Producătorul de mașini-unelte ALZMETALL fabrică majoritatea componentelor sale pe propriile mașini. De asemenea, producția de roți dințate a fost readusă în propria fabrică. Optimizarea este asigurată de prelucrarea prin frezare cu suportul controlului Heidenhain (Skiving). INGERSOLL WERKZEUGE GMBH a dezvoltat pentru aceasta un instrument din metal dur, cu care pot fi produse economic șapte piese diferite.
ALZMETALL GmbH & Co. KG, cu sediul în Altenmarkt/Alz, este o companie de dimensiuni medii cu aproximativ 300 de angajați, care s-a dezvoltat constant pe parcursul celor peste 80 de ani de istorie a firmei. Totul a început cu o turnătorie de fier pentru fontă gri și fontă sferoidală, precum și cu producția de mașini de găurit. Turnătoria proprie, inclusiv instalația de formare automatizată, este o condiție importantă pentru construcția de mașini la ALZMETALL. Aceasta oferă flexibilitate în producție și asigură o calitate constant bună a materialului de bază. Totuși, turnătoria nu ar fi rentabilă doar pentru necesitățile proprii. 90% din materialul turnat este destinat clienților externi, care, în parte, își fabrică și componente la ALZMETALL.
La mașinile de găurit, producătorul oferă un portofoliu larg, care variază de la mașinile de găurit analogice simple de birou până la mașinile de găurit industriale Heavy Duty cu control digital, cum ar fi iTronic programabil. În anii 1970, ALZMETALL a lansat pe piață Abomat, care permitea schimbarea automată a uneltelor pentru mașinile de găurit și a fost ulterior echipat și cu un sistem de control CNC. Produsul a deschis calea pentru fabricarea centrelor de prelucrare CNC.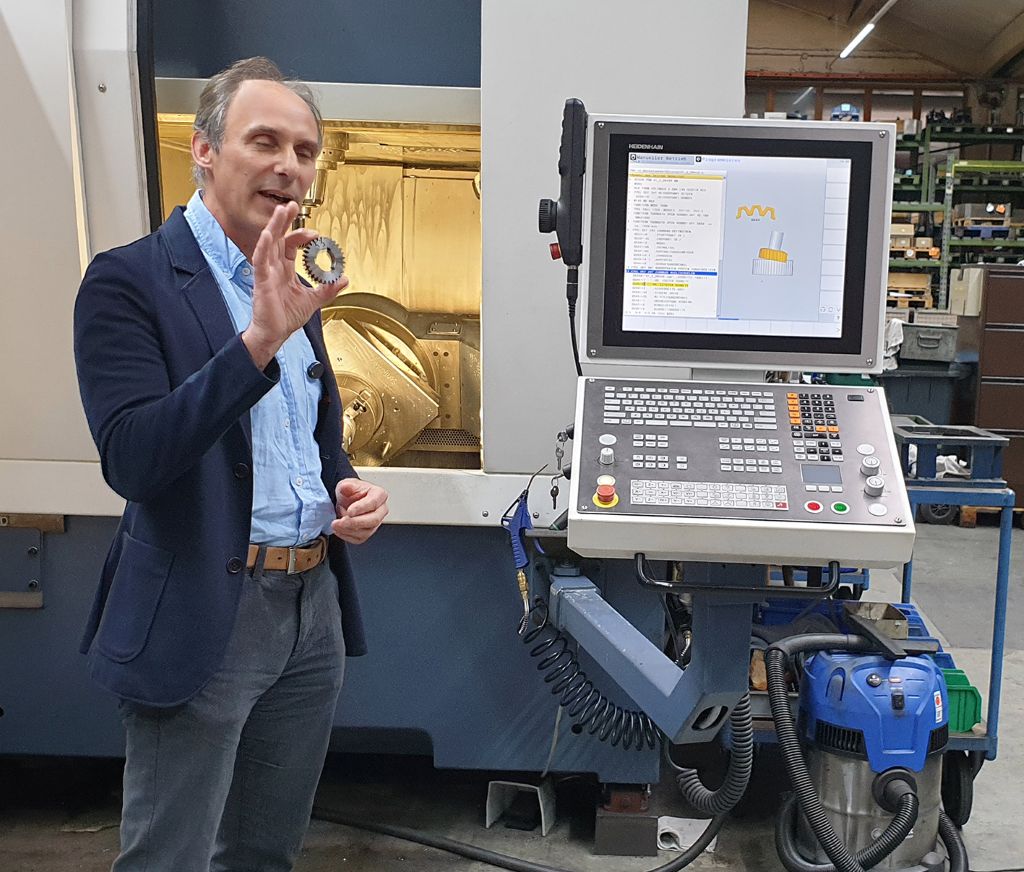
În 2001 a fost prezentat G 800, un centru de prelucrare cu cinci axe, construit în stil gantry, în care au fost utilizate pentru prima dată acționări cu cuplu în axele de înclinare și rotire. Mașinile au fost dezvoltate ulterior și permit, datorită dinamicii lor ridicate, prelucrarea simultană continuă a componentelor cu dimensiuni cuprinse între 600 și 1.400 mm. Un alt moment deosebit a fost în 2006 dezvoltarea tehnică a centrelor de prelucrare exclusiv prin frezare către centre de prelucrare frezare-rotire. Astfel, în această generație de mașini, prelucrările prin găurire, frezare și rotire au putut fi realizate într-o singură fixare. Ulterior, a fost adăugată și extinderea procesului de rectificare.
Management termic unic
Punctele forte ale mașinilor CNC de la ALZMETALL sunt construcția lor stabilă și rigiditatea ridicată. Precizia apreciată de clienți în fabricarea componentelor este obținută printr-o gestionare specială a temperaturii, așa cum explică Georg Buchner, inginer de aplicații CNC: „Construim mașina simetric termic din punctul central al uneltei. În acest proces, se construiește uniform de la vârful uneltei în sus. În timpul încălzirii, acest punct central al uneltei rămâne constant și atingem precizia dorită fără compensație pe direcțiile X și Y, ceea ce ne diferențiază de mulți alți producători.”
Ca un producător clasic de mașini-unelte de dimensiuni medii, cu un nivel foarte ridicat de integrare a producției și flexibilitate, ALZMETALL este capabil să răspundă unei game largi de variante de echipare și, astfel, să se adapteze foarte individual la cerințele clienților. Compania este activă la nivel mondial și deservește o varietate de industrii diferite. Tendința se îndreaptă spre mașini de înaltă performanță. Între timp, centrele de prelucrare au devenit principalul generator de venituri pentru companie. Din punct de vedere cantitativ, mașinile de găurit, dintre care ALZMETALL produce anual aproximativ 1.600 de unități, contribuie la veniturile din afacerea cu mașini-unelte.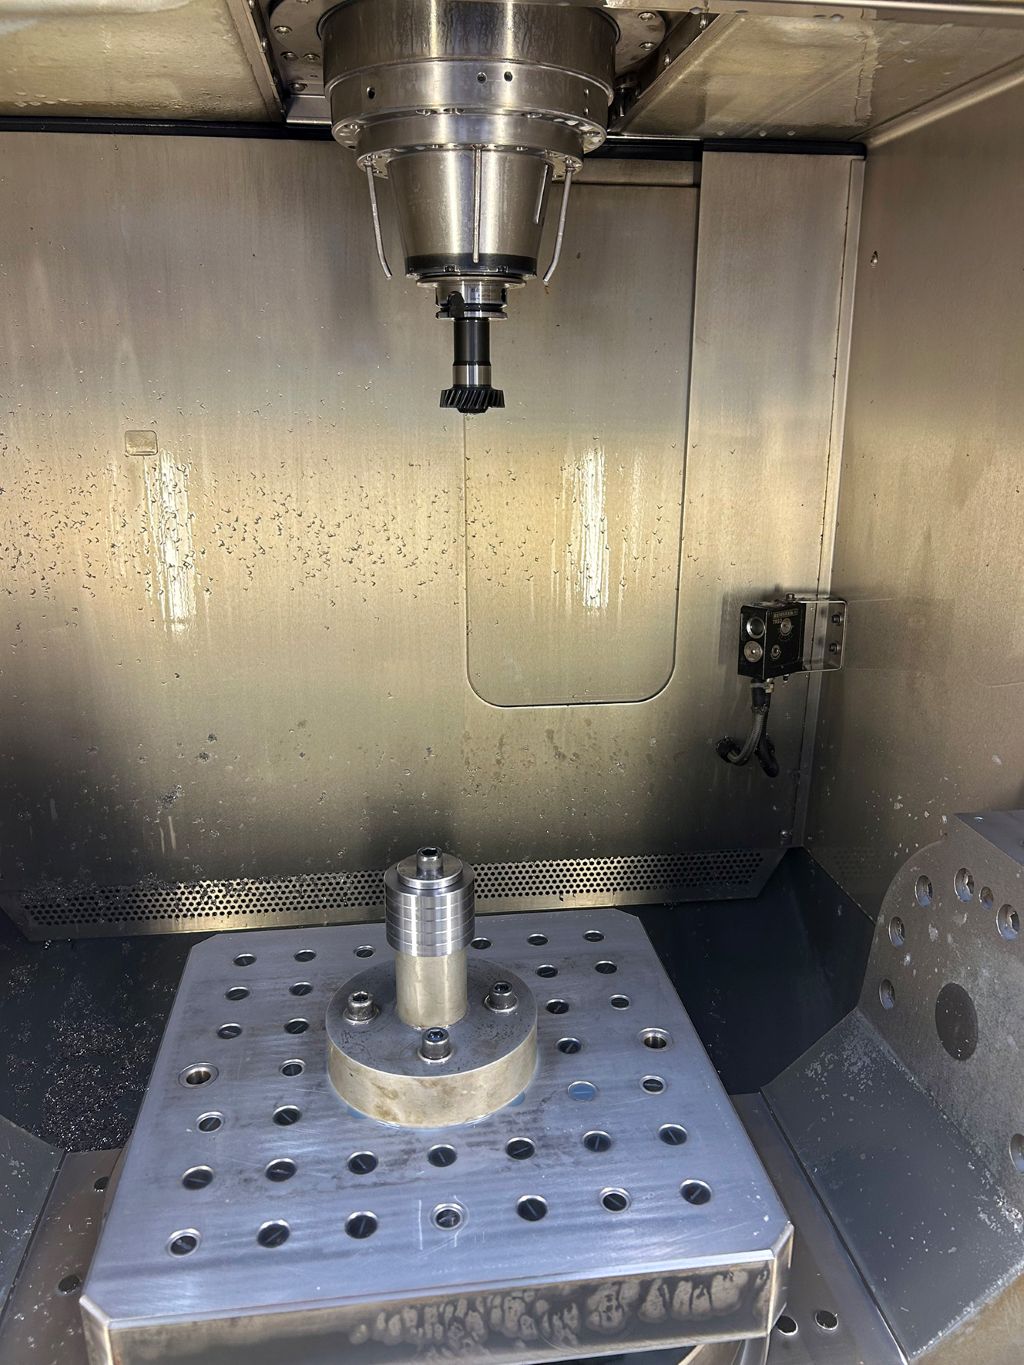
ALZMETALL dezvoltă și construiește mașinile sale exclusiv în propria fabrică, ceea ce, împreună cu adâncimea de fabricație, reprezintă un element distinctiv între producătorii de mașini-unelte. În acest context, centrele de prelucrare proprii constituie baza esențială a producției. Cu aproximativ zece ani în urmă, fabricația roților dințate a fost externalizată. Acestea sunt necesare în diferite dimensiuni pentru fiecare mașină de găurit, pentru transmiterea puterii și control. Cu toate acestea, ALZMETALL a fost nemulțuminit pe termen lung de fabricația externă: aceasta a fost considerată prea scumpă, a cauzat timpi lungi de livrare și, de asemenea, calitatea a lăsat de dorit.
Control cu ciclu de skiving
Când s-a luat decizia de a readuce producția de roți dințate în propria fabrică, a fost clar că nu va exista o întoarcere la metoda de producție anterioară, deoarece utilizarea mașinilor vechi existente ar fi fost neeconomică pentru serii de 300 până la 400 de bucăți. ALZMETALL nu a trebuit să caute mult timp soluția ideală, deoarece în producție era deja în utilizare un centru de prelucrare frezare-tornire GS 800/5-FDT, echipat cu controlerul TNC 640 de la Heidenhain. Avantajul acestui controler constă în faptul că pe el există deja un ciclu de skiving, care trebuie doar activat pentru a putea utiliza frezarea eficientă. Mașina aduce cu sine cele mai bune condiții pentru skiving, datorită construcției sale robuste, preciziei cinematiske și a mesei rotative C cu o viteză de 1.100 rpm.
„Pentru a sincroniza axa, este necesară funcționalitatea controlerului“, explică Ludwig Buchner, manager de produs în tehnologia aplicațiilor Heidenhain. „Mișcările axelor care trebuie efectuate sunt competența de bază a controlerului, în care se află întreaga expertiză în domeniul reglementării. Ciclu standard pentru Skiving, care în cele din urmă transformă introducerile utilizatorului în mișcări ale axelor, arată la fel pe fiecare mașină.“ Ca pentru toate opțiunile controlerului său, Heidenhain oferă și pentru Skiving o perioadă de testare de 90 de zile. De asemenea, ALZMETALL a folosit această oportunitate înainte de a achiziționa ciclul.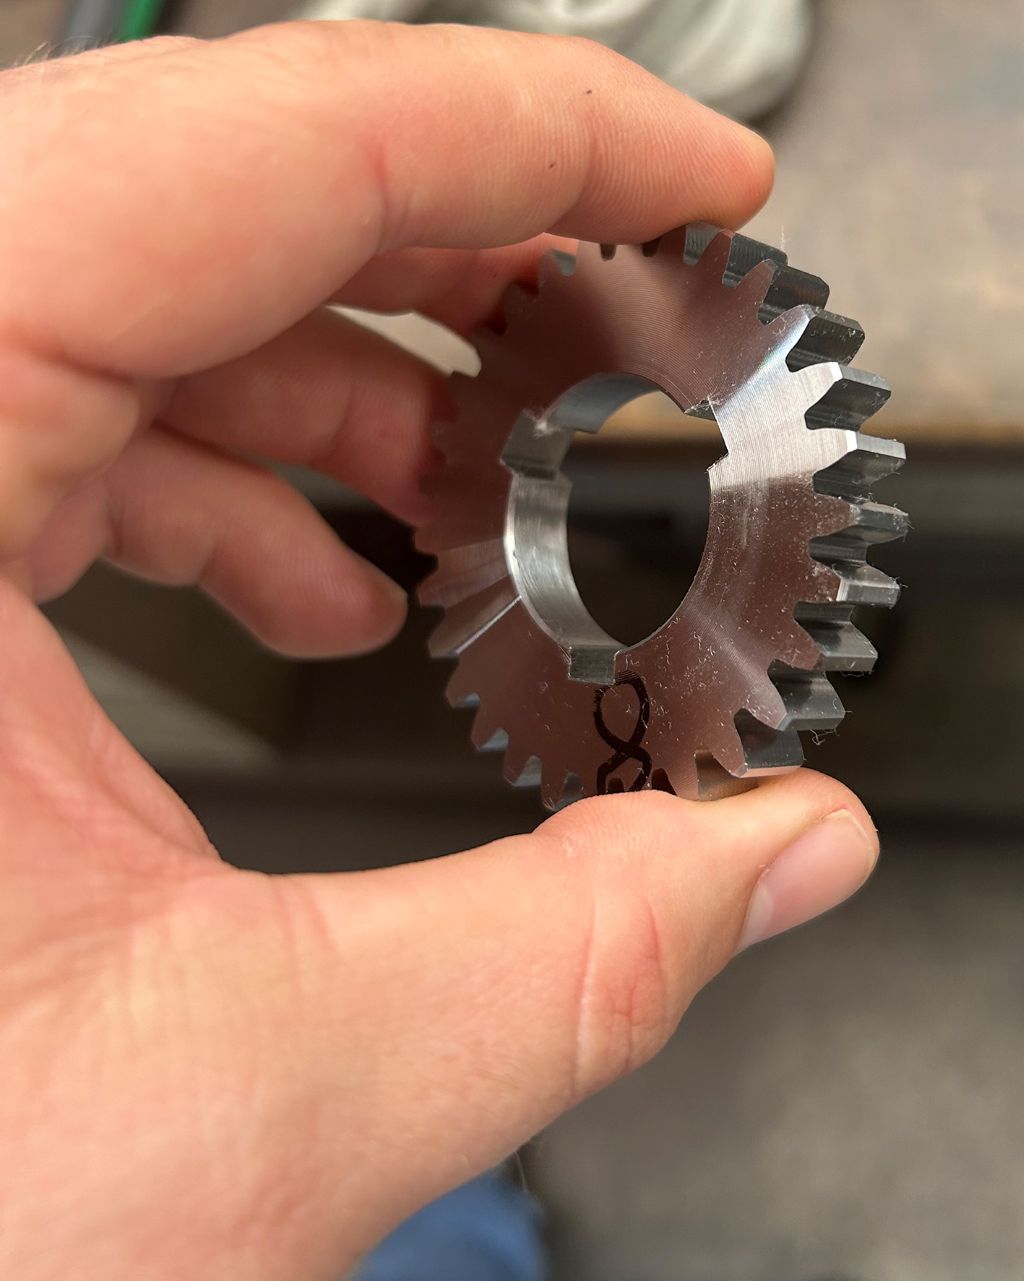
Deoarece GS 800/5-FDT a fost deja utilizată de câțiva ani, mai întâi a fost actualizat software-ul, ceea ce Ludwig Buchner consideră important: „Oferim aceste cicluri standard ca opțiune de peste șase ani. În această perioadă, ciclul de skiving a fost optimizat continuu pentru a îmbunătăți sincronizarea axului și a crește calitatea suprafeței.”
Un instrument pentru șapte roți dințate
Uneltele pentru frezarea prin rulare sunt în principiu unelte speciale, adaptate la componentele respective. La ALZMETALL a fost vorba concret despre fabricarea a șapte tipuri diferite de roți dințate pentru ansambluri de mașini de găurit diferite.
În selecția restrânsă pentru ALZMETALL au fost trei producători de unelte. Dintr-un motiv întemeiat, INGERSOLL a fost în frunte în această competiție.
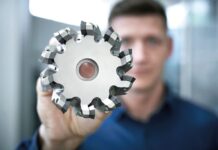
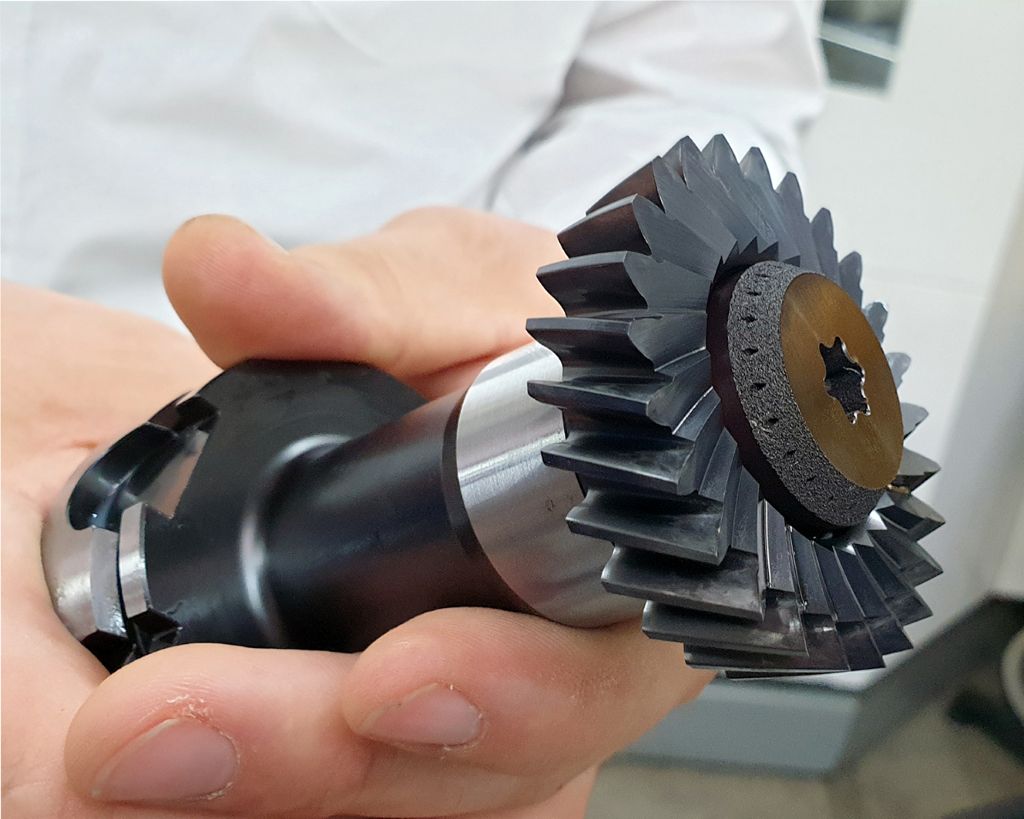
În timp ce concurenții au adus în discuție trei sau chiar patru unelte diferite, INGERSOLL a conceput uneltele de skiving astfel încât să poată prelucra toate cele șapte piese de lucru – și oferă o garanție absolută de funcționare pentru aceasta. Pentru ALZMETALL, aceasta a fost cea mai economică soluție, motiv pentru care decizia de a alege producătorul de unelte din Haiger a fost influențată nu doar de preț, ci și de tehnologie. „A putea produce șapte componente cu o singură unealtă are un anumit farmec”, apreciază Georg Buchner soluția găsită.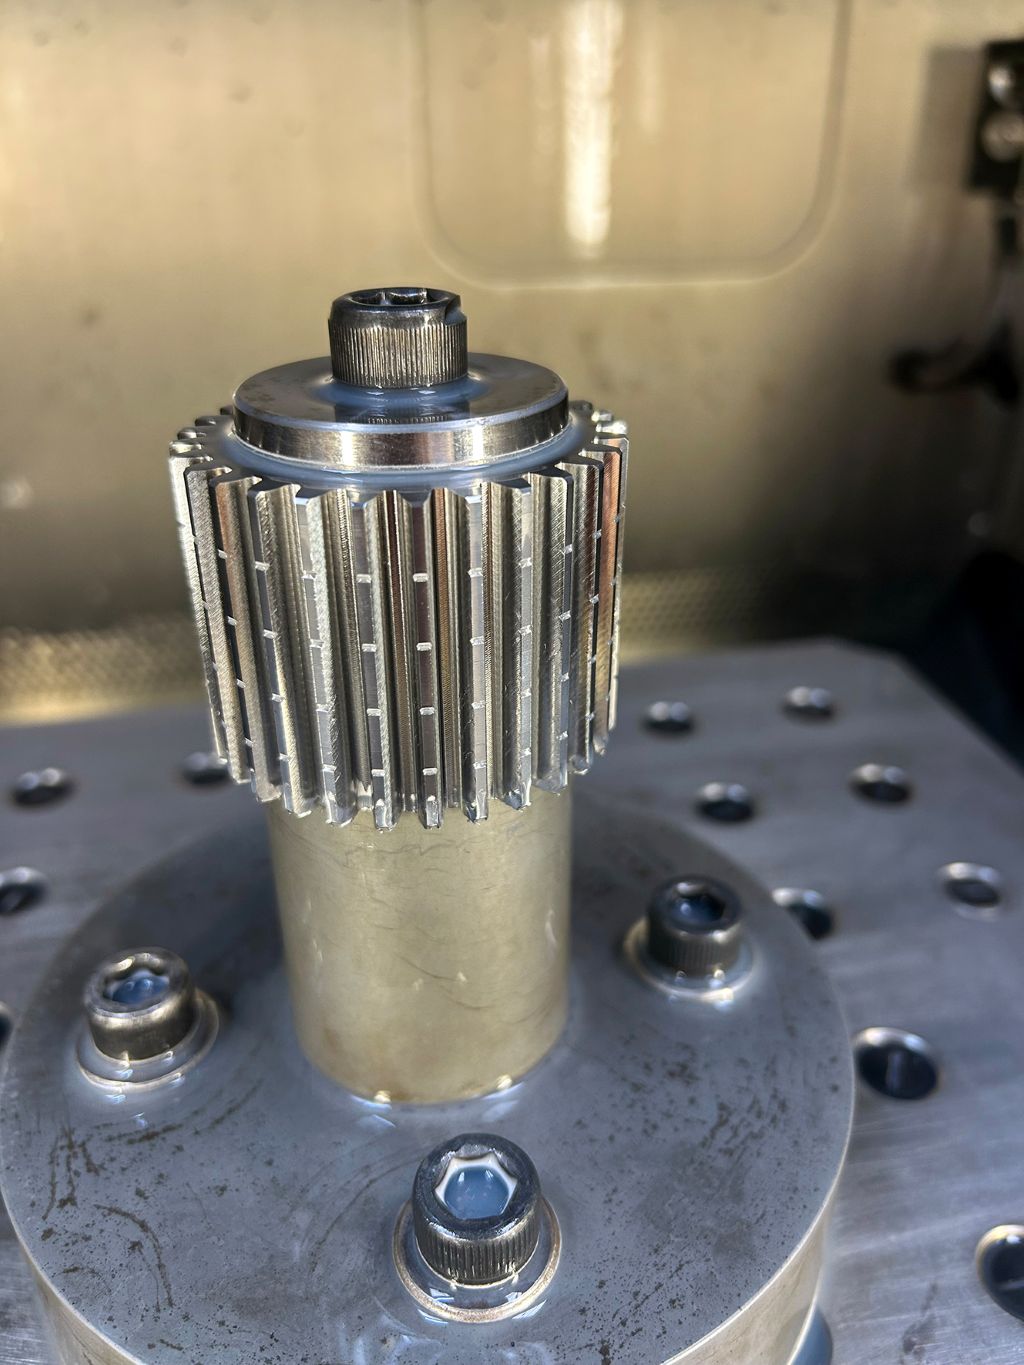
Condiția pentru succes, conform lui Michael Bum, tehnician de aplicații la INGERSOLL, este similaritatea roților dințate. Roțile dințate modul 2 au toate același factor de înălțime a vârfului dinților, doar numărul dinților variază. Materialul utilizat este în principal oțelul de calitate C45. „În final, procesul se concentrează în principal pe împărțirea tăierii”, explică Bum. „La frezarea cu role, trebuie să lucrăm întotdeauna cu o avansare degressivă pentru a nu exercita prea multă presiune asupra uneltei.” Numărul și adâncimea tăierilor sunt definite cu precizie de INGERSOLL și pot fi preluate direct în control.
Unghiul de intersecție al axelor și numărul dinților roții de frezare cu role au trebuit să fie optimizate pentru diferitele piese de lucru și pentru vitezele de rotație ale arborelui principal și ale arborelui mesei.
Pentru a obține calitatea de dinte dorită 7 conform DIN 3962, INGERSOLL a ales o roată de frezare cu role din carburi dure. O soluție cu plăci de tăiere ajustate, pentru care ar fi fost necesare de asemenea comenzi speciale, ar fi generat costuri mai mari. Numărul dinților pieselor variază între 15 și 48. Unealta a fost proiectată de INGERSOLL cu 26 de dinți. Roata de frezare cu role este montată pe un suport și strânsă cu un șurub de prindere. O particularitate a acestui șurub din imprimanta 3D sunt canalele de răcire integrate, care direcționează răcirea internă exact pe fiecare tăietor.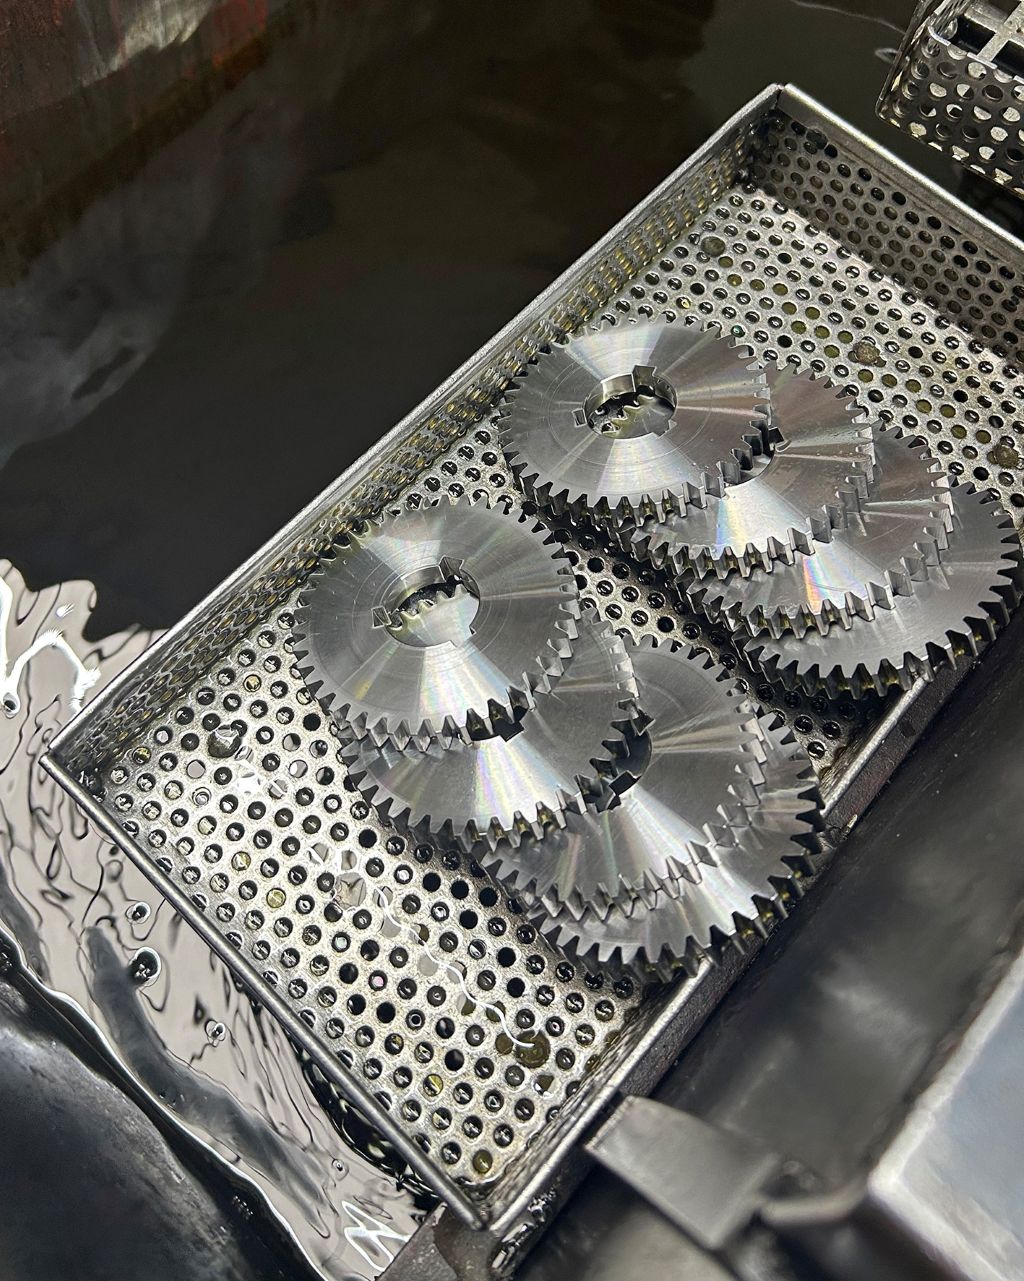
Calitate și productivitate se potrivesc
Cu calitatea de dinte obținută și timpul de prelucrare, Dennis Springer, lider de echipă în producție la ALZMETALL, este foarte mulțumit: „În trecut, produceam roțile dințate în grupuri de cinci piese, ceea ce dura între 10 și 15 minute. Acum ajungem la un timp de prelucrare de 3:40 minute. Aceasta corespunde unei creșteri a productivității de aproximativ 60 la sută.” De asemenea, cantitățile promise au fost atinse din prima, ceea ce îl face pe Dennis Springer să fie optimist. El este încrezător că, prin alte optimizări, cantități și mai mari sunt realiste. Decizia de a produce roțile dințate în casă s-a dovedit a fi extrem de benefică pentru ALZMETALL.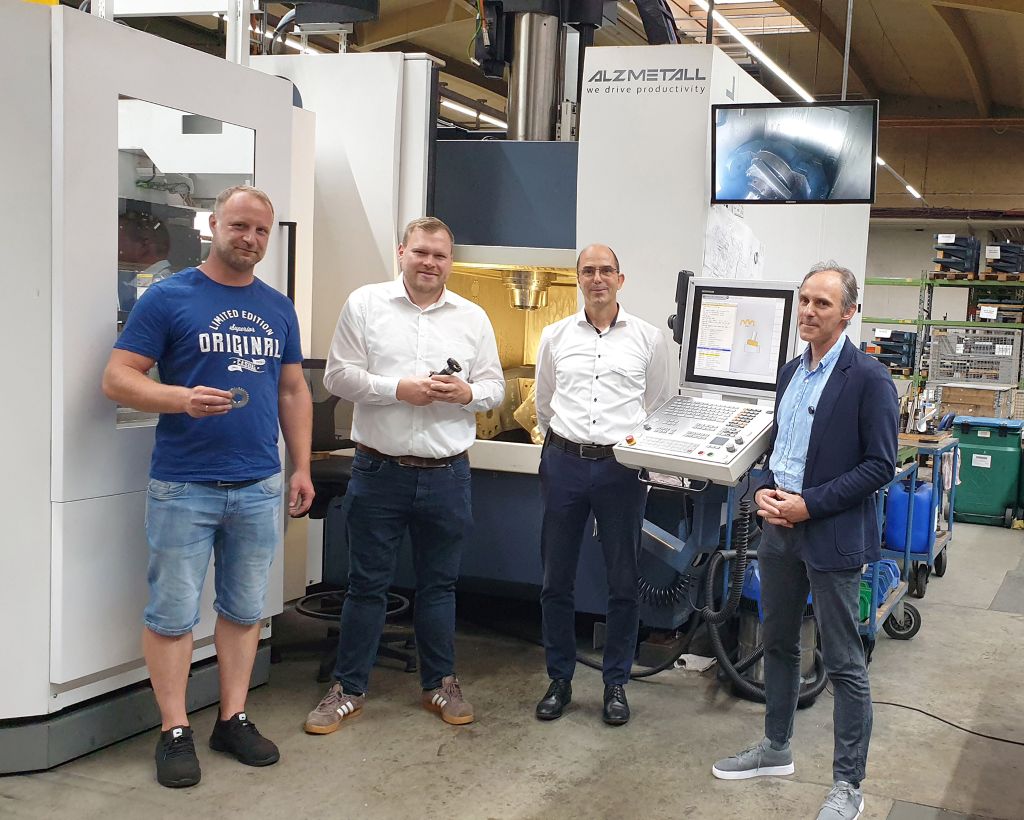
INGERSOLL a însoțit complet procesul pentru client, de la proiectarea uneltei până la prima piesă bună. Georg Buchner găsește cuvinte de laudă pentru colaborare: „Ne-am simțit foarte bine la producătorul de unelte și am fost foarte bine îngrijiți, mai ales și la punerea în funcțiune. A funcționat bine și a fost foarte plăcut pentru noi.” De asemenea, pentru ALZMETALL a fost practic utilizarea ciclului de skiving pe controlul Heidenhain, deoarece nu a fost necesară o altă formare sau instruire. „Datele procesului le primim de la INGERSOLL și trebuie doar să alimentăm programul cu acestea. Restul funcționează practic automat. Pentru operatorul de la mașină, aceasta este o mare ușurare”, spune Buchner.
În colaborare cu Heidenhain, ALZMETALL oferă skiving-ul și clienților săi ca opțiune. Utilizarea de succes în propria producție ar putea fi un bun argument de vânzare pentru aceasta.
Contact: