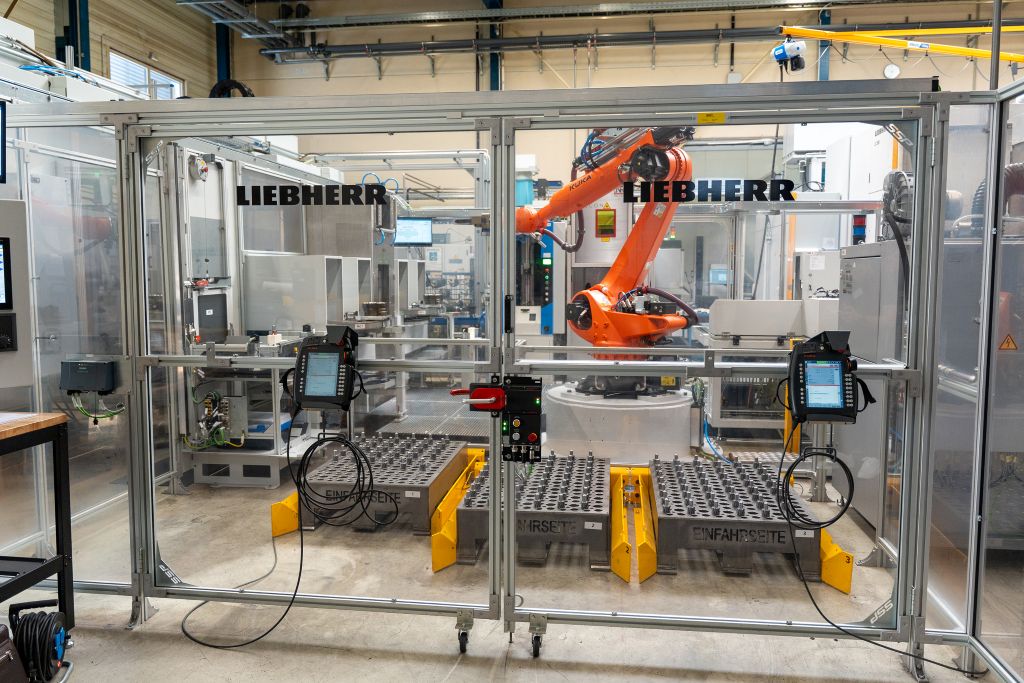
Vom unsortierten Rohteil zur fertig verzahnten Pumpenwelle: Mit einer hochautomatisierten Fertigungslinie hat die Liebherr-Verzahntechnik GmbH für den Pumpenhersteller Rickmeier GmbH aus Balve eine durchgängige Prozesskette realisiert. Sie reicht vom Bin Picking am Linieneingang über mehrere Bearbeitungsstationen inklusive Wälzfräsen bis zur automatischen Fertigteilablage. Das Ergebnis: höhere Produktivität, stabile Prozesse und maximale Flexibilität.
Wenn mechanisch angetriebene Zahnradpumpen zuverlässig arbeiten sollen, kommt es auf jedes Detail an – insbesondere auf die Qualität der verzahnten Antriebswellen. Diese Komponenten fertigt die Rickmeier GmbH im südwestfälischen Balve als Teil ihrer eigenen Zahnradpumpen selbst. Das Unternehmen mit über 230 Mitarbeitenden zählt zu den anerkannten Weltmarktführern für Zahnradpumpen, Ventile und Ölversorgungssysteme für den internationalen Maschinenbau. Entwicklung und Fertigung sind am Standort gebündelt.
Um steigende Anforderungen an Produktivität und Verfügbarkeit zu erfüllen, entschied man sich bei Rickmeier, eine bestehende, teilautomatisierte Fertigungsanlage zu ersetzen. Ziel war eine deutlich höhere Automatisierung und mehr Flexibilität für die große Teilevielfalt. „Wir sind ein vergleichsweise kleines Unternehmen mit sehr vielen Varianten“, erklärt Teamleiter Elmar Schierhoff. „Unsere Produktion muss deshalb flexibel, effizient und zuverlässig laufen.“
Durchgängige Automation vom Rohteil bis zum Fertigteil
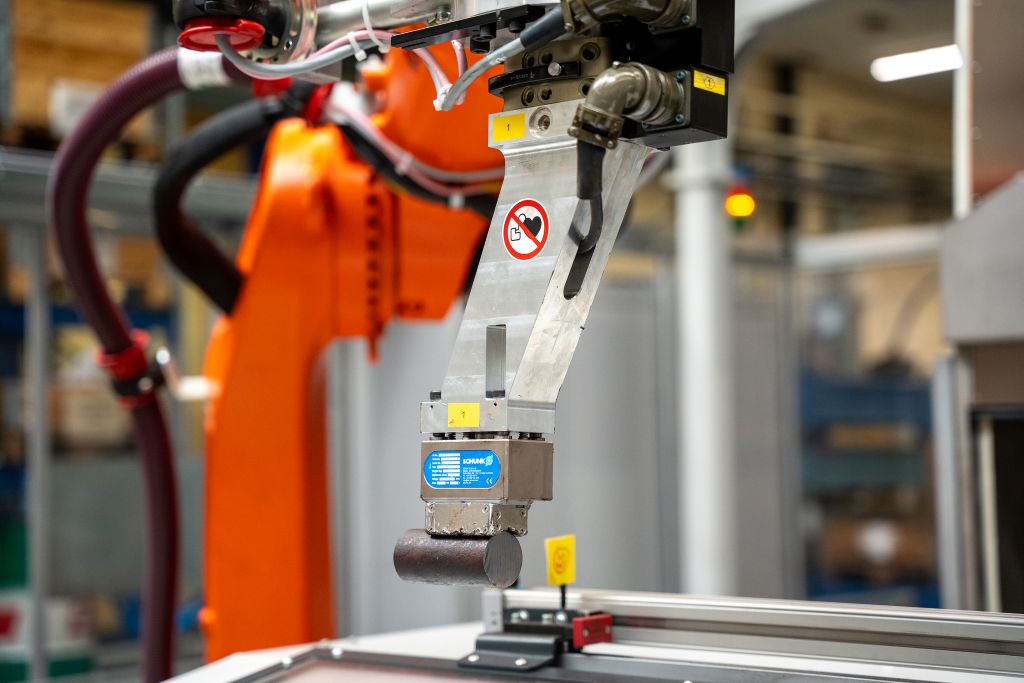
Die neue Anlage automatisiert die komplette Fertigung verzahnter Wellen. Am Linieneingang werden zylinderförmige Rohteile unsortiert bereitgestellt; je nach Bauteilgröße fasst eine Kiste zwischen 50 und 1.000 Teile. In einer Bin-Picking-Zelle mit stationärer 3D-Kamera erkennt die Software LHRobotics.Vision die Lage der Werkstücke im Behälter. Ein Roboter mit Magnetgreifer entnimmt sie automatisiert und legt sie, gesteuert durch die LHRobotics-Vision-Software, orientiert in ein Einlege-Prisma der Entgratstation. Dort werden die Rohlinge zunächst entgratet und plan gefräst – ein Prozessschritt, der zuvor manuell durchgeführt wurde.
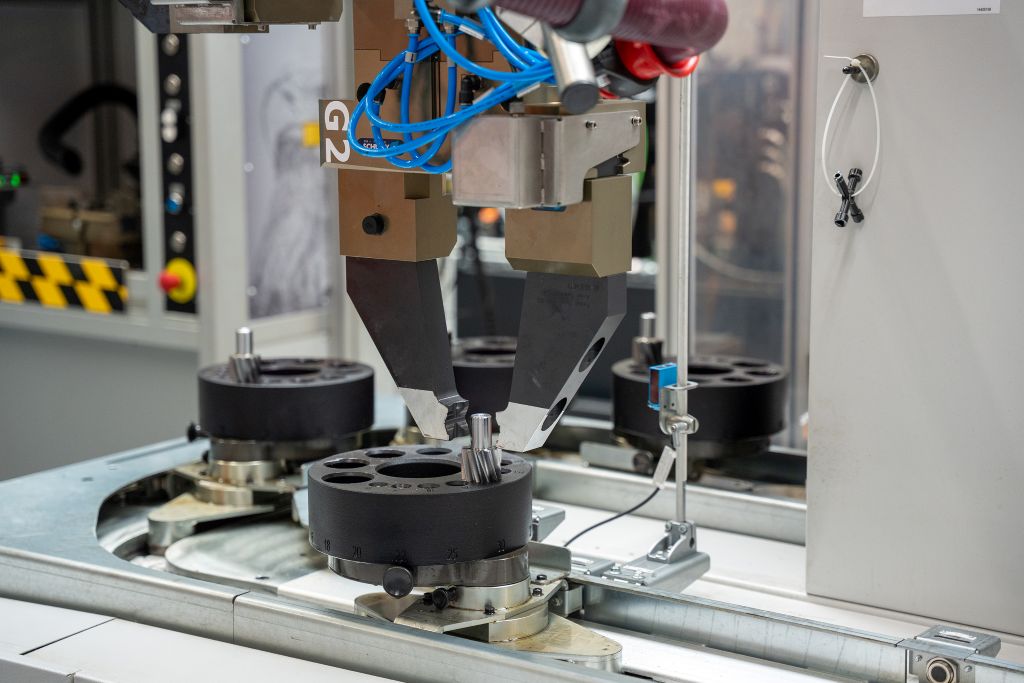
Ein zweiter Roboter übernimmt anschließend den gesamten Materialfluss innerhalb der Anlage. Mit einem pneumatischen Parallel-Doppelgreifer entnimmt er die Werkstücke aus der Entgratstation und übergibt sie an eine der beiden angeschlossenen Drehmaschinen. Im Anschluss transportiert er die Bauteile in eine Abblasstation zur Reinigung und weiter in eine Laserstation, in der eine Kennzeichnung zur Teilerückverfolgung eingebracht wird.
Im nächsten Schritt werden die Werkstücke in einer optischen Messstation geprüft. Der Roboter legt sie danach auf das integrierte Kunststoff-Kettenband (KKB) der Liebherr-Wälzfräsmaschine LC 300 auf, über das die Maschine automatisiert mit den Werkstücken beladen wird. Nach dem Wälzfräsen durchlaufen die Bauteile eine Waschmaschine und werden am Linienausgang schließlich sortiert auf Werkstückpaletten abgelegt.
Die Integration der gesamten Anlage lag in den Händen der Liebherr-Verzahntechnik GmbH. Neben den eigenen Maschinen und Systemen koordinierte das Unternehmen auch die Einbindung weiterer Maschinenhersteller. „Das Gesamtkonzept von Liebherr hat uns überzeugt“, erklärt Elmar Schierhoff. „Erfahrung, Kompetenz und die Kombination aus Verzahnungstechnik und Automatisierung aus einer Hand waren entscheidend.“
Herausforderungen: hohe Teilevielfalt, begrenzter Platz
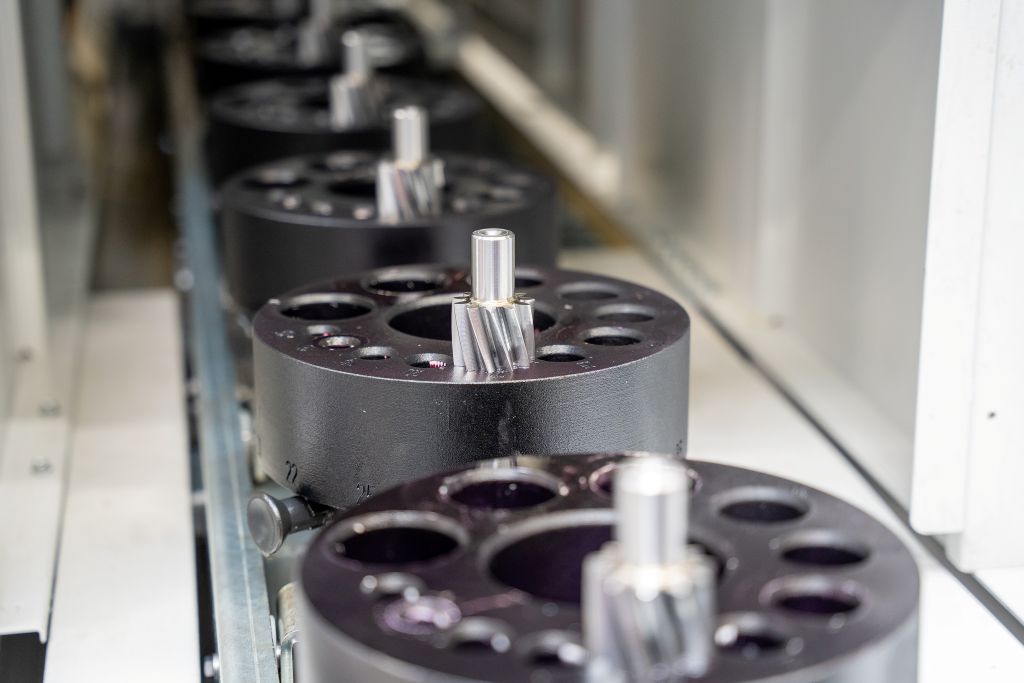
Eine zentrale Herausforderung bei der Auslegung der Anlage war die große Variantenvielfalt: Aus rund 50 unterschiedlichen Rohteilen werden etwa 750 verschiedenen Fertigteilvarianten hergestellt. Um diese Bandbreite effizient zu handhaben, entwickelte Liebherr ein flexibles Speicherkonzept. Zum Einsatz kommen Revolverspeicher sowie Palettensysteme mit unterschiedlich dimensionierten Aufnahmen, die eine Zwischenpufferung der Werkstücke ermöglichen.
Die Werkstückaufnahmen fertigte Rickmeier selbst im eigenen Haus – konstruktiv abgestimmt mit Liebherr. „Unser Anspruch war eine Anlage mit möglichst geringem Rüstaufwand trotz hoher Teilevielfalt“, sagt Marcel Mutzenbach, Head of Industrial Engineering & IT.
Eine fast noch größere Herausforderung waren die begrenzten Platzverhältnisse in der Produktion. Die komplette Anlage musste auf einer vergleichsweise kleinen Fläche untergebracht werden – eine Aufgabe, die eine sehr präzise Planung erforderte. „Das war echte Zentimeterarbeit“, sagt Elmar Schierhoff. „Die Ausgangssituation war für das Liebherr-Team alles andere als einfach – aber am Ende hat alles gepasst.“
Mehr Autonomie für die Produktion
Neben Produktivität und Qualität spielte auch die ergonomische Entlastung der Mitarbeitenden eine wichtige Rolle. Das automatisierte Bin Picking übernimmt heute das Handling auch schwerer Werkstücke – einzelne Rohteile können bis zu 20 Kilogramm wiegen. „Früher mussten diese Teile zusätzlich manuell entgratet werden“, sagt Marcel Mutzenbach. „Heute übernimmt die Anlage auch diesen Schritt vollständig automatisiert. Unsere Mitarbeitenden können sich stärker auf anspruchsvollere Aufgaben konzentrieren.“ Der Bedienaufwand bleibt dabei gering: Für Betrieb, Überwachung und Rüstvorgänge werden durchschnittlich rund 1,5 Mitarbeitende pro Schicht benötigt.
Partnerschaftliche Projektumsetzung
Das Projekt startete Ende 2023, die Übergabe der vollständigen Anlage erfolgte Ende 2025. Während dieser Zeit arbeiteten die Teams beider Unternehmen eng zusammen, wöchentliche Jour-Fixe-Termine sorgten für kontinuierlichen Austausch. „Die Zusammenarbeit war auch für uns sehr konstruktiv und pragmatisch – in dieser Form durchaus nicht immer selbstverständlich“, sagt Ingo Baldermann, der das Projekt bei der Liebherr-Verzahntechnik GmbH verantwortet.
Auch nach der Inbetriebnahme steht der Liebherr-Service weiterhin zuverlässig zur Verfügung. „Die Reaktionszeiten sind sehr schnell – auch im Remote-Support“, berichtet Elmar Schierhoff. „Man hat feste Ansprechpartner, erreicht die richtigen Leute direkt – falls nötig, auch außerhalb der üblichen Arbeitszeiten.“
Grundlage für weiteres Wachstum
Mit der neuen Fertigungslinie konnte Rickmeier die Produktionskapazitäten erweitern und gleichzeitig Qualität sowie Prozesskontrolle verbessern. Eine Laserkennzeichnung ermöglicht zudem die Rückverfolgbarkeit der Bauteile. Für Rickmeier ist die Anlage daher nicht nur ein Technologiesprung, sondern auch ein wichtiger Baustein für zukünftiges Wachstum. „Wir investieren kontinuierlich in unseren Maschinenpark“, sagt Marcel Mutzenbach. „Auch bei zukünftigen Automatisierungsprojekten sehen wir Liebherr als verlässlichen Partner.“
Kontakt: