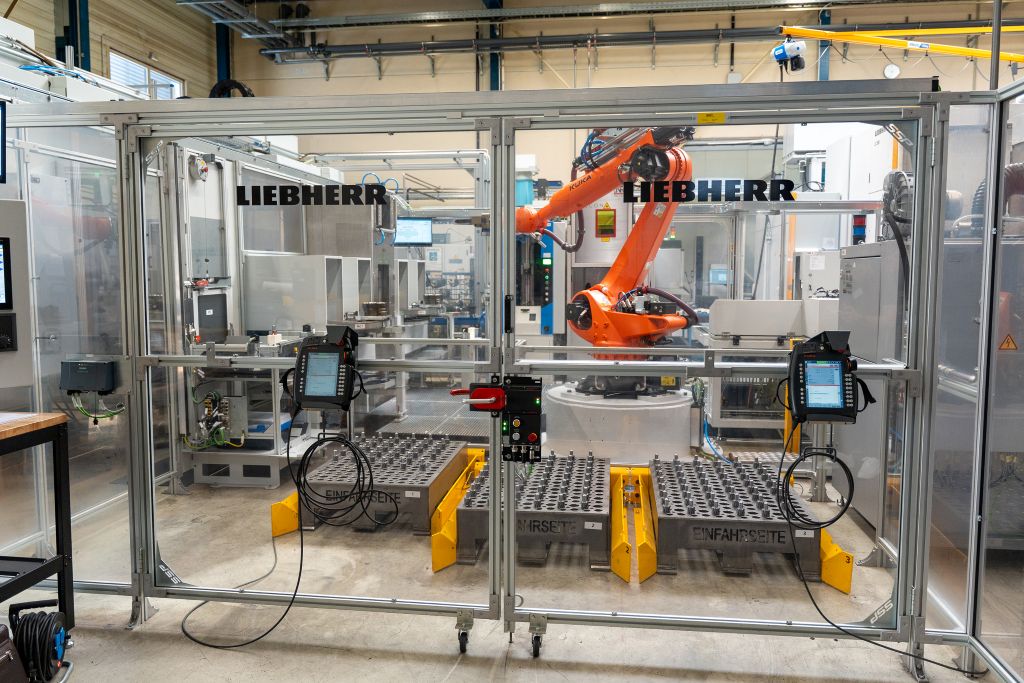
Od neusklajenega surovega dela do končno zobate črpalne gredi: s visoko avtomatizirano proizvodno linijo je podjetje Liebherr-Verzahntechnik GmbH za proizvajalca črpalk Rickmeier GmbH iz Balve uresničilo neprekinjeno procesno verigo. Ta sega od Bin Pickinga na vhodu linije preko več obdelovalnih postaj, vključno z valjnim rezanjem, do avtomatskega odlaganja končnih delov. Rezultat: večja produktivnost, stabilni procesi in maksimalna fleksibilnost.
Če naj mehansko pogonjene zobniške črpalke delujejo zanesljivo, je pomemben vsak detajl – zlasti kakovost zobatih pogonskih gredi. Te komponente izdeluje podjetje Rickmeier GmbH v jugozahodnofrankovski Balve kot del svojih lastnih zobniških črpalk. Podjetje z več kot 230 zaposlenimi sodi med priznane svetovne voditelje na področju zobniških črpalk, ventilov in sistemov za oskrbo z oljem za mednarodno strojništvo. Razvoj in proizvodnja sta združena na lokaciji.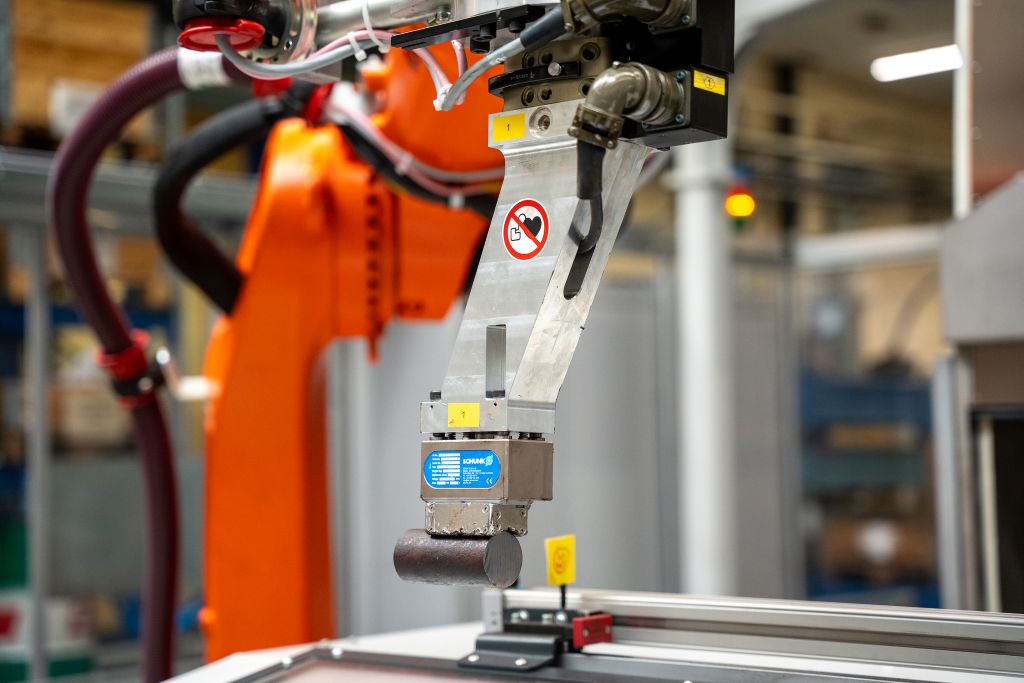
Da bi izpolnili naraščajoče zahteve po produktivnosti in razpoložljivosti, so se pri Rickmeierju odločili zamenjati obstoječi delno avtomatizirani proizvodni sistem. Cilj je bila bistveno višja avtomatizacija in večja fleksibilnost za široko paleto delov. „Smo relativno majhno podjetje z zelo mnogimi različicami,“ pojasnjuje vodja ekipe Elmar Schierhoff. „Naša proizvodnja mora zato potekati fleksibilno, učinkovito in zanesljivo.“
Neprekinjena avtomatizacija od surovega dela do končnega dela
Nova naprava avtomatizira celotno proizvodnjo zobatih gredi. Na vhodu v linijo so cilindrične surovine neurejene pripravljene; odvisno od velikosti dela, škatla vsebuje med 50 in 1.000 delov. V celici za pobiranje s pomočjo bin-picking in stacionarno 3D kamero programska oprema LHRobotics.Vision prepozna položaj delov v posodi. Robot z magnetnim prijemalom jih avtomatizirano vzame in jih, pod nadzorom programske opreme LHRobotics-Vision, orientirano položi v vstavno prizmo postaje za odvajanje ostružkov. Tam se surovine najprej odvajajo in nato obdelujejo na ravno – procesni korak, ki je bil prej izveden ročno.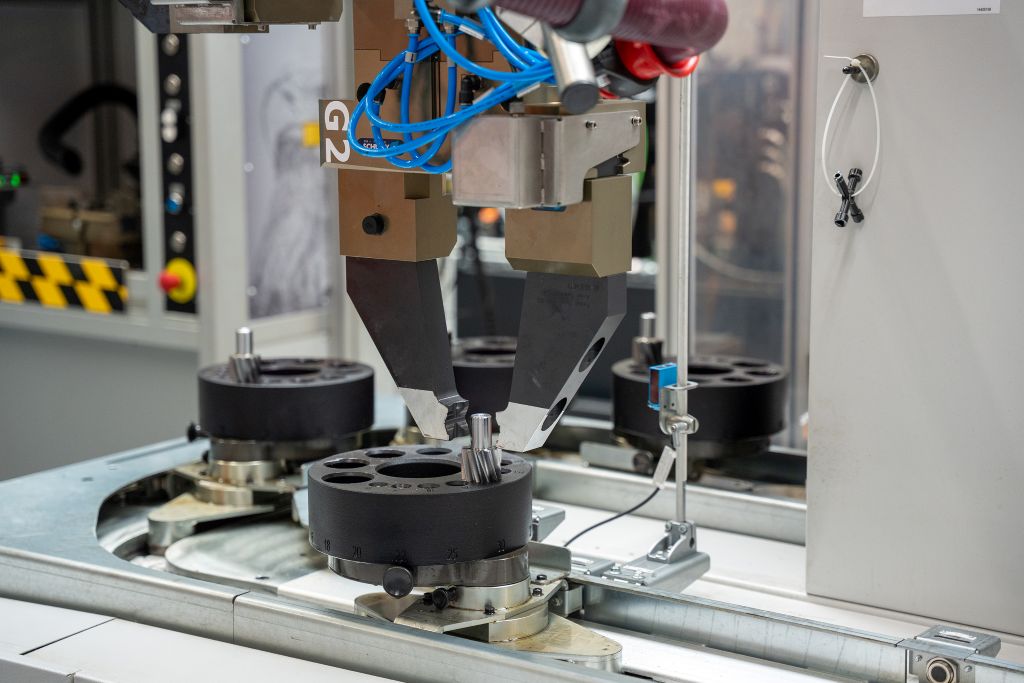
Drugi robot nato prevzame celoten materialni tok znotraj naprave. S pnevmatskim paralelnim dvojčnim prijemalnikom vzame obdelovance iz postaje za razbremenitev in jih prenese na eno od dveh priključenih stružnic. Nato prenese komponente v postajo za čiščenje in naprej v lasersko postajo, kjer se vgradi oznaka za sledenje delom.
V naslednjem koraku se obdelovanci preverijo v optični merilni postaji. Robot jih nato položi na integrirani plastični verižni trak (KKB) rezkalnega stroja Liebherr LC 300, preko katerega se stroj avtomatizirano naloži z obdelovanci. Po valjnem rezkanju gredo komponente skozi pralni stroj in se na izhodu linije končno sortirane odložijo na palete za obdelovance.
Integracija celotnega sistema je bila v rokah podjetja Liebherr-Verzahntechnik GmbH. Poleg lastnih strojev in sistemov je podjetje usklajevalo tudi vključitev drugih proizvajalcev strojev. „Celotna zasnova podjetja Liebherr nas je prepričala,“ pojasnjuje Elmar Schierhoff. „Izkušnje, strokovnost in kombinacija tehnologije zobnikov ter avtomatizacije iz enega vira so bile odločilne.“
Izzivi: velika raznolikost delov, omejen prostor
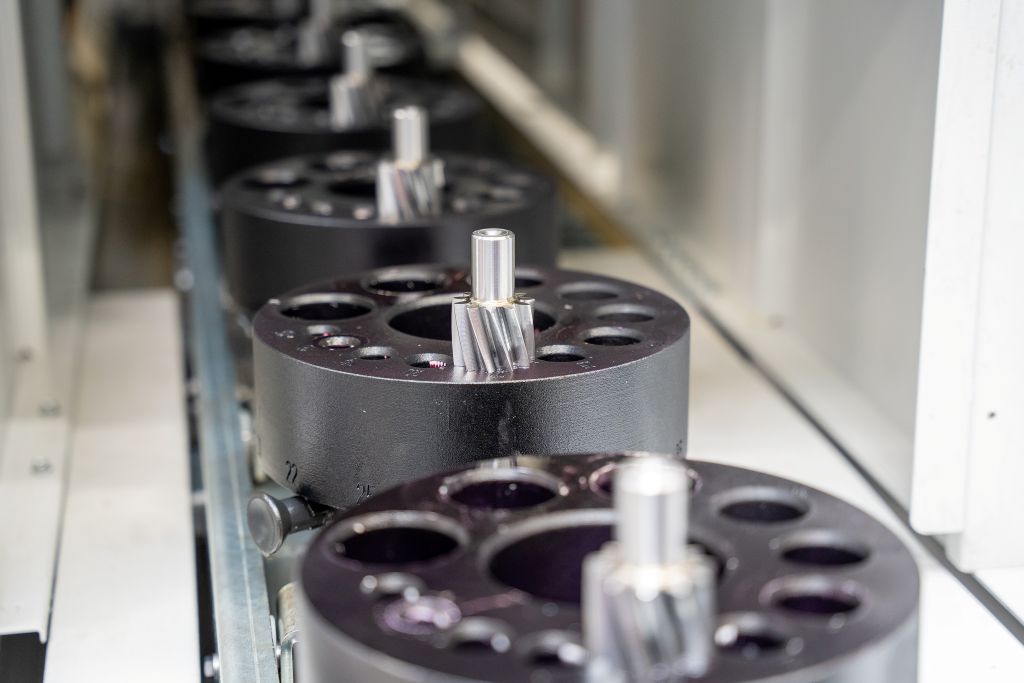
Osrednja izziv pri zasnovi naprave je bila velika raznolikost variant: iz približno 50 različnih surovih delov se proizvaja okoli 750 različnih variant končnih delov. Da bi to raznolikost učinkovito obvladovali, je Liebherr razvil fleksibilno shranjevalno zasnovo. Uporabljajo se revolverski skladi in paletni sistemi z različnimi dimenzijami nosilcev, ki omogočajo vmesno shranjevanje delov.
Rickmeier je delovne vtičnice izdelal sam v lastnem podjetju – konstrukcijsko usklajeno z Liebherrjem. „Naš cilj je bila naprava z čim manjšimi nastavitvenimi napori kljub veliki raznolikosti delov,“ pravi Marcel Mutzenbach, vodja industrijskega inženiringa in IT.
Skoraj še večji izziv so predstavljali omejeni prostorski pogoji v proizvodnji. Celotna naprava je morala biti nameščena na razmeroma majhni površini – naloga, ki je zahtevala zelo natančno načrtovanje. „To je bila prava centimeterka,“ pravi Elmar Schierhoff. „Izhodiščna situacija je bila za Liebherr ekipo vse drugo kot enostavna – a na koncu je vse ustrezalo.“
Več avtonomije za proizvodnjo
Poleg produktivnosti in kakovosti je imela tudi ergonomska razbremenitev zaposlenih pomembno vlogo. Avtomatizirano pobiranje predmetov danes prevzema ravnanje tudi s težkimi delovnimi kosi – posamezni surovci lahko tehtajo do 20 kilogramov. „V preteklosti so morali te dele dodatno ročno obdelati,“ pravi Marcel Mutzenbach. „Danes naprava prevzema tudi ta korak popolnoma avtomatizirano. Naši zaposleni se lahko bolj osredotočijo na zahtevnejše naloge.“ Potreba po operaterjih ostaja nizka: za obratovanje, nadzor in pripravljalne postopke povprečno potrebujemo okoli 1,5 zaposlenega na izmeno.
Partnersko izvajanje projektov
Projekt se je začelo konec leta 2023, predaja celotne naprave pa je potekala konec leta 2025. V tem času sta ekipi obeh podjetij tesno sodelovali, tedenski redni sestanki so zagotavljali neprekinjeno izmenjavo informacij. „Sodelovanje je bilo tudi z naše strani zelo konstruktivno in pragmatično – v tej obliki nikakor ne sme biti samoumevno,“ pravi Ingo Baldermann, ki je odgovoren za projekt pri Liebherr-Verzahntechnik GmbH.
Tudi po zagonu je Liebherrova služba še naprej zanesljivo na voljo. „Čas odziva je zelo hiter – tudi pri oddaljeni podpori,“ poroča Elmar Schierhoff. „Imate stalne kontaktne osebe, dosežete prave ljudi neposredno – če je potrebno, tudi izven običajnega delovnega časa.“
Osnova za nadaljnjo rast
Z novo proizvodno linijo je Rickmeier lahko razširil proizvodne kapacitete in hkrati izboljšal kakovost ter nadzor procesov. Laserna označitev omogoča tudi sledljivost komponent. Za Rickmeier torej naprava ni le tehnološki skok, temveč tudi pomemben gradnik za prihodnjo rast. „Neprestano vlagamo v naš strojni park,“ pravi Marcel Mutzenbach. „Tudi pri prihodnjih projektih avtomatizacije vidimo Liebherr kot zanesljivega partnerja.“
Kontakt: