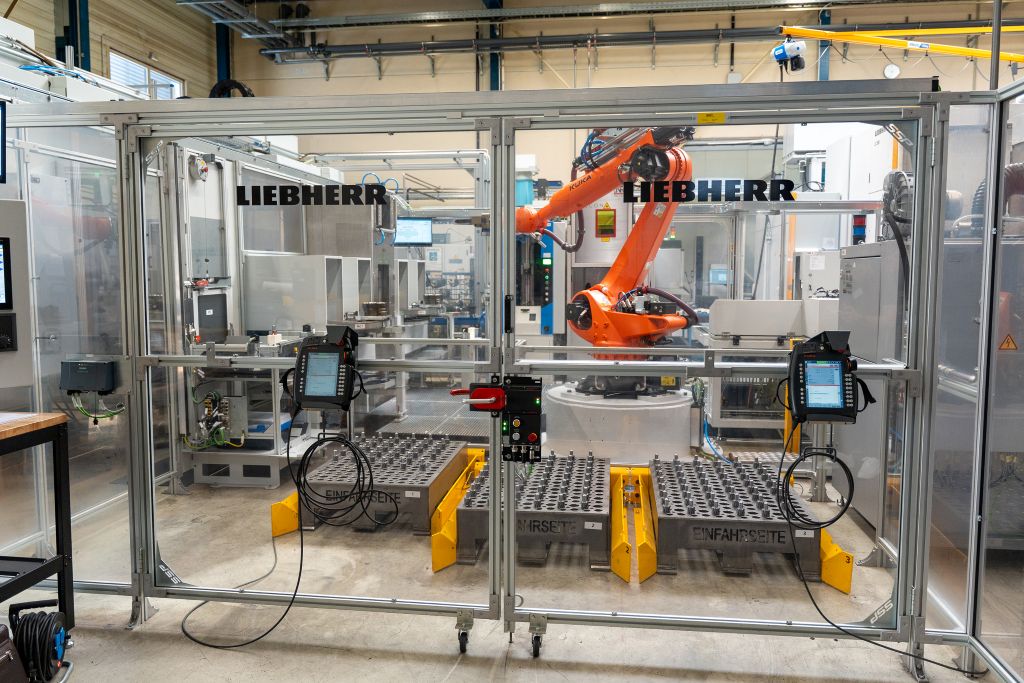
De la pieza bruta no clasificada al eje de bomba dentado terminado: Con una línea de producción altamente automatizada, Liebherr-Verzahntechnik GmbH ha realizado una cadena de procesos continua para el fabricante de bombas Rickmeier GmbH de Balve. Esta abarca desde la recogida de piezas en el ingreso de la línea hasta varias estaciones de procesamiento, incluyendo fresado de engranajes, hasta la colocación automática de piezas terminadas. El resultado: mayor productividad, procesos estables y máxima flexibilidad.
Cuando las bombas de engranaje mecánicamente accionadas deben funcionar de manera confiable, cada detalle cuenta, especialmente la calidad de los ejes de transmisión dentados. Estos componentes son fabricados por Rickmeier GmbH en Balve, en el suroeste de Westfalia, como parte de sus propias bombas de engranaje. La empresa, que cuenta con más de 230 empleados, es uno de los líderes mundiales reconocidos en bombas de engranaje, válvulas y sistemas de suministro de aceite para la ingeniería mecánica internacional. El desarrollo y la fabricación están centralizados en la ubicación.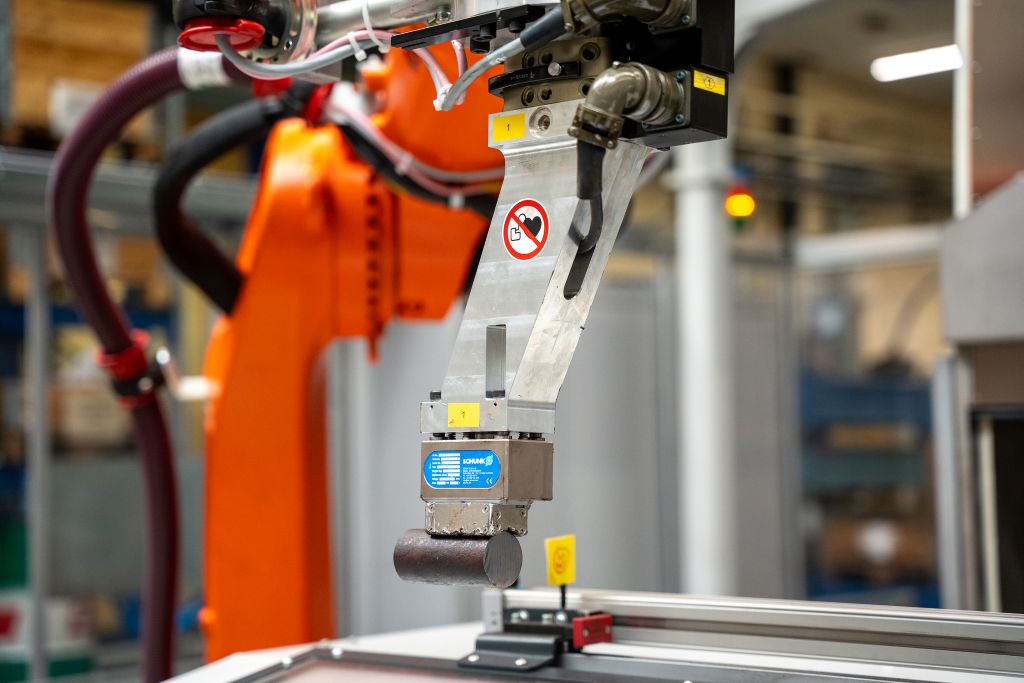
Para cumplir con las crecientes demandas de productividad y disponibilidad, Rickmeier decidió reemplazar una planta de producción existente, parcialmente automatizada. El objetivo era una automatización significativamente mayor y más flexibilidad para la gran diversidad de piezas. 'Somos una empresa relativamente pequeña con muchas variantes', explica el líder de equipo Elmar Schierhoff. 'Por lo tanto, nuestra producción debe funcionar de manera flexible, eficiente y confiable.'
Automatización continua desde la pieza bruta hasta la pieza terminada
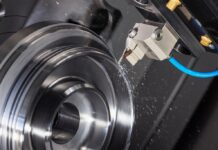
La nueva planta automatiza la producción completa de ejes dentados. En la entrada de la línea, se proporcionan piezas brutas cilíndricas no clasificadas; dependiendo del tamaño de la pieza, una caja puede contener entre 50 y 1,000 piezas. En una celda de recogida de piezas con cámara 3D estacionaria, el software LHRobotics.Vision reconoce la posición de las piezas en el contenedor. Un robot con pinza magnética las retira automáticamente y las coloca, controlado por el software LHRobotics-Vision, orientadas en un prisma de inserción de la estación de desbarbado. Allí, las piezas brutas se desbarban y se fresan planas, un paso del proceso que anteriormente se realizaba manualmente.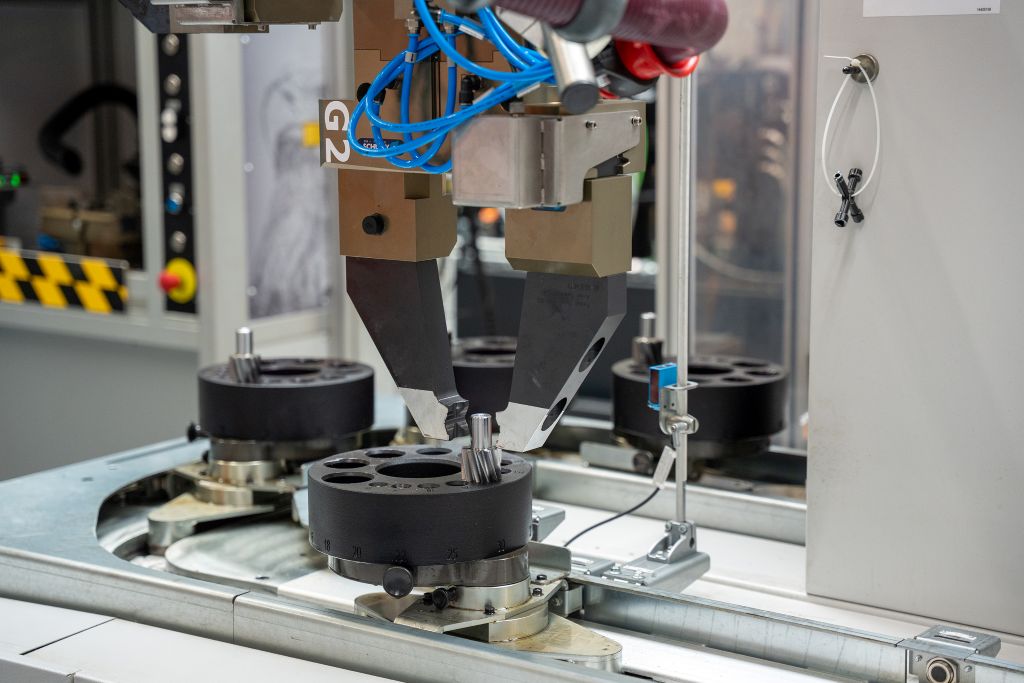
Un segundo robot asume luego todo el flujo de material dentro de la planta. Con una pinza paralela neumática doble, retira las piezas de la estación de desbarbado y las entrega a una de las dos máquinas de torneado conectadas. Luego, transporta los componentes a una estación de soplado para limpieza y posteriormente a una estación láser, donde se realiza una identificación para el seguimiento de piezas.
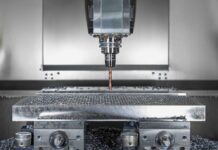
En el siguiente paso, las piezas se verifican en una estación de medición óptica. El robot luego las coloca en la cinta transportadora de plástico integrada (KKB) de la fresadora de engranajes Liebherr LC 300, a través de la cual la máquina se carga automáticamente con las piezas. Después del fresado de engranajes, los componentes pasan por una lavadora y finalmente se clasifican y se colocan en paletas de piezas en la salida de la línea.
La integración de toda la planta estuvo en manos de Liebherr-Verzahntechnik GmbH. Además de sus propias máquinas y sistemas, la empresa también coordinó la integración de otros fabricantes de máquinas. 'El concepto general de Liebherr nos convenció', explica Elmar Schierhoff. 'La experiencia, la competencia y la combinación de tecnología de engranajes y automatización de una sola fuente fueron decisivas.'
Desafíos: alta diversidad de piezas, espacio limitado
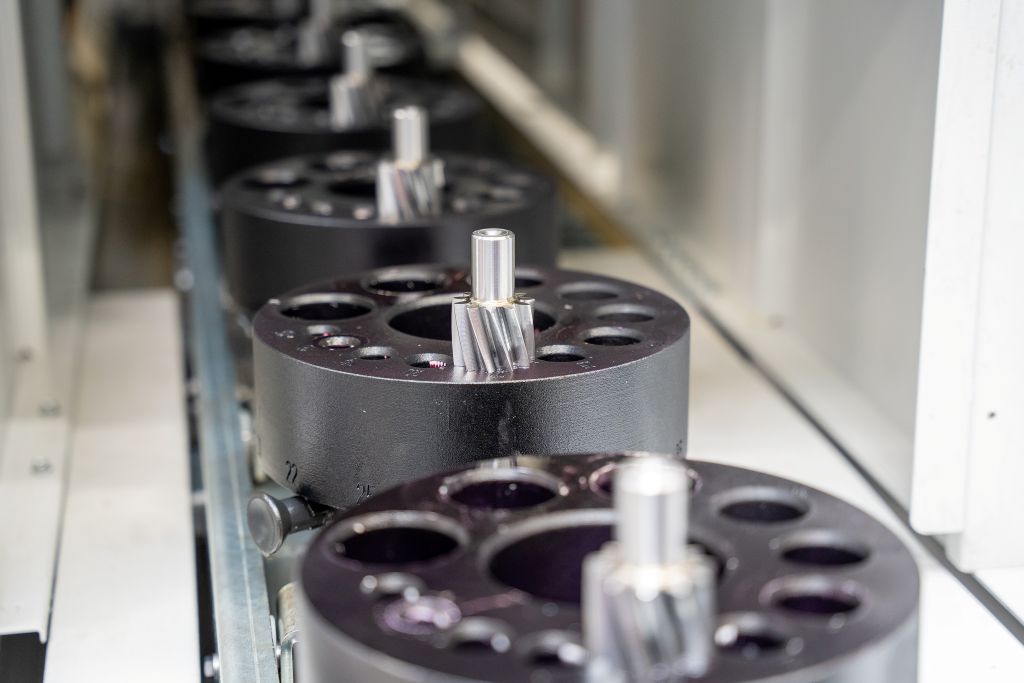
Un desafío central en el diseño de la planta fue la gran diversidad de variantes: de aproximadamente 50 piezas brutas diferentes, se producen alrededor de 750 variantes de piezas terminadas. Para manejar esta amplitud de manera eficiente, Liebherr desarrolló un concepto de almacenamiento flexible. Se utilizan almacenes rotativos y sistemas de paletas con sujeciones de diferentes dimensiones que permiten un almacenamiento intermedio de las piezas.
Las sujeciones de piezas fueron fabricadas por Rickmeier en su propia casa, en coordinación constructiva con Liebherr. 'Nuestra aspiración era una planta con el menor esfuerzo de preparación posible a pesar de la alta diversidad de piezas', dice Marcel Mutzenbach, Jefe de Ingeniería Industrial & IT.
Un desafío aún mayor fueron las limitaciones de espacio en la producción. Toda la planta tuvo que ser ubicada en un área relativamente pequeña, una tarea que requería una planificación muy precisa. 'Fue un trabajo de centímetros', dice Elmar Schierhoff. 'La situación inicial no fue nada fácil para el equipo de Liebherr, pero al final todo encajó.'
Más autonomía para la producción
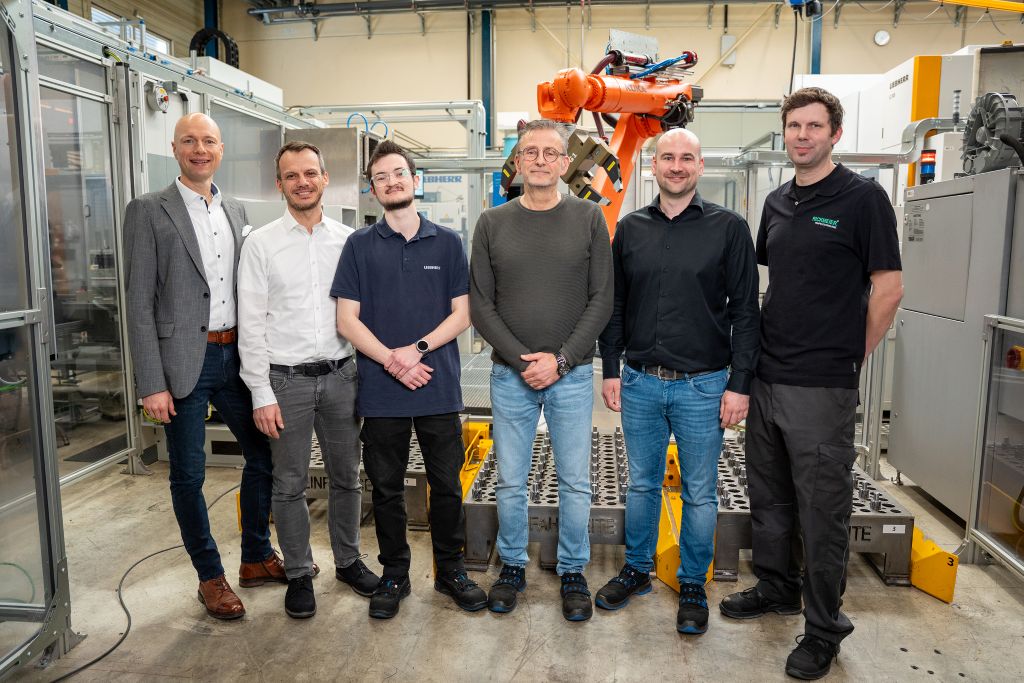
Además de la productividad y la calidad, la reducción ergonómica de la carga de trabajo de los empleados también jugó un papel importante. La recogida automatizada de piezas ahora maneja también piezas pesadas: algunas piezas brutas pueden pesar hasta 20 kilogramos. 'Antes, estas piezas debían ser desbarbadas manualmente', dice Marcel Mutzenbach. 'Hoy, la planta también asume este paso de manera completamente automatizada. Nuestros empleados pueden concentrarse más en tareas más desafiantes.' El esfuerzo de operación sigue siendo bajo: se requieren aproximadamente 1.5 empleados por turno para la operación, supervisión y procesos de preparación.
Implementación del proyecto en colaboración
El proyecto comenzó a finales de 2023, y la entrega de la planta completa se realizó a finales de 2025. Durante este tiempo, los equipos de ambas empresas trabajaron en estrecha colaboración, con reuniones semanales que aseguraron un intercambio continuo. 'La colaboración también fue muy constructiva y pragmática para nosotros, lo cual no siempre es algo evidente', dice Ingo Baldermann, quien es responsable del proyecto en Liebherr-Verzahntechnik GmbH.
Incluso después de la puesta en marcha, el servicio de Liebherr sigue estando disponible de manera confiable. 'Los tiempos de respuesta son muy rápidos, incluso en el soporte remoto', informa Elmar Schierhoff. 'Tienes contactos fijos, llegas directamente a las personas adecuadas, si es necesario, también fuera del horario laboral habitual.'
Base para un crecimiento adicional
Con la nueva línea de producción, Rickmeier pudo ampliar su capacidad de producción y al mismo tiempo mejorar la calidad y el control de procesos. Una identificación láser también permite el seguimiento de los componentes. Por lo tanto, para Rickmeier, la planta no solo representa un salto tecnológico, sino también un componente importante para el crecimiento futuro. 'Invertimos continuamente en nuestro parque de máquinas', dice Marcel Mutzenbach. 'También en futuros proyectos de automatización, vemos a Liebherr como un socio confiable.'
Contacto: