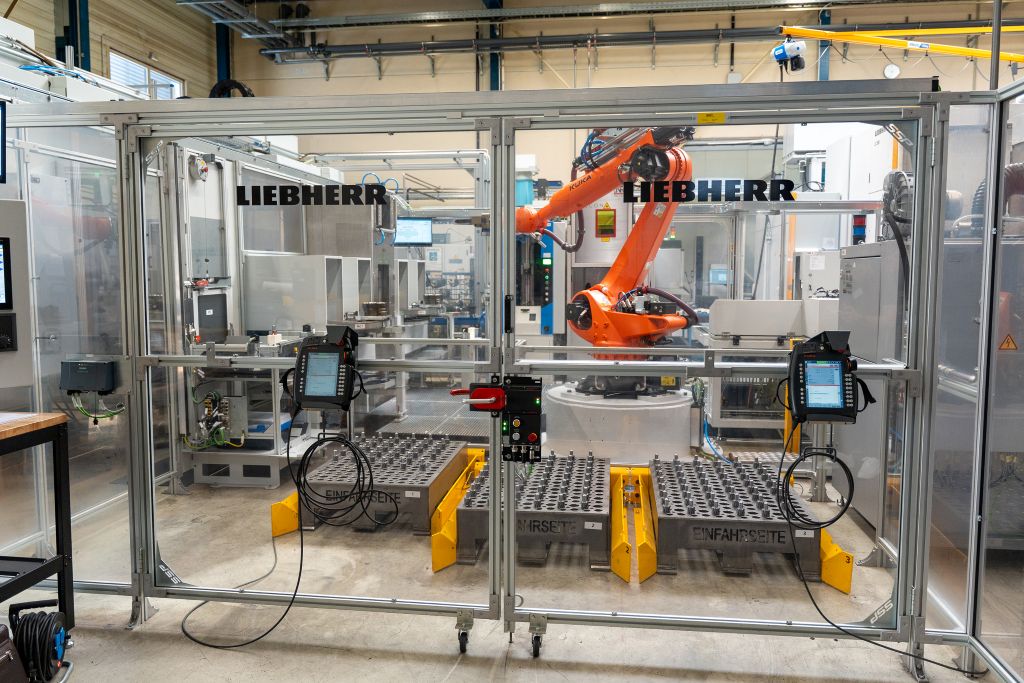
Od niesortowanego surowego elementu do gotowej zębatej wału pompy: Dzięki wysoko zautomatyzowanej linii produkcyjnej firma Liebherr-Verzahntechnik GmbH zrealizowała ciągły proces dla producenta pomp Rickmeier GmbH z Balve. Obejmuje on picking bin na wejściu linii, przez kilka stacji obróbczych, w tym frezowanie walcowe, aż po automatyczne odkładanie gotowych części. Rezultat: wyższa produktywność, stabilne procesy i maksymalna elastyczność.
Jeśli mechanicznie napędzane pompy zębate mają działać niezawodnie, liczy się każdy szczegół – w szczególności jakość zębatych wałów napędowych. Te komponenty produkuje firma Rickmeier GmbH w południowo-zachodniej Westfalii w Balve jako część własnych pomp zębatych. Firma zatrudniająca ponad 230 pracowników należy do uznawanych światowych liderów w produkcji pomp zębatych, zaworów i systemów zasilania olejem dla międzynarodowego przemysłu maszynowego. Rozwój i produkcja są skoncentrowane w jednej lokalizacji.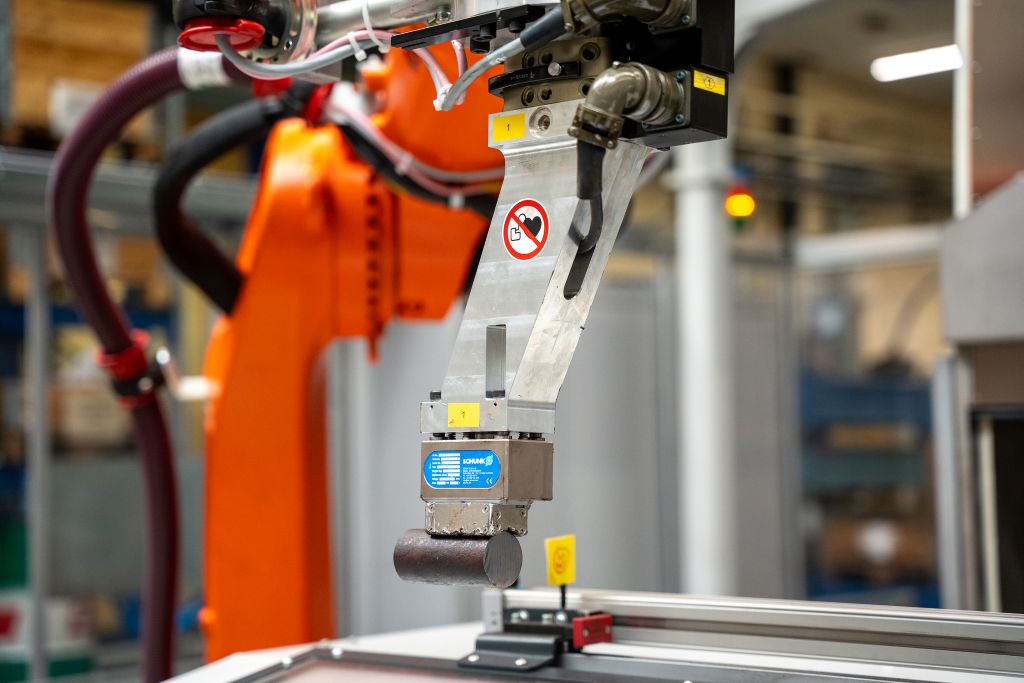
Aby sprostać rosnącym wymaganiom dotyczącym wydajności i dostępności, firma Rickmeier zdecydowała się na wymianę istniejącej, częściowo zautomatyzowanej linii produkcyjnej. Celem była znacznie wyższa automatyzacja i większa elastyczność w obliczu dużej różnorodności części. „Jesteśmy stosunkowo małą firmą z bardzo wieloma wariantami,” wyjaśnia kierownik zespołu Elmar Schierhoff. „Nasza produkcja musi zatem działać elastycznie, efektywnie i niezawodnie.”
Ciągła automatyzacja od surowego elementu do gotowego produktu
Nowa instalacja automatyzuje całą produkcję zębatych wałów. Na wejściu linii cylindryczne surowce są dostarczane niesortowane; w zależności od rozmiaru komponentu, skrzynka pomieści od 50 do 1 000 części. W komórce do pobierania z pojemników z stacjonarną kamerą 3D oprogramowanie LHRobotics.Vision rozpoznaje położenie elementów w pojemniku. Robot z chwytakiem magnetycznym automatycznie je pobiera i umieszcza, sterowany przez oprogramowanie LHRobotics.Vision, w odpowiedniej orientacji w pryzmacie załadunkowym stacji usuwania zadziorów. Tam surowce są najpierw pozbawiane zadziorów i frezowane na płasko – krok procesowy, który wcześniej był wykonywany ręcznie.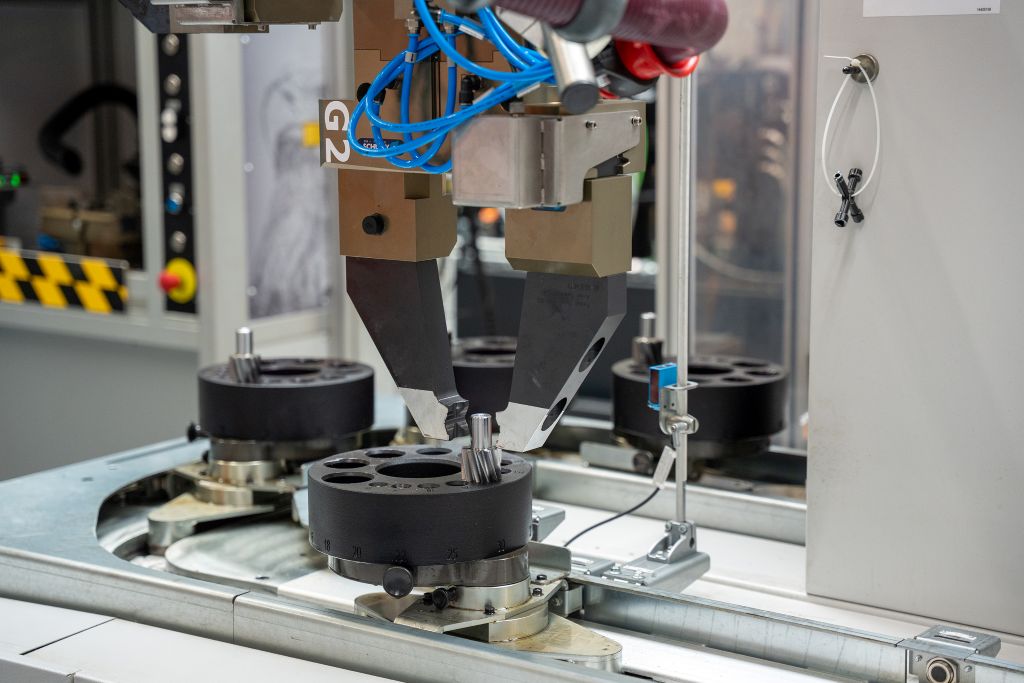
Drugi robot przejmuje następnie cały przepływ materiałów w obrębie zakładu. Za pomocą pneumatycznego równoległego chwytaka podnosi on detale z stacji usuwania zadziorów i przekazuje je do jednej z dwóch podłączonych tokarek. Następnie transportuje elementy do stacji dmuchania w celu czyszczenia, a następnie do stacji laserowej, w której wprowadzana jest identyfikacja do śledzenia części.
W następnym kroku elementy robocze są sprawdzane w stacji pomiarowej. Robot umieszcza je następnie na zintegrowanym taśmociągu z tworzywa sztucznego (KKB) frezarki walcowej Liebherr LC 300, przez co maszyna automatycznie ładowana jest elementami roboczymi. Po frezowaniu walcowym komponenty przechodzą przez pralkę, a na końcu linii są sortowane i odkładane na palety z elementami roboczymi.
Integracja całego systemu była w rękach Liebherr-Verzahntechnik GmbH. Oprócz własnych maszyn i systemów firma koordynowała również włączenie innych producentów maszyn. „Całkowity koncept Liebherr nas przekonał,” wyjaśnia Elmar Schierhoff. „Doświadczenie, kompetencje oraz połączenie technologii zębatej i automatyzacji z jednego źródła były kluczowe.”
Wyzwania: duża różnorodność części, ograniczona przestrzeń
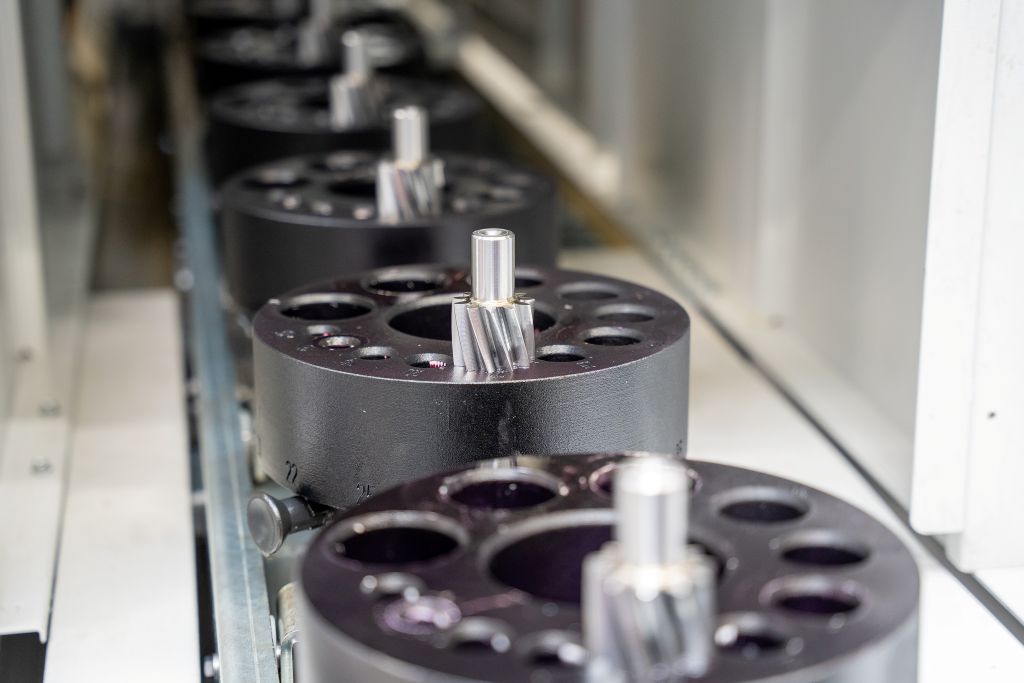
Centralnym wyzwaniem przy projektowaniu instalacji była duża różnorodność wariantów: z około 50 różnych półfabrykatów produkowanych jest około 750 różnych wariantów gotowych części. Aby efektywnie zarządzać tym zakresem, Liebherr opracował elastyczną koncepcję magazynowania. Wykorzystywane są magazyny rewolwerowe oraz systemy paletowe z różnymi wymiarami uchwytów, które umożliwiają buforowanie elementów roboczych.
Rickmeier samodzielnie wyprodukował uchwyty do detali w swoim zakładzie – konstrukcja została dostosowana we współpracy z Liebherr. „Naszym celem była maszyna o jak najmniejszym wysiłku przygotowawczym, mimo dużej różnorodności części”, mówi Marcel Mutzenbach, kierownik inżynierii przemysłowej i IT.
Prawie jeszcze większym wyzwaniem były ograniczone warunki przestrzenne w produkcji. Cała instalacja musiała zostać umieszczona na stosunkowo małej powierzchni – zadanie, które wymagało bardzo precyzyjnego planowania. „To była prawdziwa praca na centymetry,” mówi Elmar Schierhoff. „Sytuacja wyjściowa dla zespołu Liebherr była daleka od prostoty – ale na końcu wszystko się udało.”
Więcej autonomii dla produkcji
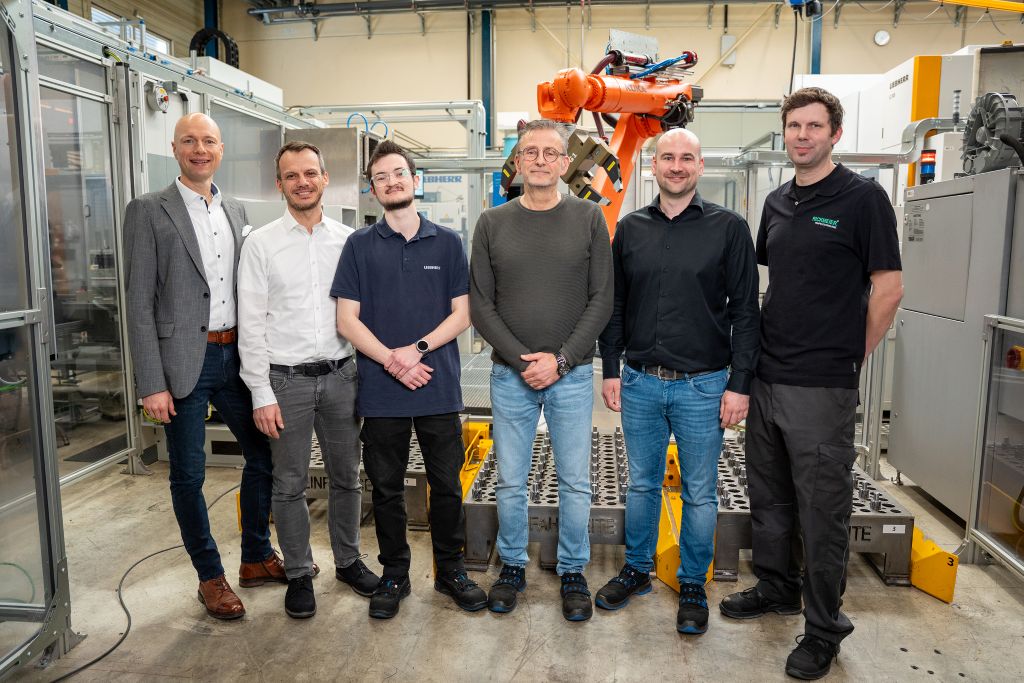
Oprócz produktywności i jakości, ważną rolę odgrywało również ergonomiczne odciążenie pracowników. Zautomatyzowane pobieranie z pojemników przejmuje dziś obsługę także ciężkich elementów – pojedyncze surowce mogą ważyć do 20 kilogramów. „Kiedyś te części musiały być dodatkowo ręcznie usuwane z ostrych krawędzi”, mówi Marcel Mutzenbach. „Dziś system przejmuje również ten krok w pełni automatycznie. Nasi pracownicy mogą skupić się na bardziej wymagających zadaniach.” Wysiłek obsługi pozostaje niski: do pracy, nadzoru i procesów ustawiania średnio potrzebnych jest około 1,5 pracownika na zmianę.
Partnerska realizacja projektu
Projekt rozpoczęło się pod koniec 2023 roku, a przekazanie całej instalacji miało miejsce pod koniec 2025 roku. W tym czasie zespoły obu firm ściśle współpracowały, a cotygodniowe spotkania zapewniały ciągłą wymianę informacji. „Współpraca była również dla nas bardzo konstruktywna i pragmatyczna – w tej formie zdecydowanie nie zawsze jest to oczywiste”, mówi Ingo Baldermann, który odpowiada za projekt w Liebherr-Verzahntechnik GmbH.
Również po uruchomieniu serwis Liebherr pozostaje niezawodnie do dyspozycji. „Czasy reakcji są bardzo szybkie – także w przypadku wsparcia zdalnego”, relacjonuje Elmar Schierhoff. „Ma się stałych kontaktów, można bezpośrednio dotrzeć do odpowiednich osób – w razie potrzeby także poza zwykłymi godzinami pracy.”
Podstawa dla dalszego wzrostu
Dzięki nowej linii produkcyjnej Rickmeier mógł zwiększyć zdolności produkcyjne, jednocześnie poprawiając jakość i kontrolę procesów. Oznakowanie laserowe umożliwia również śledzenie komponentów. Dla Rickmeiera instalacja ta jest zatem nie tylko skokiem technologicznym, ale także ważnym elementem przyszłego wzrostu. „Nieprzerwanie inwestujemy w nasz park maszynowy,” mówi Marcel Mutzenbach. „W przyszłych projektach automatyzacyjnych również postrzegamy Liebherr jako wiarygodnego partnera.”
Kontakt: