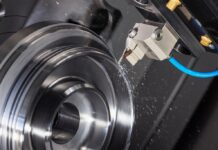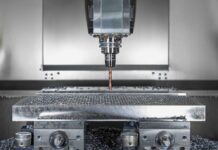
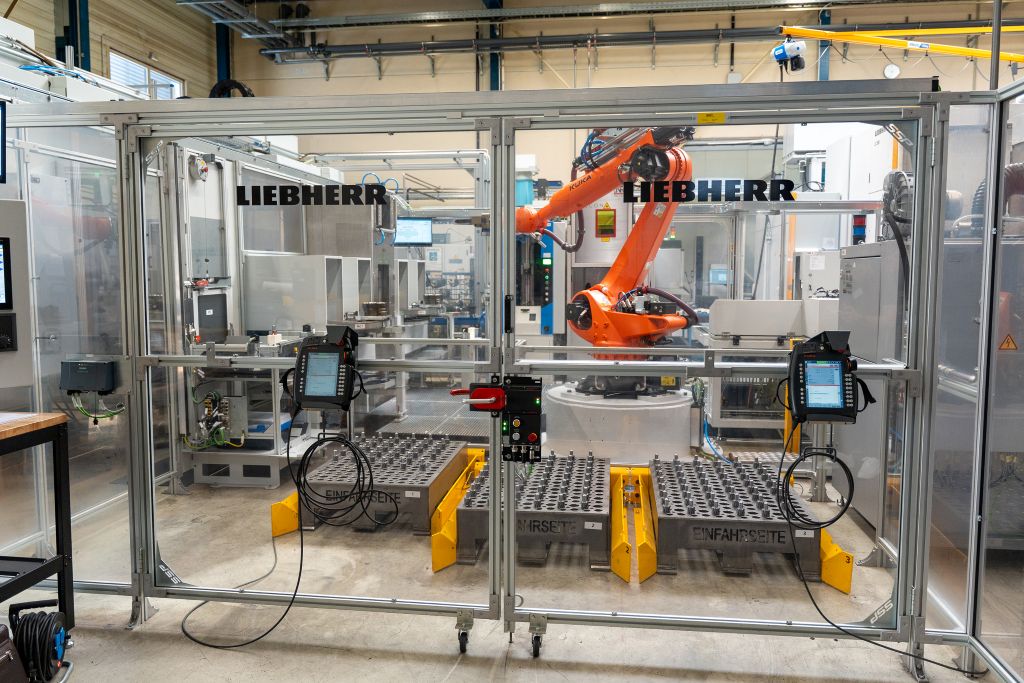
Від несортованого заготовки до готового зубчастого валу насоса: компанія Liebherr-Verzahntechnik GmbH реалізувала безперервний процес для виробника насосів Rickmeier GmbH з Балве за допомогою високоавтоматизованої виробничої лінії. Вона охоплює від збору деталей на вході лінії через кілька обробних станцій, включаючи зубофрезерування, до автоматичного складування готових виробів. Результат: вища продуктивність, стабільні процеси та максимальна гнучкість.
Якщо механічно приводні зубчасті насоси повинні працювати надійно, важливо враховувати кожну деталь – особливо якість зубчастих приводних валів. Ці компоненти виготовляє компанія Rickmeier GmbH у південно-західному Фалькенберзі як частину власних зубчастих насосів. Компанія з понад 230 працівниками є визнаним світовим лідером у виробництві зубчастих насосів, клапанів та систем змащення для міжнародного машинобудування. Розробка та виробництво зосереджені на одному місці.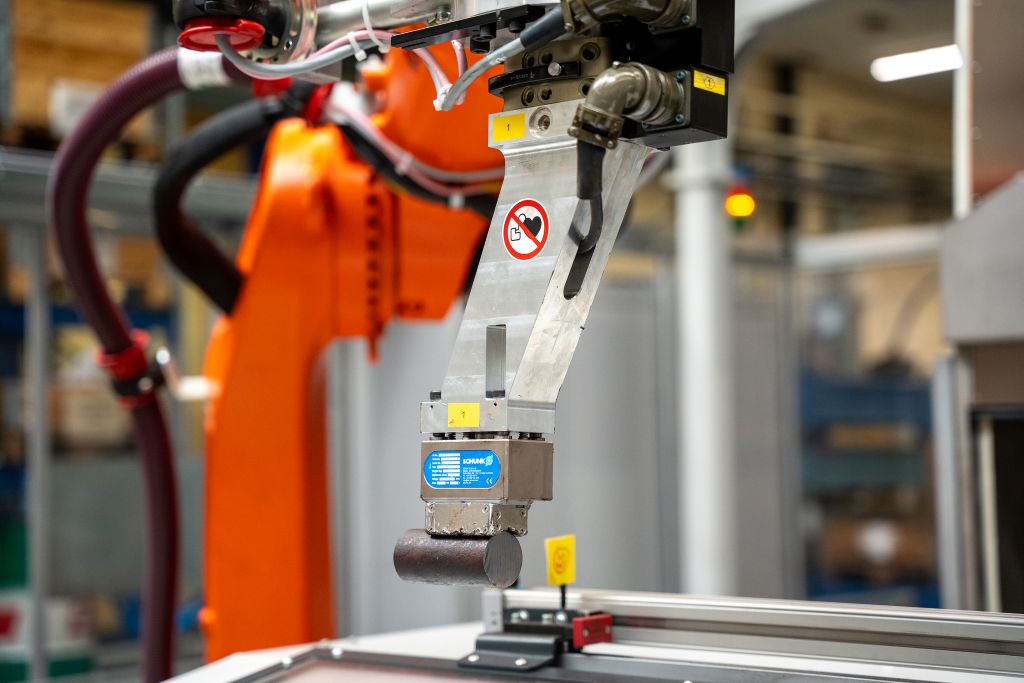
Щоб задовольнити зростаючі вимоги до продуктивності та доступності, компанія Rickmeier вирішила замінити існуючий, частково автоматизований виробничий комплекс. Метою було досягти значно вищої автоматизації та більшої гнучкості для великої різноманітності частин. «Ми порівняно невелике підприємство з дуже великою кількістю варіантів», - пояснює керівник команди Ельмар Шіргофф. «Тому наше виробництво має бути гнучким, ефективним і надійним».
Безперервна автоматизація від сировини до готової деталі
Нова установка автоматизує повний процес виробництва зубчастих валів. На вході в лінію циліндричні заготовки подаються несортованими; в залежності від розміру деталі ящик вміщує від 50 до 1000 частин. У клітині для підбору деталей з стаціонарною 3D-камерою програмне забезпечення LHRobotics.Vision визначає положення виробів у контейнері. Робот з магнітним захопленням автоматизовано забирає їх і, керуючись програмним забезпеченням LHRobotics.Vision, орієнтовано укладає в призму для завантаження на станцію зняття задирок. Там заготовки спочатку обробляються від задирок і фрезеруються до площини – процес, який раніше виконувався вручну.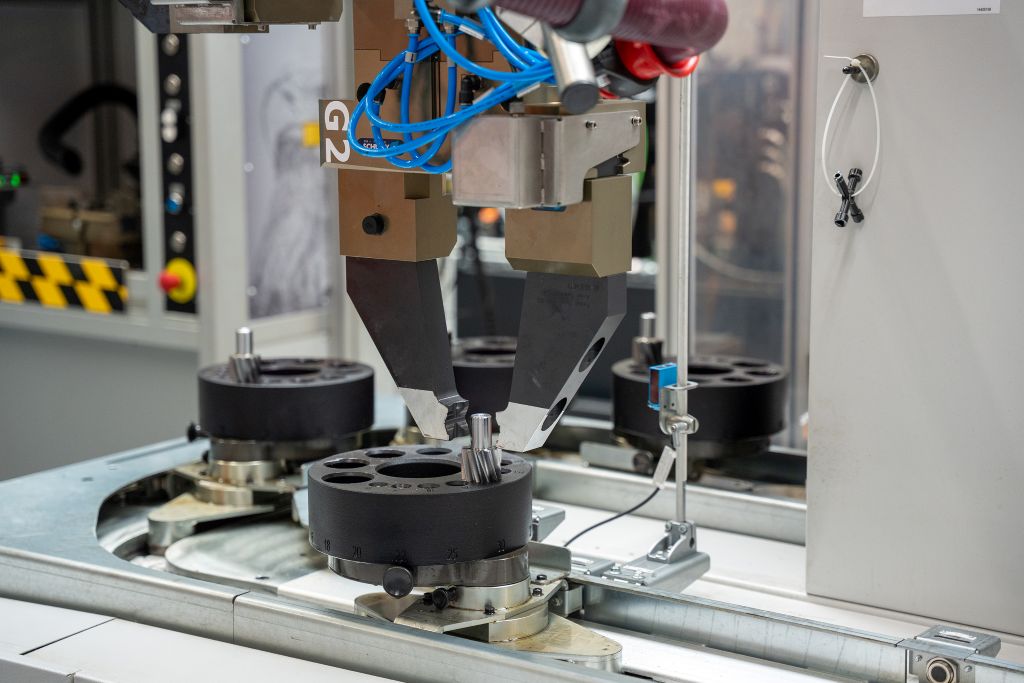
Другий робот потім бере на себе весь матеріальний потік всередині установки. За допомогою пневматичного паралельного подвійного захоплювача він витягує деталі з станції зняття задирок і передає їх одній з двох підключених токарних верстатів. Після цього він транспортує компоненти на станцію для обдування для очищення, а потім до лазерної станції, де вноситься маркування для відстеження частин.
На наступному етапі деталі перевіряються на оптичній вимірювальній станції. Робот потім розміщує їх на інтегрованій пластиковій конвеєрній стрічці (ККБ) фрезерного верстата Liebherr LC 300, через яку машина автоматично завантажується деталями. Після обробки на фрезерному верстаті деталі проходять через пральну машину і в кінці лінії сортуються та укладаються на піддони для деталей.
Інтеграція всього обладнання була в руках компанії Liebherr-Verzahntechnik GmbH. Окрім власних машин і систем, компанія також координувала залучення інших виробників машин. "Загальна концепція Liebherr нас переконала", пояснює Ельмар Шіргофф. "Досвід, компетентність і поєднання зубчастих технологій та автоматизації з одних рук були вирішальними."
Виклики: велика різноманітність деталей, обмежений простір
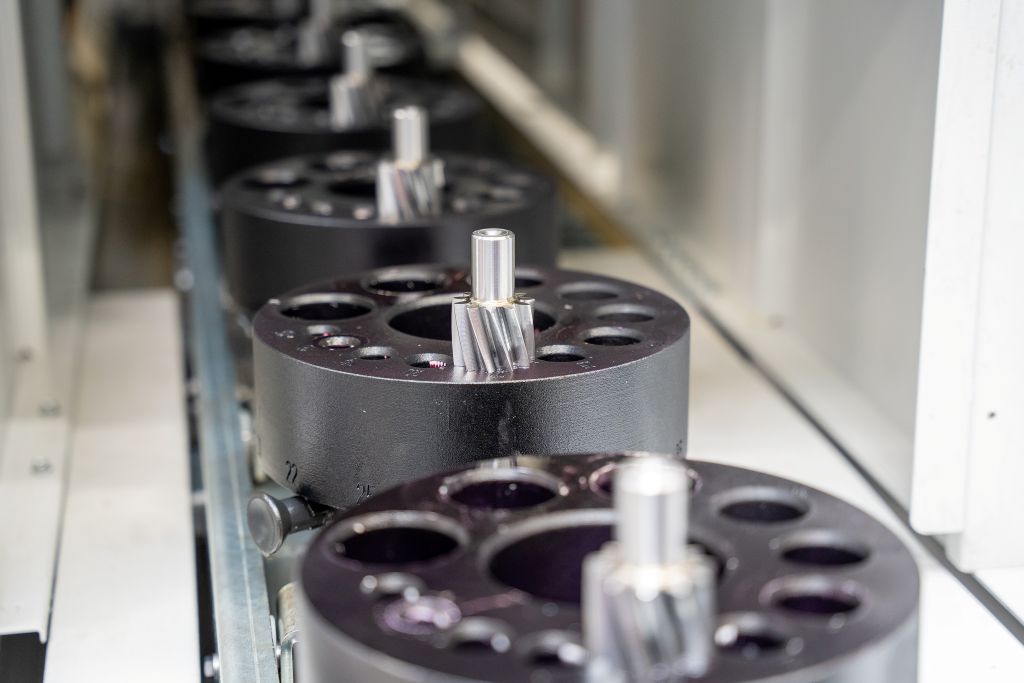
Центральним викликом при проектуванні установки була велика різноманітність варіантів: з близько 50 різних заготовок виготовляється близько 750 різних варіантів готових виробів. Щоб ефективно впоратися з цим діапазоном, компанія Liebherr розробила гнучку концепцію зберігання. Використовуються ротаційні склади, а також палетні системи з різними розмірами приймальних пристроїв, які дозволяють здійснювати проміжне зберігання деталей.
Виробництво затискачів для заготовок здійснювалося компанією Rickmeier самостійно – конструктивно узгоджено з Liebherr. «Наше прагнення полягало в створенні установки з максимально низькими витратами на налаштування, незважаючи на велику різноманітність деталей», – говорить Марсель Мутценбах, керівник промислового інженерії та ІТ.
Майже ще більшим викликом були обмежені просторові умови в виробництві. Уся установка повинна була бути розміщена на відносно невеликій площі – завдання, яке вимагало дуже точної планування. «Це була справжня робота з сантиметрами», говорить Ельмар Шіргофф. «Початкова ситуація була для команди Liebherr зовсім не простою – але в кінці все вийшло».
Більше автономії для виробництва
Окрім продуктивності та якості, ергономічне полегшення працівників також відігравало важливу роль. Автоматизоване підбирання бінів сьогодні бере на себе обробку навіть важких деталей – окремі заготовки можуть важити до 20 кілограмів. «Раніше ці частини додатково потрібно було вручну знімати задирки», – говорить Марсель Мутценбах. «Сьогодні установка повністю автоматизує цей етап. Наші працівники можуть більше зосередитися на складніших завданнях.» При цьому витрати на обслуговування залишаються низькими: для експлуатації, моніторингу та налаштування в середньому потрібно близько 1,5 працівників за зміну.
Партнерська реалізація проекту
Проект розпочався наприкінці 2023 року, передача повного обладнання відбулася наприкінці 2025 року. Протягом цього часу команди обох компаній тісно співпрацювали, щотижневі зустрічі забезпечували постійний обмін інформацією. «Співпраця була також для нас дуже конструктивною та практичною – в такій формі це зовсім не завжди є само собою зрозумілим», – говорить Інго Бальдерманн, який відповідає за проект у компанії Liebherr-Verzahntechnik GmbH.
Навіть після введення в експлуатацію сервіс Liebherr продовжує надійно працювати. «Час реакції дуже швидкий – навіть у віддаленій підтримці», - повідомляє Ельмар Шіргофф. «Є фіксовані контактні особи, можна безпосередньо зв'язатися з потрібними людьми – за необхідності, навіть поза звичайними робочими годинами.»
Основи для подальшого зростання
З новою виробничою лінією Rickmeier змогла розширити виробничі потужності та одночасно покращити якість і контроль процесів. Лазерне маркування також забезпечує відстежуваність компонентів. Для Rickmeier ця установка є не лише технологічним стрибком, а й важливим елементом для майбутнього зростання. „Ми постійно інвестуємо в наш парк машин,“ говорить Марсель Мутценбах. „Також у майбутніх проектах автоматизації ми бачимо Liebherr як надійного партнера.“
Контакт: