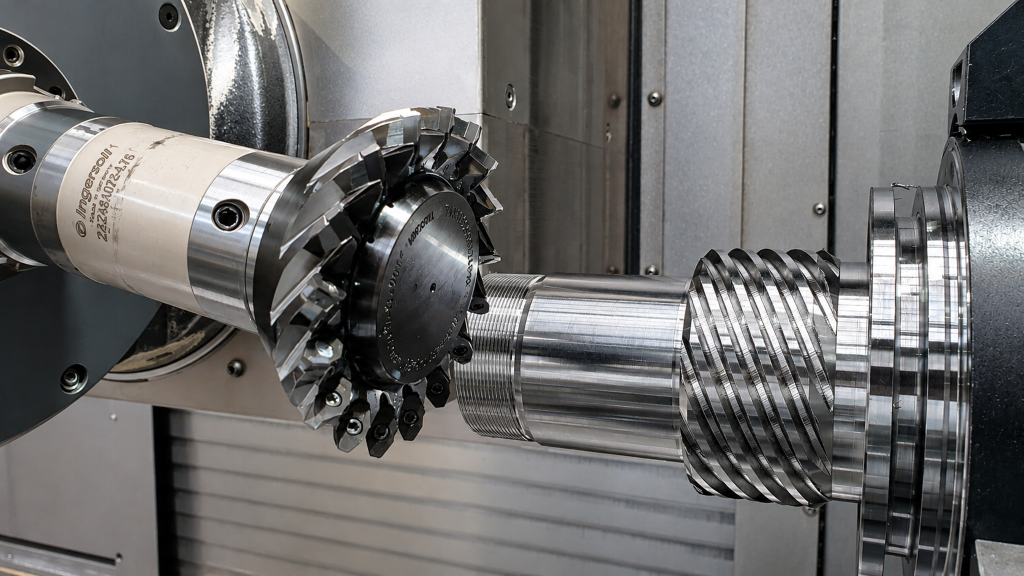
Інструменти для зубчастих передач з обертовими різцями компанія INGERSOLL WERKZEUGE GMBH виготовляє з 1977 року, а також обробка з використанням обертових фрез (Skiving) стала актуальною темою з 2014 року. Для обробки на HKS Dreh-Antriebe GmbH виробник інструментів змушений був використати всі свої знання, щоб досягти меж обробки Skiving. Важливу роль у цьому відіграло TechCenter у Хайгері.
З 1976 року HKS виробляє гідравлічні обертові приводи для промислових установок та будівельної техніки. Сімейне підприємство третього покоління стало міжнародно визнаним виробником у цій галузі завдяки стандартним продуктам, спеціальним виготовленням та прототипам. Гідравлічні та пневматичні компактні приводи розроблені так, щоб точно, безпечно та надійно обертати, позиціонувати, прискорювати та гальмувати маси – часто в умовах тривалого використання.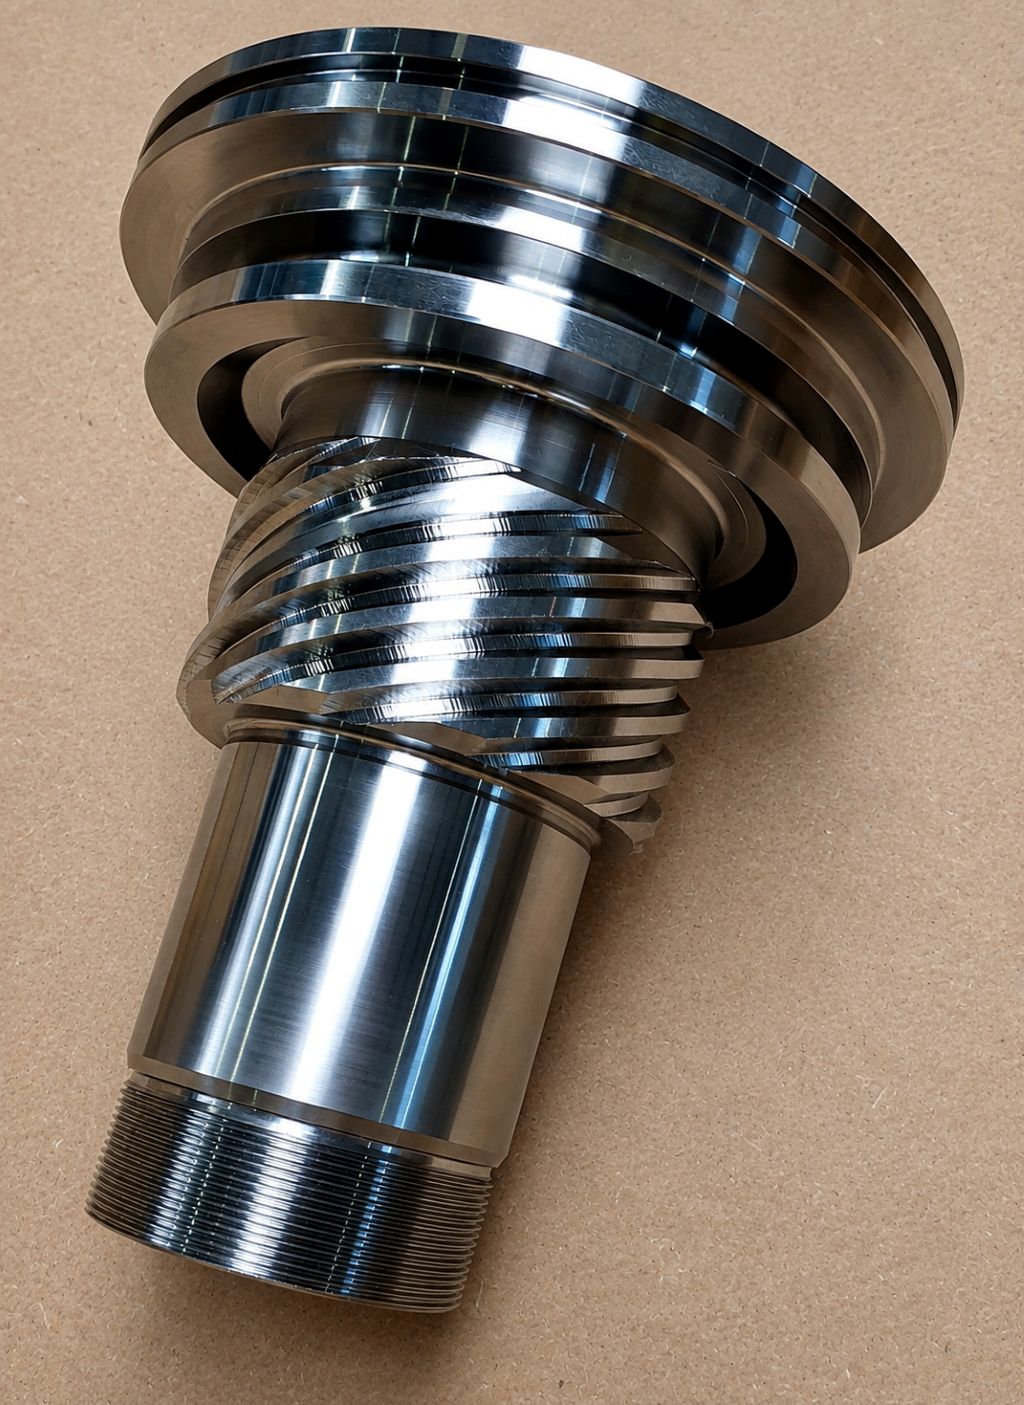
HKS представлена в 20 країнах і отримує більше половини свого доходу за кордоном. Компанія має два об'єкти в Вехтерсбах-Ауфенау. Третє підприємство знаходиться в Нойкірх/Лаузіц. Там виготовляються, зокрема, більші обертові приводи, а також продукти у більших кількостях. Всього в HKS працює близько 280 співробітників. Площа виробництва становить 7 200 квадратних метрів.
Коли компанію у 1970 році заснував Вальтер Гьон у Франкфурті, йшлося насамперед про контрактне виробництво. Сьогодні HKS розробляє та виробляє гідравлічні та пневматичні обертові приводи для промислових установок і будівельних машин. Продукція використовується в усьому світі в складних застосуваннях і символізує точність, надійність та довговічність.
Вузьке місце у зубчастих передачах
Завдяки високій глибині виробництва HKS здатна самостійно виготовляти більшість компонентів високої якості. Серед близько 60 обробних центрів у машинному парку є машини різних виробників та різних поколінь, які постійно доповнюються сучасними виробничими технологіями.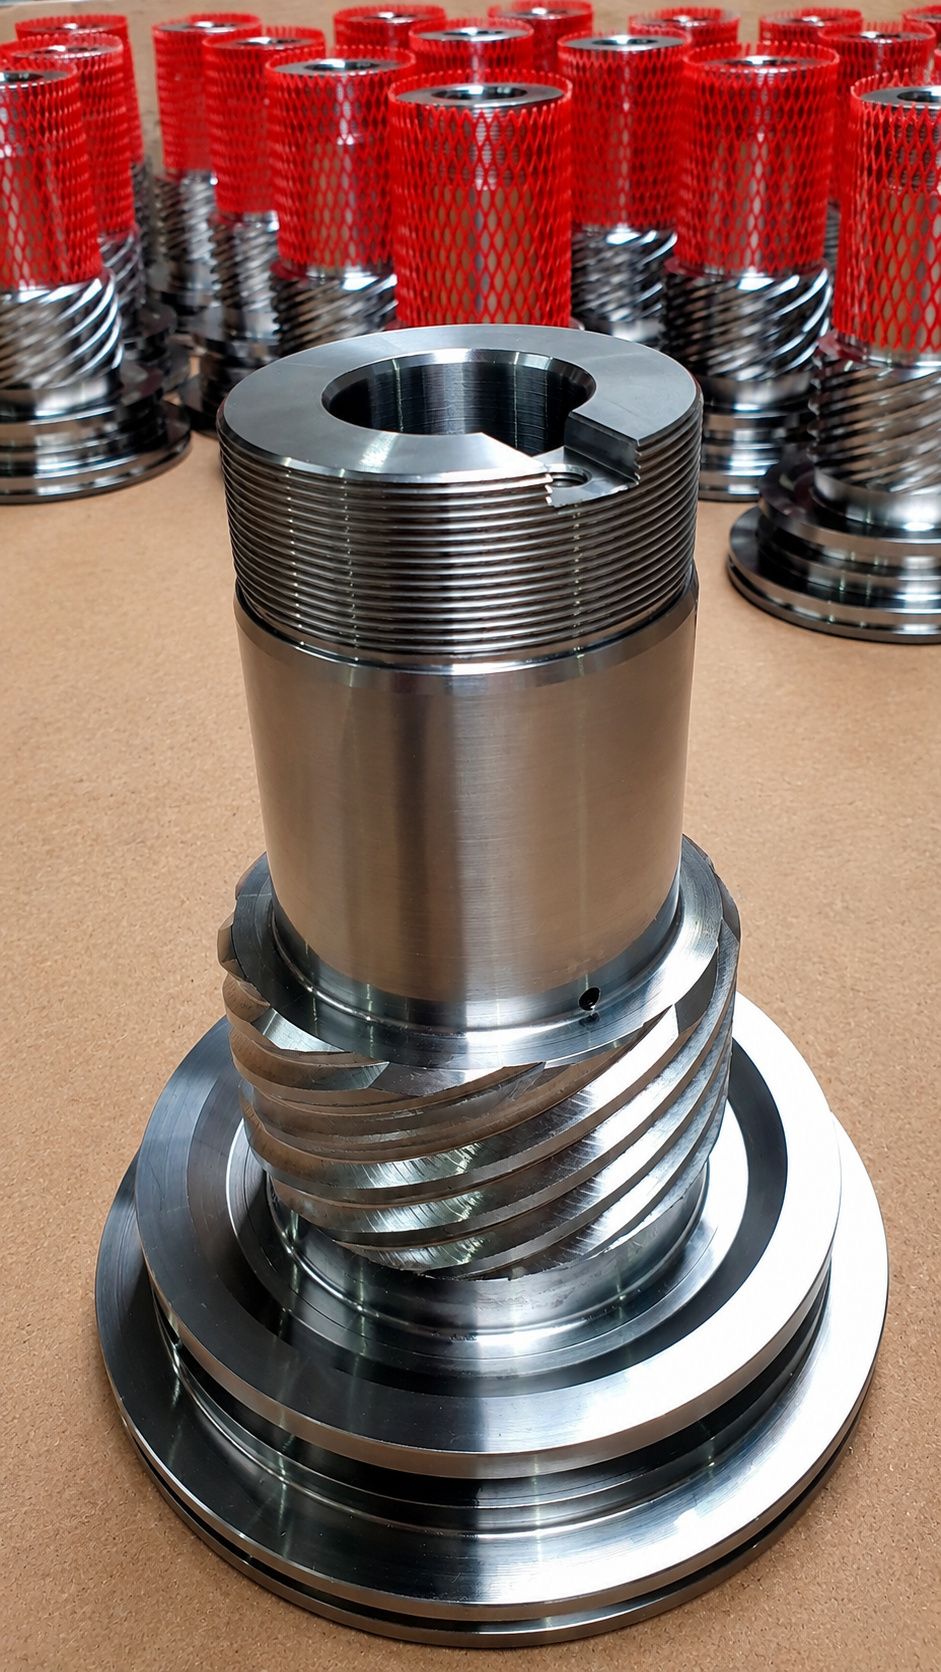
У випадку з компонентами фрезерування часто виявлялося вузьким місцем. Зубчастість є основою продуктів HKS. Тут закладена вся експертиза компанії. Поршень є зв'язуючим елементом між корпусом і валом. Щоб мати можливість вносити корективи за потреби, він завжди виготовляється першим.
З моменту придбання Okuma Multus U3000 три роки тому існує план використовувати зубчасте фрезерування для підвищення продуктивності. «Ми не можемо зупинятися у нашому виробництві», - пояснює Єнс Дікерт, керівник зміни в галузі токарної обробки. «Оскільки ми знали, що машина це може, ми хотіли також використовувати Skiving, щоб покращити наші результати». Через Okuma відбувся контакт з INGERSOLL. Виробник машин і виробник інструментів давно співпрацюють і вже реалізували різні проекти в галузі зубчастих передач, у яких були досягнуті високі якості.
Великі виклики
Цього разу виклики були особливо високими, як пояснює Крістофер Хіс, інженер з застосування в INGERSOLL: «Зубчастість, яка тут повинна була бути виготовлена, має вже екстремальне співвідношення. Великий кут нахилу та дуже маленький вільний виріз до плеча поставили перед нашими конструкторами великі виклики, з якими вони впоралися з блискучими результатами.»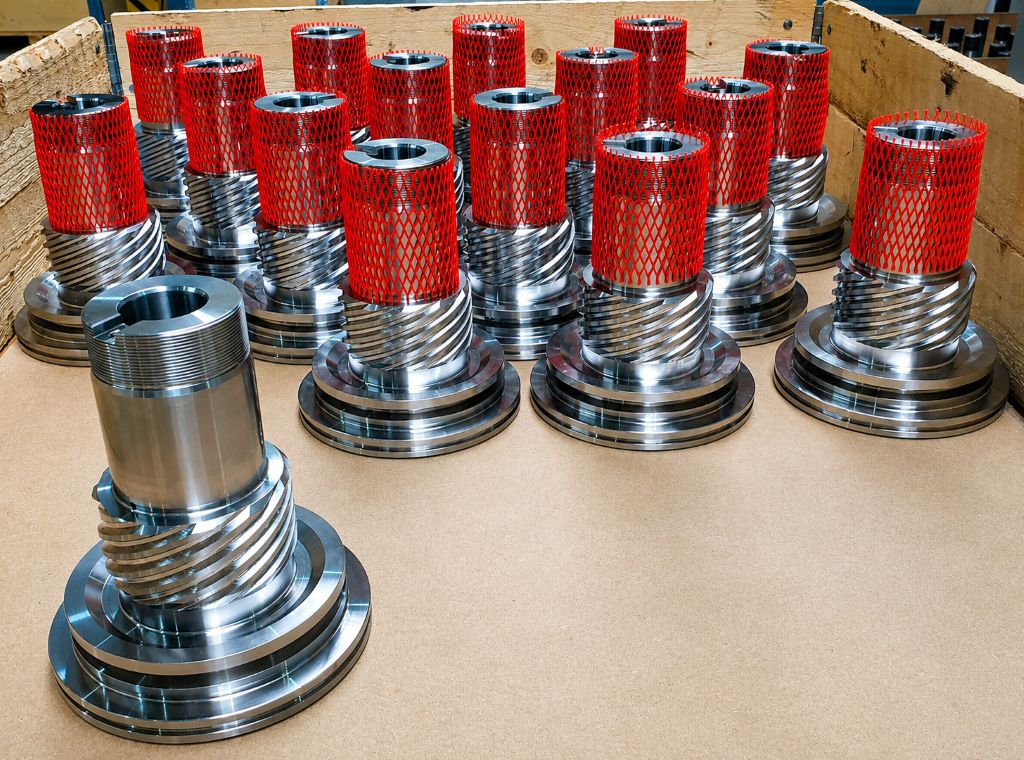
Щоб зберегти поточне виробництво на HKS та повністю використати власну виробничу компетенцію, INGERSOLL залучила TechCenter у Хайгері. Там також доступний Okuma Multus, що дозволило провести безпосередньо порівнянні тести. Виробник машин підтримав проект, у якому спочатку зовсім не було впевненості, що його взагалі вдасться реалізувати. Петер Шварц, технічний консультант INGERSOLL, описує підхід:
«Щоб створити відповідний інструмент для цього, ми привезли деталь від HKS до нашого технічного центру. Ми вибрали найскладнішу деталь з малою кількістю зубців і великим кутом нахилу. Наша думка полягала в тому: якщо ми зможемо впоратися з цим, інші частини будуть легшими у виготовленні – і нам це вдалося.»
Оптимізація в TechCenter
У Хайгері було проаналізовано, яким має бути валковий знімальний інструмент. За допомогою програмного забезпечення було проведено перевірку на зіткнення. Оскільки HKS не використовує стандартну зубчастість, а застосовує власну розроблену технологію, для неї немає офіційних даних про зубчастість. Щоб сконструювати змінні різальні пластини та адаптувати їх до індивідуального інструмента, INGERSOLL спочатку виміряв компонент. Для обробки 11 зубців вибраного вала INGERSOLL розробив валкове знімальне колесо з 17 зубцями. Перший запуск інструмента в TechCenter пройшов успішно, однак, за словами Пітера Шварца, були внесені корективи в технологічні дані та невеликі модифікації інструмента.
Оптимізований інструмент був переданий клієнту разом із перевіреними значеннями різання, де він був використаний у виробництві. На місці лише потрібно було внести модифікації в програмне забезпечення для зубчастих передач на Multus, щоб максимально використати можливості машини та інструмента. Єнс Дікерт порівнює це з раніше використовуваним пальцевим фрезером:
„Завдяки одному фрезеру для грубої обробки та одного для фінішної обробки ми отримали близько 50 деталей. З валковим фрезерним колесом ми тепер виготовляємо 400 штук з меншими витратами.“ Час обробки близько 30 хвилин вдалося скоротити на 90 секунд. Для валів з більшою кількістю зубців Дікерт очікує ще більших заощаджень.
Підвищена продуктивність та якість
При використанні пальцевого фрезера зношення нерівномірне. Перевагою обробки з використанням обертового фрезерування є рівномірне зношення по всьому профілю. Крім підвищеної продуктивності, також була покращена якість зубчастих передач завдяки обробці з використанням обертового фрезерування.
„Новий інструмент створює рівномірну поверхню і забезпечує більш точні результати. У нас більше немає люфту, і нам практично нічого не потрібно коригувати“, радіє Єнс Дікерт, який особливо відзначає хорошу співпрацю з INGERSOLL.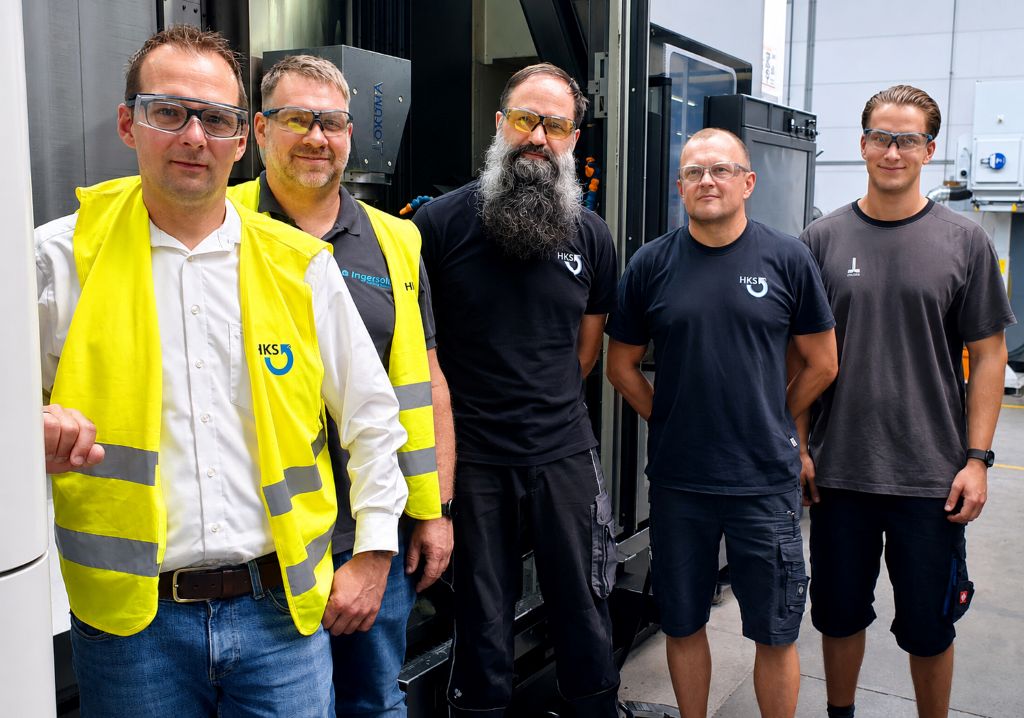
Сквінг використовується в галузі промислових приводів, з яких HKS виготовляє кілька тисяч на рік. Для кожної деталі необхідні чотири зубчасті нарізки для вала, корпусу та поршня. У перспективі весь привід має бути виготовлений за допомогою сквінгу, оголошує керівник виробництва Стів Ошман. Розпочато з зовнішньої нарізки вала, який виготовляється з CrMo40. Щоб поглинути вібрації через екстремальні умови та уникнути відколів, INGERSOLL вибрав для покриття змінних різців свій міцний субстрат IN2030.
„Якщо обидві деталі виготовлені методом сківінгу, я сподіваюсь на подальше покращення контактної поверхні зубчастого вінця, яка вже покращилась з першим компонентом“, - говорить Стів Ошман. Позитивні впливи на продукти можна безпосередньо виміряти на випробувальному стенді HKS. Крутний момент на зубчастому вінці було значно підвищено.
Для Крістофера Хіза з завершеним проектом зі сківінгу досягнуто межі: „Якщо це стане ще більш екстремальним, процес більше не можна буде відобразити, оскільки умови втручання занадто несприятливі. Інструмент більше не може правильно увійти в різання, і обробка не може бути виконана.“
Це зовсім не подобається керівнику виробництва. „У нас є ще більш складні деталі для обробки, які я також хотів би обробити методом сківінгу“, - говорить Ошман. Він має на увазі, насамперед, приводи екскаваторів, які не тільки мають інші пропорції, але й виробляються у більших обсягах. На сьогоднішній день сківінг тут неможливий. Принаймні, межі технічно можливого можуть ще зміщуватися. Як і його клієнт, INGERSOLL також прагне постійно розвиватися та представляти інноваційні рішення.
Контакт: