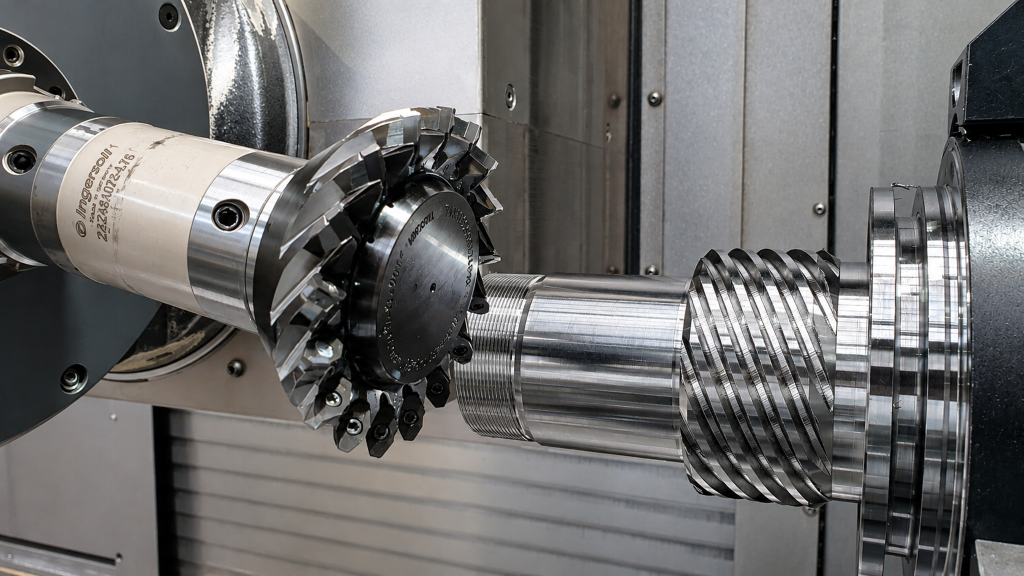
Unelte pentru dinți cu plăci de tăiere interschimbabile sunt fabricate de INGERSOLL WERKZEUGE GMBH încă din 1977, iar prelucrarea prin frezare (Skiving) este un subiect recurent încă din 2014. Pentru o prelucrare la HKS Dreh-Antriebe GmbH, însă, producătorul de unelte a trebuit să își pună în aplicare toate cunoștințele pentru a ajunge la limitele Skiving-ului. Un rol esențial a avut TechCenter-ul din Haiger.
Din 1976, HKS produce acționări hidraulice pentru instalații industriale și mașini de construcții. Această companie de familie, aflată în a treia generație, s-a dezvoltat într-un producător de frunte la nivel internațional în acest domeniu, oferind produse standard, soluții personalizate și prototipuri. Acționările compacte hidraulice și pneumatice sunt concepute pentru a roti, poziționa, accelera și frâna mase cu precizie, siguranță și fiabilitate – adesea în condiții de utilizare continuă exigente.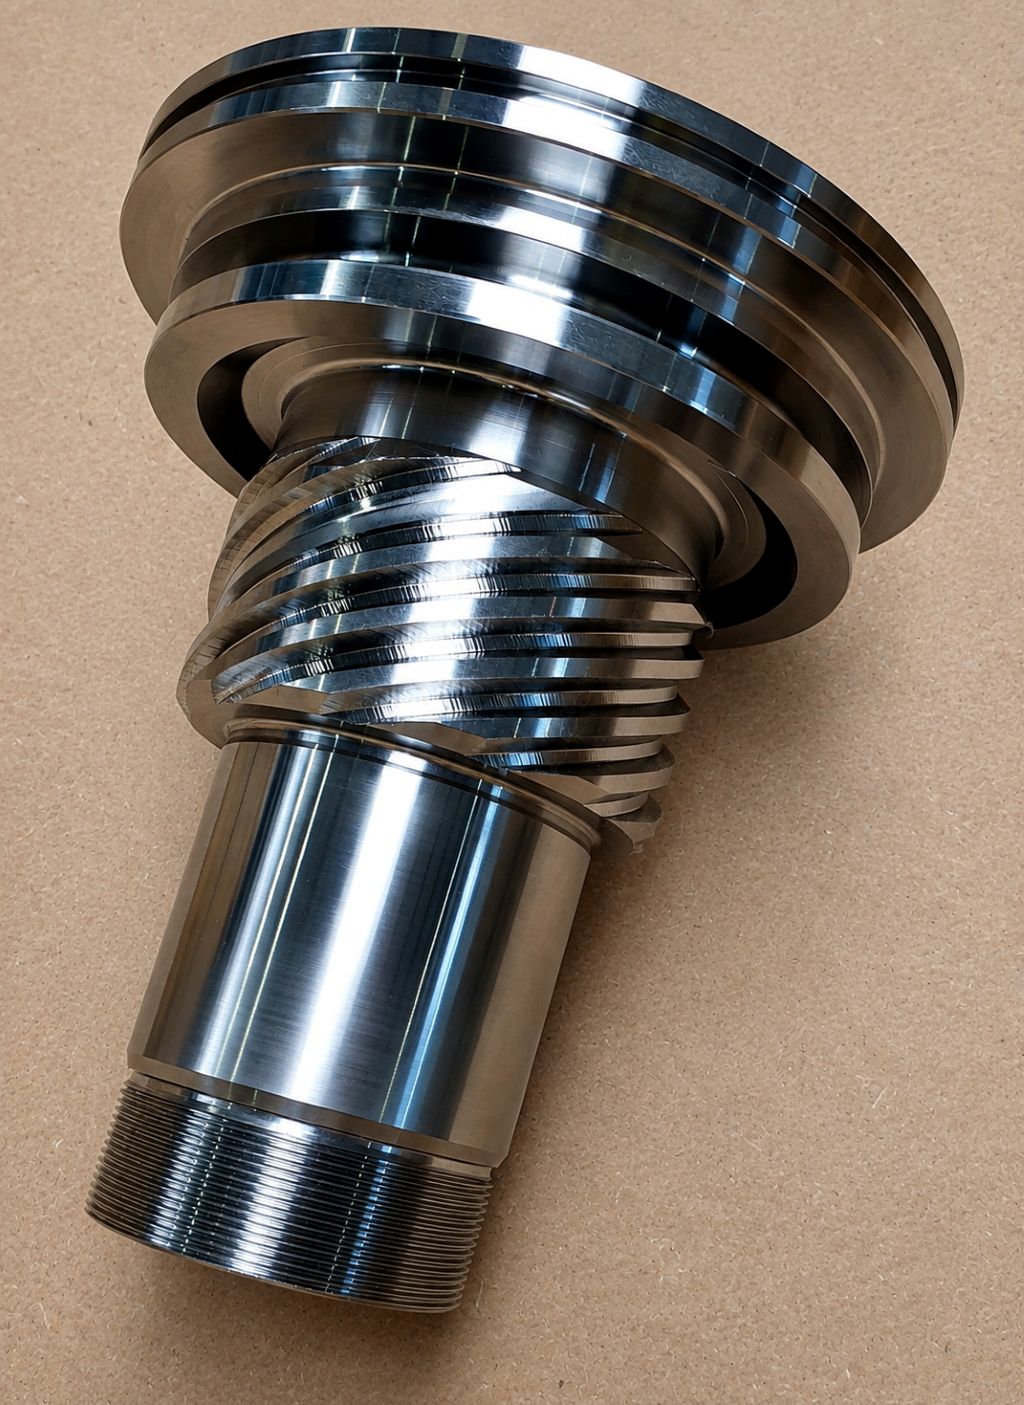
HKS este prezent în 20 de țări și obține mai mult de jumătate din venituri din străinătate. Compania are două locații în Wächtersbach-Aufenau. O a treia fabrică se află în Neukirch/Lausitz. Acolo se fabrică în special antrenori de rotație mai mari, precum și produse în cantități mai mari. În total, HKS are aproximativ 280 de angajați. Suprafața de producție este de 7.200 de metri pătrați.
Când firma a fost fondată în 1970 de Walter Höhn în Frankfurt, s-a axat în principal pe producția la comandă. Astăzi, HKS dezvoltă și produce acționări rotative hidraulice și pneumatice pentru instalații industriale și mașini de construcții. Produsele sunt utilizate în întreaga lume în aplicații exigente și reprezintă precizie, fiabilitate și durabilitate.
Gât de sticlă la danturări
Cu o adâncime mare de fabricație, HKS este capabil să producă intern o mare parte din componentele de înaltă calitate. Printre cele aproximativ 60 de centre de prelucrare din parcul de mașini se regăsesc mașini de la diferiți producători și din diverse generații, care sunt completate continuu de tehnologii moderne de fabricație.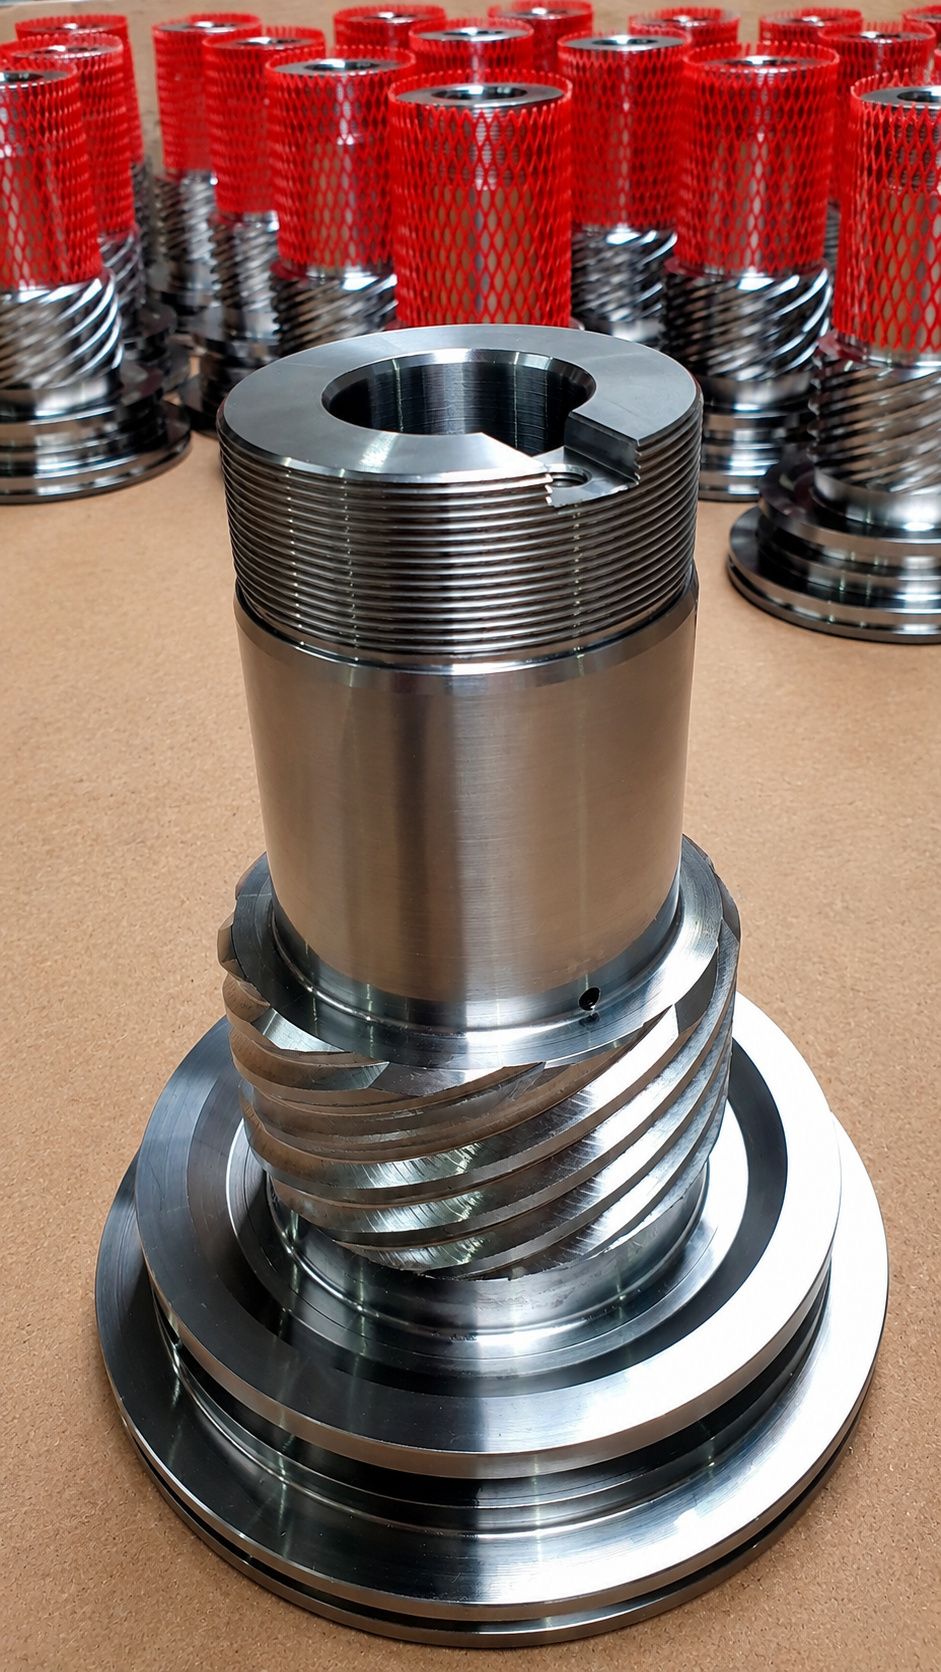
La componente, frezarea s-a dovedit adesea a fi un punct critic. Dantura este esențială pentru produsele HKS. Aici se află întreaga expertiză a companiei. Pistonul este legătura între carcasă și ax. Pentru a putea face ajustări dacă este necesar, acesta este fabricat întotdeauna primul.
De la achiziționarea unei Okuma Multus U3000 acum trei ani, există planul de a utiliza frezarea prin rotiță pentru o productivitate mai mare. „Nu ne putem opri în producția noastră”, explică Jens Dickert, șeful de tură în domeniul turnării. „Știind că mașina poate face asta, am vrut să folosim și frezarea prin rotiță pentru a ne îmbunătăți.” Prin intermediul Okuma, a fost stabilit contactul cu INGERSOLL. Producătorul de mașini și fabricantul de unelte colaborează de mult timp și au realizat împreună deja diverse proiecte în domeniul angrenajelor, în care au fost atinse calități înalte.
Provocări mari
De data aceasta, provocările au fost însă deosebit de mari, așa cum explică Christopher Hees, inginer de aplicații la INGERSOLL: „Dantura care trebuia realizată aici are deja un raport extrem. Unghiul mare de înclinare, precum și canelura foarte mică către umăr, le-au pus inginerilor noștri de construcții mari provocări, pe care le-au depășit cu brio.”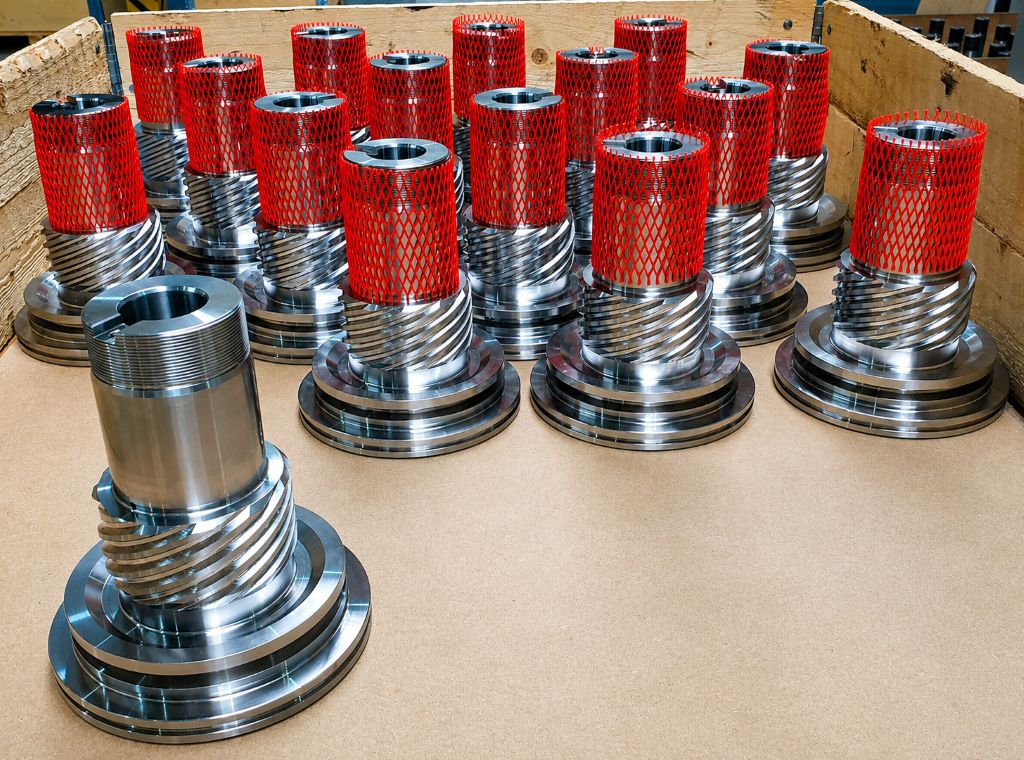
Pentru a proteja producția în curs la HKS și a valorifica pe deplin competența proprie de fabricație, INGERSOLL a implicat TechCenter-ul din Haiger. Acolo este disponibil și un Okuma Multus, ceea ce a permis teste direct comparabile. Producătorul de mașini a susținut proiectul, la care nu era deloc sigur de la început că poate fi realizat. Peter Schwarz, consultant tehnic la INGERSOLL, descrie abordarea:
„Pentru a construi un instrument adecvat, am adus o piesă de la HKS în TechCenter-ul nostru. Am ales cea mai dificilă piesă, cu un număr mic de dinți și un unghi de înclinare mare. Gândul nostru a fost: Dacă reușim să facem asta, celelalte piese vor fi mai ușor de fabricat – și am reușit.”
Optimizare în TechCenter
În Haiger a fost analizat cum ar trebui să arate un instrument de tăiere prin rulare. Prin intermediul unui software a fost efectuată o verificare a coliziunilor. Deoarece HKS nu utilizează un profil standard de dinți, ci o tehnologie dezvoltată de ei înșiși, nu există date oficiale despre dinți pentru aceasta. Pentru a construi plăci de tăiere reversibile și a le adapta la instrumentul personalizat, INGERSOLL a trebuit mai întâi să măsoare componenta. Pentru prelucrarea celor 11 dinți ai axului selectat, INGERSOLL a dezvoltat o roată de tăiere prin rulare cu 17 dinți. Prima utilizare a instrumentului în TechCenter a funcționat din prima, însă au fost necesare corecții ale datelor tehnologice și mici modificări ale instrumentului, raportează Peter Schwarz.
Uneltele optimizate au fost livrate împreună cu valori de tăiere testate clientului, unde au fost utilizate în producție. La fața locului, au fost necesare doar modificări în software-ul de danturare pe Multus pentru a obține cele mai bune rezultate din mașină și unelte. Jens Dickert face comparația cu freza cu deget utilizată anterior:
„Cu câte un freză pentru prelucrarea brută și finisare, am ajuns la aproximativ 50 de componente. Cu roata de frezare prin rulare, acum producem 400 de bucăți cu mai puțin efort.“ Timpul de prelucrare de aproximativ 30 de minute a fost redus cu 90 de secunde. Pentru axuri cu mai multe dinți, Dickert se așteaptă la și mai multe economii.
Productivitate și calitate îmbunătățite
În utilizarea unui frezăr cu degete, uzura este inegală. Un avantaj al frezării prin rulare este uzura uniformă pe întregul profil. Pe lângă productivitatea mai mare, calitatea dinților a fost, de asemenea, îmbunătățită prin frezarea prin rulare.
„Noul instrument produce o suprafață uniformă și oferă rezultate mai precise. Nu mai avem joc și practic nu trebuie să corectăm nimic“, se bucură Jens Dickert, care apreciază în mod special colaborarea bună cu INGERSOLL.
Skivingul este utilizat în domeniul acționărilor industriale, dintre care HKS produce câteva mii pe an. Pentru fiecare componentă sunt necesare în total patru angrenaje pentru ax, carcasă și piston. Pe termen lung, întreaga acționare ar trebui să fie fabricată prin skiving, anunță șeful de producție Steve Oschmann. S-a început cu angrenajul exterior al unei axe, care este fabricată din CrMo40. Pentru a amortiza vibrațiile cauzate de condițiile extreme și a evita ruperea, INGERSOLL a ales pentru acoperirea plăcuțelor de tăiere substratul său rezistent IN2030.
„Dacă ambele părți sunt fabricate prin Skiving, sper să obțin o îmbunătățire suplimentară a profilului dinților, care deja s-a îmbunătățit cu prima piesă”, spune Steve Oschmann. Impactul pozitiv asupra produselor poate fi măsurat direct pe standul de testare la HKS. Capacitatea de preluare a cuplului la dinți a putut fi crescută semnificativ.
Pentru Christopher Hees, proiectul finalizat la Skiving a atins o limită: „Dacă devine și mai extrem, procesul nu mai poate fi reprezentat, deoarece condițiile de intervenție sunt prea nefavorabile. Uneltele nu mai intră corect în tăiere și prelucrarea nu poate fi realizată.”
Acest lucru nu îi place deloc managerului de producție. „Avem componente și mai complexe de prelucrat, pe care aș dori de asemenea să le skivez”, spune Oschmann. Se gândește în special la transmisii de excavatoare, care nu doar că au proporții diferite, ci sunt și produse în cantități mai mari. În prezent, Skiving nu este posibil aici. Totuși, limitele tehnic realizabilului ar putea continua să se schimbe. Ca și clientul său, INGERSOLL este de asemenea determinat să se dezvolte continuu și să prezinte soluții inovatoare.
Contact: