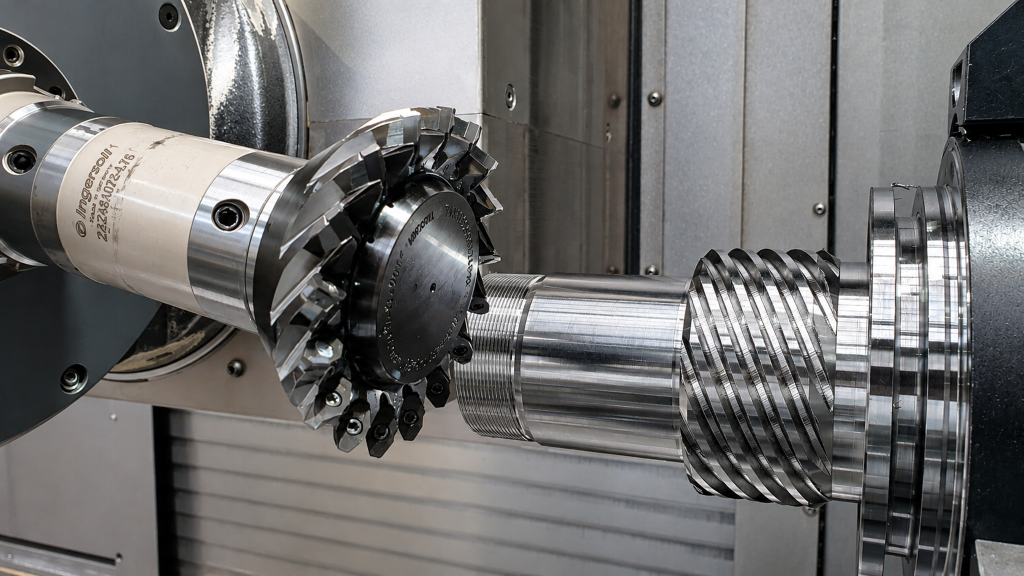
A fogaskerekekhez készült szerszámokat az INGERSOLL WERKZEUGE GMBH már 1977 óta gyártja, és a hengermarás (Skiving) is 2014 óta folyamatosan téma. Az HKS Dreh-Antriebe GmbH számára végzett megmunkálás során azonban a szerszámgyártónak minden tudását be kellett vetnie, hogy a Skiving határait feszegethesse. Ebben fontos szerepet játszott a haigi TechCenter.
1976 óta az HKS hidraulikus forgatókat gyárt ipari berendezésekhez és építőipari gépekhez. A harmadik generációs családi vállalkozás standard termékekkel, egyedi gyártásokkal és prototípusokkal nemzetközi vezető gyártóvá fejlődött ezen a területen. A hidraulikus és pneumatikus kompakt hajtások úgy vannak tervezve, hogy tömegeket pontosan, biztonságosan és megbízhatóan forgassanak, pozicionáljanak, gyorsítsanak és fékezzenek – gyakran igényes folyamatos használat mellett.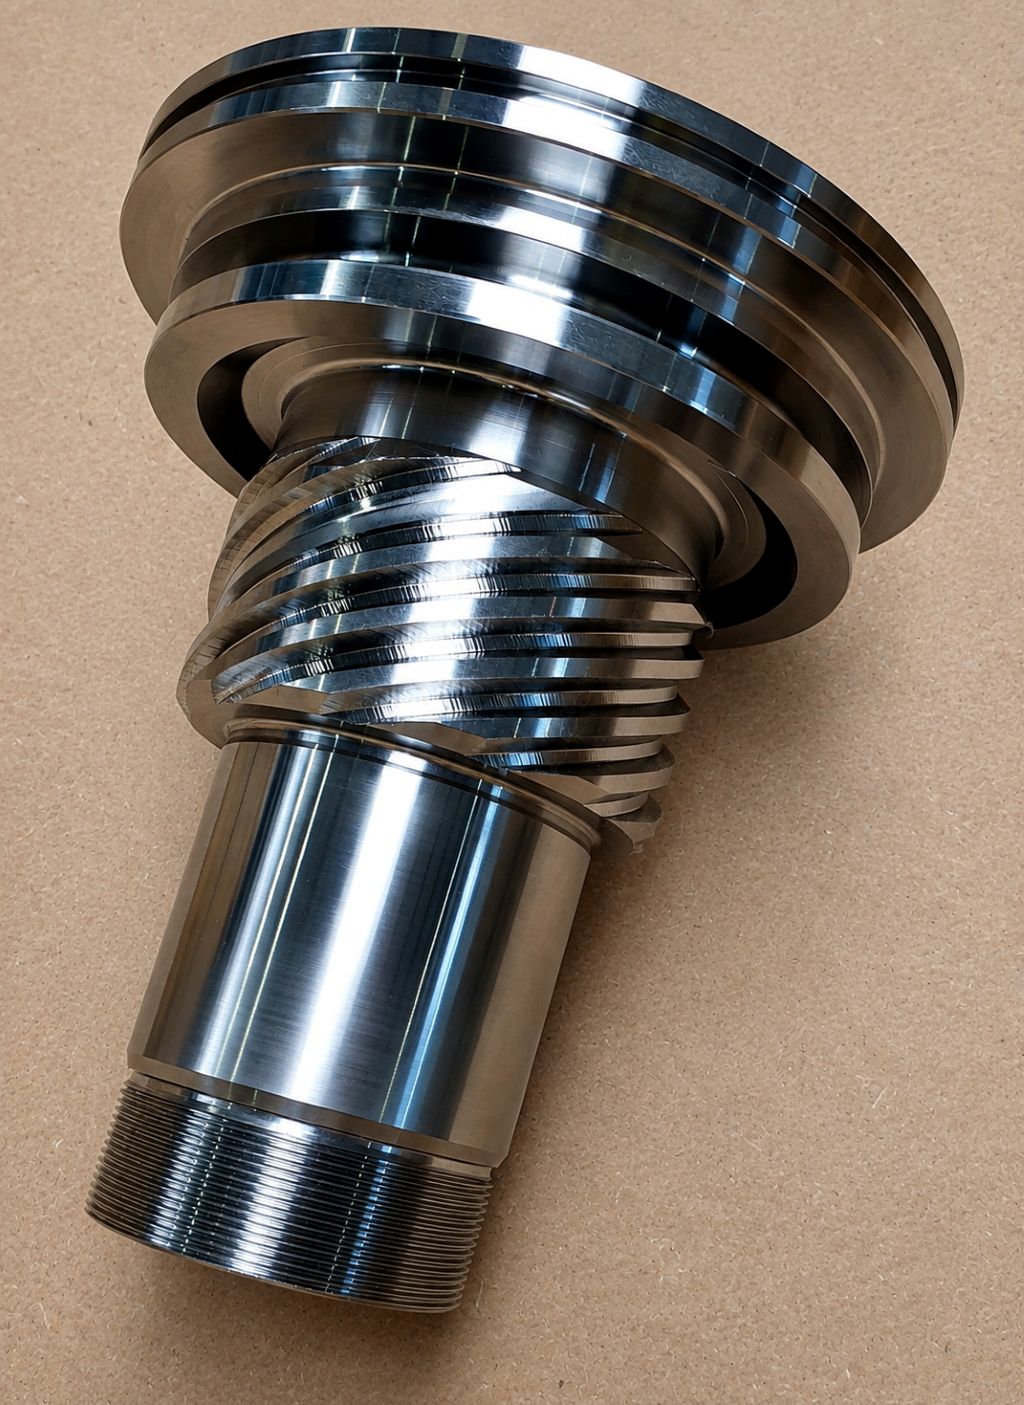
Az HKS 20 országban van jelen, és a bevételeinek több mint felét külföldön szerzi. A vállalatnak két telephelye van Wächtersbach-Aufenau-ban. Egy harmadik üzem Neukirch/Lausitz-ban található, ahol különösen nagyobb forgó hajtóműveket és nagyobb darabszámban gyártott termékeket készítenek. Összesen körülbelül 280 alkalmazottat foglalkoztat az HKS. A gyártóterület 7.200 négyzetméter.
Amikor a céget 1970-ben Walter Höhn alapította Frankfurtban, elsősorban bérgyártással foglalkoztak. Ma az HKS ipari berendezések és építőipari gépek számára fejleszt és gyárt hidraulikus és pneumatikus forgó hajtóműveket. A termékek világszerte igényes alkalmazásokban kerülnek felhasználásra, és a precizitás, megbízhatóság és tartósság szimbólumai.
Szűk keresztmetszet a fogazásoknál
Magas gyártási mélységének köszönhetően az HKS képes a legtöbb alkatrészt magas minőségben saját maga előállítani. A gépparkban található körülbelül 60 megmunkáló központ között különböző gyártók és különböző generációk gépei találhatók, amelyeket folyamatosan modern gyártási technológiákkal egészítenek ki.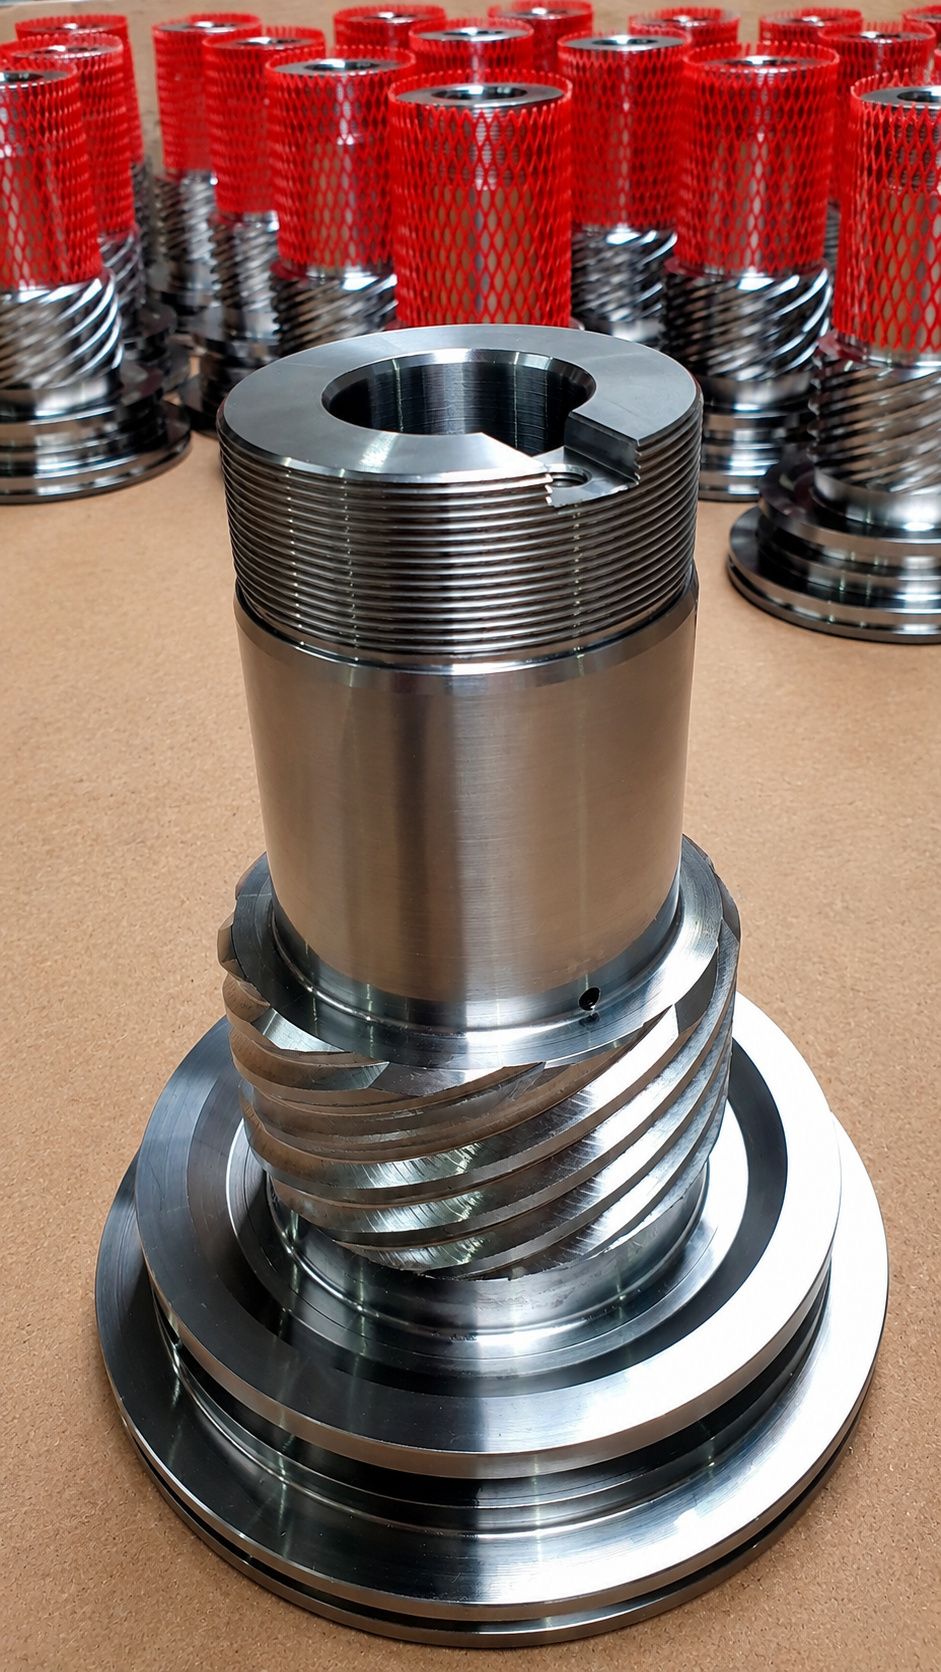
A komponenseknél gyakran a marás bizonyult szűk keresztmetszetnek. A fogazás a HKS termékeinek alapja. Itt rejlik a vállalat teljes szakértelme. A dugattyú a ház és a tengely közötti kapocs. Annak érdekében, hogy szükség esetén még módosításokat lehessen végezni, alapvetően mindig elsőként készül el.
Három évvel ezelőtt egy Okuma Multus U3000 beszerzésével kezdődött a terv, hogy a fogaskerék-feldolgozást a nagyobb termelékenység érdekében alkalmazzák. „A termelésünkben nem állhatunk meg” - magyarázza Jens Dickert, a forgácsolás területének műszakvezetője. „Mivel tudtuk, hogy a gép képes erre, a Skivinget is szeretnénk kihasználni a fejlődés érdekében.” Az Okumán keresztül jött létre a kapcsolat az INGERSOLL-lal. A gépgyártó és a szerszámgyártó már régóta együttműködik, és közösen már több projektet valósítottak meg a fogaskerék-feldolgozás területén, ahol magas minőséget értek el.
Nagy kihívások
Ezúttal azonban a kihívások különösen magasak voltak, ahogy Christopher Hees, az INGERSOLL alkalmazástechnikai szakembere kifejtette: „A fogazás, amelyet itt elő kellett állítani, már egy extrém arányt mutat. A nagy dőlésszög és a vállhoz viszonyítva nagyon kis szabad hely komoly kihívások elé állította tervezőmérnökeinket, akiket bravúrosan teljesítettek.”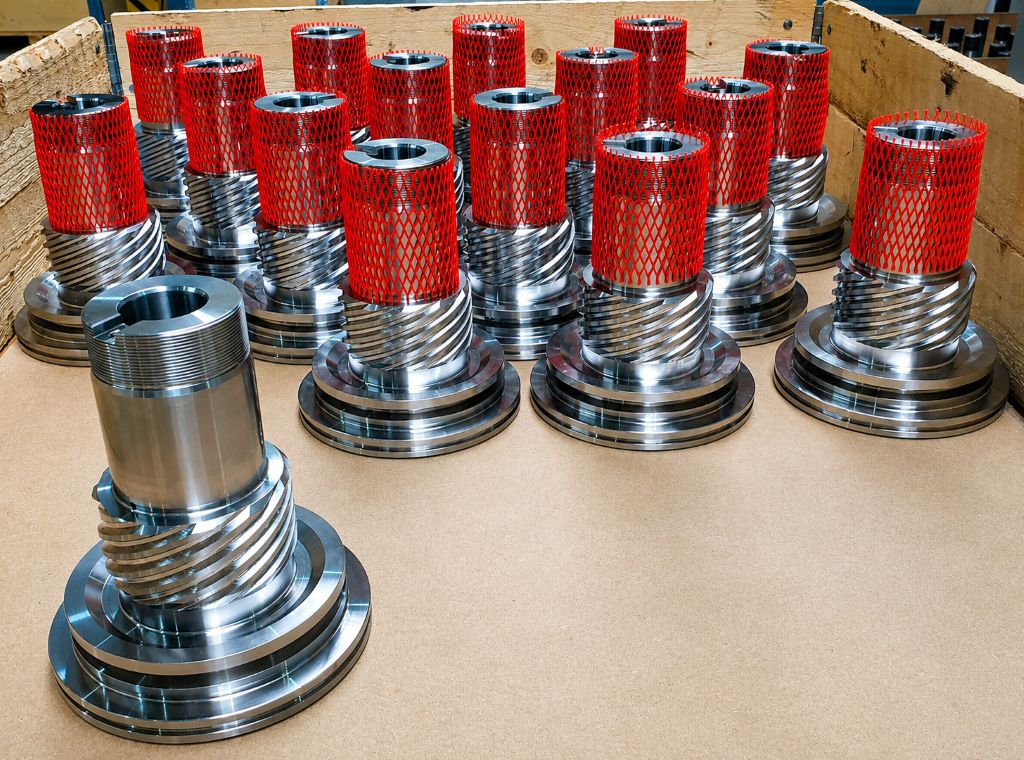
A HKS folyamatos termelésének védelme és saját gyártási kompetenciájának maximális kihasználása érdekében az INGERSOLL bevonta a Haiger-i TechCentert. Ott egy Okuma Multus is rendelkezésre áll, ami közvetlenül összehasonlítható teszteket tett lehetővé. A gépgyártó támogatta a projektet, amelynél egyáltalán nem volt biztos, hogy megvalósítható lesz. Peter Schwarz, az INGERSOLL műszaki tanácsadója így írja le a folyamatot:
„Ehhez egy megfelelő szerszámot kellett terveznünk, ezért egy alkatrészt hoztunk be az HKS-től a TechCenterünkbe. A legnehezebb munkadarabot választottuk, amelynek kis fogszáma és nagy dőlésszöge van. Az volt a gondolatunk: ha ezt meg tudjuk valósítani, a többi alkatrész valószínűleg könnyebben legyártható lesz – és sikerült megvalósítanunk.“
Optimalizálás a TechCenterben
Haigerben elemezték, hogyan kell kinéznie a hengermaró szerszámnak. Szoftver segítségével végeztek ütközésellenőrzést. Mivel az HKS nem szabványos fogazást, hanem egy saját fejlesztésű technológiát használ, ezért nincsenek hivatalos fogazási adatai. A váltólapkák megtervezéséhez és az ügyfélspecifikus szerszámhoz való illesztéséhez az INGERSOLL-nak először meg kellett mérnie az alkatrészt. A kiválasztott tengely 11 fogának megmunkálásához az INGERSOLL egy 17 fogú hengermaró kereket fejlesztett ki. Az első szerszámhasználat a TechCenterben azonnal sikerült, azonban a technológiai adatoknál korrekciókat és a szerszámon kisebb módosításokat kellett végrehajtani - számolt be Peter Schwarz.
A optimalizált szerszám kipróbált vágási értékekkel együtt került a vásárlóhoz, ahol a gyártás során használták. A helyszínen csupán a Multus fogaskerék szoftverében kellett módosításokat végezni, hogy a gépből és a szerszámból a legjobbat hozzák ki. Jens Dickert a korábban használt ujjas maróhoz hasonlítja:
„Egy-egy maróval a durva és finom megmunkáláshoz körülbelül 50 alkatrészt tudtunk előállítani. A hengermaróval most 400 darabot készítünk kevesebb ráfordítással.“ A feldolgozási idő körülbelül 30 percről 90 másodperccel csökkenthető. Dickert még nagyobb megtakarításokat vár a több fogú tengelyek esetében.
A termelési hatékonyság és a minőség javult.
A ujjas maró használatakor a kopás egyenetlen. A hengermarás előnye a kopás egyenletes eloszlása az egész profilon. A magasabb termelékenység mellett a fogazás minősége is javítható a hengermarás révén.
„Az új szerszám egyenletes felületet hoz létre és pontosabb eredményeket szállít. Már nincs holtjátékunk, és gyakorlatilag semmit sem kell javítanunk” – örül Jens Dickert, aki kifejezetten méltatja az INGERSOLL-lal való jó együttműködést.
A skivinget az ipari hajtások területén használják, amelyekből az HKS évente több ezer darabot gyárt. Minden egyes alkatrészhez összesen négy fogazás szükséges a tengelyhez, a házhoz és a dugattyúhoz. A jövőben a teljes hajtást skiving technológiával kívánják előállítani – jelentette be Steve Oschmann, a gyártás vezetője. Az eljárás a tengely külső fogazásával indult, amely CrMo40-ből készül. A vibrációk csökkentése érdekében, a szélsőséges körülmények miatt, az INGERSOLL a váltakozó vágólemezek bevonásához a tartós IN2030 szubsztrátumot választotta.
„Ha mindkét alkatrész skiving technológiával készül, további javulást várok a fogazás teherbírási képében, ami már az első alkatrésszel is jobb lett” – mondja Steve Oschmann. A termékekre gyakorolt pozitív hatások közvetlenül mérhetők a HKS tesztpadján. A nyomatékfelvétel a fogazáson jelentősen növelhető volt.
Christopher Hees számára a skiving projekt befejezésével egy határértékhez érkezett: „Ha ez még szélsőségesebbé válik, a folyamat már nem ábrázolható, mert a beavatkozási viszonyok túl kedvezőtlenek. Az eszköz nem tud megfelelően vágni, és a megmunkálás nem végezhető el.”
Ez a gyártási vezetőnek egyáltalán nem tetszik. „Még igényesebb alkatrészeket kell megmunkálnunk, amelyeket szintén szívesen skivelek” – mondja Oschmann. Különösen a markológép hajtásaira gondol, amelyek nemcsak más arányokkal rendelkeznek, hanem nagyobb darabszámban is készülnek. Jelenlegi állapot szerint a skiving itt nem lehetséges. Mindazonáltal a technikailag lehetséges határok továbbra is eltolódhatnak. Mint ügyfele, az INGERSOLL is törekszik a folyamatos fejlődésre és innovatív megoldások bemutatására.
Kapcsolat: