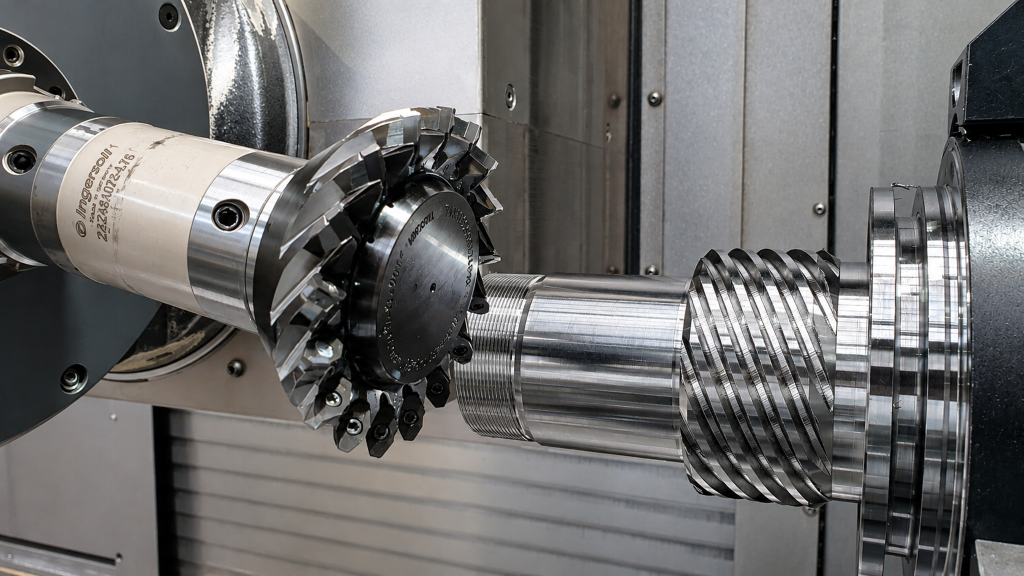
INGERSOLL WERKZEUGE GMBH, 1977'den beri değiştirilebilir kesici uçlarla dişli aletleri üretmektedir ve diş açma (Skiving) 2014'ten beri sürekli bir konu olmuştur. HKS Dreh-Antriebe GmbH'de bir işleme için, alet üreticisi tüm bilgi birikimini kullanmak zorunda kaldı ve diş açmanın sınırlarına gitmek zorundaydı. Bu süreçte Haiger'deki TechCenter önemli bir rol oynadı.
HKS, 1976'dan beri sanayi tesisleri ve inşaat makineleri için hidrolik döner motorlar üretmektedir. Üçüncü nesil aile şirketi, bu alanda standart ürünler, özel yapımlar ve prototiplerle uluslararası bir lider üretici haline gelmiştir. Hidrolik ve pnömatik kompakt motorlar, kütleleri hassas, güvenli ve güvenilir bir şekilde döndürmek, konumlandırmak, hızlandırmak ve yavaşlatmak üzere tasarlanmıştır - genellikle zorlu sürekli kullanımlarda.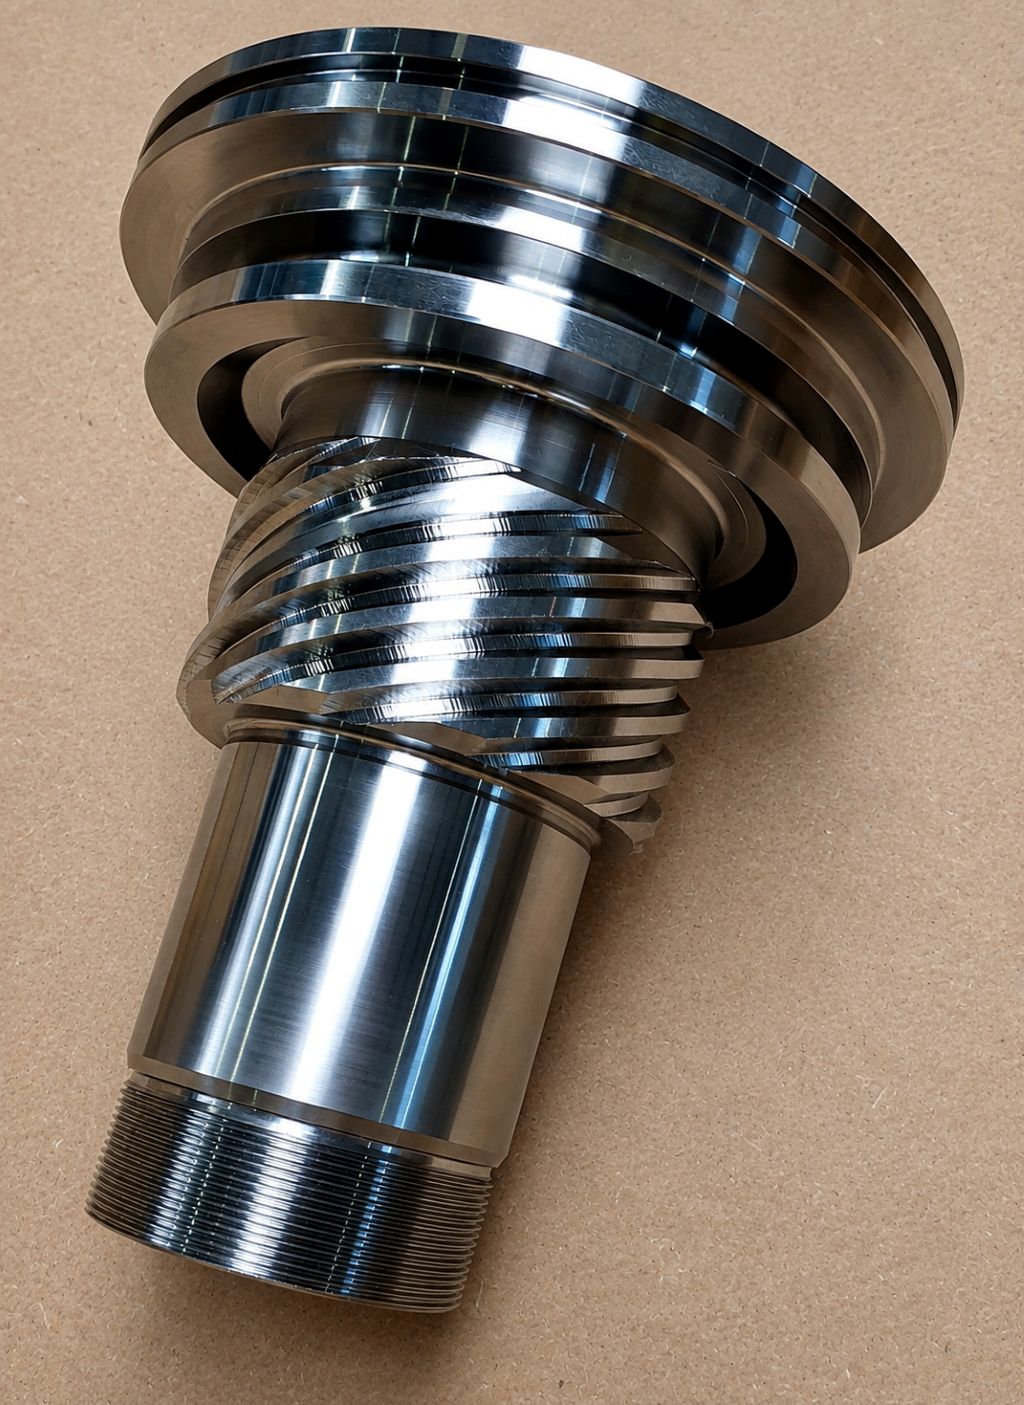
HKS, 20 ülkede temsil edilmektedir ve cirosunun yarısından fazlasını yurtdışında elde etmektedir. Şirketin Wachtersbach-Aufenau'da iki tesisi bulunmaktadır. Üçüncü bir tesis Neukirch/Lausitz'te bulunmaktadır. Burada özellikle daha büyük döner motorlar ve daha yüksek adetlerde ürünler üretilmektedir. HKS'nin toplamda yaklaşık 280 çalışanı vardır. Üretim alanı 7.200 metrekaredir.
Şirket 1970 yılında Walter Höhn tarafından Frankfurt'ta kurulduğunda, öncelikle sözleşmeli üretim yapıyordu. Bugün HKS, sanayi tesisleri ve inşaat makineleri için hidrolik ve pnömatik döner motorlar geliştirmekte ve üretmektedir. Ürünler dünya genelinde zorlu uygulamalarda kullanılmakta ve hassasiyet, güvenilirlik ve dayanıklılık sunmaktadır.
Diş açmada darboğaz
Yüksek üretim derinliği sayesinde HKS, birçok parçayı yüksek kalitede kendisi üretebilmektedir. Makine parkındaki yaklaşık 60 işleme merkezi, sürekli olarak modern üretim teknolojileri ile tamamlanan farklı üreticilere ve nesillere ait makineleri içermektedir.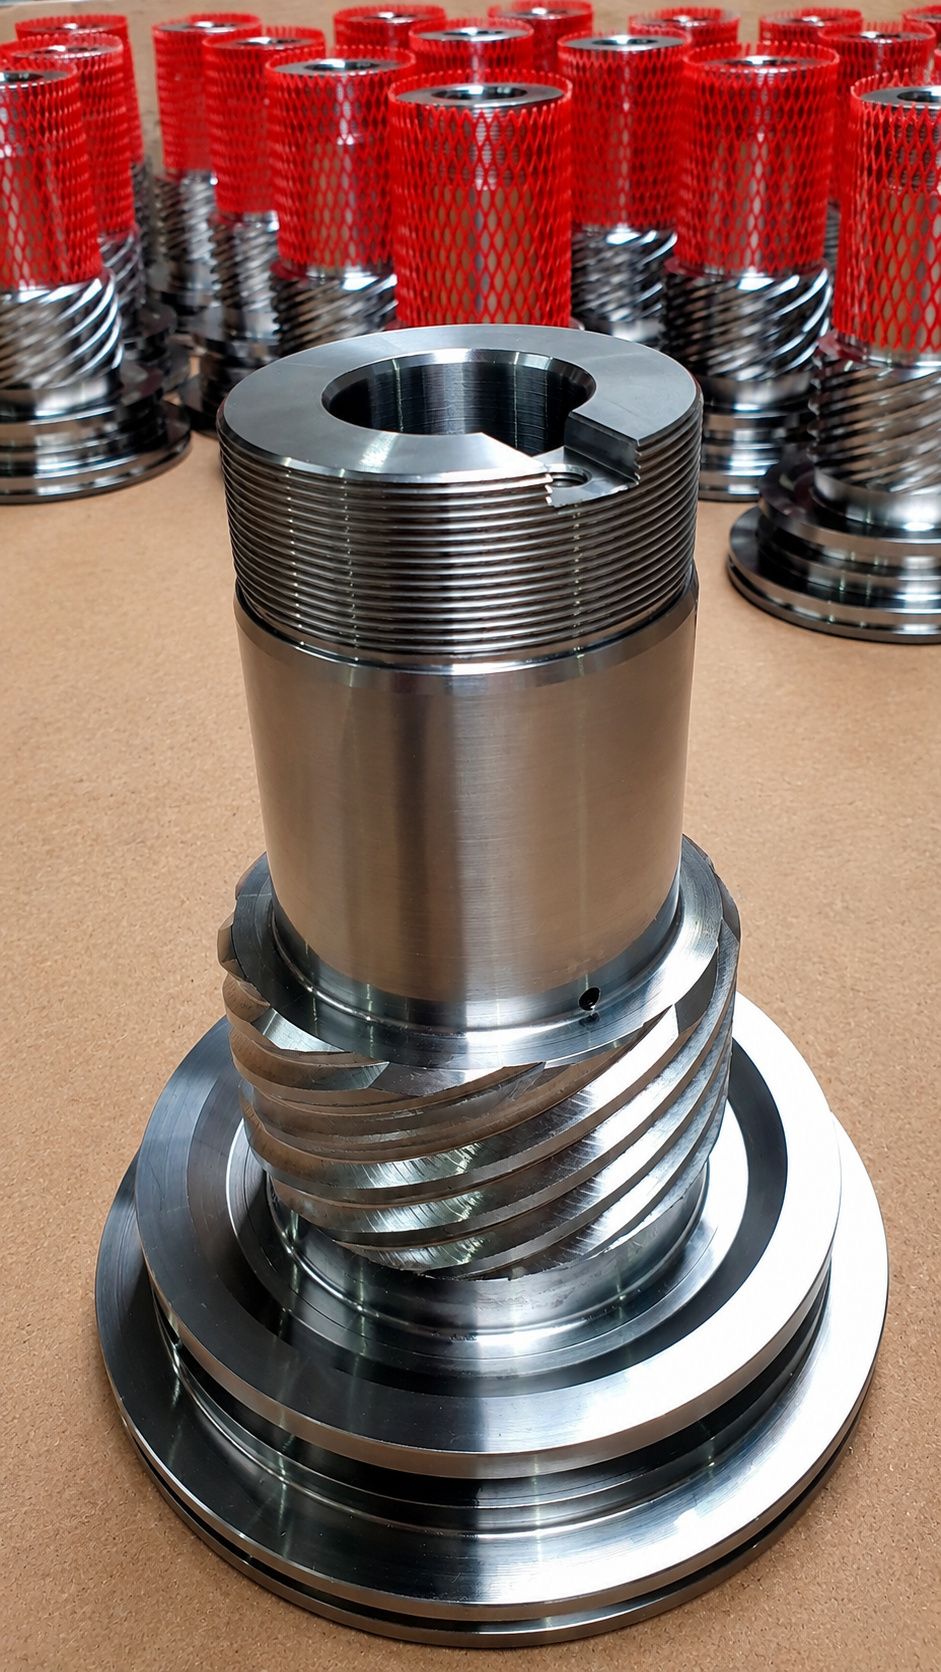
Parçalarda genellikle frezeleme darboğazı olarak ortaya çıkıyordu. Diş açma, HKS'nin ürünlerinin A'sı ve O'sudur. Burada şirketin tüm uzmanlığı bulunmaktadır. Piston, muhafaza ve şaft arasında bir bağlantı elemanıdır. Gerektiğinde ayarlamalar yapabilmek için, genellikle ilk olarak üretilmektedir.
Üç yıl önce bir Okuma Multus U3000 satın alındıktan sonra, diş açmayı daha fazla verimlilik için kullanma planı vardı. "Üretimimizde duraklayamayız," diyor döner bölüm şefi Jens Dickert. "Makinenin bunu yapabileceğini bildiğimiz için, kendimizi geliştirmek için diş açmayı da kullanmak istedik." Okuma üzerinden INGERSOLL ile bağlantı kuruldu. Makine üreticisi ve alet üreticisi uzun zamandır işbirliği yapıyor ve yüksek kalitelerin elde edildiği diş açma alanında birlikte çeşitli projeler gerçekleştirdiler.
Büyük zorluklar
Bu sefer zorluklar özellikle yüksekti, INGERSOLL'dan uygulama mühendisi Christopher Hees'in açıkladığı gibi: "Burada üretilmesi gereken diş açma, zaten aşırı bir oranı var. Büyük eğim açısı ve omuza çok küçük bir boşluk, mühendislerimizi büyük zorluklarla karşı karşıya bıraktı, ancak bunları ustalıkla aştılar."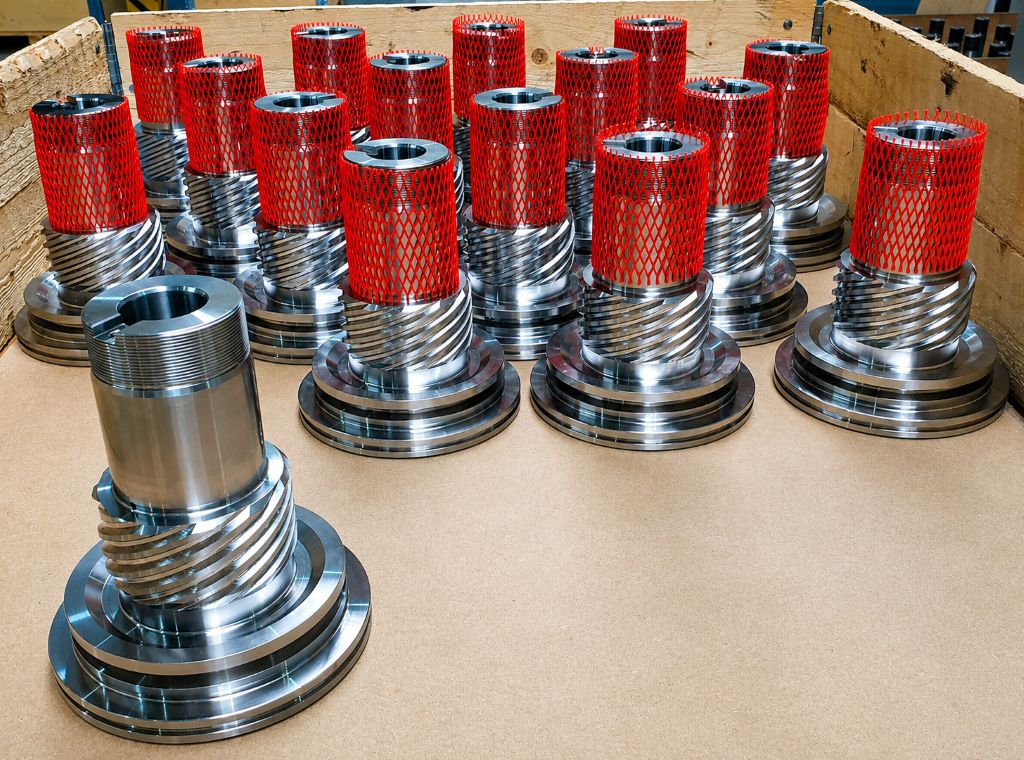
HKS'deki devam eden üretimi korumak ve kendi üretim yeteneklerini tam olarak kullanmak için INGERSOLL, Haiger'deki TechCenter'i devreye aldı. Orada da bir Okuma Multus bulunmaktadır, bu da doğrudan karşılaştırılabilir testler yapılmasını sağladı. Makine üreticisi, başlangıçta uygulanabilir olup olmayacağı kesin olmayan projeyi destekledi. INGERSOLL'da teknik danışman olan Peter Schwarz, yaklaşımı şöyle anlatıyor:
"Uygun bir alet tasarlamak için, HKS'den bir parçayı TechCenter'imize getirdik. Bunun için en zor parçayı, küçük diş sayısı ve büyük eğim açısıyla seçtik. Düşüncemiz şuydu: Eğer bunu başarabilirsek, diğer parçalar daha kolay üretilebilir - ve bunu başardık."
TechCenter'da optimizasyon
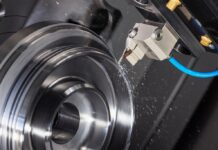
Haiger'de diş açma aletinin nasıl görünmesi gerektiği analiz edildi. Yazılım ile bir çarpışma kontrolü yapıldı. HKS standart bir diş açma kullanmadığı için, kendine özgü bir teknoloji kullanıyor, bu nedenle resmi diş açma verileri yok. Değiştirilebilir kesici uçları tasarlamak ve müşteri spesifik alete uyarlamak için, INGERSOLL önce parçayı ölçmek zorunda kaldı. Seçilen şaftın 11 dişini işlemek için INGERSOLL, 17 dişli bir diş açma tekerleği geliştirdi. TechCenter'deki ilk alet kullanımı hemen başarılı oldu, ancak teknolojik verilere ve alette küçük modifikasyonlar yapılması gerekti, diyor Peter Schwarz.
Optimize edilmiş alet, test edilmiş kesme değerleri ile birlikte müşteriye gönderildi ve burada üretimde kullanıldı. Yerinde yalnızca Multus üzerindeki diş açma yazılımında modifikasyonlar yapılması gerekti, böylece makine ve aletin en iyi şekilde kullanılmasını sağlandı. Jens Dickert, daha önce kullanılan parmak frezesi ile karşılaştırma yapıyor:
"Bir kaba ve ince işleme için birer freze ile yaklaşık 50 parça üretebiliyorduk. Diş açma tekerleği ile şimdi daha az çaba ile 400 parça üretiyoruz." İşleme süresi yaklaşık 30 dakika, 90 saniye kısaltıldı. Daha fazla dişe sahip şaftlar için Dickert daha fazla tasarruf bekliyor.
Verimlilik ve kalite artırıldı
Bir parmak frezesi kullanıldığında aşınma düzensizdir. Diş açmanın bir avantajı, tüm profil boyunca eşit aşınmadır. Daha yüksek verimlilik yanında, diş açma kalitesi de diş açma ile artırılmıştır.
"Yeni alet, eşit bir yüzey oluşturuyor ve daha hassas sonuçlar veriyor. Artık hiçbir boşluk yok ve neredeyse hiç düzeltme yapmamız gerekmiyor," diyor Jens Dickert, INGERSOLL ile olan iyi işbirliğini özellikle vurguluyor.
Diş açma, HKS'nin yılda birkaç bin ürettiği sanayi motorları alanında kullanılmaktadır. Her parça için şaft, muhafaza ve piston için toplam dört diş açma gereklidir. Gelecekte tüm motorun diş açma ile üretilmesi planlanmaktadır, diyor Üretim Müdürü Steve Oschmann. CrMo40'tan üretilen bir şaftın dış diş açması ile başlandı. Aşırı koşullardan kaynaklanan titreşimleri azaltmak ve patlamaları önlemek için, INGERSOLL, değiştirilebilir kesici uçların kaplaması için dayanıklı alt tabakası IN2030'u seçti.
"Her iki parça skiving ile üretildiğinde, dişlilerin yük dağılımında bir iyileşme bekliyorum; bu, ilk parçayla birlikte daha iyi hale geldi," diyor Steve Oschmann. HKS'deki test standında ürünler üzerinde olumlu etkiler doğrudan ölçülebiliyor. Dişlilerin tork alma kapasitesi belirgin şekilde artırılabildi.
"Christopher Hees için skiving ile tamamlanan projede bir sınır aşılmış durumda: 'Eğer bu daha da aşırı hale gelirse, süreç artık temsil edilemez çünkü müdahale koşulları çok elverişsiz. Alet doğru şekilde kesime giremiyor ve işleme gerçekleştirilemiyor.'"
"Üretim müdürü bunu hiç beğenmiyor. 'Henüz işlenmesi gereken daha karmaşık parçalar var, bunları da skiving ile işlemek isterim,' diyor Oschmann. Özellikle farklı oranlara sahip olan ve daha yüksek adetlerde üretilen ekskavatör tahrik sistemlerini düşünüyor. Bugünkü durumda burada skiving mümkün değil. Yine de, teknik olarak mümkün olanın sınırlarının daha da kayabileceği umudunu taşıyor. Müşterisi gibi, INGERSOLL de sürekli gelişim göstermeye ve yenilikçi çözümler sunmaya çalışıyor."
İletişim: