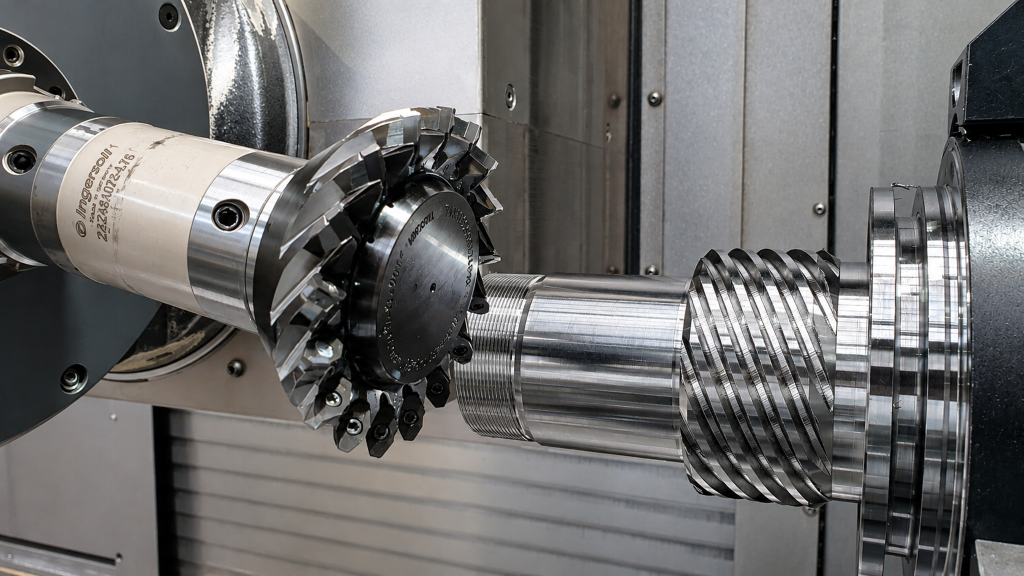
Alati za zupčanike s izmjenjivim rezanjem proizvodi INGERSOLL WERKZEUGE GMBH već od 1977. godine, a i valjkasto struganje (Skiving) je od 2014. godine stalna tema. Međutim, za obradu u HKS Dreh-Antriebe GmbH, proizvođač alata morao je iskoristiti svo svoje znanje kako bi otišao do granica Skivinga. Ključnu ulogu u tome imalo je TechCenter u Haigeru.
Od 1976. HKS proizvodi hidraulične rotacijske pogone za industrijske postrojenja i građevinske strojeve. Obiteljska tvrtka u trećoj generaciji razvila se u međunarodnog vodećeg proizvođača s standardnim proizvodima, posebnim izradama i prototipovima u ovom području. Hidraulični i pneumatski kompaktni pogoni dizajnirani su tako da precizno, sigurno i pouzdano okreću, pozicioniraju, ubrzavaju i usporavaju mase – često u zahtjevnom kontinuiranom radu.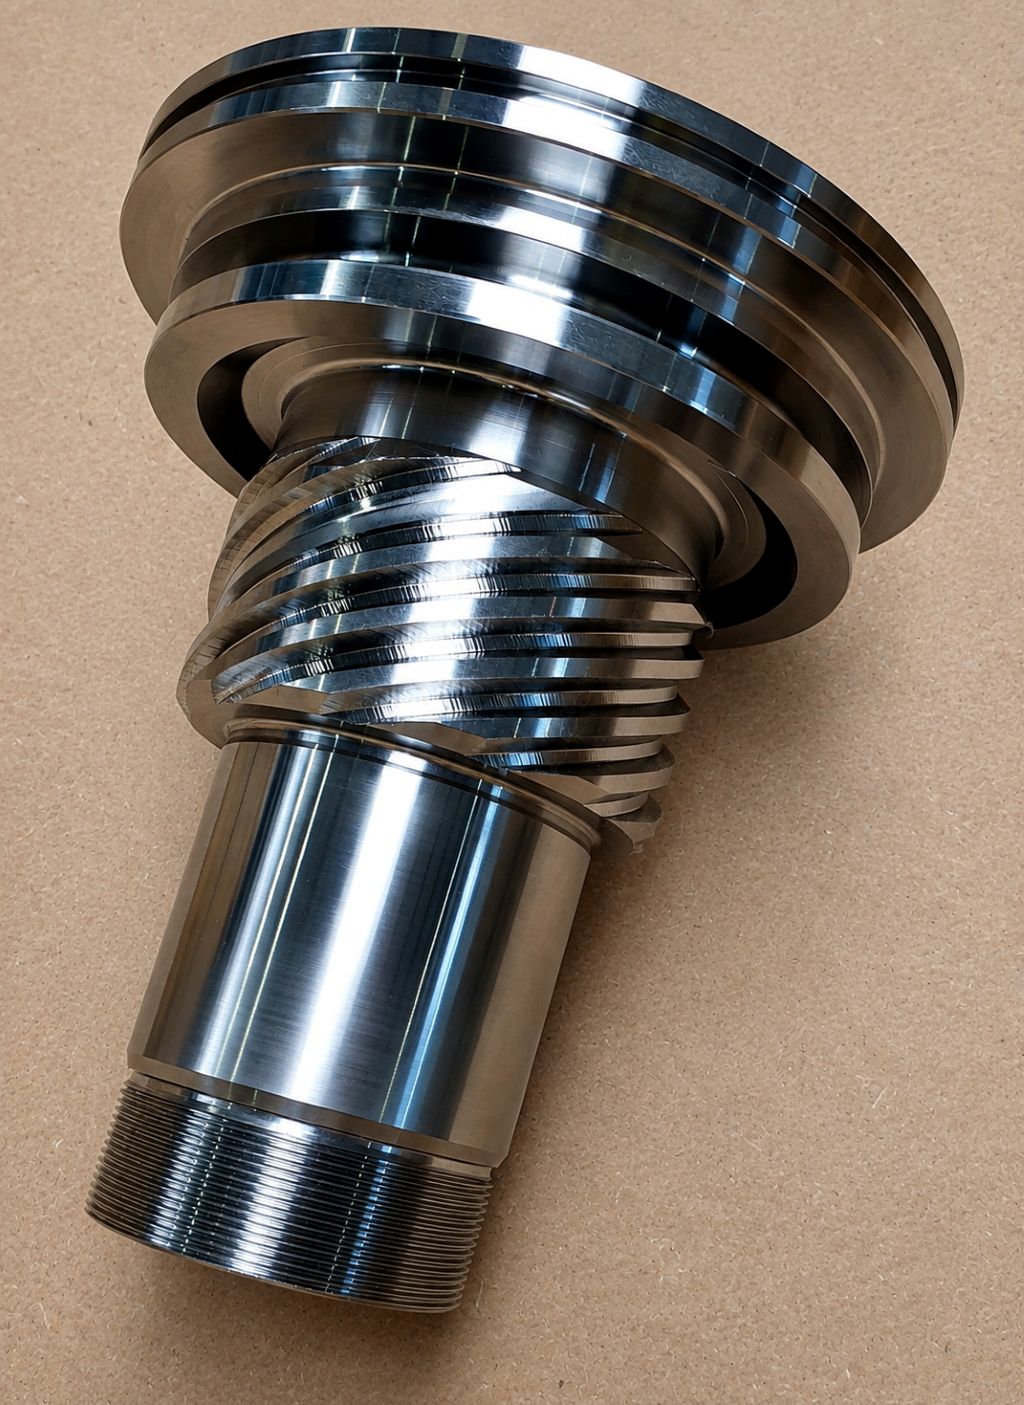
HKS je prisutan u 20 zemalja i ostvaruje više od polovice prihoda u inozemstvu. Tvrtka ima dva pogona u Wächtersbach-Aufenau. Treća tvornica nalazi se u Neukirch/Lausitz. Tamo se posebno proizvode veći okretni pogoni kao i proizvodi u većim serijama. Ukupno HKS zapošljava oko 280 radnika. Proizvodna površina iznosi 7.200 četvornih metara.
Kada je tvrtka 1970. godine osnovana od strane Waltera Höhna u Frankfurtu, prvenstveno se bavila ugovorom o proizvodnji. Danas HKS razvija i proizvodi hidraulične i pneumatske rotacijske pogone za industrijske postrojenja i građevinske strojeve. Proizvodi se koriste širom svijeta u zahtjevnim primjenama i predstavljaju preciznost, pouzdanost i dugovječnost.
Usko grlo kod zupčastih prijenosa
Sa svojom visokom razinom proizvodnje, HKS je u mogućnosti samostalno proizvesti veliki dio komponenti visoke kvalitete. Među oko 60 obradnih centara u proizvodnom parku nalaze se strojevi različitih proizvođača i različitih generacija, koji se kontinuirano dopunjuju modernim proizvodnim tehnologijama.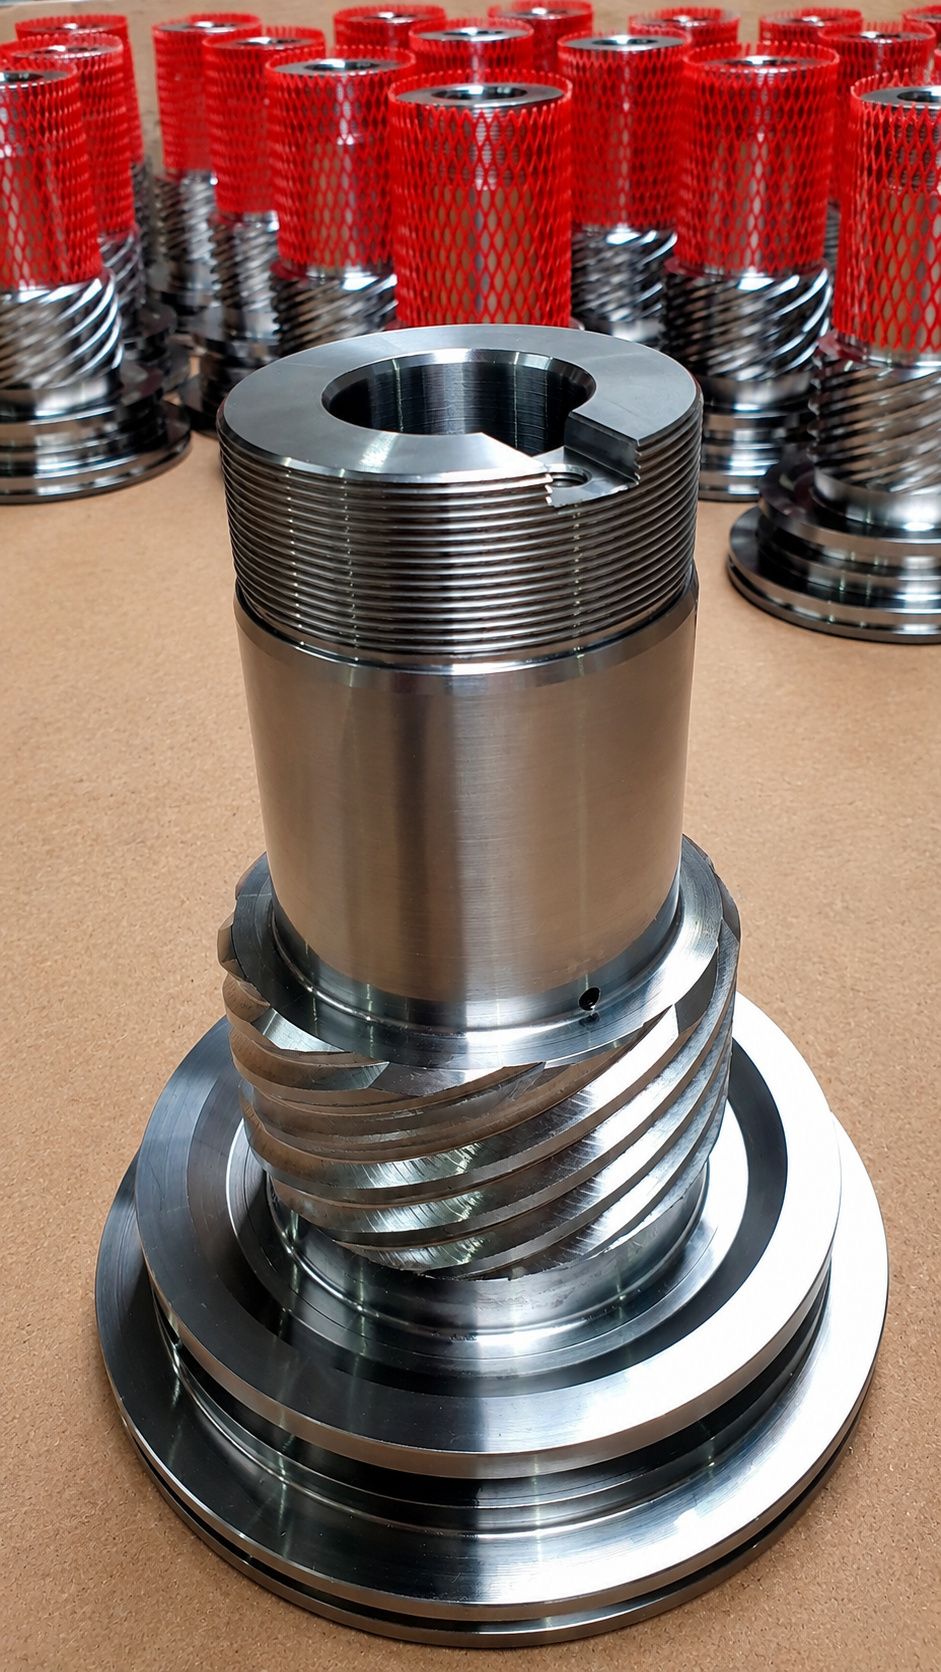
Kod dijelova se često pokazalo da je frezanje usko grlo. Zupčanik je A i O proizvoda HKS-a. U njemu se nalazi cijela stručnost tvrtke. Klip je poveznica između kućišta i osovine. Kako bi se u slučaju potrebe mogle izvršiti prilagodbe, on se osnovno proizvodi kao prvi.
Od nabave Okuma Multus U3000 prije tri godine postoji plan za primjenu valjkastog struganja radi veće produktivnosti. „Ne smijemo stagnirati u našoj proizvodnji“, objašnjava Jens Dickert, vođa smjene u području struganja. „Budući da smo znali da mašina to može, željeli smo iskoristiti skiving kako bismo se poboljšali.“ Putem Okume uspostavljen je kontakt s INGERSOLL-om. Proizvođač strojeva i proizvođač alata već dugo surađuju i zajedno su već realizirali različite projekte u području zupčastih dijelova, u kojima su postignute visoke kvalitete.
Veliki izazovi
Ovaj put su izazovi bili posebno visoki, objašnjava Christopher Hees, tehnički inženjer u INGERSOLL-u: „Zupčasti profil koji se ovdje trebao izraditi ima ekstreman odnos. Veliki kut nagiba i vrlo mali slobodni rez na ramenu predstavljali su velike izazove našim inženjerima konstrukcije, koje su oni s lakoćom savladali.“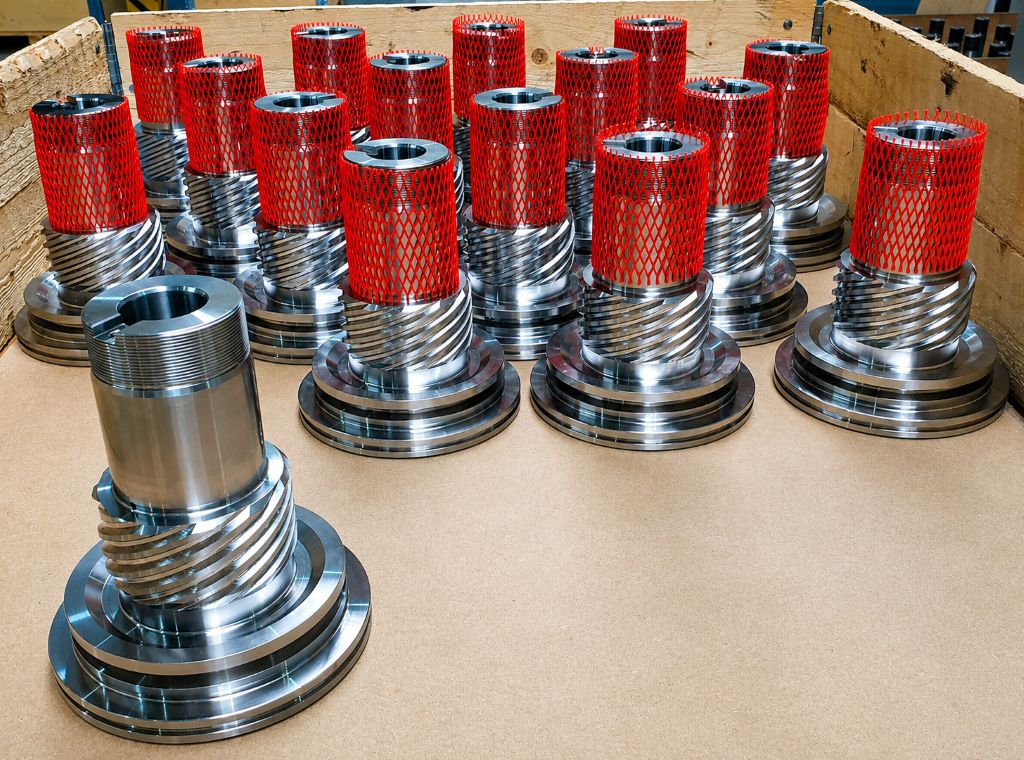
Kako bi se očuvala tekuća proizvodnja u HKS-u i u potpunosti iskoristila vlastita proizvodna kompetencija, INGERSOLL je uključio TechCenter u Haigeru. Tamo je također dostupna Okuma Multus, što je omogućilo izravno usporedive testove. Proizvođač strojeva podržao je projekt, pri čemu u početku nije bilo sigurno hoće li se uopće moći provesti. Peter Schwarz, tehnički savjetnik u INGERSOLL-u, opisuje postupak:
„Kako bismo konstruirali odgovarajući alat za to, doveli smo jedan dio iz HKS-a u naš TechCenter. Odabrali smo najteži radni komad s malim brojem zuba i velikim kutom nagiba. Naša misao bila je: Ako to uspijemo, ostali dijelovi će vjerojatno biti lakši za izradu – i uspjeli smo.“
Optimizacija u TechCenteru
U Haigeru je analizirano kako bi alat za valjkasto struganje trebao izgledati. Pomoću softvera izvršena je provjera sudara. Budući da HKS ne koristi standardno zupčanje, već vlastitu razvijenu tehnologiju, ne postoje službeni podaci o zupčanju. Kako bi se konstruirale i prilagodile pločice za rezanje specifičnom alatu, INGERSOLL je prvo morao izmjeriti komponentu. Za obradu 11 zuba odabranog vratila, INGERSOLL je razvio valjkasto strugalo s 17 zuba. Prva upotreba alata u TechCenteru odmah je uspjela, no bilo je potrebno izvršiti korekcije u tehnološkim podacima i male modifikacije na alatu, izvještava Peter Schwarz.
Optimizirani alat je zajedno s isprobanim rezanjem vrijednostima otišao kupcu, gdje je korišten u proizvodnji. Na licu mjesta su se samo morale izvršiti modifikacije u softveru za zupčanje na Multusu kako bi se izvuklo najbolje iz stroja i alata. Jens Dickert uspoređuje to s ranije korištenim prstastim rezačem:
„S jednim frezom za grub rad i fini rad došli smo do otprilike 50 dijelova. S valjkastim rezanjem sada postižemo 400 komada uz manje truda.“ Vrijeme obrade od otprilike 30 minuta moglo se skratiti za 90 sekundi. Za osovine s više zuba Dickert očekuje još veće uštede.
Povećana produktivnost i kvaliteta
Prilikom korištenja prstastog frezera, trošenje je neujednačeno. Prednost valjkastog struganja je ravnomjerno trošenje duž cijelog profila. Osim veće produktivnosti, kvaliteta zupčastih spojeva također je poboljšana valjkastim struganjem.
„Novi alat stvara ravnu površinu i pruža preciznije rezultate. Više nemamo zazora i praktički ne moramo ništa ispravljati“, raduje se Jens Dickert, koji posebno ističe dobru suradnju s INGERSOLL-om.
Skiving se koristi u području industrijskih pogona, od kojih HKS godišnje proizvodi nekoliko tisuća. Za svaki dio potrebna su ukupno četiri zupčanika za osovinu, kućište i klip. U budućnosti se planira da se cijeli pogon proizvodi putem skivinga, najavljuje voditelj proizvodnje Steve Oschmann. Započelo se s vanjskim zupčanjem osovine koja se izrađuje od CrMo40. Kako bi se apsorbirale vibracije zbog ekstremnih uvjeta i izbjegla oštećenja, INGERSOLL je za premaz pločica za rezanje odabrao svoj žilavi supstrat IN2030.
„Ako se oba dijela proizvode putem Skivinga, nadam se daljnjem poboljšanju nosivog profila zupčanika, koji je već s prvim dijelom postao bolji“, kaže Steve Oschmann. Pozitivni učinci na proizvode mogu se izravno mjeriti na ispitnom stolu u HKS-u. Moment opterećenja na zupčaniku mogao se značajno povećati.
Za Christophera Heesa, završeni projekt kod Skivinga predstavlja postizanje granice: „Ako to postane još ekstremnije, proces se više ne može prikazati jer su uvjeti zahvata previše nepovoljni. Alat više ne može pravilno ući u rez i obrada se ne može izvršiti.“
To se proizvodnom menadžeru uopće ne sviđa. „Imamo još zahtjevnije dijelove za obradu koje bih također volio skivati“, kaže Oschmann. Posebno razmišlja o pogonima bagera koji ne samo da imaju druge proporcije, već se i proizvode u većim serijama. Prema današnjem stanju, Skiving ovdje nije moguć. Ipak, granice tehnički mogućeg mogle bi se dalje pomaknuti. Kao i njegov klijent, INGERSOLL također teži stalnom razvoju i predstavljanju inovativnih rješenja.
Kontakt: