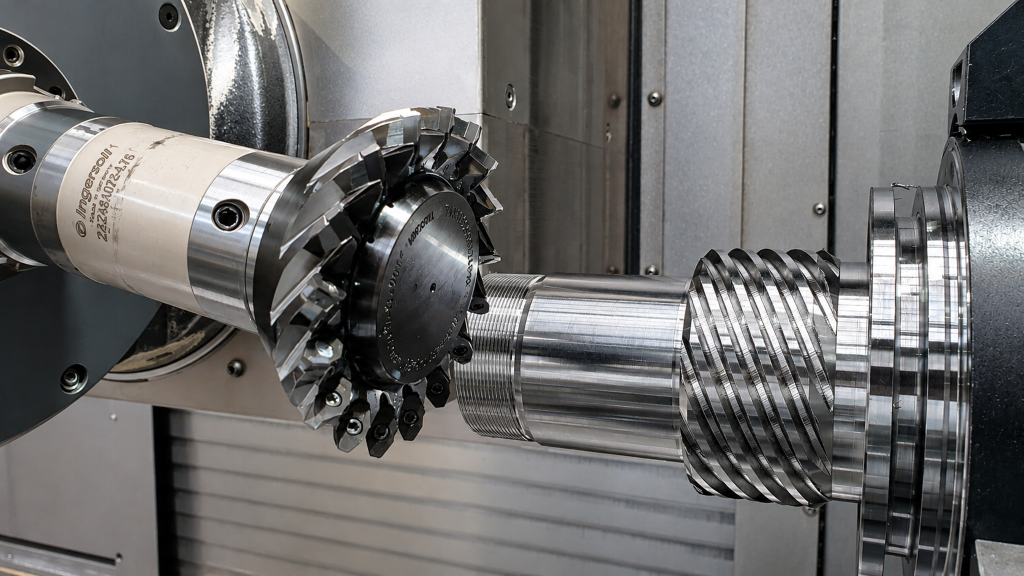
Depuis 1977, la société INGERSOLL WERKZEUGE GMBH fabrique des outils pour les dentelures avec des plaquettes interchangeables, et l'usinage à rouleaux (Skiving) est également un sujet récurrent depuis 2014. Pour un traitement chez HKS Dreh-Antriebe GmbH, le fabricant d'outils a dû mobiliser tout son savoir-faire pour atteindre les limites du Skiving. Le TechCenter à Haiger a joué un rôle clé.
Depuis 1976, HKS produit des entraînements hydrauliques pour installations industrielles et machines de construction. L'entreprise familiale de troisième génération s'est développée en tant que fabricant leader à l'international avec des produits standard, des fabrications spéciales et des prototypes. Les entraînements compacts hydrauliques et pneumatiques sont conçus pour tourner, positionner, accélérer et ralentir des masses de manière précise, sûre et fiable - souvent dans des applications exigeantes.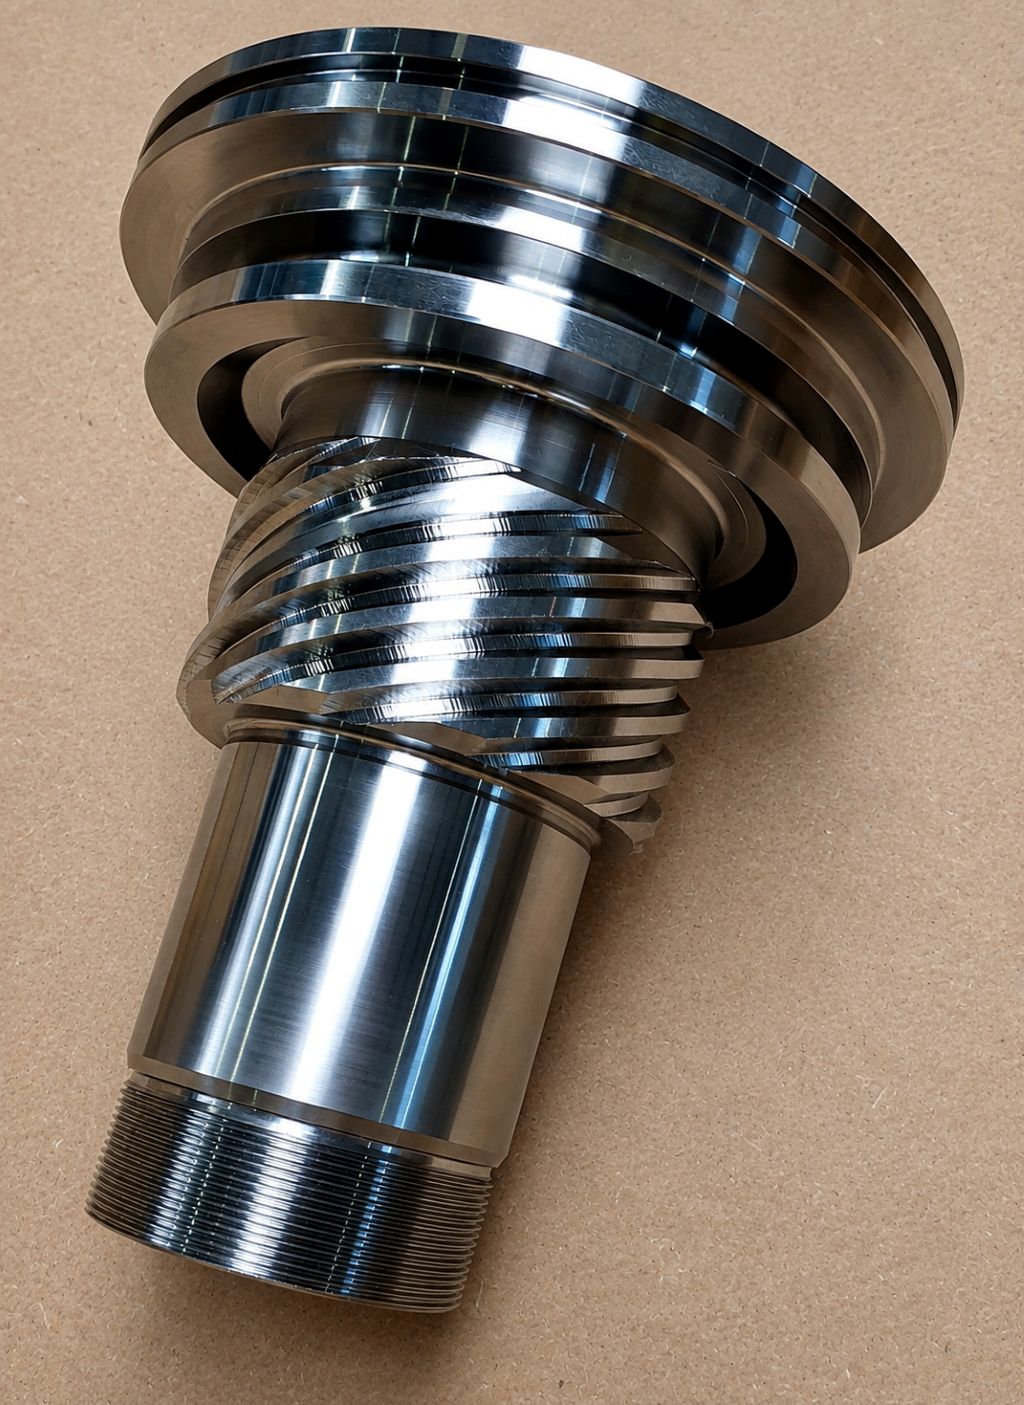
HKS est présent dans 20 pays et réalise plus de la moitié de son chiffre d'affaires à l'étranger. L'entreprise dispose de deux sites à Wächterbach-Aufenau. Une troisième usine est située à Neukirch/Lausitz, où des entraînements plus grands ainsi que des produits en plus grandes quantités sont fabriqués. HKS compte environ 280 employés. La surface de production est de 7 200 mètres carrés.
Lorsque l'entreprise a été fondée en 1970 par Walter Höhn à Francfort, elle se concentrait principalement sur la production sous contrat. Aujourd'hui, HKS développe et produit des entraînements hydrauliques et pneumatiques pour installations industrielles et machines de construction. Les produits sont utilisés dans le monde entier dans des applications exigeantes et sont synonymes de précision, fiabilité et durabilité.
Goulot d'étranglement dans les dentelures
Avec sa grande profondeur de fabrication, HKS est capable de produire une grande partie des composants en haute qualité en interne. Parmi les quelque 60 centres d'usinage dans le parc de machines, on trouve des machines de différents fabricants et générations, qui sont continuellement complétées par des technologies de fabrication modernes.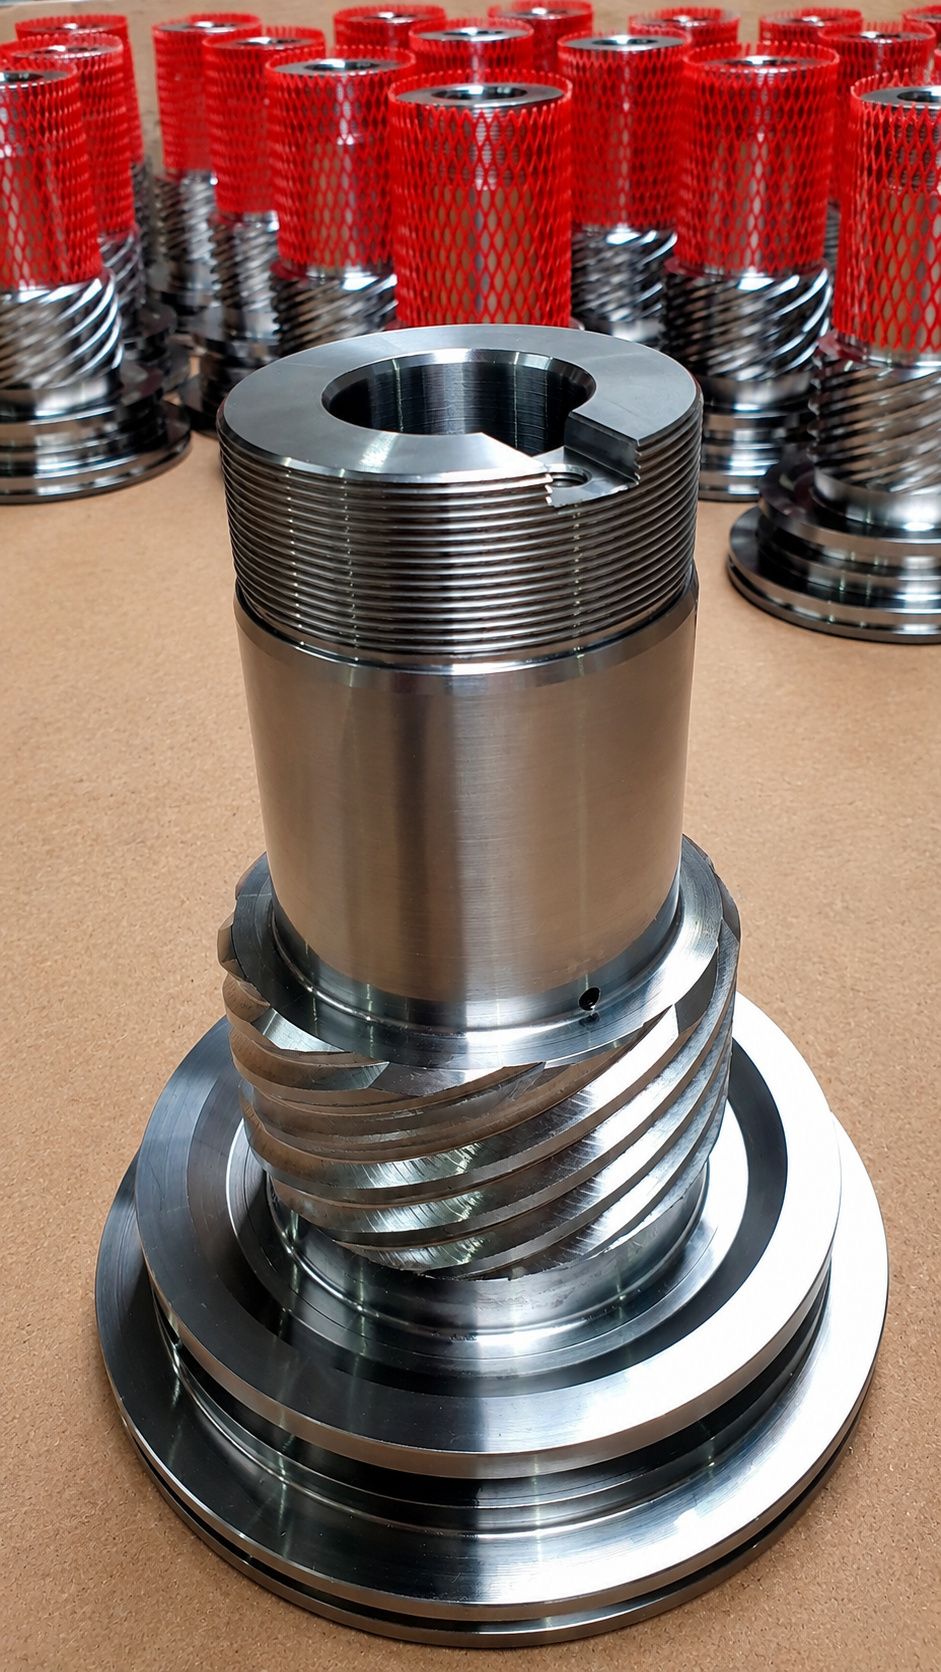
Pour les composants, le fraisage s'est souvent révélé être un goulot d'étranglement. La dentelure est l'élément clé des produits HKS. C'est ici que réside toute l'expertise de l'entreprise. Le piston est le lien entre le boîtier et l'arbre. Pour pouvoir effectuer des ajustements si nécessaire, il est généralement fabriqué en premier.
Depuis l'acquisition d'une Okuma Multus U3000 il y a trois ans, il est prévu d'utiliser l'usinage à rouleaux pour plus de productivité. « Nous ne devons pas rester à l'arrêt dans notre production », explique Jens Dickert, chef d'équipe dans le domaine du tournage. « Sachant que la machine peut le faire, nous voulions également utiliser le Skiving pour nous améliorer. » Le contact avec INGERSOLL a été établi par l'intermédiaire d'Okuma. Le constructeur de machines et le fabricant d'outils coopèrent depuis longtemps et ont déjà réalisé ensemble divers projets dans le domaine des dentelures, atteignant des qualités élevées.
Grands défis
Cette fois, cependant, les défis étaient particulièrement élevés, comme l'explique Christopher Hees, technicien d'application chez INGERSOLL : « La dentelure qui devait être fabriquée ici a déjà un rapport extrême. Le grand angle de biais ainsi que la très petite dépression vers l'épaule ont posé de grands défis à nos ingénieurs de conception, qu'ils ont brillamment relevés. »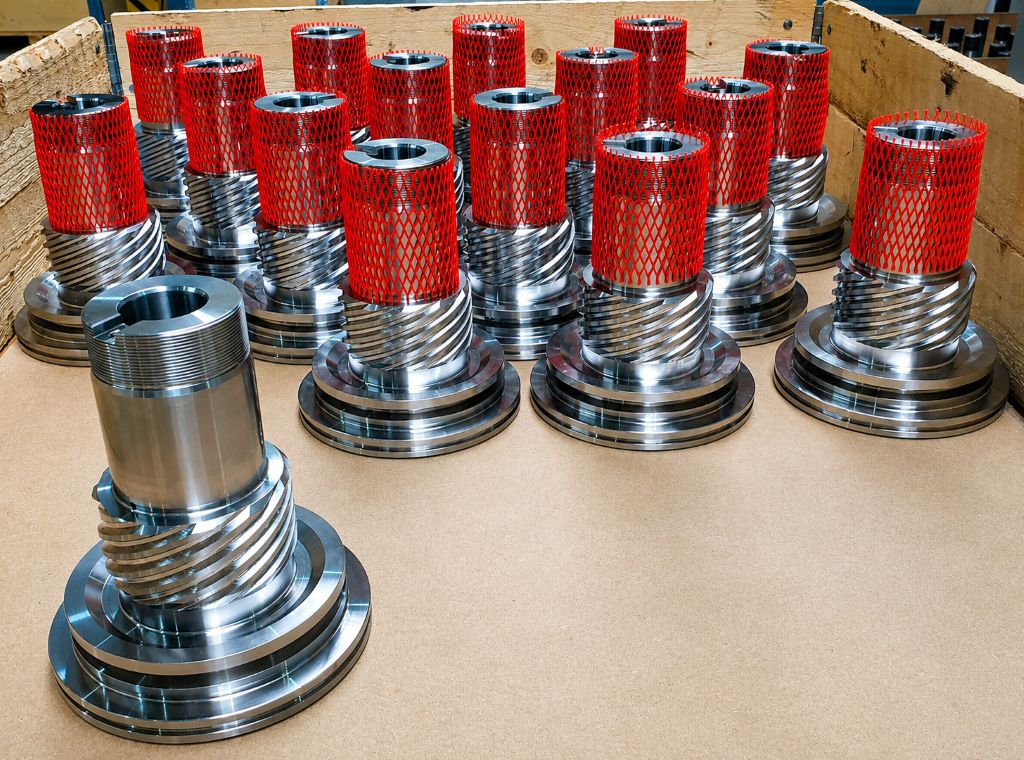
Pour préserver la production en cours chez HKS et utiliser pleinement ses compétences en fabrication, INGERSOLL a impliqué le TechCenter à Haiger. Une Okuma Multus y est également disponible, ce qui a permis de réaliser des tests directement comparables. Le fabricant de machines a soutenu le projet, dont il n'était pas certain dès le départ qu'il puisse être mis en œuvre. Peter Schwarz, consultant technique chez INGERSOLL, décrit la démarche :
« Pour concevoir un outil adapté, nous avons amené un composant de HKS dans notre TechCenter. Nous avons choisi le morceau le plus difficile avec un petit nombre de dents et un grand angle de biais. Notre réflexion était la suivante : si nous réussissons cela, les autres pièces seront plutôt plus faciles à fabriquer - et nous avons réussi. »
Optimisation au TechCenter
À Haiger, il a été analysé à quoi devrait ressembler l'outil d'usinage à rouleaux. Une vérification de collision a été effectuée par logiciel. Comme HKS n'utilise pas de dentelure standard, mais une technologie développée en interne, il n'existe pas de données de dentelure officielles. Pour concevoir des plaquettes interchangeables et les adapter à l'outil spécifique au client, INGERSOLL a d'abord dû mesurer le composant. Pour usiner les 11 dents de l'arbre sélectionné, INGERSOLL a développé une roue d'usinage à rouleaux avec 17 dents. Le premier essai d'outil au TechCenter a fonctionné du premier coup, mais des corrections des données technologiques et de petites modifications de l'outil ont dû être apportées, rapporte Peter Schwarz.
L'outil optimisé a été envoyé au client avec des valeurs de coupe éprouvées, où il a été utilisé dans la production. Sur place, seules des modifications dans le logiciel de dentelure sur la Multus ont dû être effectuées pour tirer le meilleur parti de la machine et de l'outil. Jens Dickert fait la comparaison avec le fraiseur à doigts utilisé auparavant :
« Avec un fraiseur pour l'ébauche et un autre pour la finition, nous obtenions environ 50 pièces. Avec la roue d'usinage à rouleaux, nous en réalisons maintenant 400 avec moins d'effort. » Le temps de traitement d'environ 30 minutes a pu être réduit de 90 secondes. Pour les arbres avec plus de dents, Dickert s'attend encore à plus d'économies.
Productivité et qualité améliorées
Lors de l'utilisation d'un fraiseur à doigts, l'usure est inégale. Un avantage de l'usinage à rouleaux est l'usure uniforme sur l'ensemble du profil. En plus de la productivité accrue, la qualité de la dentelure a également pu être améliorée grâce à l'usinage à rouleaux.
« Le nouvel outil produit une surface uniforme et fournit des résultats plus précis. Nous n'avons plus de jeu et nous devons pratiquement rien corriger », se réjouit Jens Dickert, qui souligne expressément la bonne collaboration avec INGERSOLL.
Le Skiving est utilisé dans le domaine des entraînements industriels, dont HKS en fabrique plusieurs milliers par an. Pour chaque pièce, quatre dentelures sont nécessaires pour l'arbre, le boîtier et le piston. À terme, l'ensemble de l'entraînement devrait être fabriqué par Skiving, annonce le responsable de production Steve Oschmann. Le démarrage a eu lieu avec la dentelure extérieure d'un arbre fabriqué en CrMo40. Pour absorber les vibrations dues aux conditions extrêmes et éviter les éclats, INGERSOLL a choisi pour le revêtement des plaquettes interchangeables son substrat résistant IN2030.
« Si les deux pièces sont fabriquées par skiving, j'espère une amélioration supplémentaire du profil de la denture, qui s'est déjà amélioré avec la première pièce », déclare Steve Oschmann. Les effets positifs sur les produits peuvent être mesurés directement sur le banc d'essai chez HKS. Le couple transmis par la denture a pu être considérablement augmenté.
Pour Christopher Hees, le projet de skiving est arrivé à une limite : « Si cela devient encore plus extrême, le processus ne pourra plus être représenté, car les conditions d'engagement sont trop défavorables. L'outil ne peut alors plus entrer correctement dans la coupe et le traitement ne peut pas être effectué. »
Cela ne plaît pas du tout au responsable de la production. « Nous avons encore des pièces plus exigeantes à traiter, que j'aimerais également skiver », déclare Oschmann. Il pense surtout aux entraînements de pelleteuses, qui non seulement ont d'autres proportions, mais qui sont également produites en plus grandes quantités. À l'heure actuelle, le skiving n'est pas possible ici. Néanmoins, les limites du techniquement faisable pourraient continuer à évoluer. Comme son client, INGERSOLL s'efforce également de se développer constamment et de présenter des solutions innovantes.
Contact :