Narzędzia do zębatkowania z wymiennymi płytkami skrawającymi firma INGERSOLL WERKZEUGE GMBH produkuje już od 1977 roku, a także wytłaczanie (Skiving) od 2014 roku jest tematem, który pojawia się regularnie. Aby przeprowadzić obróbkę w firmie HKS Dreh-Antriebe GmbH, producent narzędzi musiał jednak wykorzystać całe swoje know-how, aby sięgnąć granic Skiving. Kluczową rolę odegrało w tym TechCenter w Haiger.
Od 1976 roku firma HKS produkuje hydrauliczne napędy obrotowe dla zakładów przemysłowych i maszyn budowlanych. Przedsiębiorstwo rodzinne w trzecim pokoleniu stało się międzynarodowym liderem w tej dziedzinie, oferując produkty standardowe, rozwiązania na zamówienie oraz prototypy. Hydrauliczne i pneumatyczne napędy kompaktowe są zaprojektowane tak, aby precyzyjnie, bezpiecznie i niezawodnie obracały, pozycjonowały, przyspieszały i hamowały masy – często w wymagających warunkach ciągłej pracy.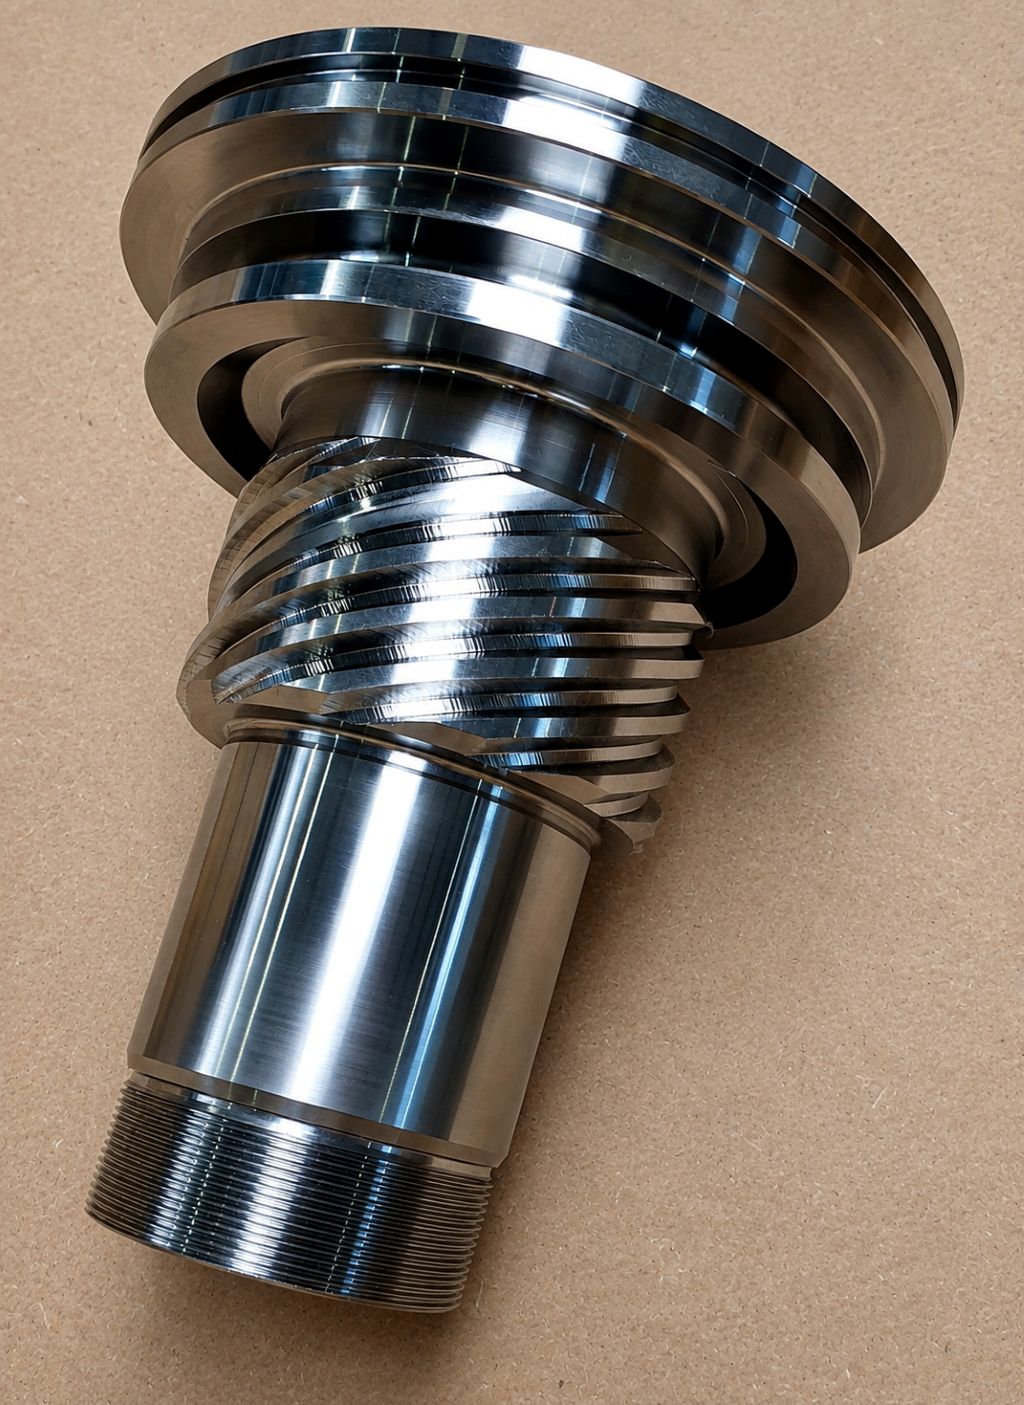
HKS jest obecny w 20 krajach i osiąga ponad połowę swojego przychodu za granicą. Firma ma dwa zakłady w Wächtersbach-Aufenau. Trzeci zakład znajduje się w Neukirch/Lausitz. Tam produkowane są szczególnie większe napędy obrotowe oraz produkty w wyższych ilościach. Łącznie HKS zatrudnia około 280 pracowników. Powierzchnia produkcyjna wynosi 7.200 metrów kwadratowych.
Kiedy firma została założona w 1970 roku przez Waltera Höhna we Frankfurcie, chodziło przede wszystkim o produkcję na zlecenie. Dziś HKS opracowuje i produkuje hydrauliczne i pneumatyczne napędy obrotowe do instalacji przemysłowych i maszyn budowlanych. Produkty te są stosowane na całym świecie w wymagających aplikacjach i są synonimem precyzji, niezawodności oraz trwałości.
Wąskie gardło w zębatkach
Dzięki wysokiemu poziomowi produkcji HKS jest w stanie samodzielnie wytwarzać dużą część komponentów w wysokiej jakości. Wśród około 60 centrów obróbczych w parku maszynowym znajdują się maszyny różnych producentów i różnych generacji, które są nieprzerwanie uzupełniane nowoczesnymi technologiami produkcyjnymi.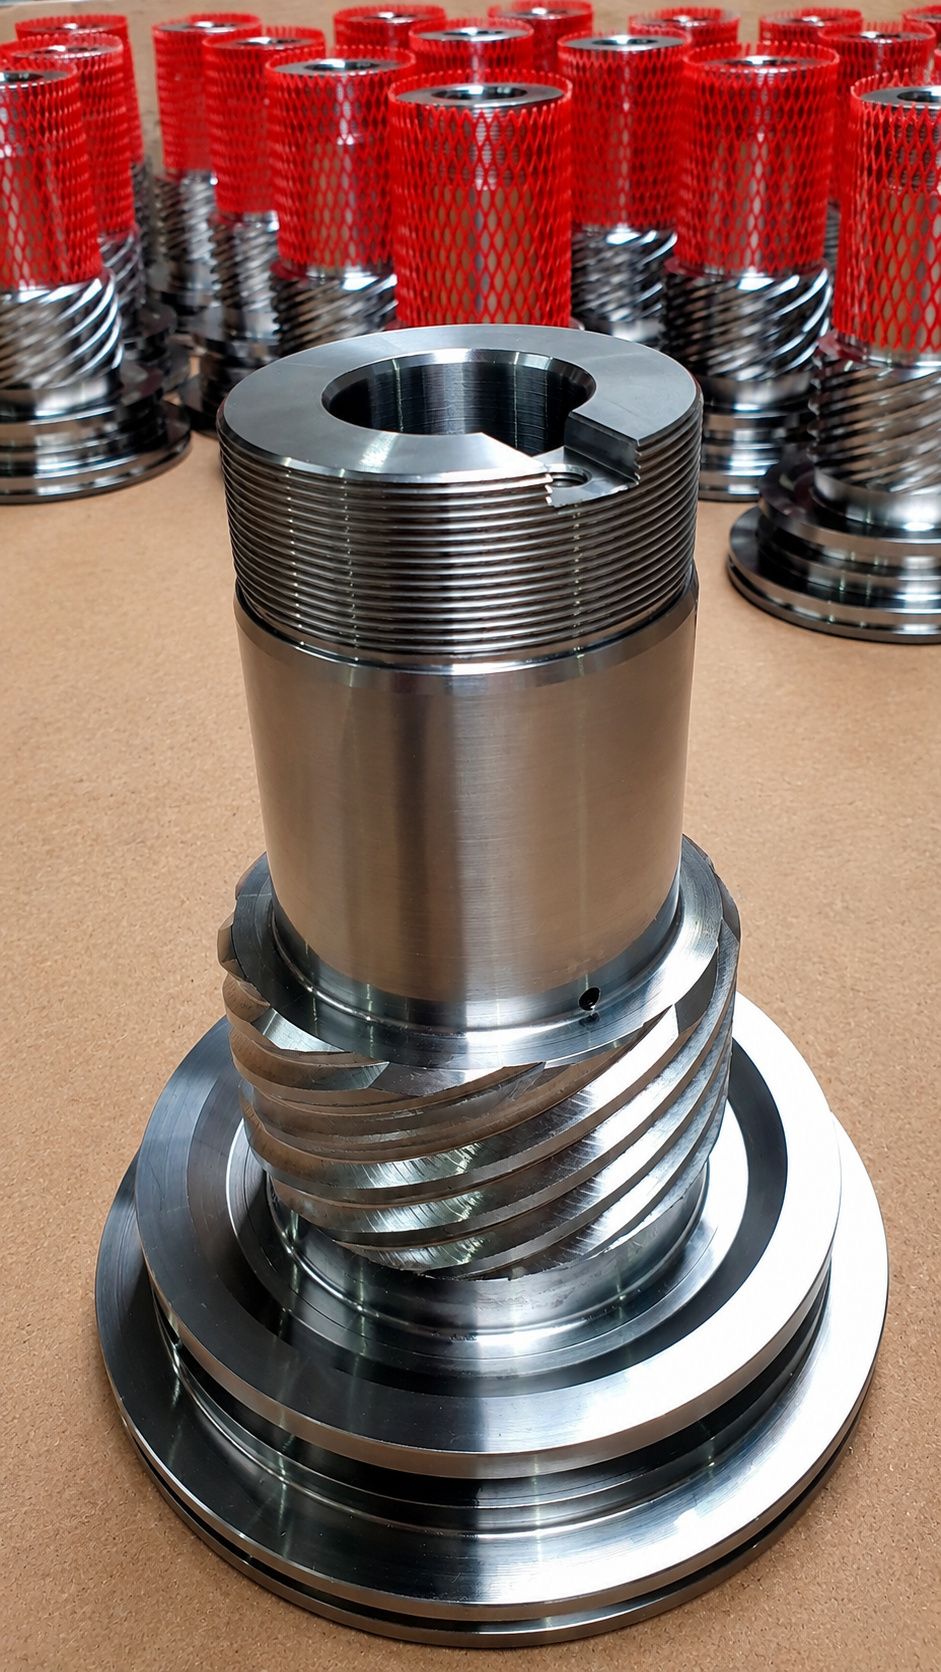
W przypadku komponentów frezowanie często okazywało się wąskim gardłem. Zębatka to kluczowy element produktów HKS. Tutaj tkwi cała wiedza ekspercka firmy. Tłok jest ogniwem łączącym obudowę z wałem. Aby w razie potrzeby móc wprowadzić jeszcze zmiany, jest on zasadniczo produkowany jako pierwszy.
Od zakupu maszyny Okuma Multus U3000 trzy lata temu istnieje plan, aby zastosować frezowanie zębate dla zwiększenia wydajności. „Nie możemy stać w miejscu w naszej produkcji,” wyjaśnia Jens Dickert, kierownik zmiany w dziale toczenia. „Ponieważ wiedzieliśmy, że maszyna to potrafi, chcieliśmy również wykorzystać frezowanie zębate, aby się poprawić.” Kontakt z INGERSOLL nawiązał się przez Okuma. Producent maszyn i producent narzędzi współpracują od dawna i wspólnie zrealizowali już różne projekty w obszarze zębatych, w których osiągnięto wysoką jakość.
Wielkie wyzwania
Tym razem jednak wyzwania były szczególnie wysokie, jak wyjaśnia Christopher Hees, technik aplikacji w INGERSOLL: „Zębatka, która miała być tutaj wyprodukowana, ma już ekstremalny stosunek. Duży kąt nachylenia oraz bardzo mały wycięcie do barku stanowiły duże wyzwania dla naszych inżynierów konstrukcyjnych, które z powodzeniem pokonali.”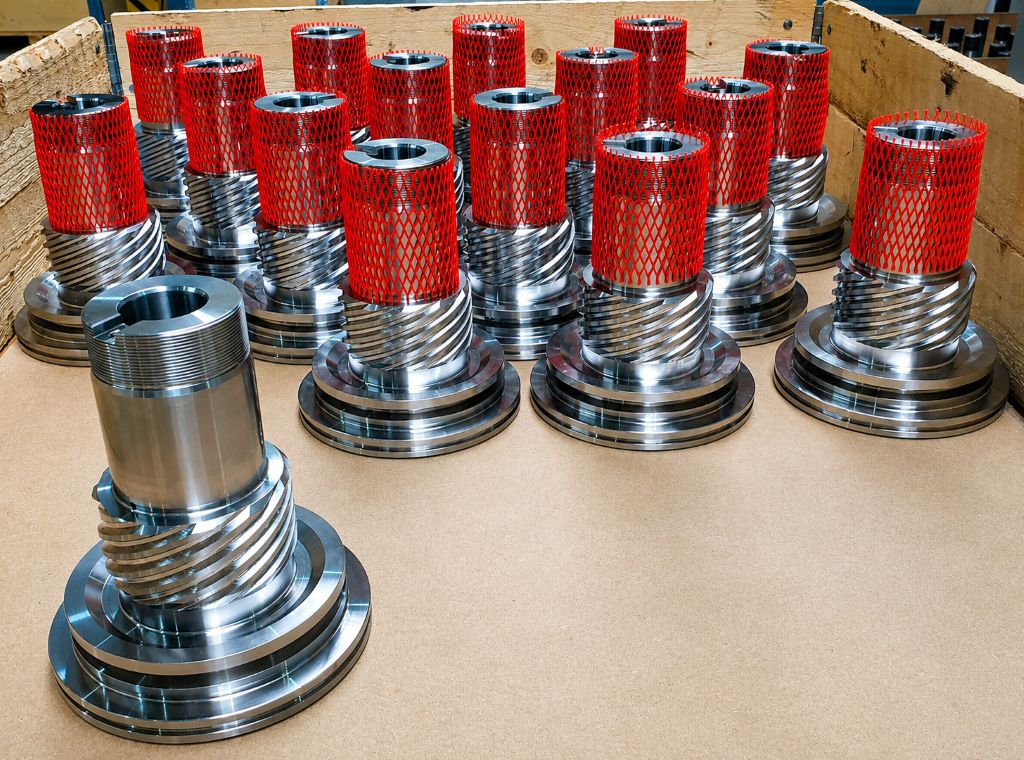
Aby chronić bieżącą produkcję w HKS i w pełni wykorzystać własną kompetencję w zakresie produkcji, INGERSOLL zaangażował TechCenter w Haiger. Tam również dostępna jest maszyna Okuma Multus, co umożliwiło przeprowadzenie bezpośrednio porównywalnych testów. Producent maszyn wspierał projekt, w przypadku którego na początku nie było pewne, czy w ogóle da się go zrealizować. Peter Schwarz, doradca techniczny w INGERSOLL, opisuje przebieg działań:
„Aby zaprojektować odpowiednie narzędzie, przywieźliśmy do naszego TechCenter element od HKS. Wybraliśmy najtrudniejszy detal z małą liczbą zębów i dużym kątem nachylenia. Nasza myśl była taka: jeśli uda nam się to zrealizować, inne części będą łatwiejsze do wyprodukowania – i udało nam się to osiągnąć.“
Optymalizacja w TechCenter
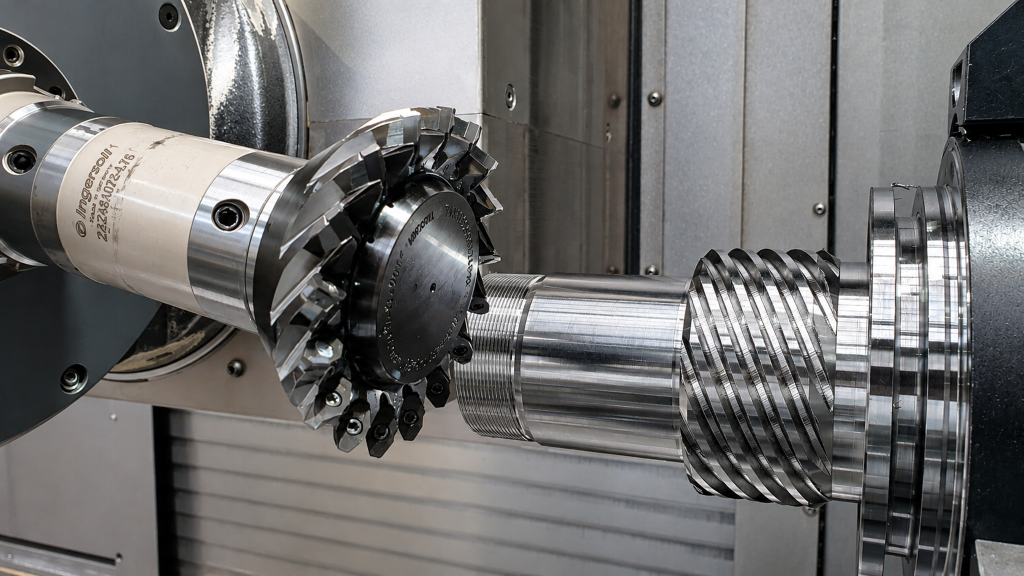
W Haigerze przeanalizowano, jak powinno wyglądać narzędzie do walcowego skrawania. Przy pomocy oprogramowania przeprowadzono kontrolę kolizji. Ponieważ HKS nie stosuje standardowego uzębienia, lecz wykorzystuje opracowaną przez siebie technologię, nie ma oficjalnych danych dotyczących uzębienia. Aby skonstruować wkładki skrawające i dostosować je do narzędzia dostosowanego do klienta, INGERSOLL musiał najpierw zmierzyć element. Do obróbki 11 zębów wybranej wału INGERSOLL opracował walcowe koło skrawające z 17 zębami. Pierwsze użycie narzędzia w TechCenter zakończyło się sukcesem, jednak konieczne były korekty w danych technologicznych oraz drobne modyfikacje narzędzia, relacjonuje Peter Schwarz.
Optymalizowane narzędzie trafiło do klienta wraz z wypróbowanymi wartościami skrawania, gdzie zostało wykorzystane w produkcji. Na miejscu należało jedynie wprowadzić modyfikacje w oprogramowaniu do obliczania zębów na maszynie Multus, aby maksymalnie wykorzystać możliwości maszyny i narzędzia. Jens Dickert porównuje to do wcześniej stosowanego frezarka palcowego:
„Z użyciem jednego frezu do roughingu i jednego do wykańczania uzyskaliśmy około 50 elementów. Dzięki kołu walcowemu teraz produkujemy 400 sztuk przy mniejszym nakładzie pracy.“ Czas obróbki wynoszący około 30 minut udało się skrócić o 90 sekund. Dickert spodziewa się jeszcze większych oszczędności dla wałów z większą liczbą zębów.
Poprawa produktywności i jakości
Podczas użycia frezarki palcowej zużycie jest nierównomierne. Zaletą frezowania walcowego jest równomierne zużycie na całym profilu. Oprócz wyższej wydajności, jakość zębatki również poprawiła się dzięki frezowaniu walcowemu.
„Nowe narzędzie wytwarza równomierną powierzchnię i dostarcza dokładniejsze wyniki. Nie mamy już luzów i praktycznie nie musimy niczego poprawiać“ – cieszy się Jens Dickert, który szczególnie podkreśla dobrą współpracę z INGERSOLL.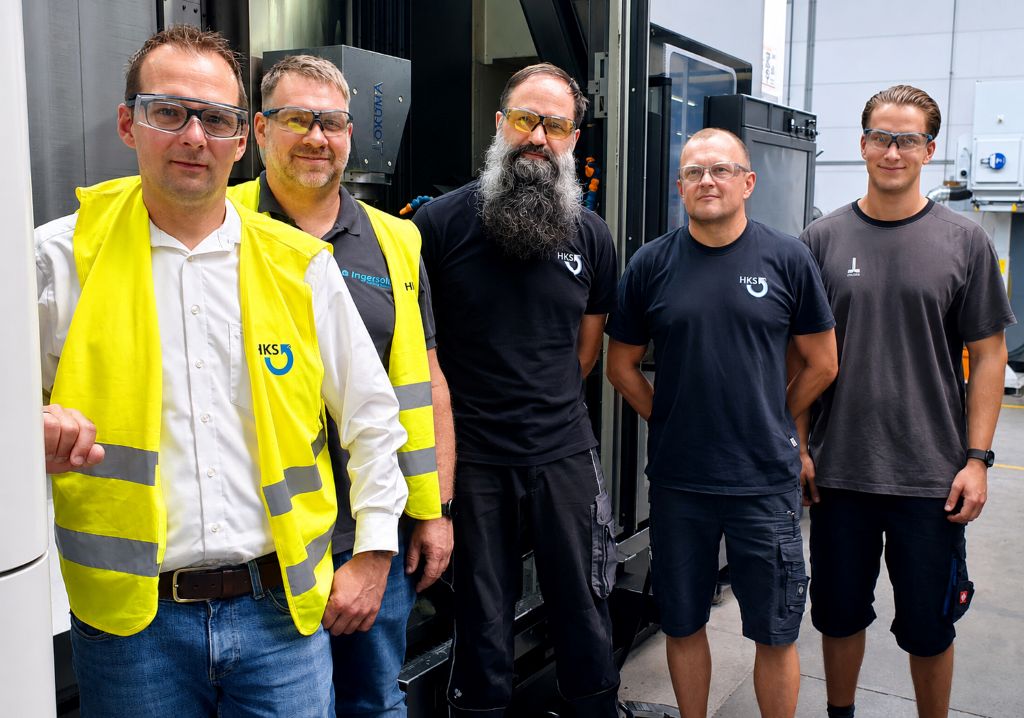
Skiving jest wykorzystywane w obszarze napędów przemysłowych, z których HKS produkuje kilka tysięcy rocznie. Dla każdego elementu wymagane są łącznie cztery zębatki dla wału, obudowy i tłoka. W perspektywie planowane jest, aby cały napęd był produkowany metodą skiving, zapowiada kierownik produkcji Steve Oschmann. Rozpoczęto od zewnętrznego zęba wału, który jest wykonany z CrMo40. Aby zredukować wibracje spowodowane ekstremalnymi warunkami i uniknąć odprysków, INGERSOLL wybrał do powlekania wkładek skrawających swoje odporne na uszkodzenia podłoże IN2030.
„Jeśli oba elementy zostaną wyprodukowane metodą skiving, spodziewam się dalszej poprawy profilu zębatki, który już przy pierwszym elemencie uległ poprawie” - mówi Steve Oschmann. Pozytywne efekty na produktach można bezpośrednio zmierzyć na stanowisku testowym w HKS. Moment obrotowy na zębatce został znacznie zwiększony.
Dla Christophera Heesa zakończony projekt dotyczący skivingu osiągnął limit: „Jeśli to stanie się jeszcze bardziej ekstremalne, proces nie będzie mógł być realizowany, ponieważ warunki skrawania są zbyt niekorzystne. Narzędzie nie wchodzi już prawidłowo w cięcie i obróbka nie może być przeprowadzona.”
To w ogóle nie podoba się kierownikowi produkcji. „Mamy jeszcze bardziej wymagające elementy do obróbki, które również chciałbym skivingować” - mówi Oschmann. Myśli przede wszystkim o napędach koparek, które mają nie tylko inne proporcje, ale także są produkowane w większych ilościach. Na dzień dzisiejszy skiving w tym przypadku nie jest możliwy. Niemniej jednak granice technicznie możliwego mogą się dalej przesuwać. Podobnie jak jego klient, INGERSOLL dąży do ciągłego rozwoju i prezentacji innowacyjnych rozwiązań.
Kontakt: