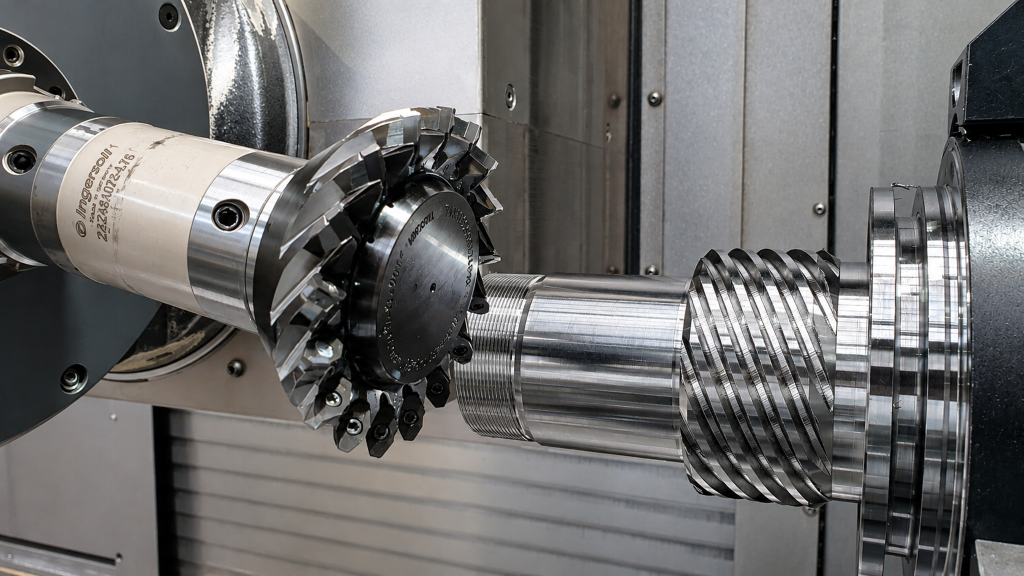
Nástroje pro ozubení s vyměnitelnými břity vyrábí INGERSOLL WERKZEUGE GMBH již od roku 1977 a také válcové frézování (skiving) je od roku 2014 stále aktuálním tématem. Pro zpracování ve společnosti HKS Dreh-Antriebe GmbH musel výrobce nástrojů však využít veškeré své know-how, aby se dostal až na hranici skivingu. Klíčovou roli přitom sehrál TechCenter v Haigeru.
Od roku 1976 vyrábí HKS hydraulické otočné pohony pro průmyslové zařízení a stavební stroje. Rodinná firma ve třetí generaci se v této oblasti stala mezinárodně vedoucím výrobcem standardních produktů, zakázkových výrobků a prototypů. Hydraulické a pneumatické kompaktní pohony jsou navrženy tak, aby přesně, bezpečně a spolehlivě otáčely, polohovaly, zrychlovaly a zpomalovaly hmoty – často v náročném nepřetržitém provozu.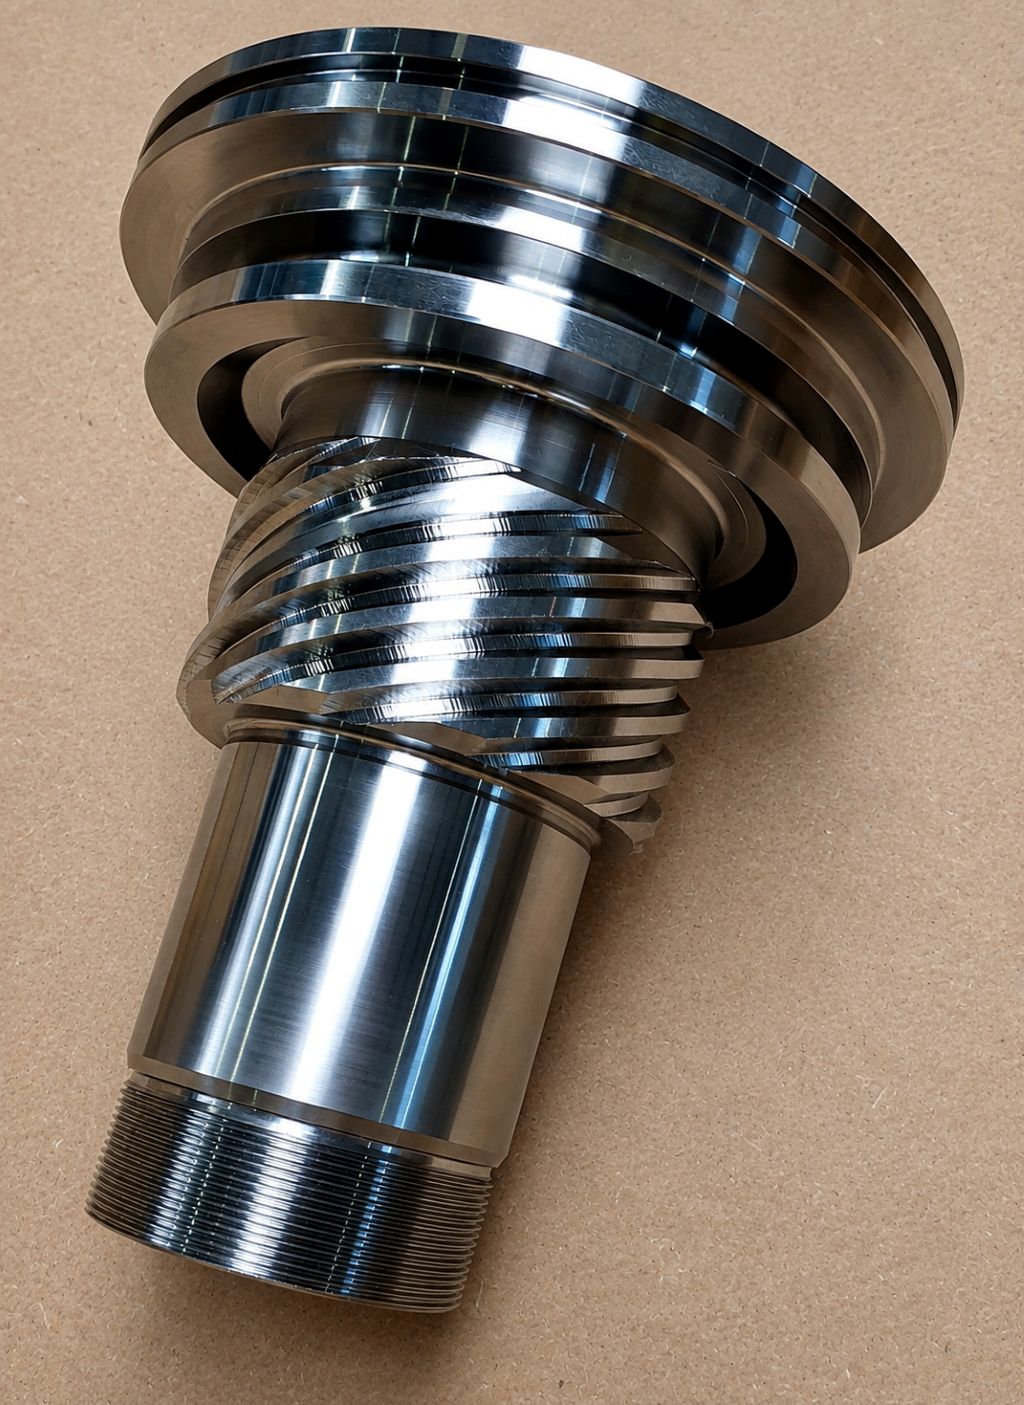
HKS je zastoupen v 20 zemích a více než polovinu obratu dosahuje v zahraničí. Společnost má dvě provozovny ve Wächtersbach-Aufenau. Třetí závod se nachází v Neukirch/Lausitz. Zde se zejména vyrábějí větší točivé pohony a produkty ve vyšších počtech. Celkem má HKS přibližně 280 zaměstnanců. Výrobní plocha činí 7 200 čtverečních metrů.
Když byla firma v roce 1970 založena Walterem Höhnem ve Frankfurtu, šlo především o zakázkovou výrobu. Dnes HKS vyvíjí a vyrábí hydraulické a pneumatické otočné pohony pro průmyslové zařízení a stavební stroje. Produkty se používají po celém světě v náročných aplikacích a představují preciznost, spolehlivost a dlouhou životnost.
Úzké hrdlo při zubování
Díky své vysoké výrobní hloubce je HKS schopen vyrábět velkou část komponentů v vysoké kvalitě samostatně. Mezi přibližně 60 obráběcími centry v strojním parku se nacházejí stroje různých výrobců a různých generací, které jsou neustále doplňovány moderními výrobními technologiemi.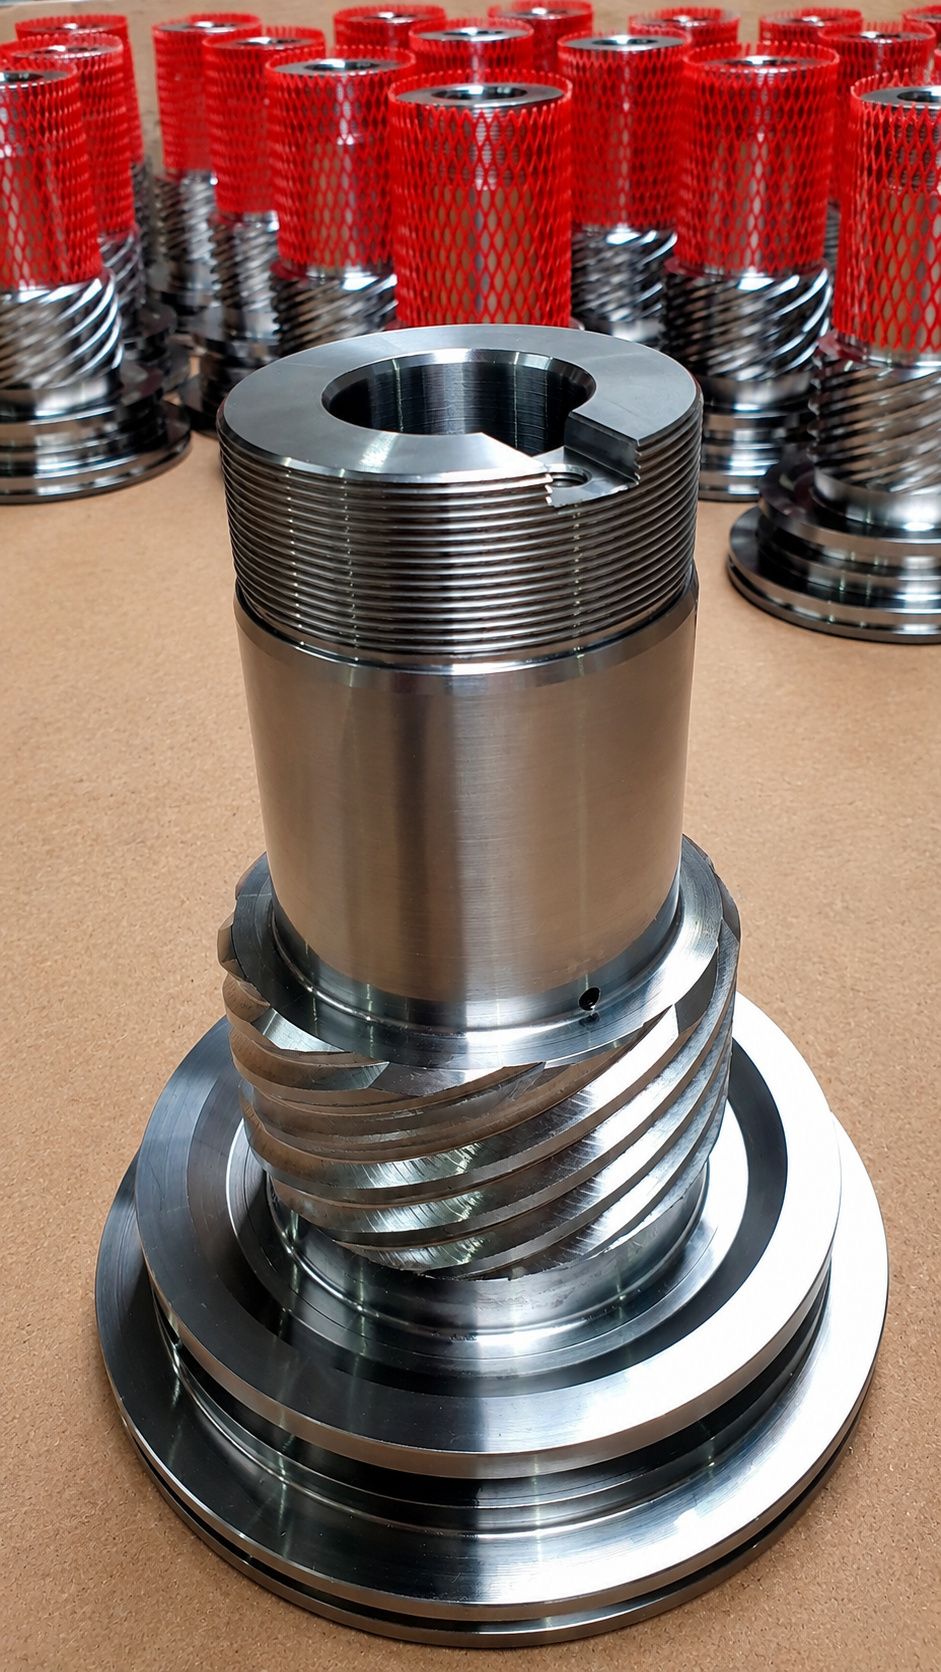
U komponentů se frézování často ukázalo jako úzké místo. Ozubení je alfa a omega produktů HKS. Zde se skrývá veškerá odbornost společnosti. Píst je spojovacím článkem mezi skříní a hřídelem. Aby bylo možné v případě potřeby provést další úpravy, je vždy vyráběn jako první.
Od zakoupení stroje Okuma Multus U3000 před třemi lety existoval plán využít frézování pro zvýšení produktivity. „V naší výrobě nesmíme stát na místě,“ vysvětluje Jens Dickert, vedoucí směny v oblasti soustružení. „Věděli jsme, že stroj to umí, a chtěli jsme frézování také využít k našemu zlepšení.“ Kontakt s INGERSOLL vznikl prostřednictvím Okumy. Strojírenská firma a výrobce nástrojů spolupracují již dlouho a společně realizovali různé projekty v oblasti zubování, ve kterých byly dosaženy vysoké kvality.
Velké výzvy
Tentokrát byly výzvy obzvlášť vysoké, jak vysvětluje Christopher Hees, aplikační technik ve společnosti INGERSOLL: „Zubení, které mělo být zde vyrobeno, má již extrémní poměr. Velký úhel sklonu a velmi malý odřez k rameni představovaly pro naše konstrukční inženýry velké výzvy, které zvládli s bravurou.“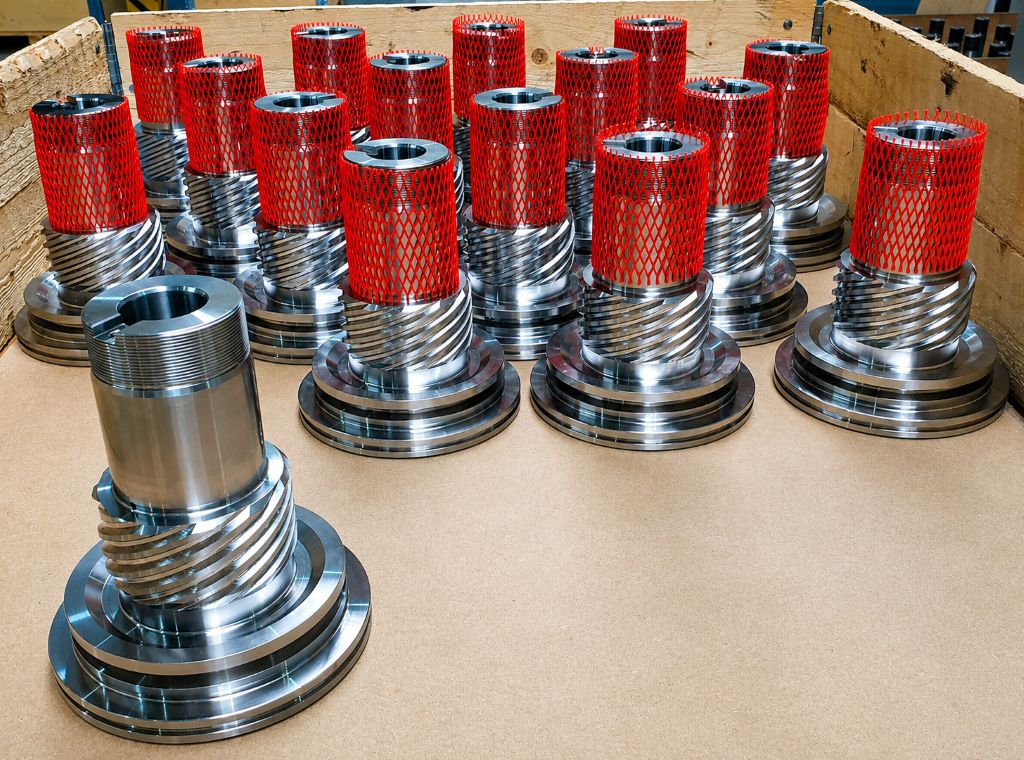
Aby se šetřila běžná výroba ve společnosti HKS a plně využila vlastní výrobní kompetence, zapojil INGERSOLL TechCenter v Haigeru. K dispozici je také Okuma Multus, což umožnilo provádět přímo srovnatelné testy. Výrobce strojů podpořil projekt, u kterého nebylo od začátku jisté, zda bude vůbec realizovatelný. Peter Schwarz, technický poradce ve společnosti INGERSOLL, popisuje postup:
„Abychom mohli navrhnout vhodný nástroj, přivezli jsme si do našeho TechCentra komponent od HKS. Vybrali jsme si nejkomplikovanější obrobek s malým počtem zubů a velkým úhlem sklonu. Naší myšlenkou bylo: Pokud to zvládneme, ostatní díly budou pravděpodobně snadnější na výrobu – a my jsme to zvládli.“
Optimalizace v TechCentru
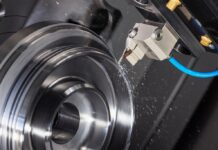
V Haigeru byla analyzována podoba válcovacího frézovacího nástroje. Pomocí softwaru byla provedena kontrola kolizí. Protože HKS nepoužívá standardní ozubení, ale vlastní vyvinutou technologii, neexistují pro to žádná oficiální data o ozubení. Aby bylo možné navrhnout a přizpůsobit výměnné řezné destičky na zakázkový nástroj, musel INGERSOLL nejprve změřit součást. Pro zpracování 11 zubů vybraného hřídele vyvinul INGERSOLL válcovací frézovací kolo se 17 zuby. První použití nástroje v TechCenter proběhlo na první pokus, bylo však nutné provést úpravy technologických dat a malé modifikace nástroje, uvádí Peter Schwarz.
Optimalizovaný nástroj byl dodán zákazníkovi spolu s osvědčenými řeznými hodnotami, kde byl použit ve výrobě. Na místě bylo nutné provést pouze úpravy v software pro frézování na stroji Multus, aby se z maximálně vytěžil stroj a nástroj. Jens Dickert přirovnává to k dříve používanému prstovému frézování:
„S jedním frézovacím nástrojem pro hrubování a dokončování jsme dosáhli přibližně 50 součástí. S válcovým frézovacím kolem nyní vyrábíme 400 kusů s menšími náklady.“ Čas zpracování přibližně 30 minut mohl být zkrácen o 90 sekund. Pro hřídele s více zuby očekává Dickert ještě větší úspory.
Produktivita a kvalita zlepšena
Při použití prstového frézování je opotřebení nerovnoměrné. Výhodou válcového frézování je rovnoměrné opotřebení po celém profilu. Kromě vyšší produktivity byla také zlepšena kvalita zubování díky válcovému frézování.
„Nový nástroj vytváří rovnoměrný povrch a poskytuje přesnější výsledky. Už nemáme žádnou vůli a prakticky nemusíme nic opravovat,“ raduje se Jens Dickert, který výslovně oceňuje dobrou spolupráci s INGERSOLL.
Skiving se využívá v oblasti průmyslových pohonů, přičemž HKS jich vyrábí několik tisíc ročně. Na každou součást jsou potřeba celkem čtyři ozubení pro hřídel, skříň a píst. Do budoucna by měl být celý pohon vyráběn pomocí skivingu, oznámil vedoucí výroby Steve Oschmann. Začalo se s vnějším ozubením hřídele, která je vyrobena z CrMo40. Aby se zachytily vibrace způsobené extrémními podmínkami a předešlo se výbuchům, zvolil INGERSOLL pro povlakování výměnných břitových destiček svůj houževnatý substrát IN2030.
„Pokud budou oba díly vyrobeny metodou skiving, očekávám další zlepšení nosného profilu zubů, které se již s prvním dílem zlepšilo,“ říká Steve Oschmann. Pozitivní vlivy na produkty lze na zkušebním stavu u HKS přímo měřit. Přenos momentu na zubech se výrazně zvýšil.
Pro Christophera Heese je s dokončeným projektem při skiving dosaženo limitu: „Pokud to bude ještě extrémnější, proces již nebude možné zobrazit, protože podmínky pro zapojení jsou příliš nevhodné. Nástroj se pak již nedostane správně do řezu a zpracování nebude možné provést.“
To se výrobnímu vedoucímu vůbec nelíbí. „Máme ještě náročnější díly k zpracování, které bych také rád skivoval,“ říká Oschmann. Myslí přitom zejména na pohony bagrů, které mají nejen jiné proporce, ale také se vyrábějí ve vyšších počtech. Podle dnešního stavu není skiving zde možný. Přesto by se hranice technicky možného mohla dále posunout. Stejně jako jeho zákazník, i INGERSOLL usiluje o neustálý rozvoj a prezentaci inovativních řešení.
Kontakt: