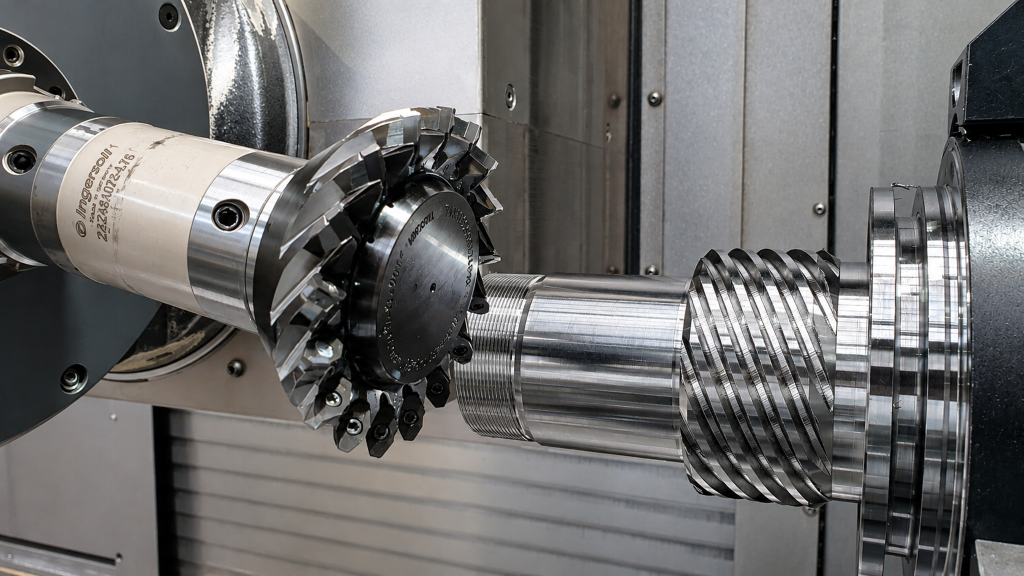
Orodja za zobčenje z zamenljivimi rezalnimi ploščicami proizvaja INGERSOLL WERKZEUGE GMBH že od leta 1977, valjanje (Skiving) pa je od leta 2014 stalna tema. Za obdelavo pri HKS Dreh-Antriebe GmbH je moral proizvajalec orodij uporabiti vse svoje znanje, da bi dosegel meje skivinga. Ključno vlogo je pri tem odigral TechCenter v Haigerju.
Od leta 1976 HKS proizvaja hidravlične vrteče motorje za industrijske naprave in gradbene stroje. Družinsko podjetje v tretji generaciji se je s standardnimi izdelki, posebnimi izdelki in prototipi v tem področju razvilo v mednarodnega vodilnega proizvajalca. Hidravlični in pnevmatski kompaktni motorji so zasnovani tako, da natančno, varno in zanesljivo vrtijo, pozicionirajo, pospešujejo in zavirajo - pogosto v zahtevni neprekinjeni uporabi.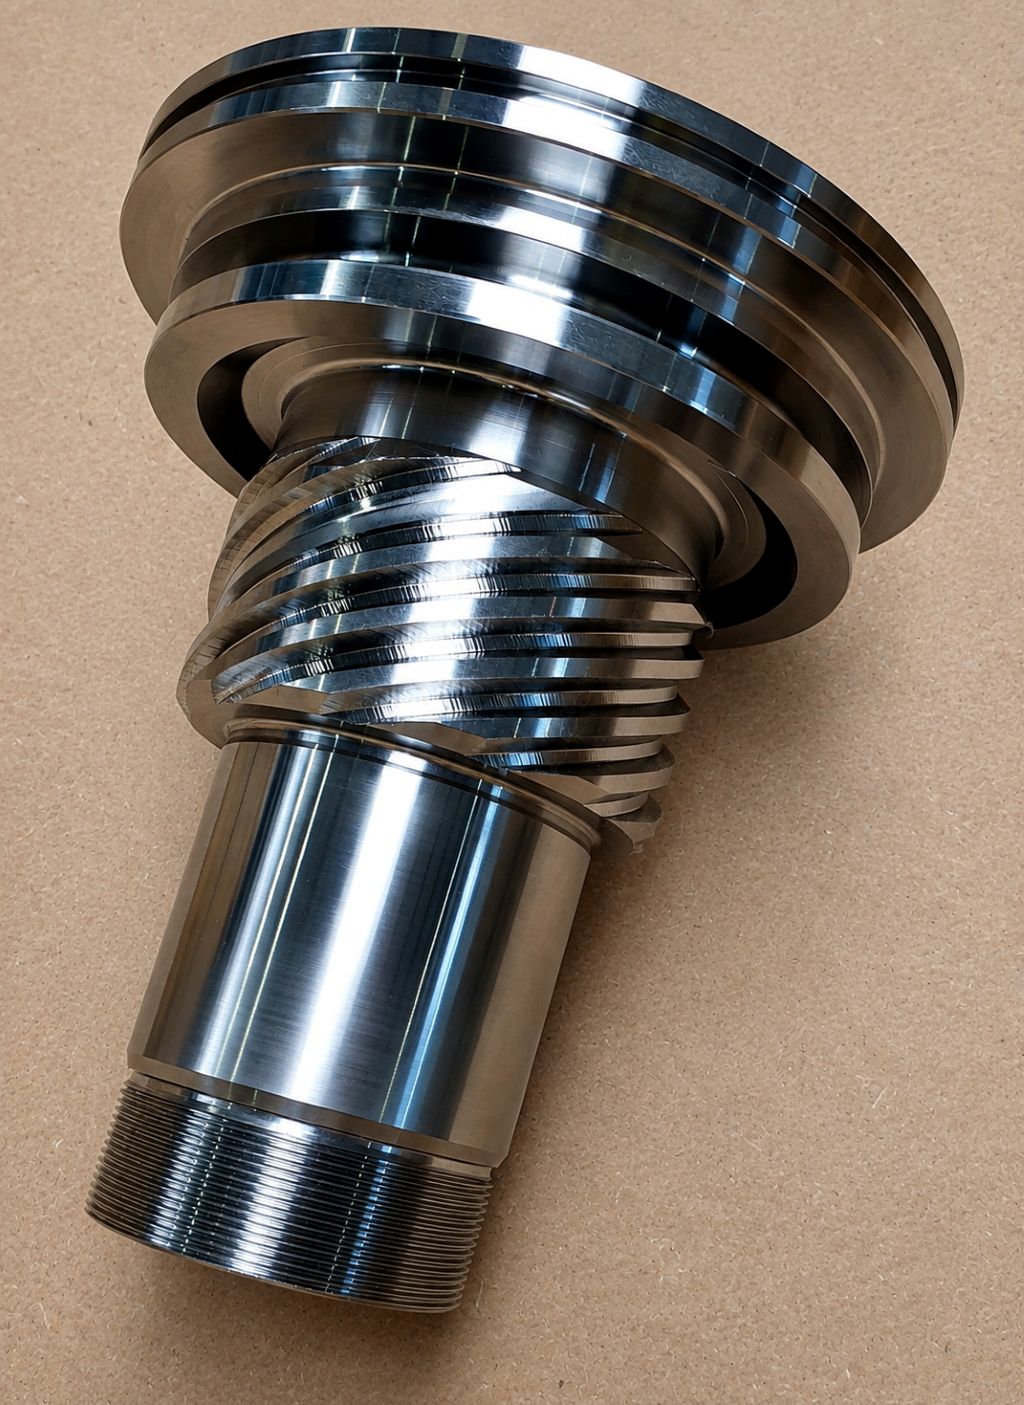
HKS je prisoten v 20 državah in dosega več kot polovico prihodkov v tujini. Podjetje ima dve lokaciji v Wächterbach-Aufenau. Tretja tovarna se nahaja v Neukirch/Lausitz. Tam proizvajajo predvsem večje vrteče motorje ter izdelke v večjih količinah. Skupaj HKS zaposluje približno 280 delavcev. Proizvodna površina znaša 7.200 kvadratnih metrov.
Ko je podjetje leta 1970 ustanovil Walter Höhn v Frankfurtu, je šlo predvsem za pogodbeno proizvodnjo. Danes HKS razvija in proizvaja hidravlične in pnevmatske vrteče motorje za industrijske naprave in gradbene stroje. Izdelki se uporabljajo po vsem svetu v zahtevnih aplikacijah in predstavljajo natančnost, zanesljivost in dolgo življenjsko dobo.
Omejitev pri zobčenju
S svojo visoko stopnjo proizvodnje je HKS sposoben proizvesti velik del komponent v visoki kakovosti sam. Med približno 60 obdelovalnimi centri v proizvodnem parku so stroji različnih proizvajalcev in različnih generacij, ki jih nenehno dopolnjujejo moderne proizvodne tehnologije.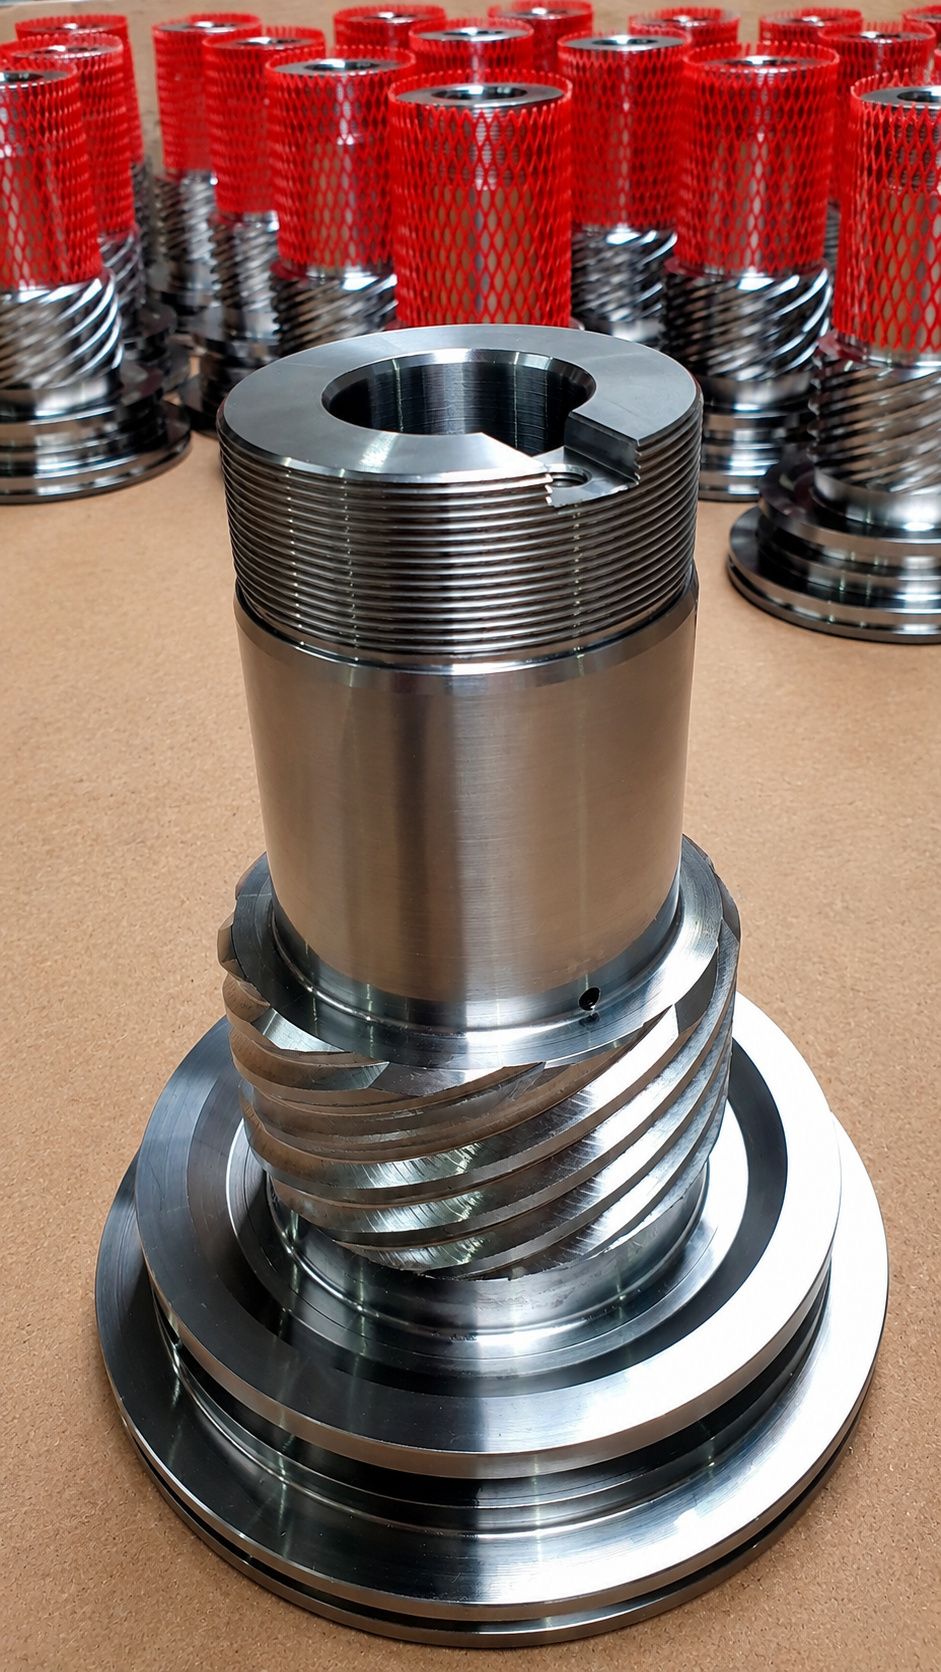
Pri komponentah se je pogosto izkazalo, da je rezanje omejitev. Zobčenje je A in O izdelkov HKS. Tu je vsa strokovnost podjetja. Bat je vezni člen med ohišjem in gredjo. Da bi bilo mogoče po potrebi opraviti prilagoditve, ga običajno izdelajo kot prvega.
Od nakupa Okuma Multus U3000 pred tremi leti obstaja načrt, da se valjanje uporabi za večjo produktivnost. „V naši proizvodnji ne smemo stagnirati,“ pojasnjuje Jens Dickert, vodja izmene na področju vrtenja. „Ker smo vedeli, da stroj to zmore, smo želeli skiving uporabiti tudi za izboljšanje.“ Preko Okume je prišlo do stika z INGERSOLL. Proizvajalec strojev in proizvajalec orodij že dolgo sodelujeta in skupaj sta že izvedla različne projekte na področju zobčenja, pri katerih so dosegli visoke kakovosti.
Veliki izzivi
Tokrat so bili izzivi še posebej veliki, kot pojasnjuje Christopher Hees, aplikacijski tehnik pri INGERSOLL: „Zobčenje, ki naj bi ga tu izdelali, ima že ekstremno razmerje. Velik kot nagiba in zelo majhen odrez do rame sta predstavljala velike izzive našim konstrukcijskim inženirjem, ki so jih obvladali z odliko.“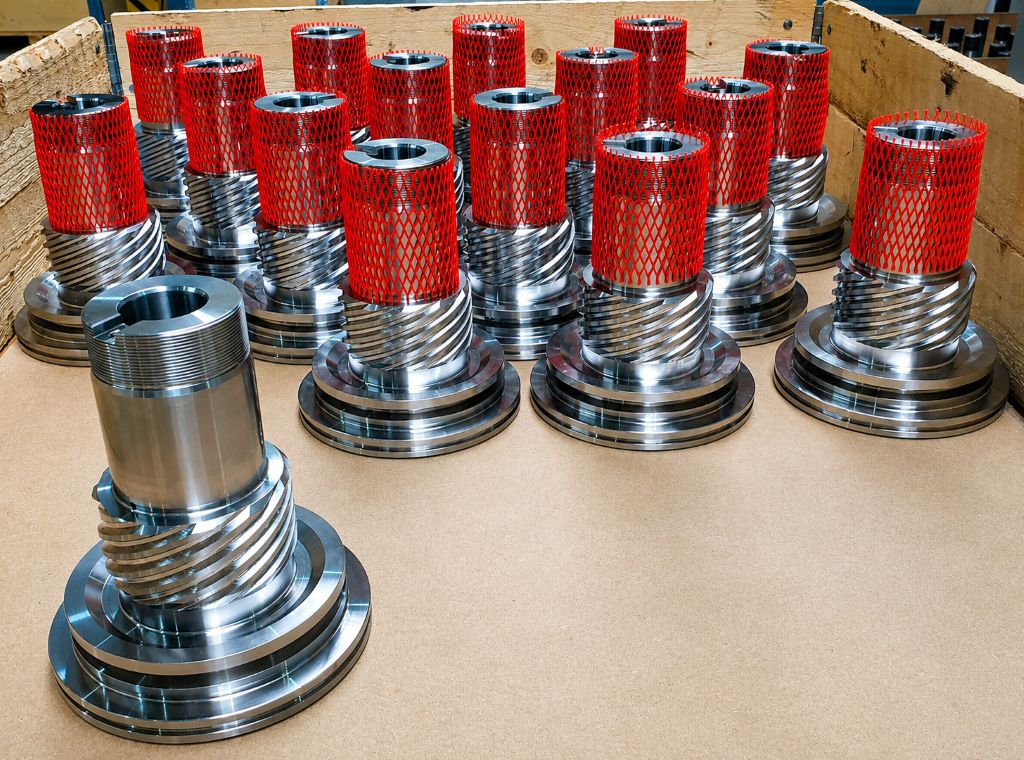
Da bi zaščitili tekočo proizvodnjo pri HKS in v celoti izkoristili lastno proizvodno znanje, je INGERSOLL vključil TechCenter v Haigerju. Tam je na voljo tudi Okuma Multus, kar je omogočilo neposredno primerljive teste. Proizvajalec strojev je podpiral projekt, pri katerem ni bilo od začetka jasno, ali ga bo mogoče sploh izvesti. Peter Schwarz, tehnični svetovalec pri INGERSOLL, opisuje postopek:
„Da bi zasnovali ustrezno orodje, smo prinesli komponento HKS v naš TechCenter. Izbrali smo najtežji del z majhnim številom zob in velikim kotom nagiba. Naša misel je bila: če nam to uspe, bodo drugi deli verjetno lažji za izdelavo - in uspelo nam je.“
Optimizacija v TechCentru
V Haigerju so analizirali, kako naj bi izgledalo orodje za valjanje. S pomočjo programske opreme je bila opravljena preveritev trkov. Ker HKS ne uporablja standardnega zobčenja, temveč lastno razvito tehnologijo, za to ni uradnih podatkov o zobčenju. Da bi zasnovali zamenljive rezalne ploščice in jih prilagodili po meri, je moral INGERSOLL najprej izmeriti komponento. Za obdelavo 11 zob izbrane gredi je INGERSOLL razvil orodje za valjanje z 17 zobmi. Prva uporaba orodja v TechCenteru je delovala takoj, vendar so bile potrebne korekcije pri tehnoloških podatkih in majhne modifikacije orodja, poroča Peter Schwarz.
Optimizirano orodje je bilo skupaj s preizkušenimi rezalnimi vrednostmi poslano k stranki, kjer je bilo uporabljeno v proizvodnji. Na terenu so bile potrebne le še modifikacije v programski opremi za zobčenje na Multusu, da bi iz stroja in orodja iztisnili največ. Jens Dickert primerja s prej uporabljenim rezalnikom:
„Z vsakim rezalnikom za grobo in fino obdelavo smo prišli do približno 50 komponent. Z orodjem za valjanje zdaj dosežemo 400 kosov z manj napora.“ Čas obdelave približno 30 minut je bil skrajšan za 90 sekund. Za gredi z več zobmi Dickert pričakuje še več prihrankov.
Izboljšana produktivnost in kakovost
Pri uporabi rezalnika je obraba neenakomerna. Prednost valjanja je enakomerna obraba po celotnem profilu. Poleg večje produktivnosti je bila tudi kakovost zobčenja izboljšana z valjanjem.
„Novo orodje ustvarja enakomerno površino in daje natančnejše rezultate. Nimamo več nobene igre in praktično ni treba več ničesar popravljati,“ se veseli Jens Dickert, ki posebej poudarja dobro sodelovanje z INGERSOLL.
Skiving se uporablja na področju industrijskih motorjev, katerih HKS letno proizvede več tisoč. Za vsako komponento so potrebna štiri zobčenja za gred, ohišje in bat. V prihodnosti naj bi bil celoten pogon izdelan s skivingom, napoveduje vodja proizvodnje Steve Oschmann. Začeli so z zunanjim zobčenjem gredi, ki je izdelana iz CrMo40. Da bi absorbirali vibracije zaradi ekstremnih razmer in preprečili izbruhe, je INGERSOLL za prevleko zamenljivih rezalnih ploščic izbral svoj trpežni substrat IN2030.
„Če sta oba dela izdelana s skivanjem, pričakujem nadaljnje izboljšanje nosilne slike zobatega profila, ki se je že s prvim delom izboljšala,“ pravi Steve Oschmann. Pozitivne učinke na izdelke je mogoče neposredno izmeriti na preizkuševališču pri HKS. Momentna obremenitev na zobatih profilih se je lahko znatno povečala.
Za Christopherja Heesa je s končanim projektom pri skivanju dosežena meja: „Če bo to še bolj ekstremno, procesa ni več mogoče prikazati, ker so razmere preveč neugodne. Orodje ne more več pravilno vstopiti v rez in obdelava ne more biti izvedena.“
To se vodji proizvodnje sploh ne zdi dobro. „Imamo še zahtevnejše komponente za obdelavo, ki bi jih tudi rad skival,“ pravi Oschmann. Pri tem predvsem misli na pogone bagrov, ki ne le da imajo drugačne proporcije, temveč se tudi proizvajajo v večjih količinah. Po današnjem stanju je skivanje tukaj nemogoče. Kljub temu bi se lahko meje tehnično izvedljivega še naprej premikale. Tako kot njegov kupec, si tudi INGERSOLL prizadeva za nenehno napredovanje in predstavitev inovativnih rešitev.
Kontakt: