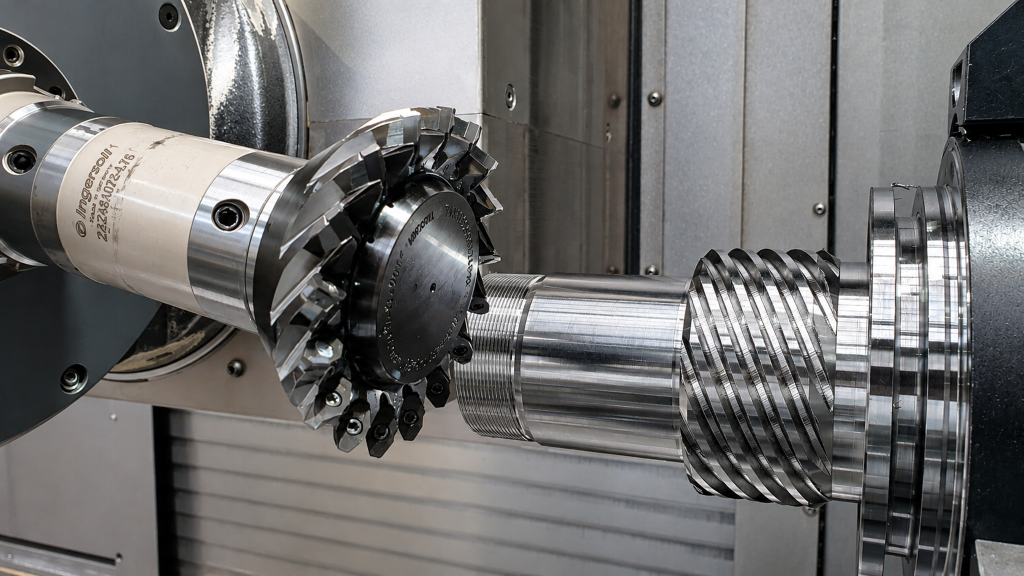
INGERSOLL WERKZEUGE GMBH ha estado fabricando herramientas para engranajes con plaquetas intercambiables desde 1977, y el desgaste de engranajes (Skiving) ha sido un tema recurrente desde 2014. Sin embargo, para un procesamiento en HKS Dreh-Antriebe GmbH, el fabricante de herramientas tuvo que poner a prueba todo su conocimiento para llevar el Skiving hasta sus límites. El TechCenter en Haiger desempeñó un papel fundamental en esto.
Desde 1976, HKS produce accionamientos hidráulicos para instalaciones industriales y maquinaria de construcción. La empresa familiar de tercera generación se ha convertido en un fabricante líder internacional en este campo con productos estándar, personalizaciones y prototipos. Los accionamientos hidráulicos y neumáticos compactos están diseñados para girar, posicionar, acelerar y frenar masas de manera precisa, segura y confiable, a menudo en uso continuo exigente.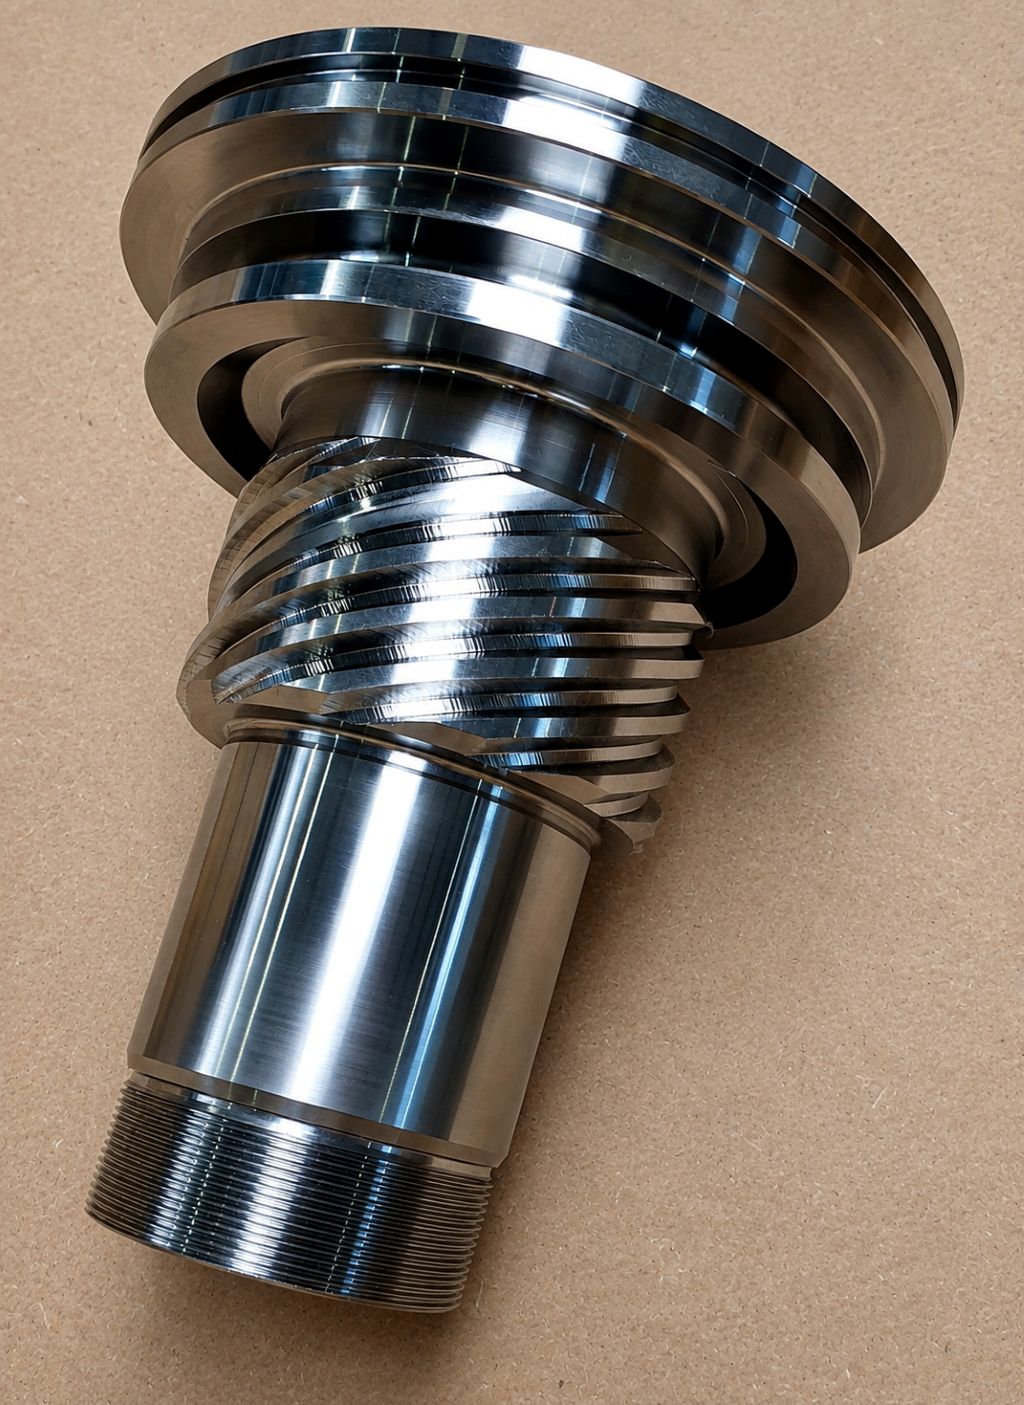
HKS está presente en 20 países y genera más de la mitad de sus ingresos en el extranjero. La empresa tiene dos ubicaciones en Wächtersbach-Aufenau. Una tercera planta se encuentra en Neukirch/Lausitz. Allí se fabrican especialmente accionamientos más grandes y productos en mayores cantidades. En total, HKS cuenta con aproximadamente 280 empleados. La superficie de producción es de 7,200 metros cuadrados.
Cuando la empresa fue fundada en 1970 por Walter Höhn en Frankfurt, se centraba principalmente en la fabricación por contrato. Hoy en día, HKS desarrolla y produce accionamientos hidráulicos y neumáticos para instalaciones industriales y maquinaria de construcción. Los productos se utilizan en aplicaciones exigentes en todo el mundo y representan precisión, fiabilidad y durabilidad.
Cuello de botella en los engranajes
Con su alta profundidad de fabricación, HKS es capaz de producir una gran parte de los componentes en alta calidad por sí mismo. Entre los aproximadamente 60 centros de mecanizado en el parque de máquinas se encuentran máquinas de diferentes fabricantes y generaciones, que se complementan continuamente con tecnologías de fabricación modernas.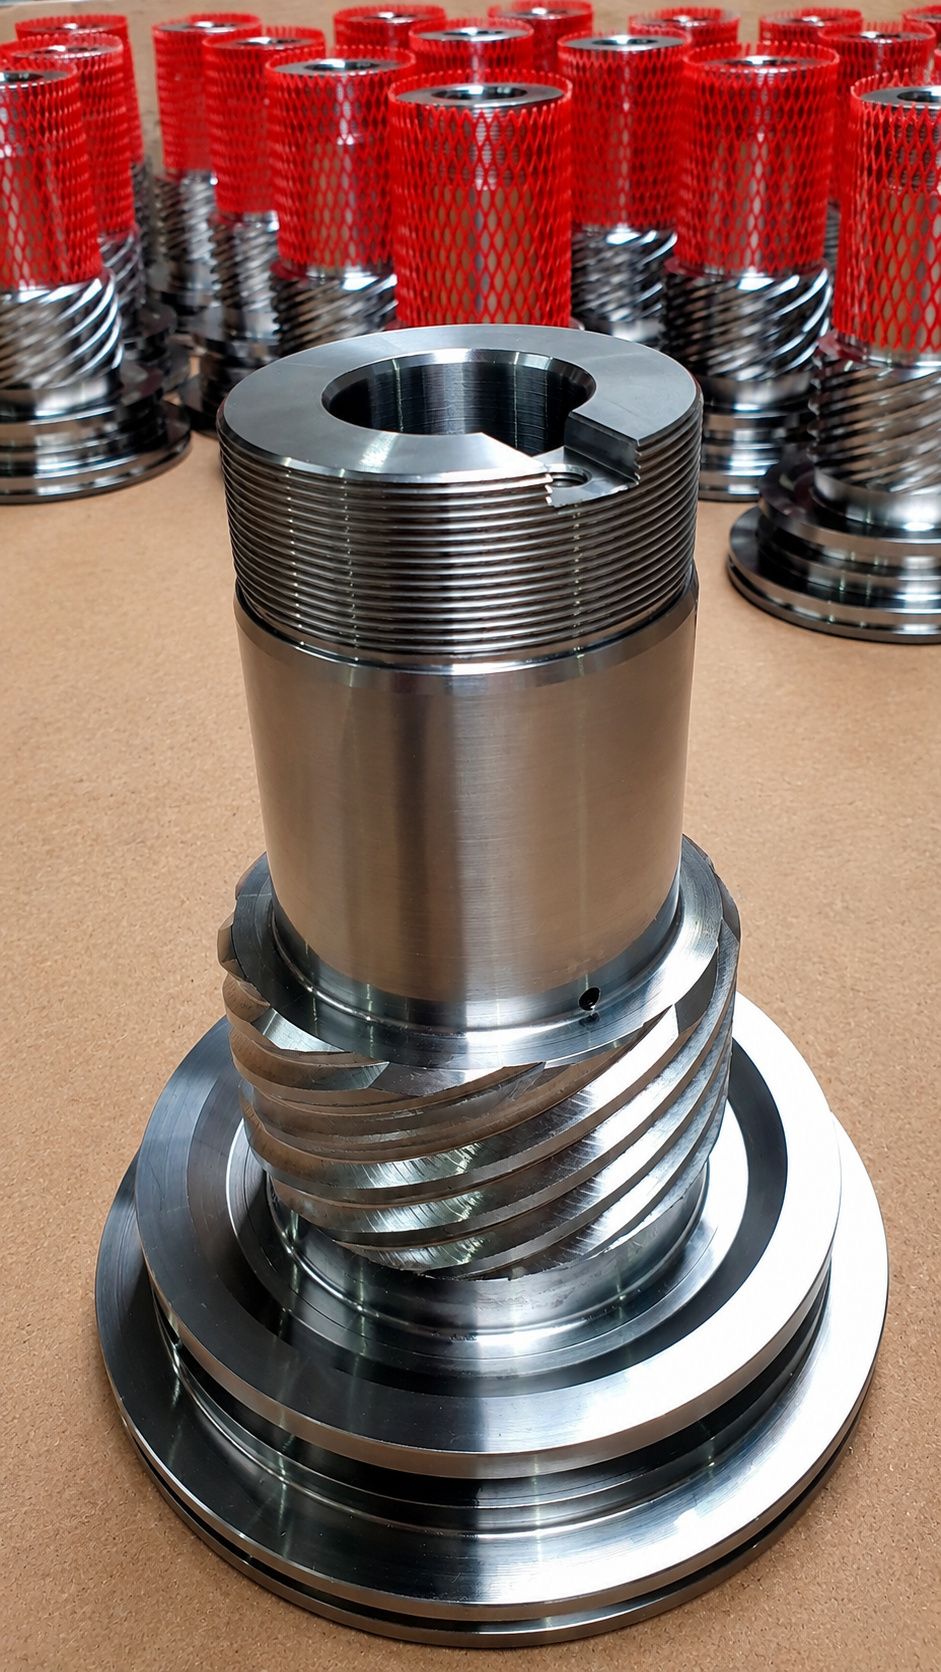
En los componentes, el fresado a menudo resultó ser el cuello de botella. El engranaje es lo más importante de los productos de HKS. Aquí reside toda la experiencia de la empresa. El pistón es el vínculo entre la carcasa y el eje. Para poder realizar ajustes si es necesario, se fabrica fundamentalmente primero.
Desde la adquisición de un Okuma Multus U3000 hace tres años, existe el plan de utilizar el desgaste de engranajes para aumentar la productividad. "No podemos quedarnos parados en nuestra producción", explica Jens Dickert, jefe de turno en el área de torneado. "Como sabíamos que la máquina podía hacerlo, queríamos utilizar el Skiving para mejorar." A través de Okuma se estableció el contacto con INGERSOLL. El fabricante de máquinas y el fabricante de herramientas han cooperado durante mucho tiempo y ya han implementado juntos varios proyectos en el área de los engranajes, en los que se lograron altas calidades.
Grandes desafíos
Sin embargo, esta vez los desafíos fueron especialmente altos, como explica Christopher Hees, técnico de aplicaciones en INGERSOLL: "El engranaje que se debía fabricar aquí tiene una relación extrema. El gran ángulo de inclinación y el pequeño desbaste al hombro presentaron grandes desafíos a nuestros ingenieros de diseño, que superaron con éxito."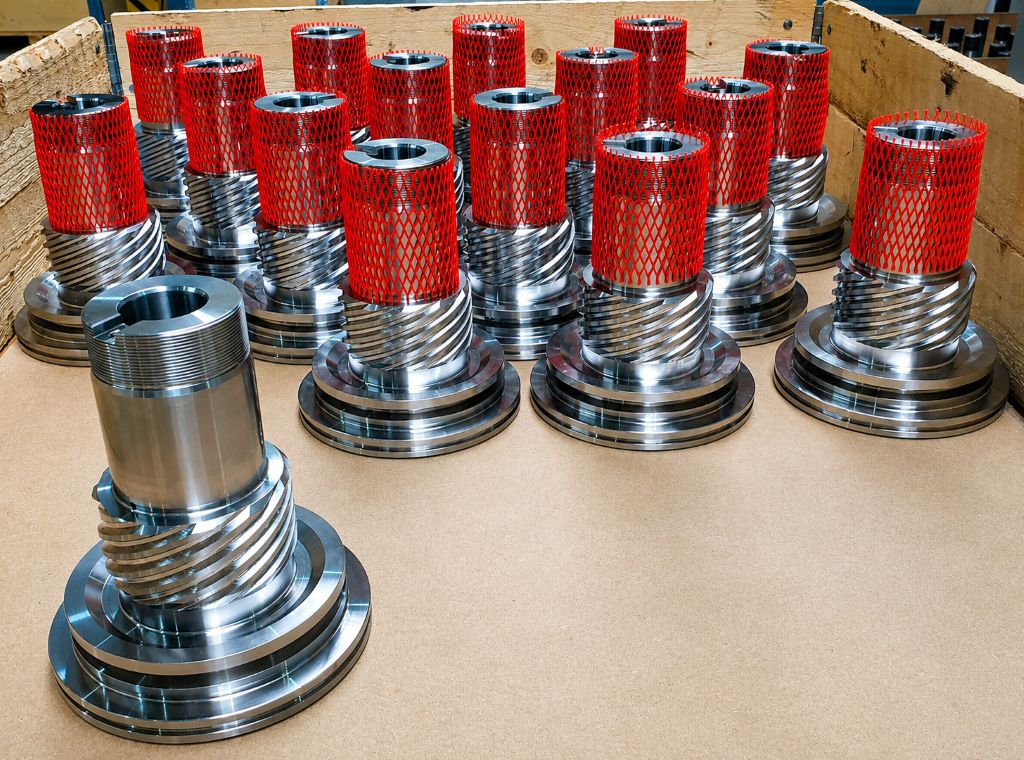
Para preservar la producción en curso en HKS y aprovechar al máximo su competencia de fabricación, INGERSOLL involucró al TechCenter en Haiger. Allí también hay un Okuma Multus disponible, lo que permitió realizar pruebas comparables directamente. El fabricante de máquinas apoyó el proyecto, en el que no estaba seguro desde el principio de que se pudiera implementar. Peter Schwarz, asesor técnico en INGERSOLL, describe el procedimiento:
"Para diseñar una herramienta adecuada, trajimos una pieza de HKS a nuestro TechCenter. Elegimos la pieza más difícil con un bajo número de dientes y un gran ángulo de inclinación. Nuestro pensamiento fue: si logramos esto, las otras piezas serán más fáciles de fabricar, y lo logramos."
Optimización en el TechCenter
En Haiger se analizó cómo debería ser la herramienta de desgaste de engranajes. Se realizó una verificación de colisiones por software. Dado que HKS no utiliza un engranaje estándar, sino una tecnología desarrollada por ellos, no hay datos de engranaje oficiales para ello. Para diseñar plaquetas intercambiables y adaptarlas a la herramienta específica del cliente, INGERSOLL tuvo que medir primero la pieza. Para procesar los 11 dientes del eje seleccionado, INGERSOLL desarrolló una rueda de desgaste de engranajes con 17 dientes. El primer uso de la herramienta en el TechCenter funcionó de inmediato, aunque se tuvieron que realizar correcciones en los datos tecnológicos y pequeñas modificaciones en la herramienta, informa Peter Schwarz.
La herramienta optimizada se envió junto con valores de corte probados al cliente, donde se utilizó en la producción. En el lugar, solo se necesitaban modificaciones en el software de engranaje en el Multus para aprovechar al máximo la máquina y la herramienta. Jens Dickert compara esto con el fresador de dedos utilizado anteriormente:
"Con un fresador para desbaste y otro para acabado, logramos aproximadamente 50 piezas. Con la rueda de desgaste de engranajes ahora logramos 400 piezas con menos esfuerzo." El tiempo de procesamiento de aproximadamente 30 minutos se pudo reducir en 90 segundos. Para ejes con más dientes, Dickert espera aún más ahorros.
Mejorada la productividad y la calidad
Al utilizar un fresador de dedos, el desgaste es desigual. Una ventaja del desgaste de engranajes es el desgaste uniforme a lo largo de todo el perfil. Además de la mayor productividad, la calidad del engranaje también se pudo mejorar gracias al desgaste de engranajes.
"La nueva herramienta produce una superficie uniforme y proporciona resultados más precisos. Ya no tenemos juego y prácticamente no necesitamos corregir nada", se alegra Jens Dickert, quien destaca la buena colaboración con INGERSOLL.
El Skiving se utiliza en el área de los accionamientos industriales, de los cuales HKS fabrica varios miles al año. Por pieza, se requieren un total de cuatro engranajes para el eje, la carcasa y el pistón. A futuro, se espera que todo el accionamiento se fabrique mediante Skiving, anuncia el jefe de producción Steve Oschmann. Se comenzó con el engranaje exterior de un eje, que está hecho de CrMo40. Para absorber vibraciones debido a las condiciones extremas y evitar fracturas, INGERSOLL eligió su sustrato resistente IN2030 para el recubrimiento de las plaquetas intercambiables.
"Si ambas piezas se fabrican mediante skiving, espero una mejora adicional en el perfil de carga del engranaje, que ya mejoró con la primera pieza", dice Steve Oschmann. Los efectos positivos en los productos se pueden medir directamente en el banco de pruebas de HKS. La capacidad de torque en el engranaje se pudo aumentar significativamente.
Para Christopher Hees, el proyecto completado con el skiving ha alcanzado un límite: "Si esto se vuelve aún más extremo, el proceso ya no se puede representar, porque las condiciones de intervención son demasiado desfavorables. La herramienta ya no entra correctamente en el corte y el procesamiento no se puede llevar a cabo."
Esto no le gusta nada al gerente de producción. "Todavía tenemos componentes más exigentes que procesar, que también me gustaría skivar", dice Oschmann. Piensa sobre todo en los sistemas de propulsión de excavadoras, que no solo tienen otras proporciones, sino que también se producen en mayores cantidades. Según el estado actual, el skiving no es posible aquí. Sin embargo, los límites de lo técnicamente posible podrían seguir cambiando. Al igual que su cliente, INGERSOLL también se esfuerza por seguir desarrollándose y presentar soluciones innovadoras.
Contacto: