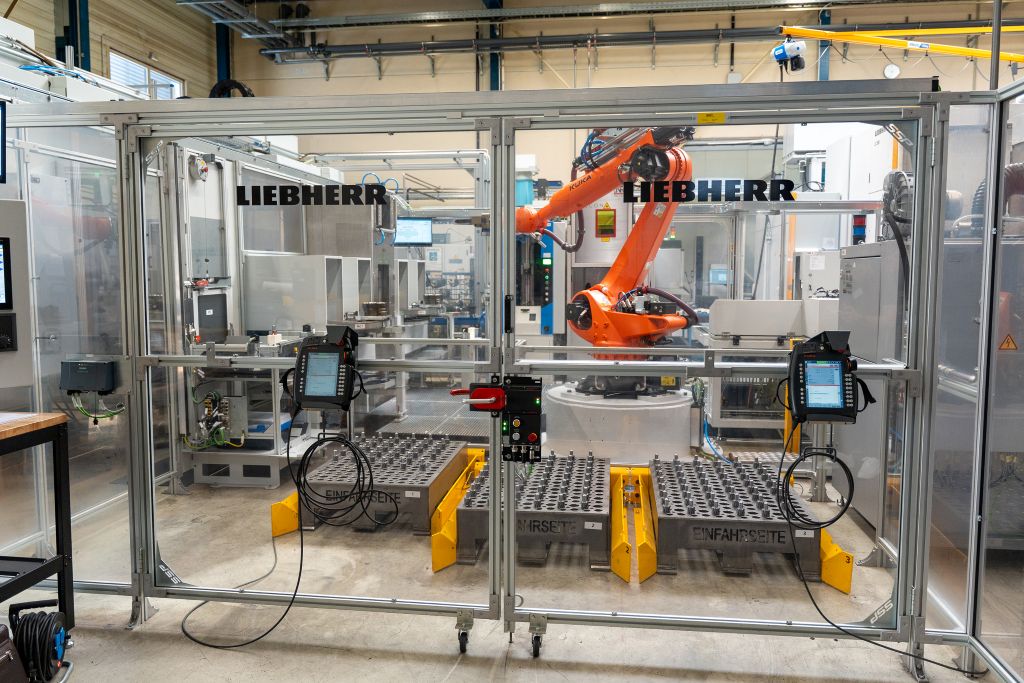
De la piesa brută nesortată la axa de pompă complet dințată: cu o linie de producție foarte automatizată, Liebherr-Verzahntechnik GmbH a realizat o lanț de procese continuu pentru producătorul de pompe Rickmeier GmbH din Balve. Acesta se întinde de la Bin Picking la intrarea în linie, prin mai multe stații de prelucrare, inclusiv frezare cu role, până la depozitarea automată a pieselor finite. Rezultatul: productivitate crescută, procese stabile și flexibilitate maximă.
Dacă pompele cu roți dințate acționate mecanic trebuie să funcționeze fiabil, fiecare detaliu contează - în special calitatea axelor de acționare zimțate. Aceste componente sunt fabricate de Rickmeier GmbH în Balve, în sud-vestul Renaniei de Nord-Westfalia, ca parte a propriilor sale pompe cu roți dințate. Compania, cu peste 230 de angajați, se numără printre liderii recunoscuți pe piața mondială pentru pompe cu roți dințate, valve și sisteme de alimentare cu ulei pentru industria internațională a mașinilor. Dezvoltarea și fabricația sunt concentrate la acest sediu.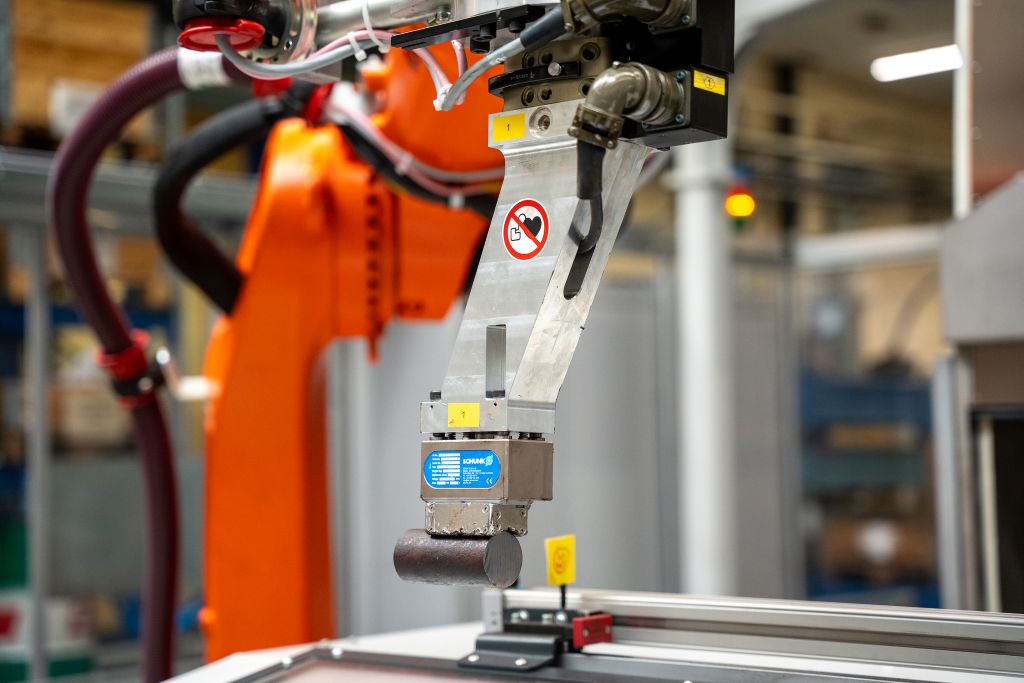
Pentru a îndeplini cerințele crescânde privind productivitatea și disponibilitatea, compania Rickmeier a decis să înlocuiască o instalație de producție existentă, parțial automatizată. Scopul a fost o automatizare semnificativ mai mare și mai multă flexibilitate pentru diversitatea mare de piese. „Suntem o companie relativ mică cu foarte multe variante”, explică liderul echipei Elmar Schierhoff. „Prin urmare, producția noastră trebuie să funcționeze flexibil, eficient și fiabil.”
Automatizare continuă de la piesa brută la piesa finitã
Noua instalație automatizează întreaga producție de arbori cu dinți. La intrarea în linie, piesele brute de formă cilindrică sunt furnizate nesortate; în funcție de dimensiunea piesei, o cutie poate conține între 50 și 1.000 de piese. Într-o celulă de Bin-Picking cu cameră 3D staționară, software-ul LHRobotics.Vision recunoaște poziția pieselor în recipient. Un robot cu prindere magnetică le preia automat și le așează, controlat de software-ul LHRobotics-Vision, orientat într-un prismă de introducere a stației de debavurare. Acolo, piesele brute sunt mai întâi debavurate și frezate plan – un pas de proces care anterior era realizat manual.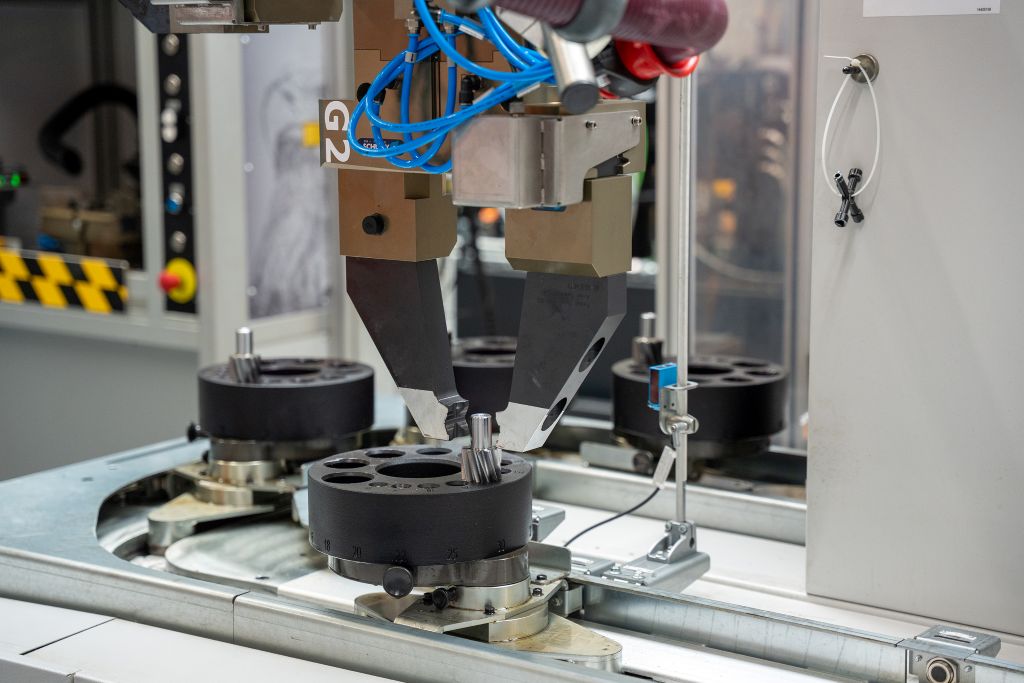
Un al doilea robot preia ulterior întregul flux de material din cadrul instalației. Cu un prindere pneumatică paralelă dublă, acesta extrage piesele din stația de debavurare și le predă uneia dintre cele două mașini-unelte de strunjire conectate. Ulterior, transportă componentele într-o stație de suflare pentru curățare și mai departe într-o stație cu laser, unde se aplică o marcaj pentru urmărirea pieselor.
În următorul pas, piesele de prelucrat sunt verificate într-o stație de măsurare optică. Robotul le așază apoi pe banda de transport din plastic integrată (KKB) a mașinii de frezat cu roți din Liebherr LC 300, prin care mașina este încărcată automat cu piesele. După frezarea cu roți, componentele trec printr-o mașină de spălat și sunt în cele din urmă sortate și așezate pe palete de piese la ieșirea din linie.
Integrarea întregii instalații a fost în mâinile Liebherr-Verzahntechnik GmbH. Pe lângă propriile mașini și sisteme, compania a coordonat și integrarea altor producători de mașini. „Conceptul general al Liebherr ne-a convins”, explică Elmar Schierhoff. „Experiența, competența și combinația dintre tehnologia de angrenaje și automatizare dintr-o singură sursă au fost decisive.”
Provocări: diversitate mare de piese, spațiu limitat
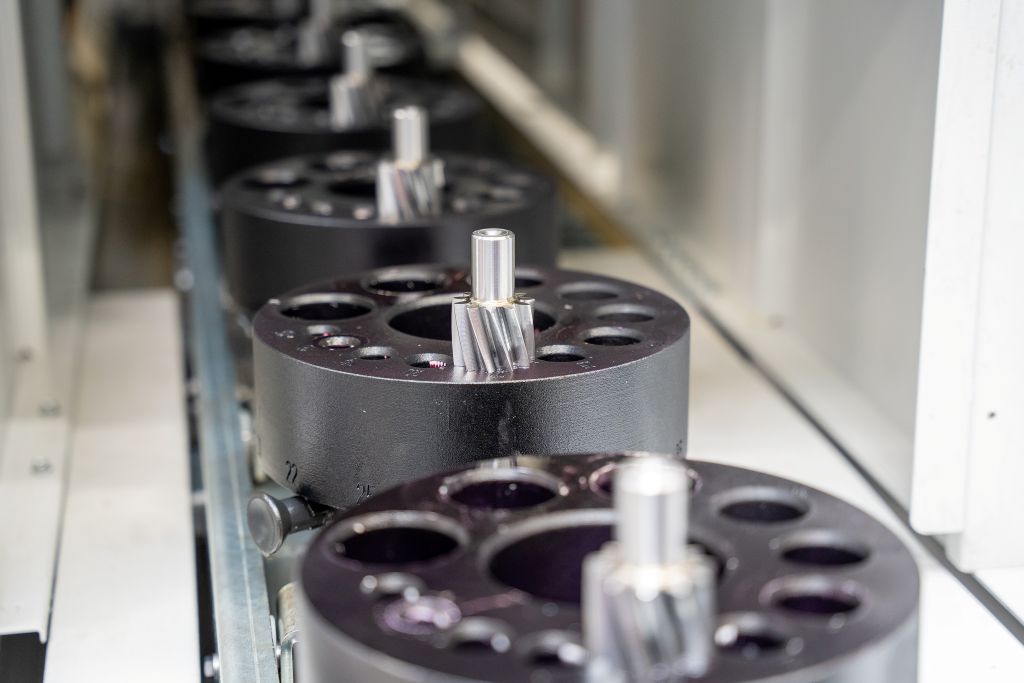
O provocare centrală în proiectarea instalației a fost marele sortiment de variante: din aproximativ 50 de piese brute diferite se fabrică aproximativ 750 de variante de piese finite. Pentru a gestiona eficient această gamă, Liebherr a dezvoltat un concept de stocare flexibil. Se utilizează magazine rotative, precum și sisteme de palete cu receptoare de dimensiuni diferite, care permit o tamponare intermediară a pieselor de lucru.
Rickmeier a fabricat singur suporturile pentru piesele de prelucrat în propria fabrică – concepute în colaborare cu Liebherr. „Obiectivul nostru a fost o instalație cu un efort de pregătire cât mai redus, în ciuda diversității mari a pieselor”, spune Marcel Mutzenbach, șeful ingineriei industriale și IT.
O provocare aproape și mai mare au fost condițiile de spațiu limitate în producție. Întreaga instalație a trebuit să fie amplasată pe o suprafață relativ mică – o sarcină care a necesitat o planificare foarte precisă. „A fost o muncă de centimetri”, spune Elmar Schierhoff. „Situația inițială a fost departe de a fi simplă pentru echipa Liebherr – dar, în cele din urmă, totul s-a potrivit.”
Mai multă autonomie pentru producție
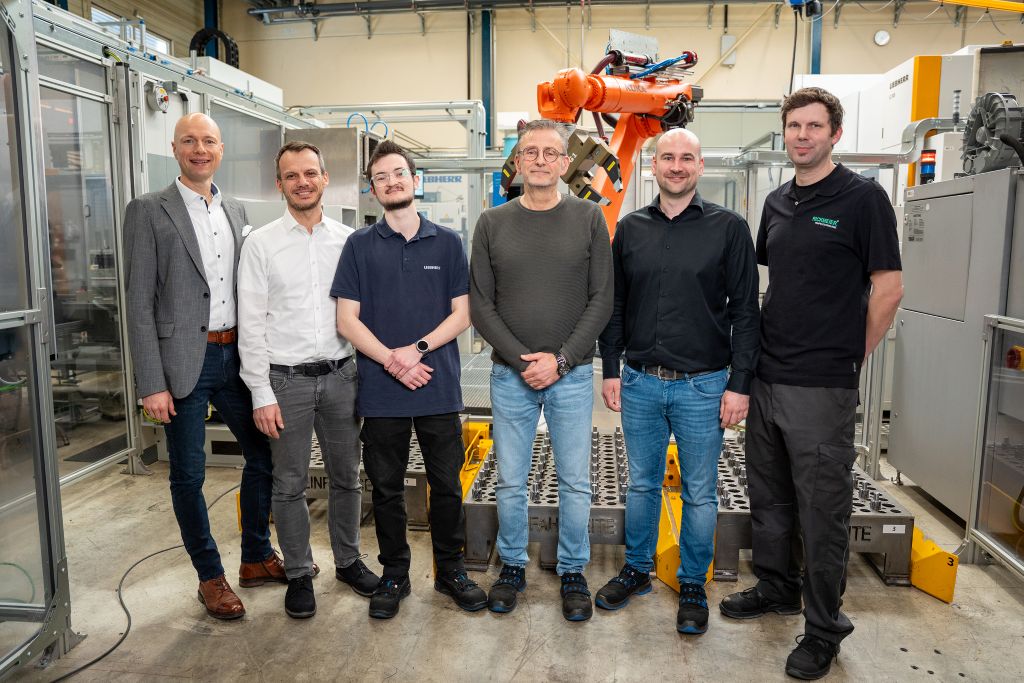
Pe lângă productivitate și calitate, de asemenea, descărcarea ergonomic a angajaților a jucat un rol important. Picking-ul automatizat de binuri preia astăzi manipularea și a pieselor grele – piese individuale pot cântări până la 20 de kilograme. „În trecut, aceste piese trebuiau, de asemenea, să fie debavurate manual”, spune Marcel Mutzenbach. „Astăzi, instalația preia complet și acest pas în mod automatizat. Angajații noștri se pot concentra mai mult pe sarcini mai complexe.” Efortul de operare rămâne scăzut: pentru funcționare, monitorizare și procese de pregătire sunt necesari, în medie, aproximativ 1,5 angajați pe tură.
Implementarea proiectului în parteneriat
Proiectul a început la sfârșitul anului 2023, iar predarea întregii instalații a avut loc la sfârșitul anului 2025. În această perioadă, echipele ambelor companii au colaborat strâns, întâlnirile săptămânale de tip Jour-Fixe asigurând un schimb continuu de informații. „Colaborarea a fost de asemenea foarte constructivă și pragmatică pentru noi - într-o astfel de formă, cu siguranță nu este întotdeauna un lucru firesc”, spune Ingo Baldermann, care este responsabil de proiect la Liebherr-Verzahntechnik GmbH.
Chiar și după punerea în funcțiune, serviciul Liebherr rămâne disponibil cu fiabilitate. „Timpul de reacție este foarte rapid – chiar și în suportul la distanță“, raportează Elmar Schierhoff. „Există persoane de contact fixe, ajungi direct la oamenii potriviți – dacă este necesar, și în afara programului obișnuit de lucru.“
Baza pentru o creștere ulterioară
Cu noua linie de producție, Rickmeier a reușit să își extindă capacitățile de producție și, în același timp, să îmbunătățească calitatea și controlul proceselor. O marcaj cu laser permite, de asemenea, urmărirea componentelor. Pentru Rickmeier, instalația nu este doar un salt tehnologic, ci și o componentă importantă pentru creșterea viitoare. „Investim continuu în parcul nostru de mașini”, spune Marcel Mutzenbach. „De asemenea, vedem Liebherr ca un partener de încredere și pentru viitoarele proiecte de automatizare.”
Contact: