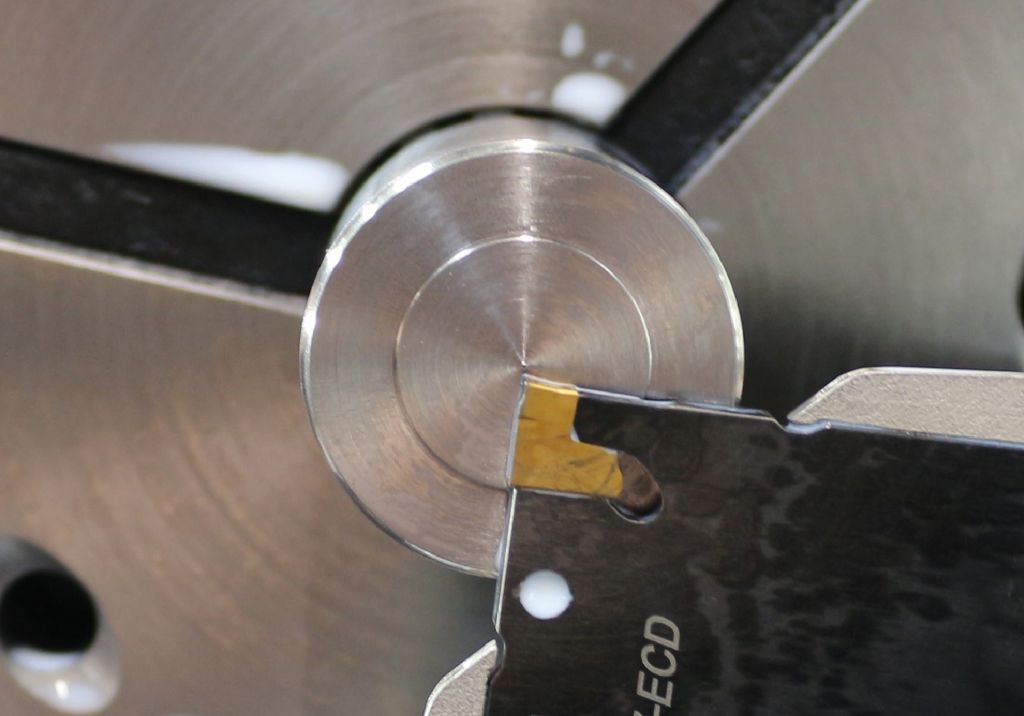
În timpul tăierii, un detaliu decide adesea asupra siguranței procesului sau a rebutului: forma așchiilor. Aceasta îl face să fie mult mai mult decât un simplu accesoriu al tăișului - el este o parte integrantă a uneltei. Care dintre numeroasele forme ale așchiilor este cea corectă depinde de material, parametrii de tăiere, proces și mașină.
Spanformatorii sunt elementele geometrice de pe suprafața de tăiere a uneltei, care controlează exact acest lucru: formarea, fluxul și ruptura așchiilor. Sarcina lor pare simplă, dar este destul de provocatoare. Spanformatorul trebuie să redirecționeze și să formeze așchia astfel încât să se înfășoare curat, să se rupă cât mai scurt posibil și să fie evacuat în siguranță din zona de intervenție, fără a se comprima, a se agăța sau a reveni pe suprafața piesei de prelucrat. Dacă acest lucru nu reușește, apar zgârieturi și caneluri pe suprafață, iar utilizatorii se confruntă cu uzură crescută, daune ale muchiilor de tăiere și opriri ale mașinilor.
„Când un chip lung se înfășoară în jurul uneltei și oprește mașina, nu este doar o neplăcere, ci mai ales în cazul tăierii, o problemă reală“, spune Frederik Schmalbach, manager de produs pentru unelte non-rotative la ISCAR. „Eliminarea chipurilor este un factor determinant pentru siguranța procesului, durata de viață și calitatea suprafeței.“
Diverse motive de utilizare
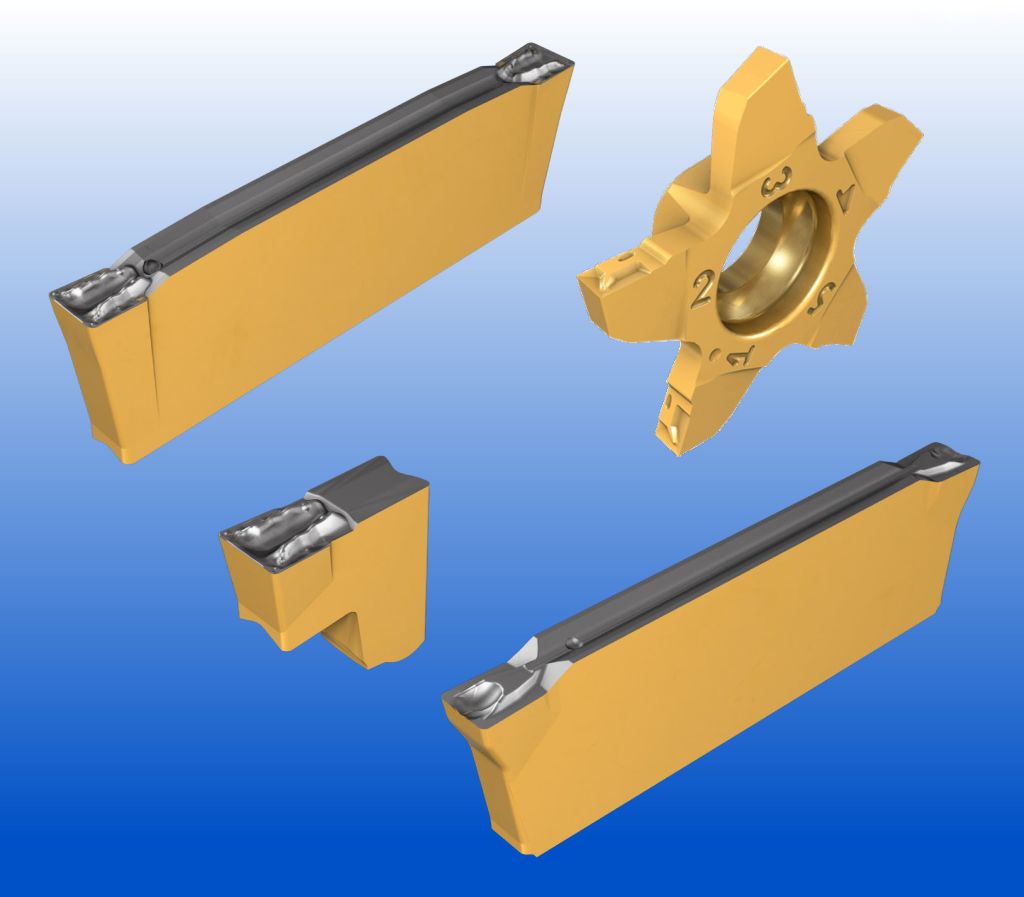
În timpul strunjirii, evacuarea chipsurilor este de obicei simplă. Chipsul are loc și poate curge ușor lateral. În schimb, la tăiere și la tăierea de contur, uneltele pătrund radial în piesa de prelucrat. „Cu cât intervenția este mai adâncă, cu atât canelura este mai strânsă”, explică managerul de produs. „Așadar, chipsul are foarte puțin spațiu și trebuie să se comporte controlat încă din prima clipă.”
Materiale dure precum oțelurile slab legate, oțelurile inoxidabile și aliajele deformabile formează chipsuri lungi și bandă, care nu se rup fără un formator de chipsuri. Formatorul de chipsuri rulează chipsul strâns și îl rupe devreme. Rezultatul: evacuare liberă a chipsurilor, condiții de tăiere stabile și uzură uniformă.
„Formele de așchiere sunt utilizate întotdeauna atunci când materialul de prelucrat tinde să producă așchii lungi și elastice, când se prelucrează lățimi strânse de tăiere sau caneluri adânci, când sunt solicitate procese automatizate cu timp de funcționare ridicat și când acumularea de așchii și blocajele de așchii devin, conform experienței, o problemă“, enumeră Frederik Schmalbach. „De asemenea, în toate cazurile în care calitatea suprafeței și precizia dimensională nu tolerează abateri, geometria corespunzătoare a formei de așchiere nu este un detaliu opțional.“
Factorii pentru a obține așchii perfecte
Spanformer pot fi clasificați după principiul de funcționare, geometrie și domeniul de aplicare. Spanformele geometrice sunt integrate direct în suprafața de tăiere a insertului. Formele tipice includ caneluri de așchii, trepte de ghidare a așchiilor, forme de nas și canale profilate pentru așchii. Acestea influențează mecanic modul în care așchia se deformează, se rulează și se rupe.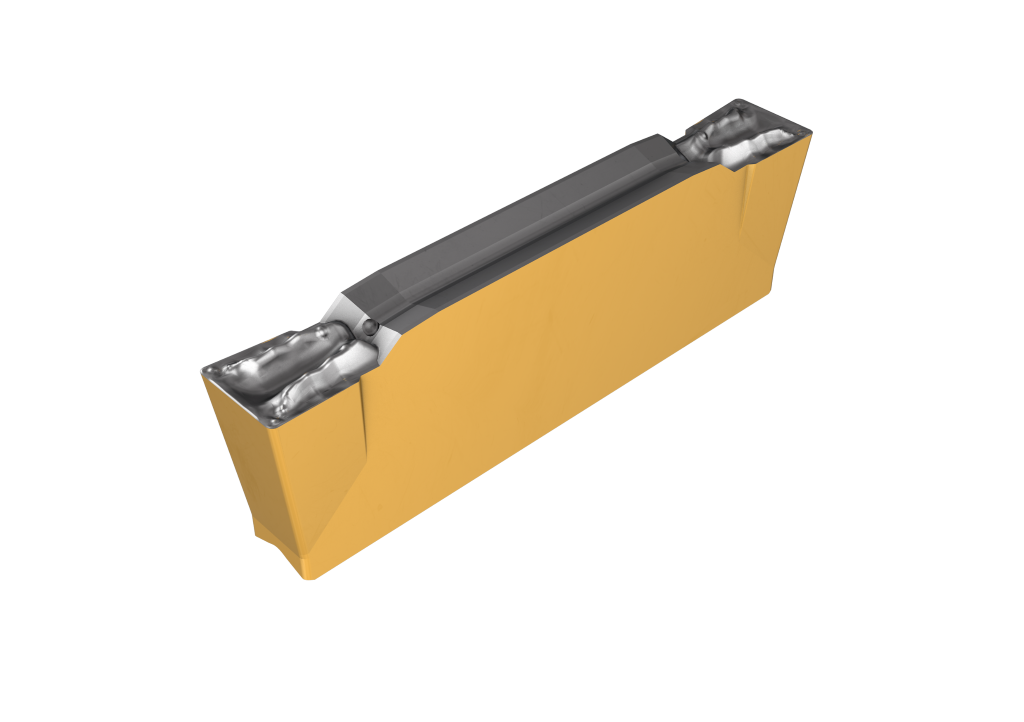
Formele de așchii specifice materialului sunt adaptate la proprietățile tipice ale materialului. O formă de așchii pentru oțeluri ISO-P este concepută diferit față de una pentru oțeluri inoxidabile ISO-M sau aliaje de înaltă temperatură ISO-S. Formarea așchiei, forțele de tăiere și comportamentul de frecare diferă semnificativ în funcție de grupul de materiale.
Formele de așchiere specifice procesului iau în considerare cazul de prelucrare respectiv. Tăierea exterioară, tăierea interioară, tăierea și tăierea canelurilor impun cerințe diferite asupra formei de așchiere.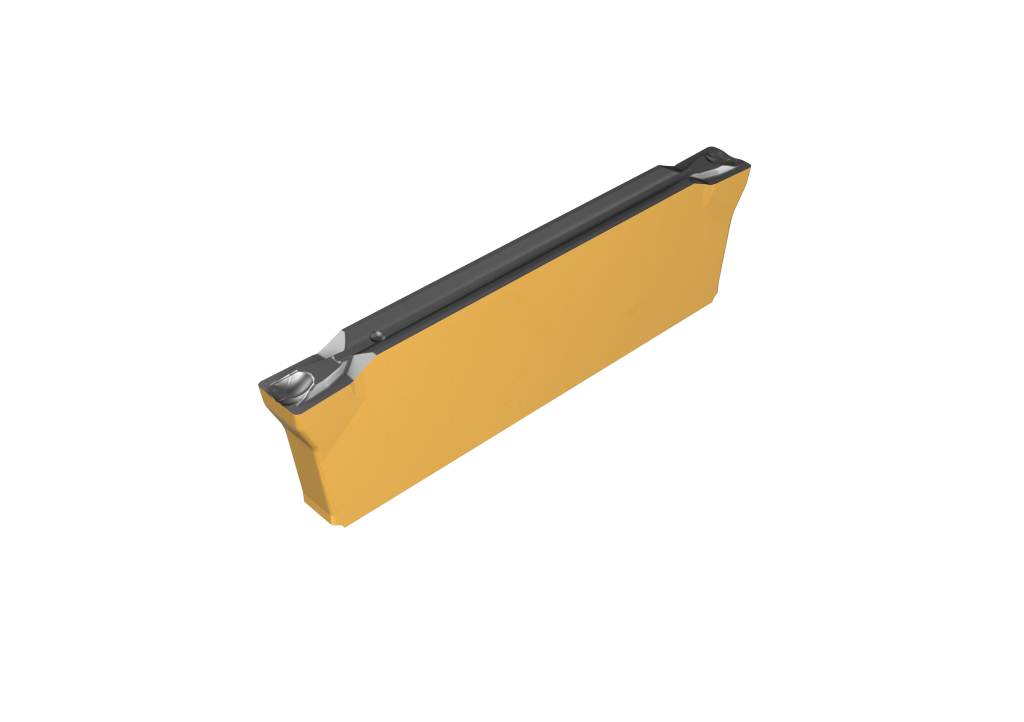
„În practică, aceste trei categorii sunt rareori distincte“, spune Frederik Schmalbach. „Formele moderne de așchiere combină toate cele trei aspecte într-o geometrie care este adaptată în mod specific unui sistem de unelte, unui grup de piese de prelucrat și unui caz de prelucrare.“
Pentru a oferi utilizatorului forma de așchiere potrivită pentru fiecare sarcină de tăiere, ISCAR și-a extins constant portofoliul în ultimii ani.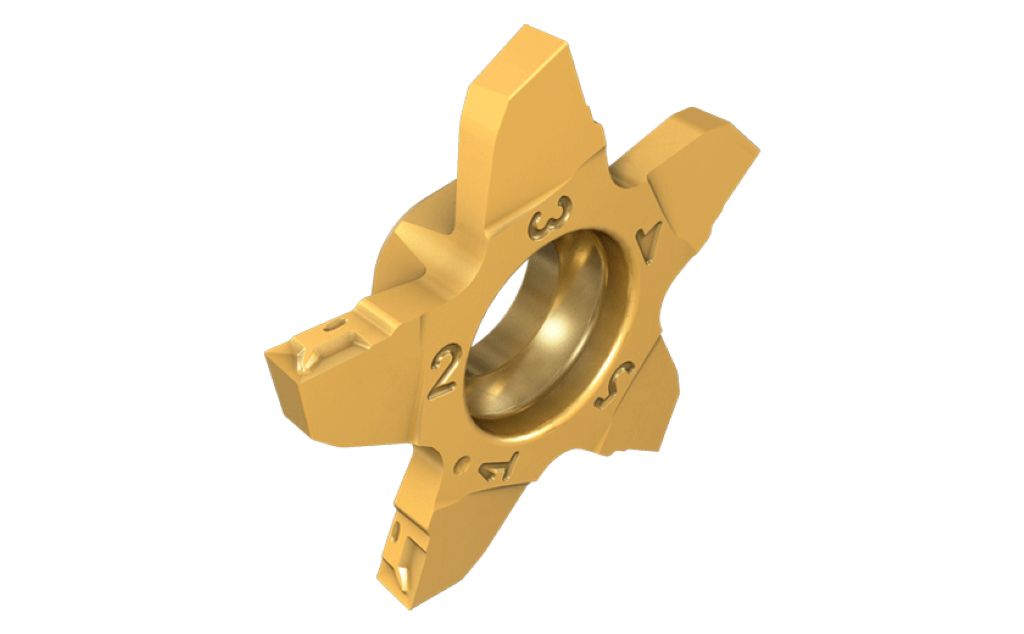
„Parțial, acestea sunt dezvoltări reale noi, care și-au găsit drumul din domeniul special în standard, parțial sunt geometrii existente pe care le-am putut transfera din alte domenii în tăiere“, spune Frederik Schmalbach.
În căutarea formelor de așchiere, ISCAR nu doar că oferă utilizatorilor consultanță personalizată, ci și cu ajutorul „Ghidului pentru așchieri”, care poate fi solicitat de la consultantul responsabil.
Transformatorul T: prima alegere pentru controlul așchiilor
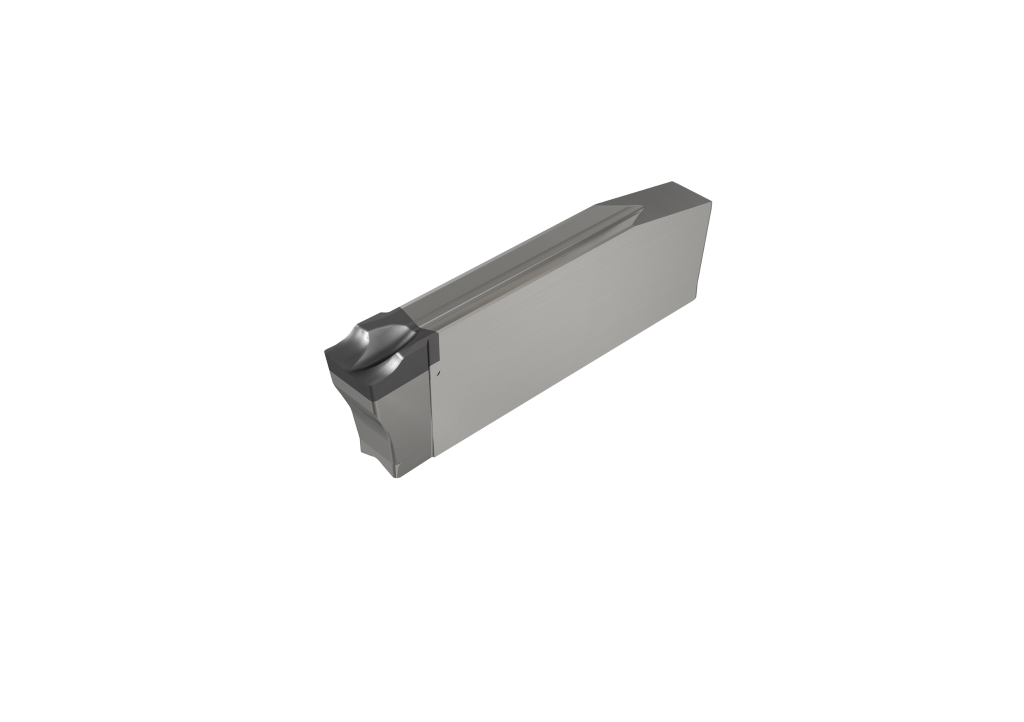
T-Spanformer își are rădăcinile în prelucrarea prin tăiere și s-a dovedit eficient pe muchiile seriei CUT-GRIP. „Trebuie să treacă prin metal ca și cum ar fi vată”, povestește entuziasmat Frederik Schmalbach. „Trebuia să-l adaptăm pentru inserturile noastre DO-GRIP și TANG-GRIP.” T-Spanformer dispune de un canal de așchiere pozitiv, o margine de tăiere stabilă și un deflector de așchii. Acesta acționează aproape de muchie și de raza colțului, permițând un control excelent al așchiilor. Așchia este rulată controlat și se rupe fiabil scurt.
Marginea de tăiere stabilă a T-Spanformers permite, de asemenea, extinderea parțială a canelurilor, adică strunjirea laterală după prima pătrundere. Astfel, geometria acoperă două cazuri tipice de prelucrare.
B-Spanformer: pentru materiale tenace și în cazul formării de așchii de acumulare
Noul B-Spanformer oferă geometria potrivită pentru prelucrarea materialelor deosebit de dure, cu inserții de tăiere DO-GRIP, TANG-GRIP și PENTACUT. Deflectorul de așchii, tras în sus, conduce așchia pe o distanță mai lungă și o rulează intensiv. Tăișul ascuțit trece într-o cavitate de așchii cu tăiere moale, prevenind vibrațiile. Pentru a împiedica încurcarea așchiilor în cazul materialelor foarte dure, B-Spanformer le îngustează și lateral foarte bine. „B-Spanformer este răspunsul nostru la materiale care creează probleme geometriei clasice, cum ar fi 100Cr6 sau oțeluri de rulment la fel de dure. Fără un spanformer adecvat, se formează rapid tăișuri de acumulare și o evacuare necontrolată a așchiilor”, spune Frederik Schmalbach.
NX-Spanformer pentru PENTA 17: Pentru așchii scurte
PENTA 17 este sistemul ISCAR pentru componente mici. Până acum, insertul cu cinci tăișuri era dotat doar cu caneluri. Acestea produceau chipsuri foarte lungi, care se puteau înfășura în jurul uneltei și piesei de prelucrat. Pentru a face față acestei provocări, ISCAR a dezvoltat NX-Spanformer. Geometria acestuia are o margine ascuțită, care trece într-o cavitate de tăiere cu tăiere moale. „Cu noul NX-Spanformer, chipsurile se rup scurt și oferim utilizatorului un control precis al chipsurilor în prelucrarea pieselor mici”, spune managerul de produs.
J-Spanformer pe PKD: Performanță ridicată la metalele NE.
Cea mai recentă noutate din programul ISCAR de frezare este, de asemenea, cea mai tehnic sofisticată: inserții de tăiere PKD cu J-Spanformer pentru sistemul DO-GRIP destinat prelucrării metalelor neferoase. „PKD și J-Spanformer sunt o combinație logică. PKD oferă ascuțimea și rezistența la uzură, iar J-Spanformer se asigură că așchiile, în ciuda vitezei mari de tăiere, se formează controlat”, spune Frederik Schmalbach.
Transformatorul J, introdus prin laser, modelează chipsurile cu precizie și reproducibilitate bună. Se pot prelucra aliaje de aluminiu și cupru, alamă, materiale nemetalice, precum și compozite din fibră.
„Alegerea formatorului de așchii potrivit pentru o sarcină nu se bazează pe întâmplare, ci pe criterii tehnice clare“, subliniază Frederik Schmalbach. „Cine a înțeles acest lucru câștigă un adevărat avantaj pentru mai multă siguranță în proces, durate de viață mai lungi și calități superioare ale suprafeței.“
Contact: