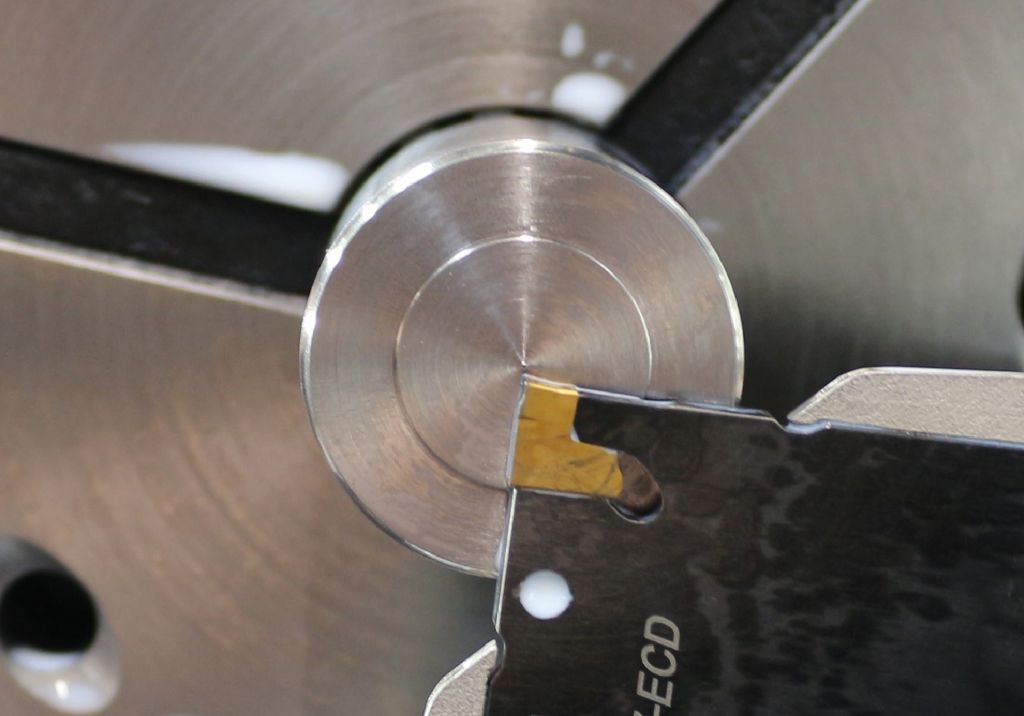
Lors du décolletage, un détail décide souvent de la sécurité du processus ou du rebut : le formateur de copeaux. Cela en fait bien plus qu'un simple accessoire de coupe - il est une partie intégrante de l'outil. Le choix du formateur de copeaux parmi les nombreux modèles différents dépend du matériau, des paramètres de coupe, du processus et de la machine.
Les formes de copeaux sont les éléments géométriques sur la surface de coupe de l'outil qui contrôlent précisément : la formation de copeaux, l'écoulement des copeaux et la rupture des copeaux. Leur tâche semble simple, mais elle est en réalité assez exigeante. La forme de copeaux doit dévier et façonner le copeau de manière à ce qu'il s'enroule proprement, se rompe le plus court possible et soit évacué en toute sécurité de la zone d'usinage, sans se tasser, s'accrocher ou rebondir sur la surface de la pièce. Si cela échoue, des rayures et des rainures apparaissent sur la surface, et les utilisateurs doivent faire face à une usure accrue, à des dommages aux arêtes de coupe et à des arrêts de machine.
« Lorsque des copeaux longs s'enroulent autour de l'outil et arrêtent la machine, ce n'est pas seulement ennuyeux, mais c'est particulièrement problématique lors de l'usinage, » déclare Frederik Schmalbach, chef de produit des outils non rotatifs chez ISCAR. « L'évacuation des copeaux est ici un facteur déterminant pour la sécurité du processus, la durée de vie et la qualité de surface. »
Raisons d'utilisation variées
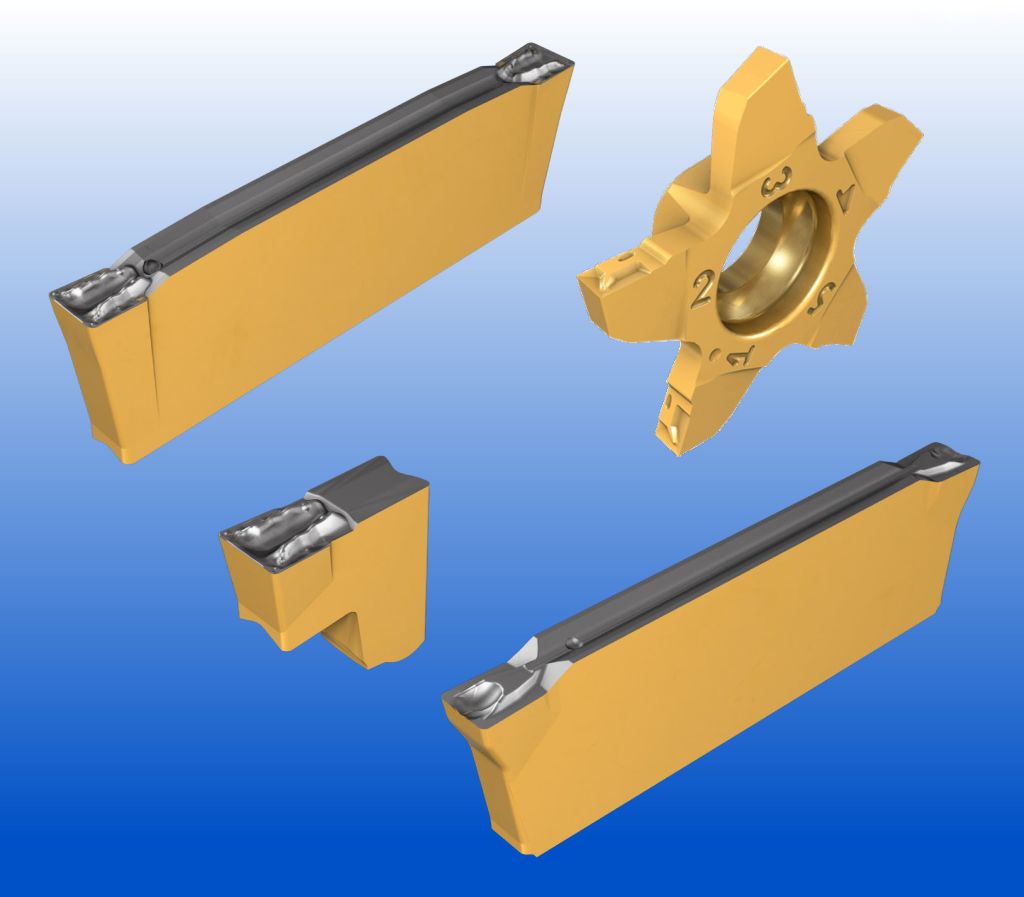
Lors du tournage, l'évacuation des copeaux est généralement simple. Les copeaux ont de la place et peuvent s'écouler facilement sur les côtés. En revanche, lors du fraisage et du décolletage, l'outil pénètre radialement dans la pièce. « Plus l'engagement est profond, plus la rainure est étroite », explique le chef de produit. « Les copeaux ont donc peu d'espace et doivent se comporter de manière contrôlée dès le premier instant. »
Des matériaux tenaces comme les aciers faiblement alliés, les aciers inoxydables et les alliages malléables forment des copeaux longs et en bande qui ne se cassent pas sans un déformateur de copeaux. Le déformateur de copeaux enroule étroitement le copeau et le casse tôt. Le résultat : évacuation libre des copeaux, conditions de coupe stables et usure uniforme.
« Les outils de coupe sont toujours utilisés lorsque le matériau à usiner a tendance à produire des copeaux longs et tenaces, lorsque des largeurs de coupe étroites ou des rainures profondes doivent être usinées, lorsque des processus automatisés avec une longue durée de fonctionnement sont exigés et lorsque l'enroulement de copeaux et l'accumulation de copeaux deviennent un problème, » énumère Frederik Schmalbach. « De plus, partout où la qualité de surface et la précision dimensionnelle ne tolèrent aucune déviation, la géométrie appropriée de l'outil de coupe n'est pas un détail optionnel. »
Facteurs pour une coupe parfaite
Les déformateurs de copeaux peuvent être classés selon leur principe de fonctionnement, leur géométrie et leur domaine d'application. Les déformateurs de copeaux géométriques sont directement intégrés à la surface de coupe de l'insert. Les formes typiques incluent des rainures à copeaux, des étapes de guidage des copeaux, des formes de nez et des cuvettes à copeaux profilées. Ils influencent mécaniquement la manière dont le copeau se déforme, s'enroule et se brise.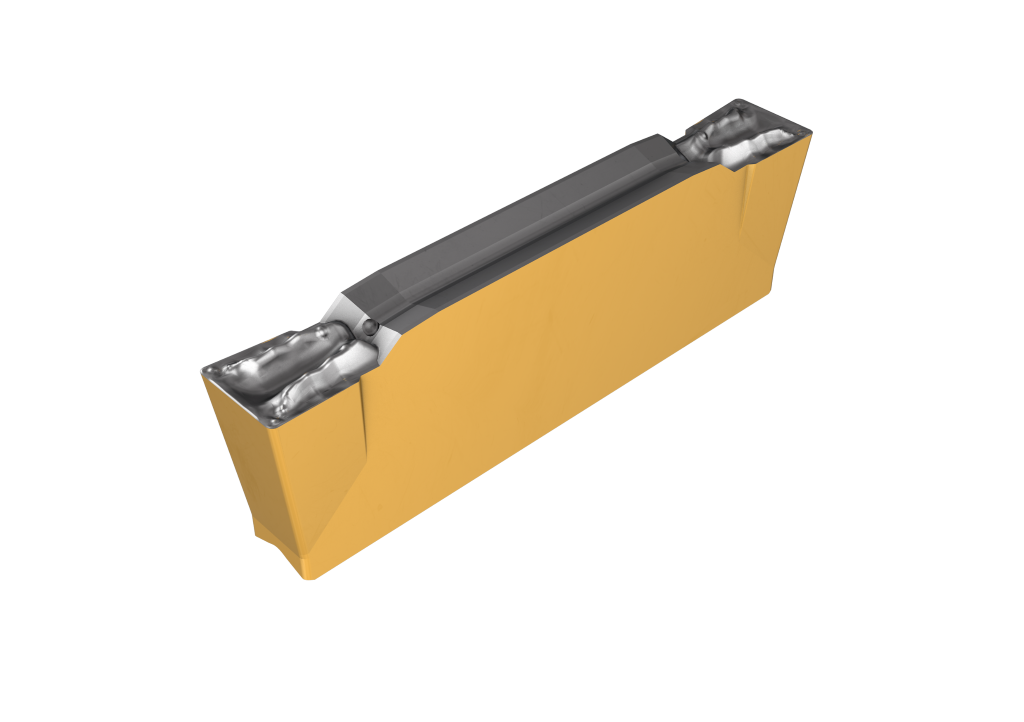
Les outils de coupe spécifiques aux matériaux sont adaptés aux propriétés typiques des matériaux. Un outil de coupe pour les aciers ISO-P est conçu différemment de celui pour les aciers inoxydables ISO-M ou les alliages à haute température ISO-S. La formation de copeaux, les forces de coupe et le comportement de frottement diffèrent considérablement selon le groupe de matériaux.
Les outils de coupe spécifiques au processus prennent en compte le cas de traitement respectif. Le tournage extérieur, le tournage intérieur, le décolletage et le fraisage de rainures posent des exigences différentes à l'outil de coupe.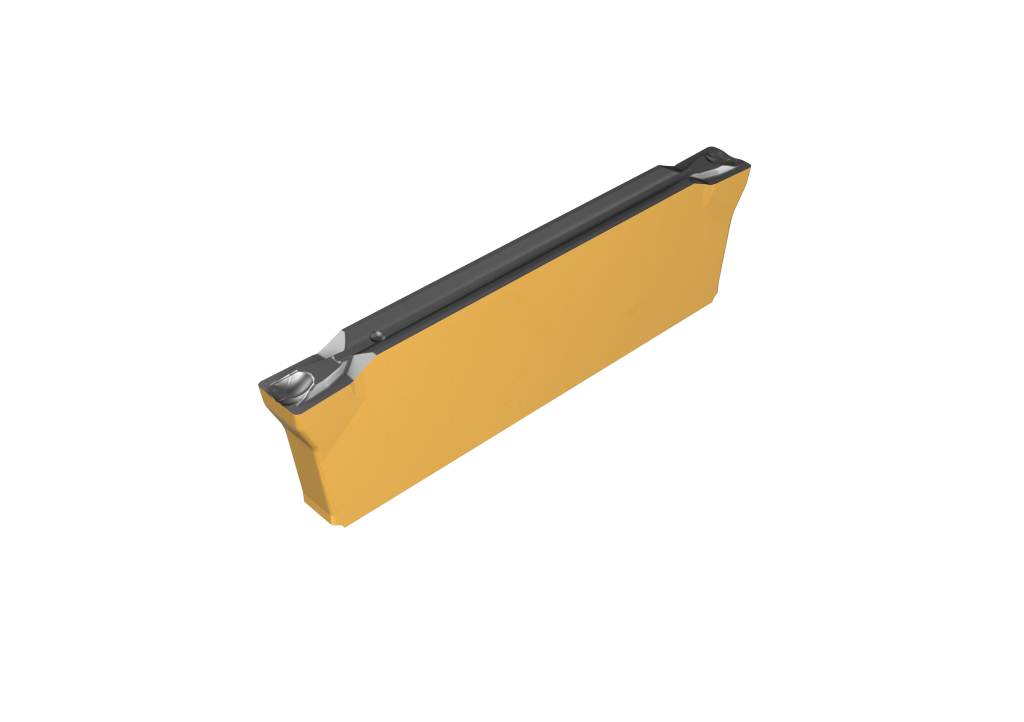
« Dans la pratique, ces trois catégories ne sont cependant que rarement clairement distinctes », déclare Frederik Schmalbach. « Les outils de coupe modernes combinent les trois aspects dans une géométrie spécifiquement adaptée à un système d'outils, à un groupe de pièces et à un cas de traitement. »
Pour offrir à l'utilisateur l'outil de coupe adapté à chaque tâche de tournage, ISCAR a systématiquement élargi son portefeuille ces dernières années.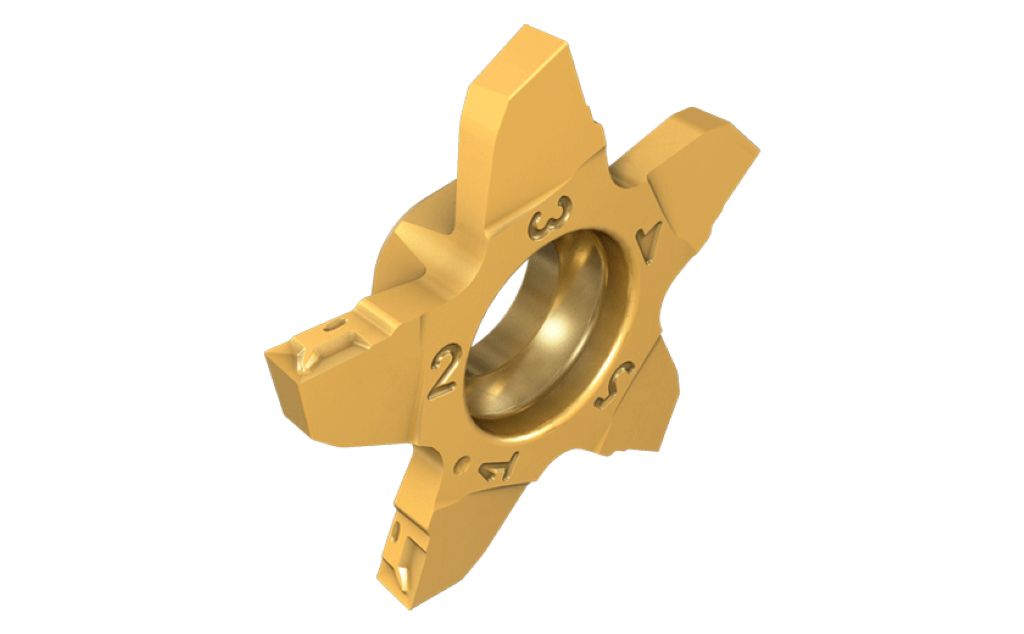
« Il s'agit en partie de véritables nouvelles développements qui ont trouvé leur chemin du domaine spécial vers le standard, et en partie de géométries existantes que nous avons pu transférer du domaine de l'usinage vers le perçage », déclare Frederik Schmalbach.
Dans la recherche de l'outil de coupe, ISCAR soutient les utilisateurs non seulement par des conseils personnalisés, mais aussi avec son « Guide des outils de coupe », qui peut être demandé auprès du conseiller compétent.
Le T-Spanformer : le premier choix pour le contrôle des copeaux
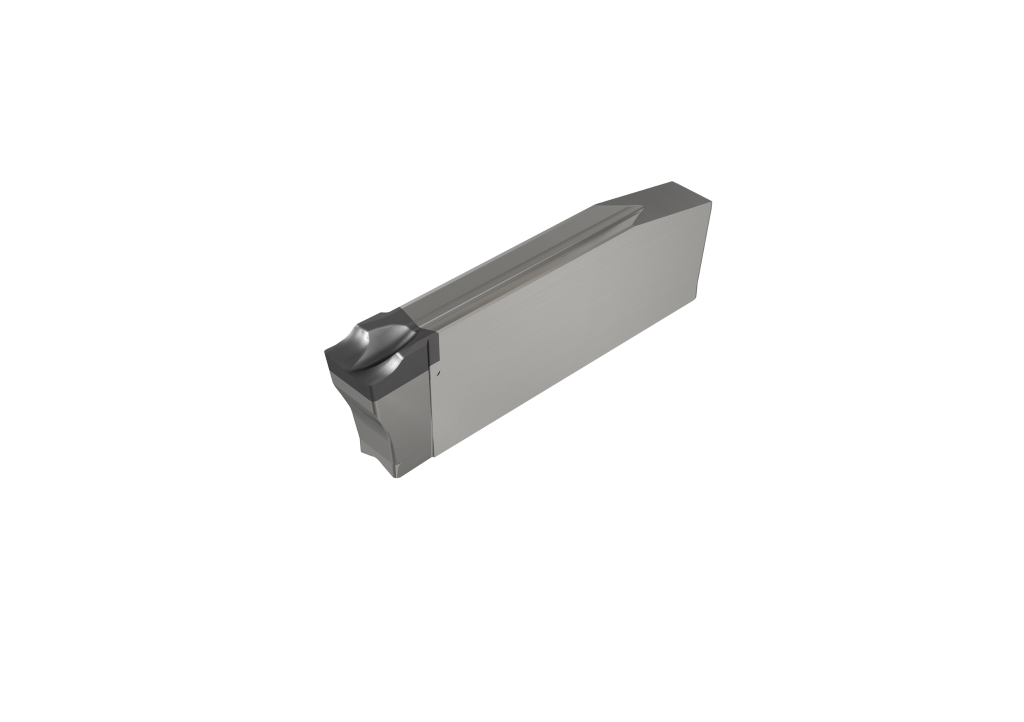
Le T-Spanformer a ses racines dans le tournage à plaquettes et a fait ses preuves avec les plaquettes de la série CUT-GRIP. « Il traverse le métal comme si c'était de la ouate », raconte avec enthousiasme Frederik Schmalbach. « Nous devions absolument l'adapter pour nos plaquettes DO-GRIP et TANG-GRIP. » Le T-Spanformer dispose d'une cavité d'usinage positive, d'un bord de coupe stable et d'un déflecteur de copeaux. Celui-ci agit près de la coupe et du rayon d'angle, permettant un contrôle optimal des copeaux. Le copeau est enroulé de manière contrôlée et se casse de manière fiable en morceaux courts.
Le bord de coupe stable du T-Spanformer permet également l'élargissement partiel de rainures, c'est-à-dire le tournage latéral après la première incision. Ainsi, la géométrie couvre deux cas typiques de traitement.
B-Spanformer : pour des matériaux ductiles et en cas de formation de bords de coupe.
Le nouveau B-Spanformer offre la géométrie adaptée à l'usinage de matériaux particulièrement durs avec des inserts de coupe DO-GRIP, TANG-GRIP et PENTACUT. Son déflecteur de copeaux, élevé vers le haut, guide le copeau sur une plus longue distance et le roule intensément. La lame tranchante se transforme en une cuvette à copeaux à coupe douce, ce qui empêche les vibrations. Pour éviter que les copeaux ne s'emmêlent avec des matériaux très durs, le B-Spanformer les enroule également très bien sur les côtés. « Le B-Spanformer est notre réponse aux matériaux qui posent des problèmes aux géométries classiques, comme le 100Cr6 ou des aciers à roulement similaires. Sans un transformateur de copeaux approprié, des arêtes de coupe se forment rapidement et les copeaux s'évacuent de manière incontrôlée », déclare Frederik Schmalbach.
NX-Spanformer pour PENTA 17 : Pour des copeaux courts
Le PENTA 17 est le système ISCAR pour les petites pièces. Jusqu'à présent, l'insert à cinq arêtes n'était équipé que de rainures en V. Cela produisait des copeaux très longs qui pouvaient s'enrouler autour de l'outil et de la pièce. Pour relever ce défi, ISCAR a développé le NX-Spanformer. Sa géométrie présente une arête tranchante qui se transforme en un fond de rainure à coupe douce. « Avec le nouveau NX-Spanformer, les copeaux se cassent court et nous offrons à l'utilisateur un contrôle précis des copeaux lors de l'usinage de petites pièces », déclare le chef de produit.
J-Spanformer en PKD : Haute performance pour les métaux non ferreux
La dernière nouveauté dans le programme ISCAR de formage de copeaux pour le décolletage est également la plus techniquement exigeante : des inserts de coupe en PKD avec le J-Spanformer pour le système DO-GRIP destiné à l'usinage des métaux non ferreux. « PKD et le J-Spanformer sont une combinaison logique. PKD fournit la netteté et la résistance à l'usure, le J-Spanformer garantit que le copeau s'écoule de manière contrôlée malgré une vitesse de coupe élevée », déclare Frederik Schmalbach.
Le J-Spanformer, intégré par laser, modèle le copeau de manière précise et reproductible. Les alliages d'aluminium et de cuivre, le laiton, les matériaux non métalliques ainsi que les composites à base de fibres peuvent être usinés avec cela.
« Le choix du bon formateur de copeaux pour une tâche ne suit pas le hasard, mais des critères techniques clairs », résume Frederik Schmalbach. « Qui a compris cela, gagne un véritable levier pour plus de sécurité de processus, des temps de vie plus longs et de meilleures qualités de surface. »
Contact :