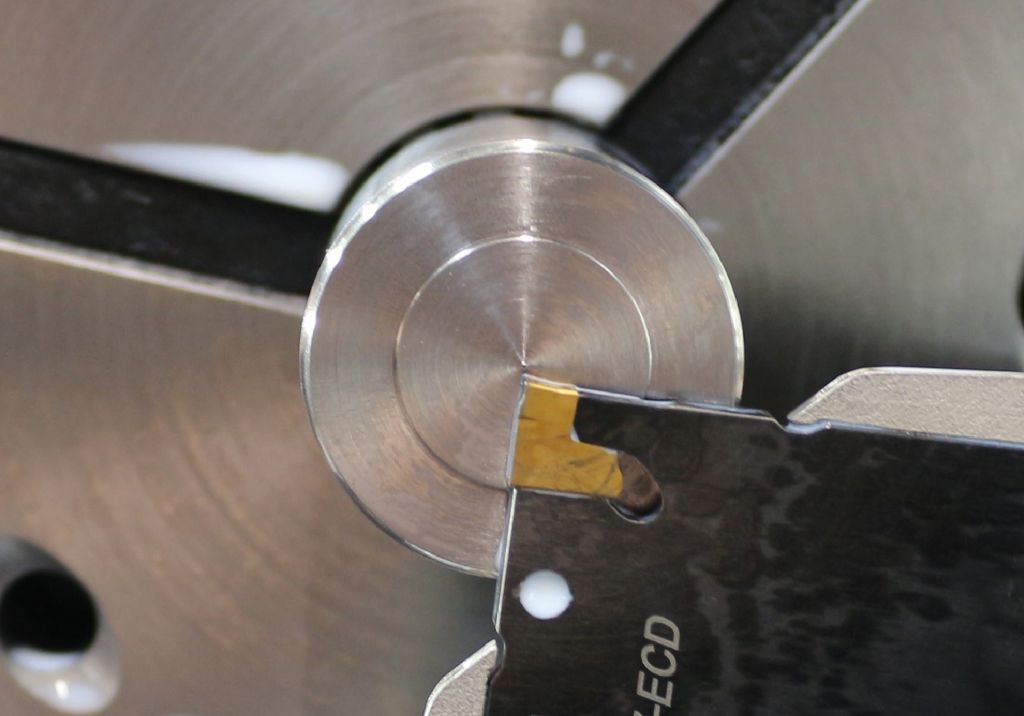
Při frézování často rozhoduje jeden detail o procesní bezpečnosti nebo odpadu: tvarovač třísky. To z něj činí mnohem víc než jen dodatečné vybavení břitu – je to integrální součást nástroje. Který z mnoha různých tvarovačů třísky je ten správný, závisí na materiálu, řezných parametrech, procesu a stroji.
Tvarovače třísky jsou geometrické prvky na řezné ploše nástroje, které přesně kontrolují: tvorbu třísky, tok třísky a její zlomení. Jejich úkol zní jednoduše, ale je velmi náročný. Tvarovač třísky musí třísku tak odklonit a formovat, aby se čistě navíjela, co nejkratší dobu se lámala a bezpečně se odváděla z oblasti zásahu, aniž by se deformovala, zachycovala nebo se vracela na povrch obrobku. Pokud se to nepodaří, vznikají na povrchu škrábance a rýhy, uživatelé se potýkají se zvýšeným opotřebením, poškozením řezných hran a výpadky strojů.
„Když se dlouhá třísky omotá kolem nástroje a zastaví stroj, není to jen nepříjemné, ale zejména při vyřezávání je to skutečný problém,“ říká Frederik Schmalbach, produktový manažer pro nerotující nástroje ve společnosti ISCAR. „Odvod třísek je zde určujícím faktorem pro procesní bezpečnost, životnost a kvalitu povrchu.“
Různé důvody použití
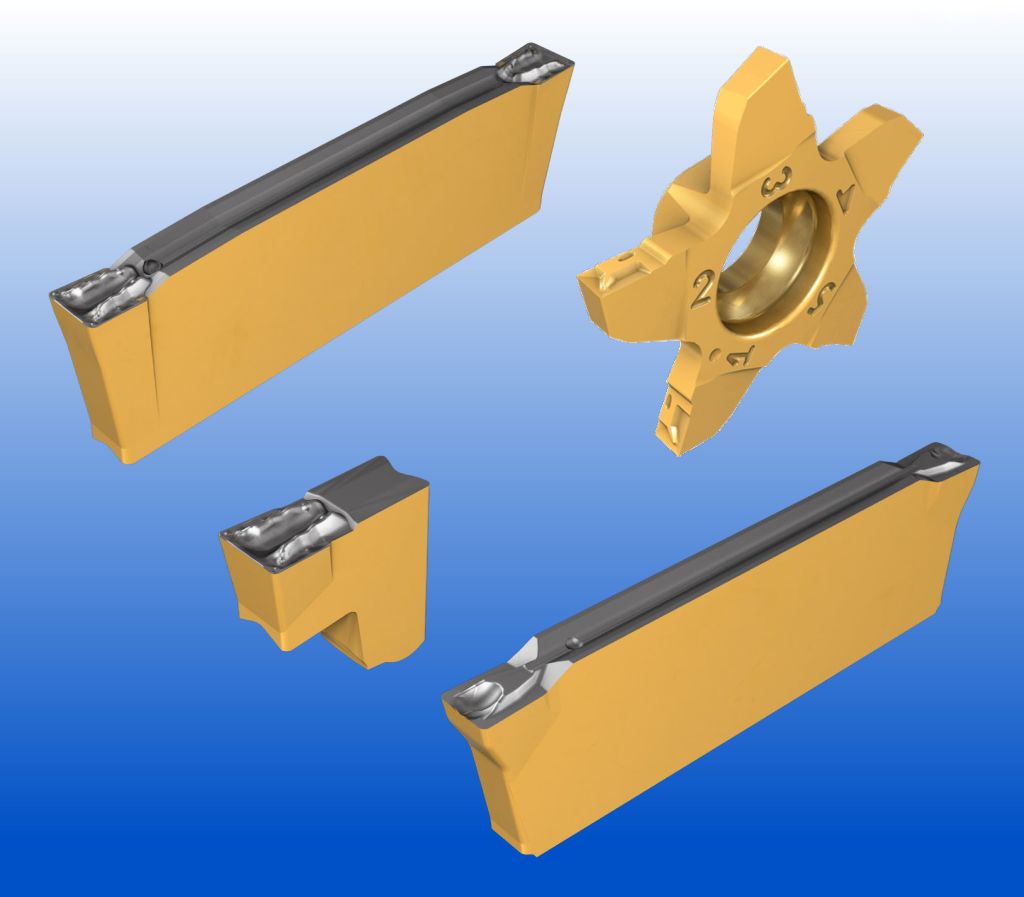
Při soustružení je odvod třísky obvykle jednoduchý. Tříska má místo a může snadno odtékat do strany. Při frézování a odřezávání však nástroj vstupuje radiálně do obrobku. „Čím hlouběji je zásah, tím užší je drážka,“ vysvětluje produktový manažer. „Tříska má tedy jen málo prostoru a musí se od prvního okamžiku chovat kontrolovaně.“
Tvrdé materiály, jako jsou nízkolegované oceli, nerezové oceli a kovové slitiny, vytvářejí dlouhé, pásové třísky, které se bez třískového formovače nelámou. Třískový formovač třísku těsně svine a brzy ji láme. Výsledek: volný odvod třísek, stabilní řezné podmínky a rovnoměrné opotřebení.
„Šroubovice se používají vždy, když zpracovávaný materiál má tendenci vytvářet dlouhé, pružné třísky, když se zpracovávají úzké drážky nebo hluboké drážky, když jsou vyžadovány automatizované procesy s vysokou dobou chodu a když se obvykle stávají problémem navíjení třísek a hromadění třísek,“ uvádí Frederik Schmalbach. „Také všude, kde kvalita povrchu a rozměrová stálost netolerují odchylky, je vhodná geometrie šroubovice nezbytným detailem.“
Faktory pro dokonalý třísku
Třísky se dají rozlišit podle principu účinku, geometrie a oblasti použití. Geometrické třísky jsou přímo zabudovány do třískové plochy řezného nástroje. Typické formy zahrnují třískové drážky, třískové vedení, nosní tvary a profilované třískové žlaby. Mechanicky ovlivňují, jak se tříska deformuje, navíjí a láme.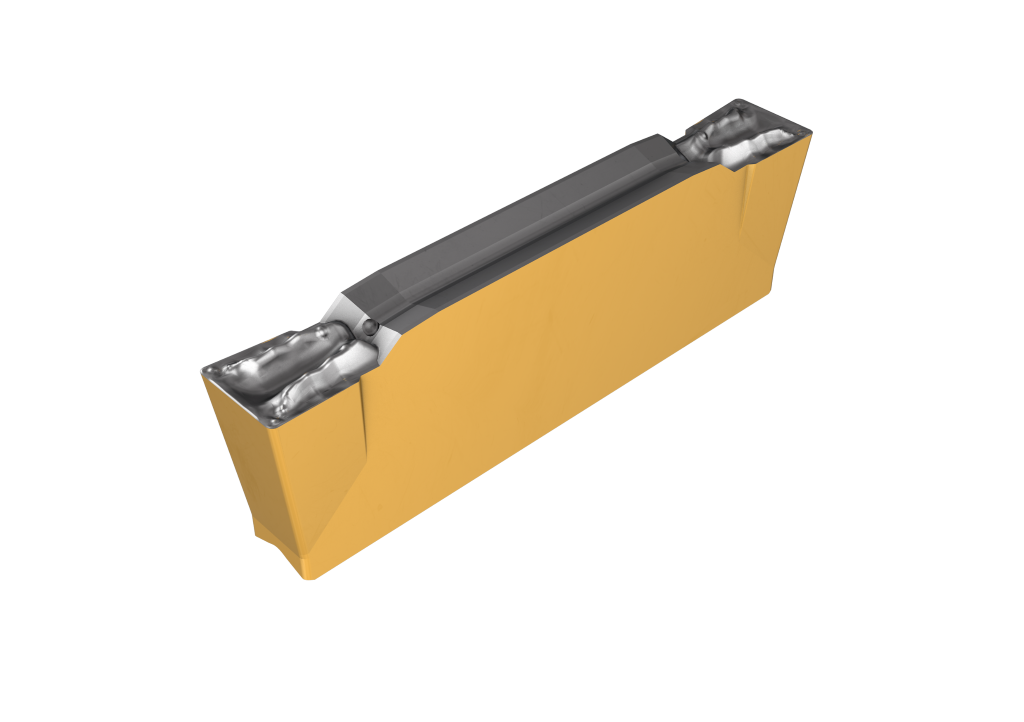
Materiálově specifické tvarovače třísky jsou přizpůsobeny typickým materiálovým vlastnostem. Tvarovač třísky pro oceli ISO-P je navržen jinak než pro nerezové oceli ISO-M nebo vysoce teplotní slitiny ISO-S. Tvorba třísky, řezné síly a třecí chování se výrazně liší v závislosti na skupině materiálů.
Procesně specifické tvarovače třísky zohledňují konkrétní případ zpracování. Vnější soustružení, vnitřní soustružení, odřezávání a frézování drážek kladou různé požadavky na tvarovač třísky.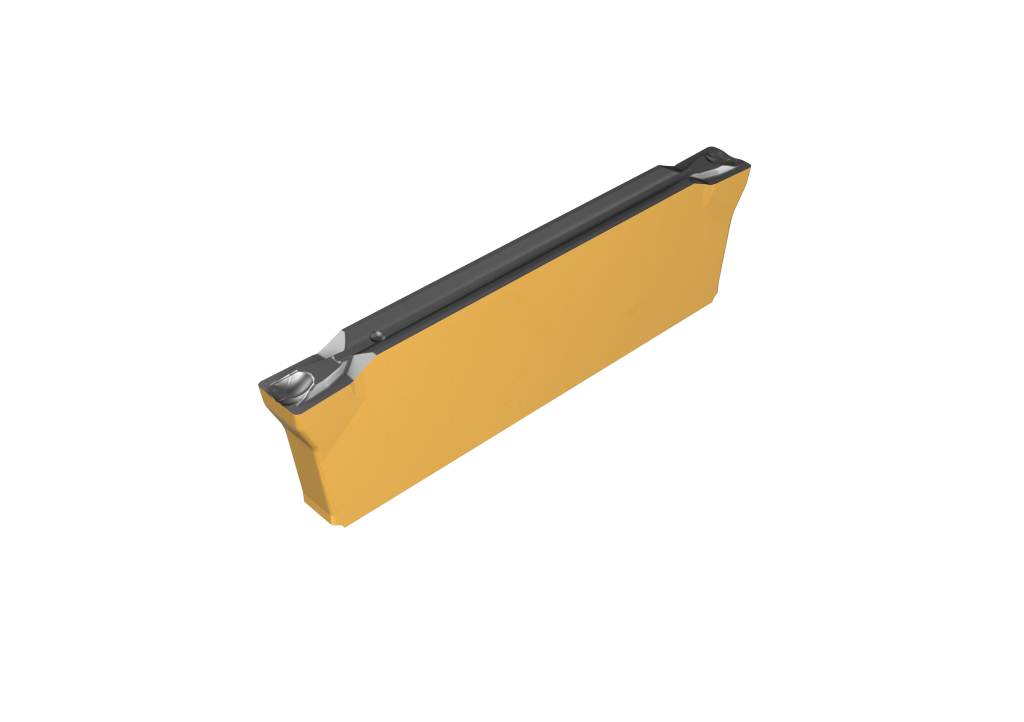
„V praxi jsou tyto tři kategorie však jen zřídka ostře odděleny,“ říká Frederik Schmalbach. „Moderní třískové formátory kombinují všechny tři aspekty v geometrii, která je cíleně přizpůsobena nástrojovému systému, skupině obrobků a konkrétnímu případu zpracování.“
Aby mohl ISCAR uživateli nabídnout vhodný tvarovací nástroj pro každou úlohu soustružení, rozšířil v posledních letech své portfolio.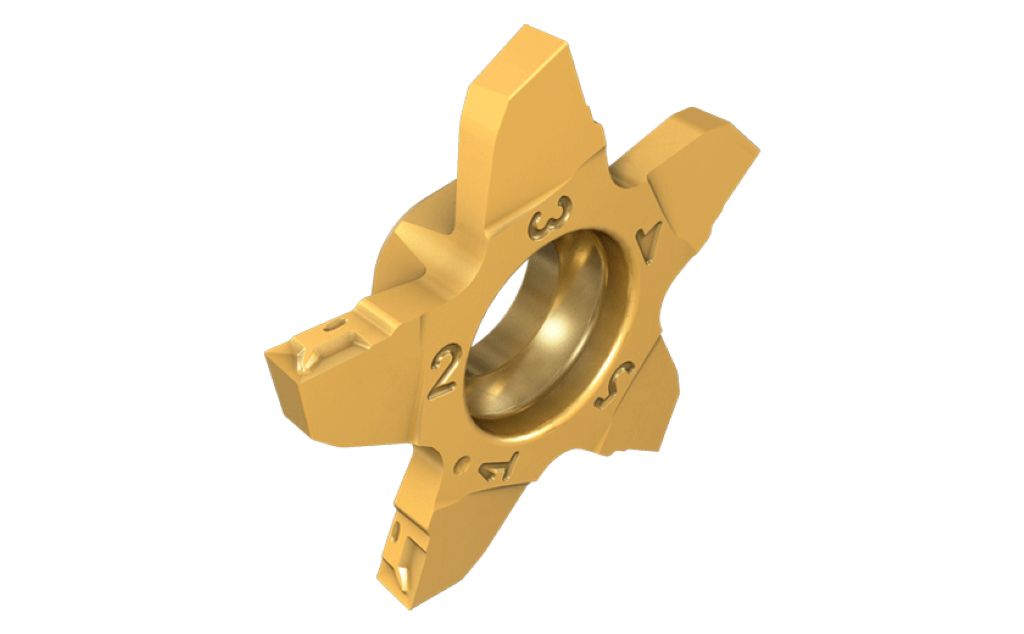
„Částečně se jedná o skutečné novinky, které našly cestu ze specializované oblasti do standardu, částečně jde o existující geometrie, které jsme mohli přenést z jiných oblastí do procesu vrtání,“ říká Frederik Schmalbach.
Při hledání tvaru třísky ISCAR podporuje uživatele nejen osobním poradenstvím, ale také svým „Průvodcem tvaru třísky“, který lze požádat u příslušného poradce.
T-Spanformer: první volba pro kontrolu třísek
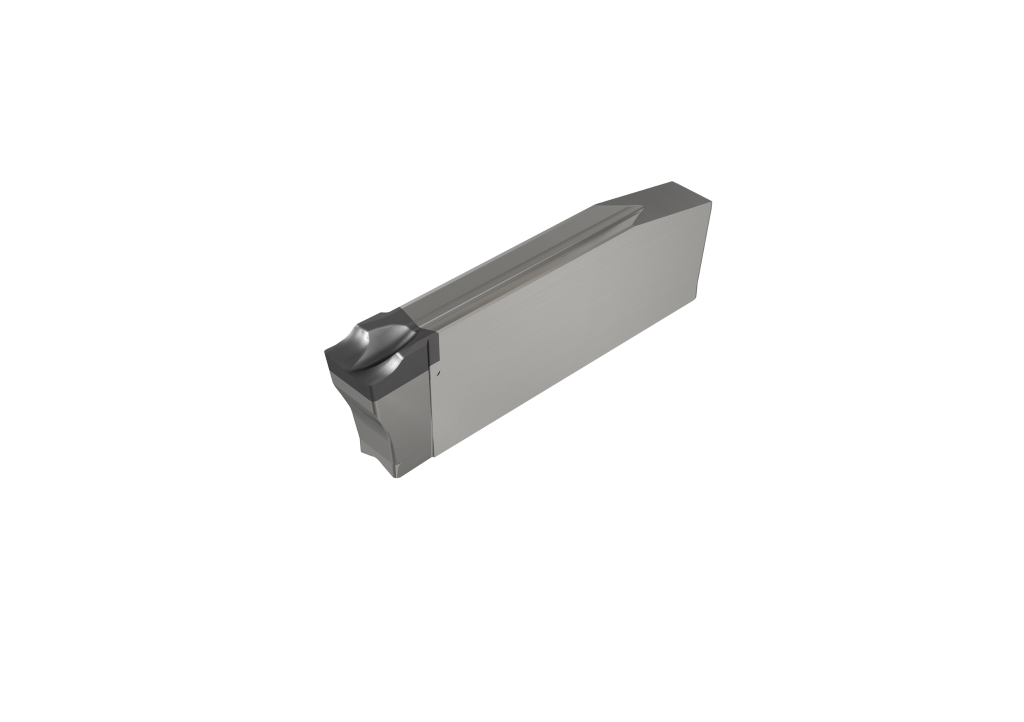
T-Spanformer má své kořeny v soustružení a osvědčil se na břitech série CUT-GRIP. „Prochází kovem, jako by to byla vata,“ nadšeně vypráví Frederik Schmalbach. „Museli jsme ho jednoduše adaptovat pro naše řezné vložky DO-GRIP a TANG-GRIP.“ T-Spanformer má pozitivní tvar třísky, stabilní řeznou hranu a deflektor třísky. Ten se umisťuje blízko k břitu a na poloměr rohu a umožňuje vynikající kontrolu třísky. Tříska je kontrolovaně navíjena a spolehlivě se krátce láme.
Stabilní řezná hrana T-Spanformera umožňuje také částečné rozšíření drážek, tedy boční soustružení po prvním vniknutí. Tímto způsobem geometrie pokrývá dva typické případy zpracování.
B-Spanformer: pro houževnaté materiály a při tvorbě nánosových řezných hran
Nový B-Spanformer nabízí vhodnou geometrii pro zpracování zvlášť houževnatých materiálů s řeznými destičkami DO-GRIP, TANG-GRIP a PENTACUT. Jeho výrazně vytažený odvod třísky vede třísku na delší vzdálenost a intenzivně ji svírá. Ostrý řez přechází do měkkého třískového žlábku a zabraňuje vibracím. Aby se u velmi houževnatých materiálů zabránilo zamotání třísky, B-Spanformer ji také velmi dobře svírá ze stran. „B-Spanformer je naší odpovědí na materiály, které klasickým geometriím dělají problémy, například 100Cr6 nebo podobné houževnaté ložiskové oceli. Bez vhodného třískového formátoru tam rychle vznikají náběhové hrany a nekontrolovaný odchod třísky,“ říká Frederik Schmalbach.
NX-Spanformer pro PENTA 17: Pro krátké třísky
PENTA 17 je systém ISCAR pro malé součásti. Dosud byl pětibřitý nástroj vybaven pouze dutými drážkami. Tyto vytvářely velmi dlouhé třísky, které se mohly omotávat kolem nástroje a obrobku. Abychom tuto výzvu zvládli, vyvinul ISCAR NX-Formovač třísek. Jeho geometrie má ostrý břit, který přechází do měkkého třískového žlábku. „S novým NX-Formovačem třísek se třísky lámou krátce a poskytujeme uživateli přesnou kontrolu třísek při obrábění malých dílů,“ říká produktový manažer.
J-Spanformer na PKD: Vysoký výkon u NE kovů
Nejnovější novinkou v programu ISCAR-Spanformer pro soustružení je zároveň technicky nejnáročnější: PKD řezné vložky s J-Spanformerem pro systém DO-GRIP určený k obrábění neželezných kovů. „PKD a J-Spanformer jsou logickou kombinací. PKD poskytuje ostrost a odolnost proti opotřebení, J-Spanformer zajišťuje, že třísky i při vysoké řezné rychlosti odcházejí kontrolovaně,“ říká Frederik Schmalbach.
Laserem zavedený J-Spanformer modeluje třísky přesně a reprodukovatelně dobře. Lze s ním obrábět hliníkové a měděné slitiny, mosaz, neželezné materiály a kompozitní materiály.
„Výběr správného Spanformeru pro úkol neprobíhá náhodně, ale podle jasných technických kritérií,“ shrnuje Frederik Schmalbach. „Kdo to pochopil, získává skutečnou páku pro větší procesní bezpečnost, delší životnost nástrojů a lepší kvalitu povrchu.“
Kontakt: