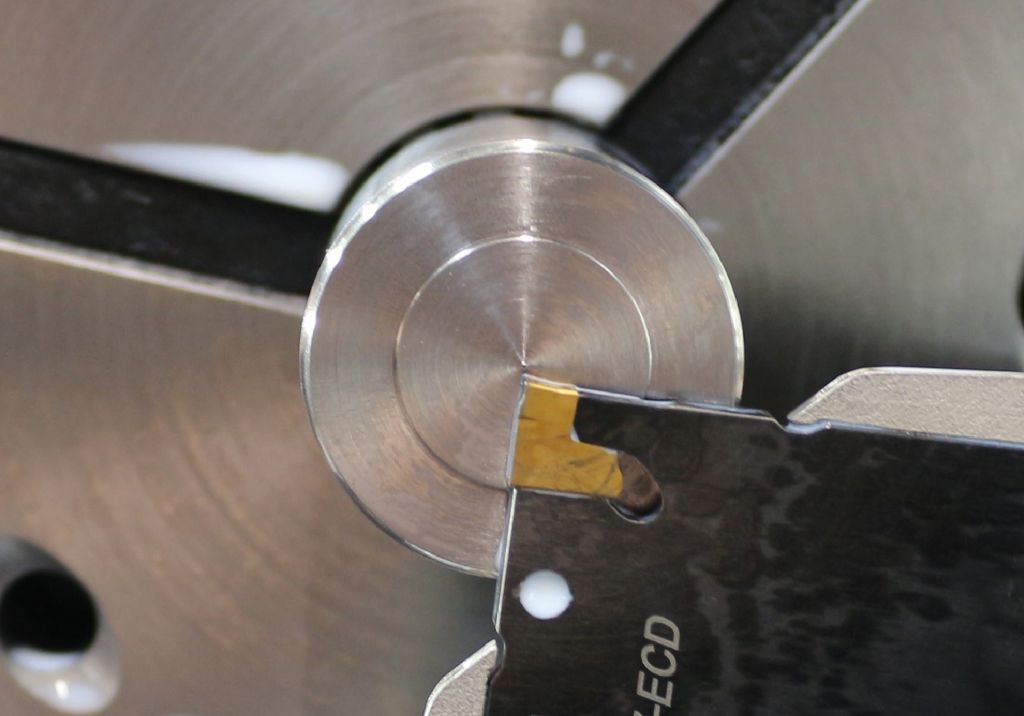
Nella fresatura, spesso un dettaglio decide sulla sicurezza del processo o sul rifiuto: il formante di truciolo. Questo lo rende molto più di un semplice accessorio della lama: è una parte integrante dello strumento. Quale dei molti diversi formanti di truciolo sia il giusto dipende dal materiale, dai parametri di taglio, dal processo e dalla macchina.
I formatori di truciolo sono gli elementi geometrici sulla superficie di taglio dell'inserto che controllano esattamente questo: formazione del truciolo, flusso del truciolo e rottura del truciolo. Il loro compito sembra semplice, ma è piuttosto impegnativo. Il formatore di truciolo deve deviare e modellare il truciolo in modo che si arrotoli in modo pulito, si rompa il più corto possibile e venga espulso in sicurezza dall'area di intervento, senza schiacciarsi, impigliarsi o rimbalzare sulla superficie del pezzo lavorato. Se ciò non avviene, si formano graffi e solchi sulla superficie, e gli utenti devono affrontare un aumento dell'usura, danni ai bordi di taglio e fermi macchina.
„Quando un lungo truciolo si avvolge attorno all'utensile e ferma la macchina, non è solo fastidioso, ma rappresenta un vero problema, soprattutto durante la fresatura“, afferma Frederik Schmalbach, Product Manager Non-Rotating Tools presso ISCAR. „L'espulsione dei trucioli è qui un fattore determinante per la sicurezza del processo, la durata dell'utensile e la qualità della superficie.“
Motivi di impiego diversi
Nella tornitura, l'espulsione dei trucioli è di solito semplice. Il truciolo ha spazio e può defluire facilmente lateralmente. Al contrario, durante la fresatura e il taglio, l'utensile penetra radialmente nel pezzo. "Più profondo è l'intervento, più stretta è la scanalatura", spiega il product manager. "Il truciolo ha quindi poco spazio e deve comportarsi in modo controllato fin dal primo momento."
Materiali tenaci come acciai a basso legame, acciai inossidabili e leghe deformabili formano trucioli lunghi e a nastro che non si rompono senza un riformatore di truciolo. Il riformatore di truciolo arrotola il truciolo in modo compatto e lo rompe precocemente. Il risultato: rimozione libera dei trucioli, condizioni di taglio stabili e usura uniforme.
"I trasformatori di trucioli vengono utilizzati ogni volta che il materiale da lavorare tende a produrre trucioli lunghi e tenaci, quando si lavorano larghezze di taglio strette o scanalature profonde, quando sono richiesti processi automatizzati con tempi di ciclo elevati e quando l'avvolgimento dei trucioli e l'accumulo di trucioli diventano problematici", elenca Frederik Schmalbach. "Anche ovunque la qualità della superficie e la precisione dimensionale non tollerano deviazioni, la geometria del trasformatore di trucioli adeguata non è un dettaglio opzionale."
Fattori per il truciolo perfetto
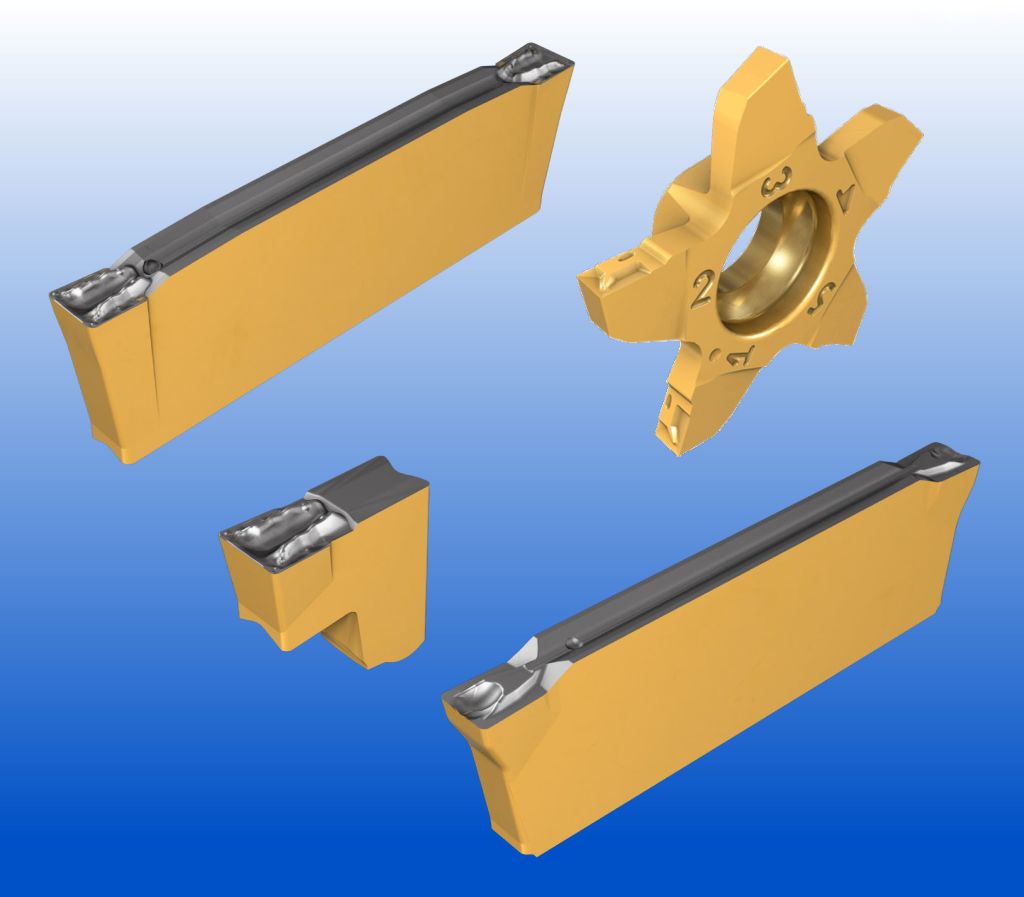
I trucioli possono essere distinti in base al principio di funzionamento, alla geometria e al campo di applicazione. I trucioli geometrici sono integrati direttamente nella superficie di taglio dell'inserto. Le forme tipiche includono scanalature per trucioli, gradini di guida per trucioli, forme a becco e cavità profilate per trucioli. Questi influenzano meccanicamente come il truciolo si deforma, si arrotola e si rompe.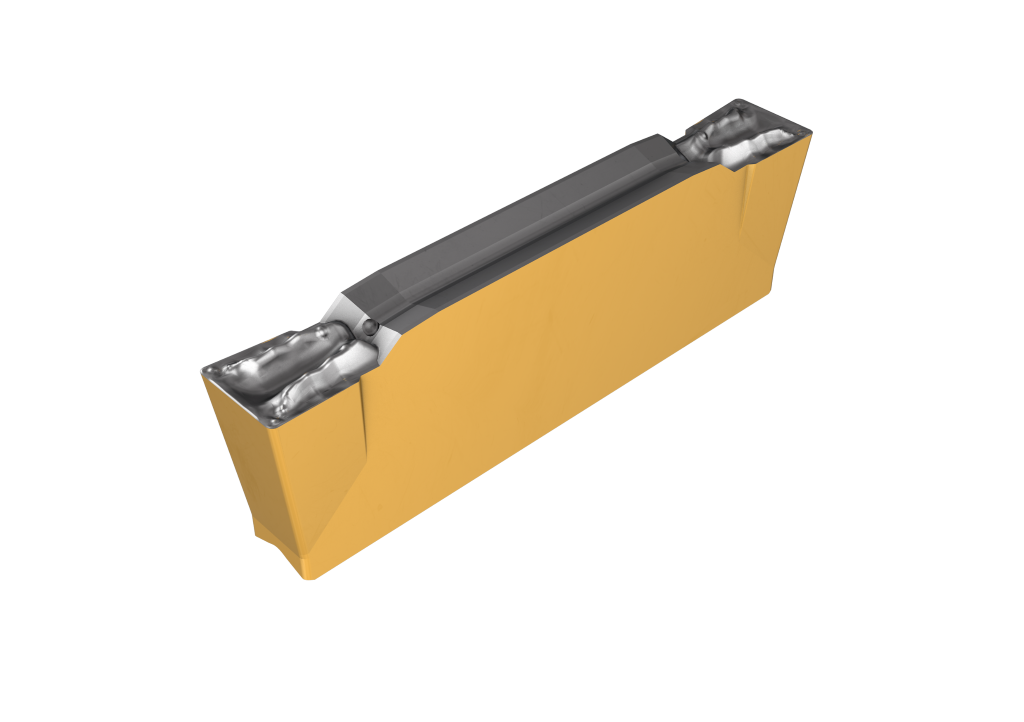
I formatori di trucioli specifici per materiali sono adattati alle tipiche proprietà dei materiali. Un formatore di trucioli per acciai ISO-P è progettato in modo diverso rispetto a uno per acciai inossidabili ISO-M o leghe ad alta temperatura ISO-S. La formazione di trucioli, le forze di taglio e il comportamento di attrito variano notevolmente a seconda del gruppo di materiali.
I formatori di trucioli specifici per il processo tengono conto del rispettivo caso di lavorazione. La tornitura esterna, la tornitura interna, il taglio e la fresatura di scanalature pongono requisiti diversi al formatore di trucioli.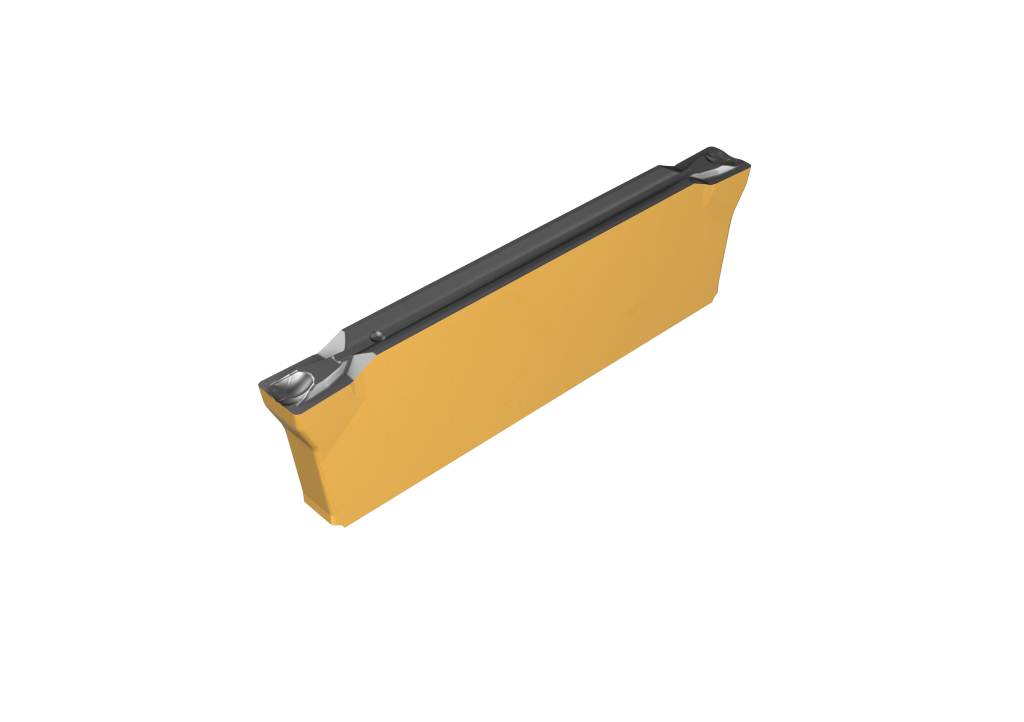
„Nella pratica, queste tre categorie sono raramente nettamente distinte“, afferma Frederik Schmalbach. „I moderni trasformatori di truciolo combinano tutti e tre gli aspetti in una geometria specificamente adattata a un sistema di utensili, a un gruppo di pezzi e a un caso di lavorazione.“
Per offrire all'utente il tagliente adatto per ogni compito di tornitura, ISCAR ha ampliato costantemente il suo portafoglio negli ultimi anni.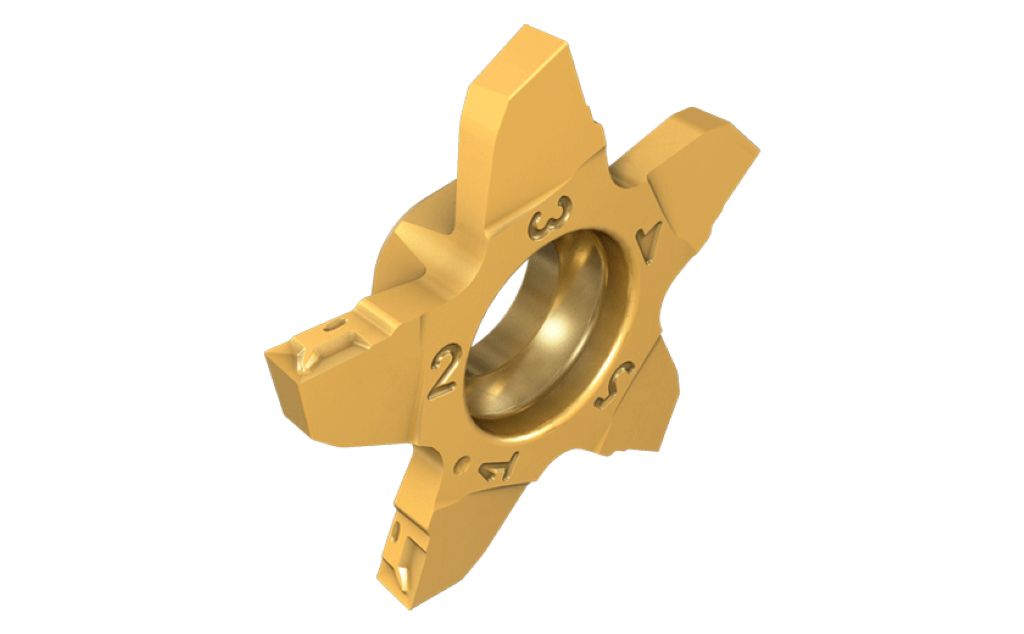
„In parte si tratta di vere e proprie nuove sviluppi che hanno trovato la loro strada dall'area speciale allo standard, in parte sono geometrie esistenti che siamo riusciti a trasferire dal nostro campo al taglio“, afferma Frederik Schmalbach.
Nella ricerca del materiale di truciolatura, ISCAR supporta gli utenti non solo con consulenze personali, ma anche con il suo "Guida al Truciolatore", che può essere richiesto al consulente competente.
Il T-Spanformer: la scelta migliore per il controllo dei trucioli
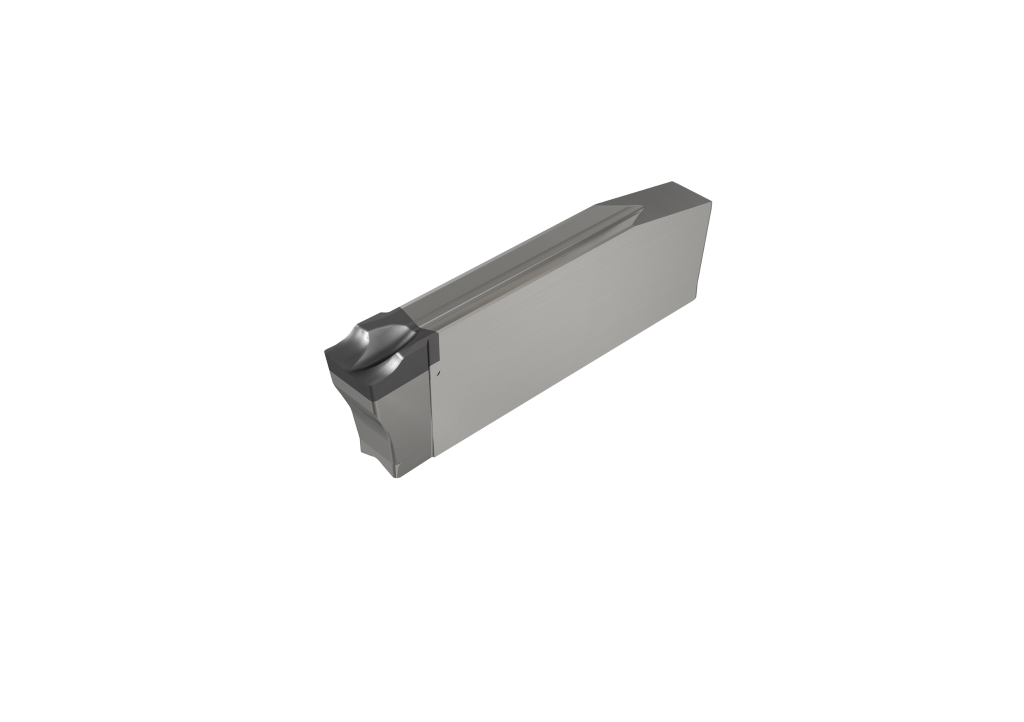
Il T-Spanformer ha le sue radici nella tornitura a inserti e ha dimostrato la sua efficacia sulle lame della serie CUT-GRIP. "Taglia il metallo come se fosse cotone", racconta entusiasta Frederik Schmalbach. "Dovevamo semplicemente adattarlo per i nostri inserti DO-GRIP e TANG-GRIP." Il T-Spanformer dispone di una scanalatura positiva, un bordo di taglio stabile e un deflettore di truciolo. Questo agisce vicino al bordo e al raggio degli angoli, consentendo un controllo ottimale del truciolo. Il truciolo viene avvolto in modo controllato e si rompe in modo affidabile in modo breve.
Il bordo di taglio stabile del T-Spanformer consente anche l'espansione parziale delle scanalature, ovvero la tornitura laterale dopo il primo intaglio. In questo modo, la geometria copre due casi di lavorazione tipici.
B-Spanformer: per materiali tenaci e nella formazione di bave.
Il nuovo B-Spanformer offre la geometria adatta per la lavorazione di materiali particolarmente tenaci con inserti da taglio DO-GRIP, TANG-GRIP e PENTACUT. Il suo deflettore di truciolo, sollevato verso l'alto, guida il truciolo su una distanza maggiore e lo avvolge intensamente. La lama affilata passa in una vasca di truciolo a taglio morbido, prevenendo le vibrazioni. Per evitare che il truciolo si attorcigli con materiali molto tenaci, il B-Spanformer lo avvolge anche lateralmente in modo molto efficace. "Il B-Spanformer è la nostra risposta a materiali che creano problemi con geometrie classiche, come 100Cr6 o acciai per cuscinetti altrettanto tenaci. Senza un adeguato spanformer, si formano rapidamente bordi di costruzione e un'uscita di truciolo incontrollata", afferma Frederik Schmalbach.
NX-Spanformer per PENTA 17: Per trucioli corti
Il PENTA 17 è il sistema ISCAR per piccoli componenti. Finora, l'inserto a cinque taglienti era dotato solo di scanalature a V. Queste producevano trucioli molto lunghi, che potevano avvolgersi attorno allo strumento e al pezzo. Per affrontare questa sfida, ISCAR ha sviluppato il NX-Spanformer. La sua geometria presenta un tagliente affilato che si trasforma in una scanalatura per trucioli a taglio morbido. "Con il nuovo NX-Spanformer, i trucioli si spezzano in modo breve e offriamo all'utente un controllo preciso dei trucioli nella lavorazione di piccoli componenti", afferma il product manager.
J-Spanformer in PKD: Alte prestazioni con metalli non ferrosi
L'ultima novità nel programma ISCAR-Spanformer per la fresatura è anche la più tecnicamente impegnativa: inserti da taglio in PKD con il J-Spanformer per il sistema DO-GRIP per la lavorazione di metalli non ferrosi. "PKD e il J-Spanformer sono una combinazione logica. PKD offre la nitidezza e la resistenza all'usura, il J-Spanformer garantisce che il truciolo, nonostante l'alta velocità di taglio, venga espulso in modo controllato", afferma Frederik Schmalbach.
Il J-Spanformer inserito con laser modella il truciolo in modo preciso e riproducibile. Leghe di alluminio e rame, ottone, materiali non metallici e compositi a base di fibra possono essere lavorati con esso.
"La scelta del giusto Spanformer per un compito non segue il caso, ma criteri tecnici chiari", riassume Frederik Schmalbach. "Chi ha compreso questo guadagna un vero vantaggio per una maggiore sicurezza del processo, tempi di vita più lunghi e migliori qualità superficiali."
Contatto: