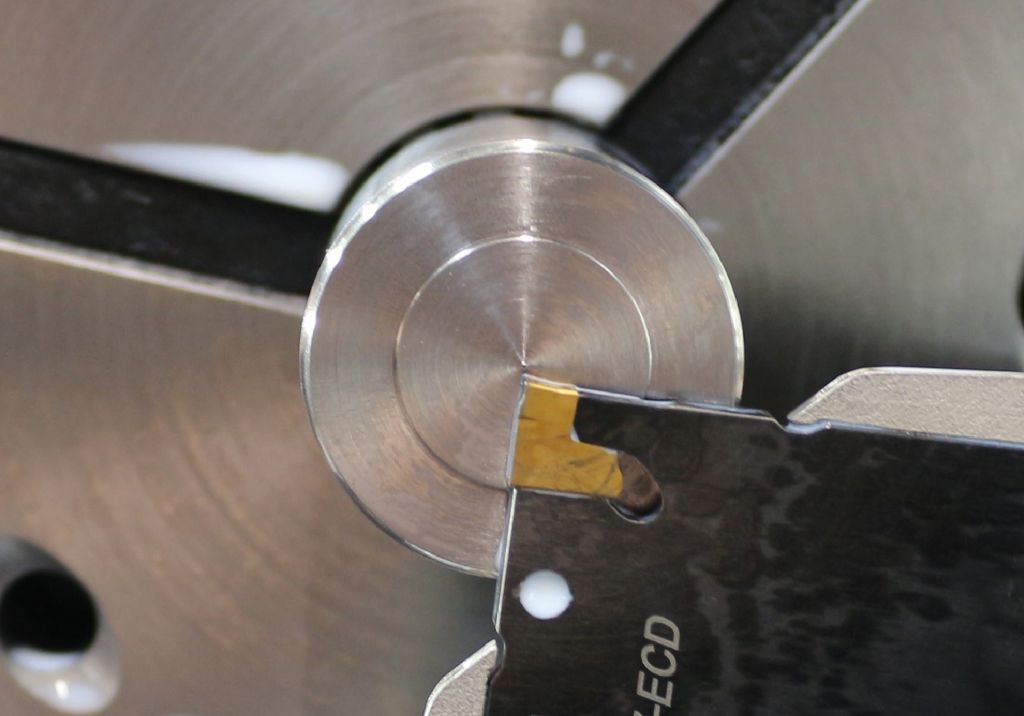
При різанні часто одна деталь вирішує питання процесуальної безпеки або відходів: стружкоутворювач. Це робить його набагато більше, ніж просто додаткове обладнання для різця – він є інтегральною частиною інструмента. Який з багатьох різних стружкоутворювачів є правильним, залежить від матеріалу, параметрів різання, процесу та машини.
Станини — це геометричні елементи на ріжучій поверхні інструмента, які точно контролюють: утворення стружки, потік стружки та її злам. Їхнє завдання звучить просто, але насправді є досить складним. Станина повинна так змінювати напрямок і формувати стружку, щоб вона чисто закручувалася, якомога коротше ламалася і безпечно відводилася з зони обробки, без здавлювання, застрягання або удару об поверхню деталі. Якщо це не вдається, на поверхні виникають подряпини та борозни, а користувачі стикаються з підвищеним зносом, пошкодженнями ріжучих країв і зупинками машин.
«Коли довга стружка обвивається навколо інструмента і зупиняє машину, це не лише неприємно, а особливо під час свердління є справжньою проблемою», - говорить Фредерік Шмальбах, менеджер продукту неротаційних інструментів в ISCAR. «Видалення стружки є визначальним фактором для процесу безпеки, тривалості служби та якості поверхні.»
Різноманітні причини використання
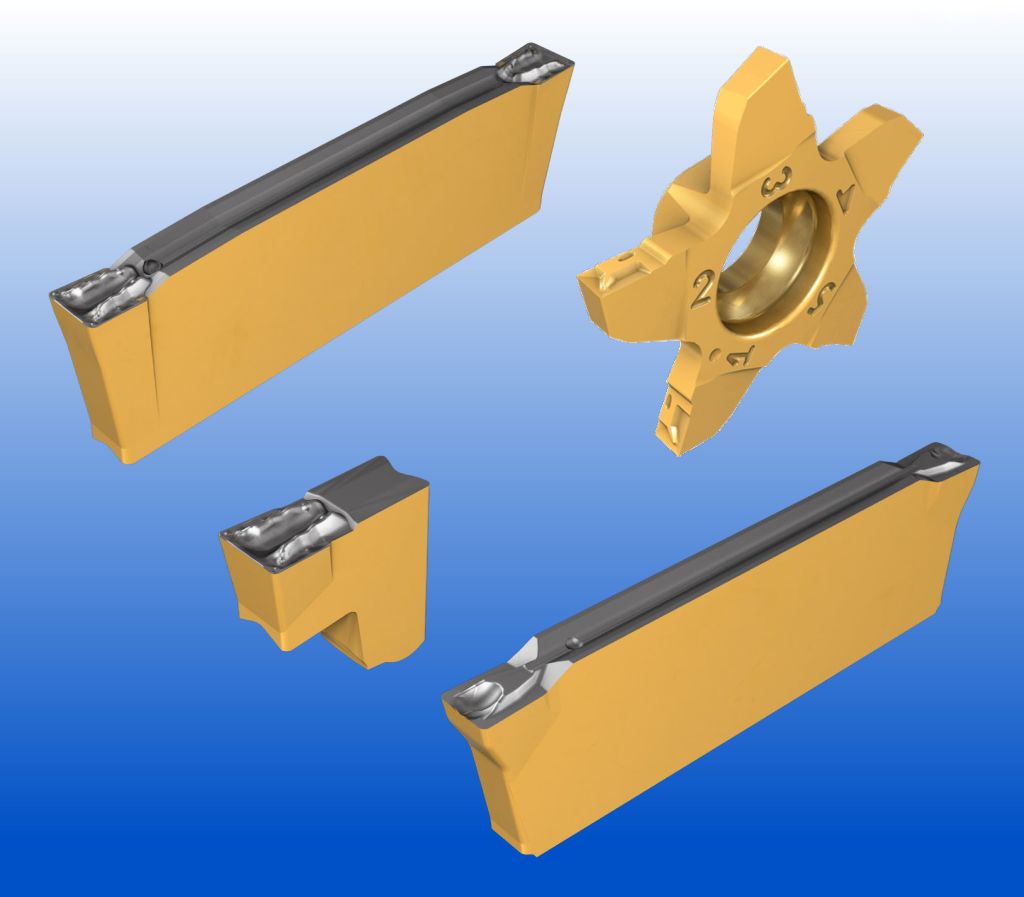
При токарній обробці видалення стружки зазвичай є простим. Стружка має місце і може легко відтікати вбік. При фрезеруванні та відрізанні, навпаки, інструмент радіально занурюється в деталь. «Чим глибше втручання, тим вужча канавка», - пояснює менеджер з продукту. «Отже, стружка має мало місця і повинна з самого початку контролювати свою поведінку.»
Тверді матеріали, такі як низьколеговані сталі, нержавіючі сталі та ковкі сплави, утворюють довгі, стрічкоподібні стружки, які без формувача стружки не ламаються. Формувач стружки щільно закручує стружку і ламає її на ранній стадії. Результат: вільний відвід стружки, стабільні умови різання та рівномірний знос.
„Сформувачі стружки використовуються завжди, коли оброблюваний матеріал схильний до утворення довгих, міцних стружок, коли обробляються вузькі різальні ширини або глибокі канавки, коли потрібні автоматизовані процеси з високим часом роботи, і коли згортання стружки та її скупчення зазвичай стають проблемою“, перераховує Фредерік Шмальбах. „Також скрізь, де якість поверхні та точність розмірів не допускають відхилень, відповідна геометрія формувача стружки не є необов'язковою деталлю.“
Фактори для ідеального стружки
Скребки можна класифікувати за принципом дії, геометрією та сферою застосування. Геометричні скребки безпосередньо вбудовані в стружкову поверхню різального елемента. Типові варіанти включають стружкові канавки, стружкові направляючі ступені, форми носа та профільовані стружкові лотки. Вони механічно впливають на те, як стружка деформується, закручується та ламається.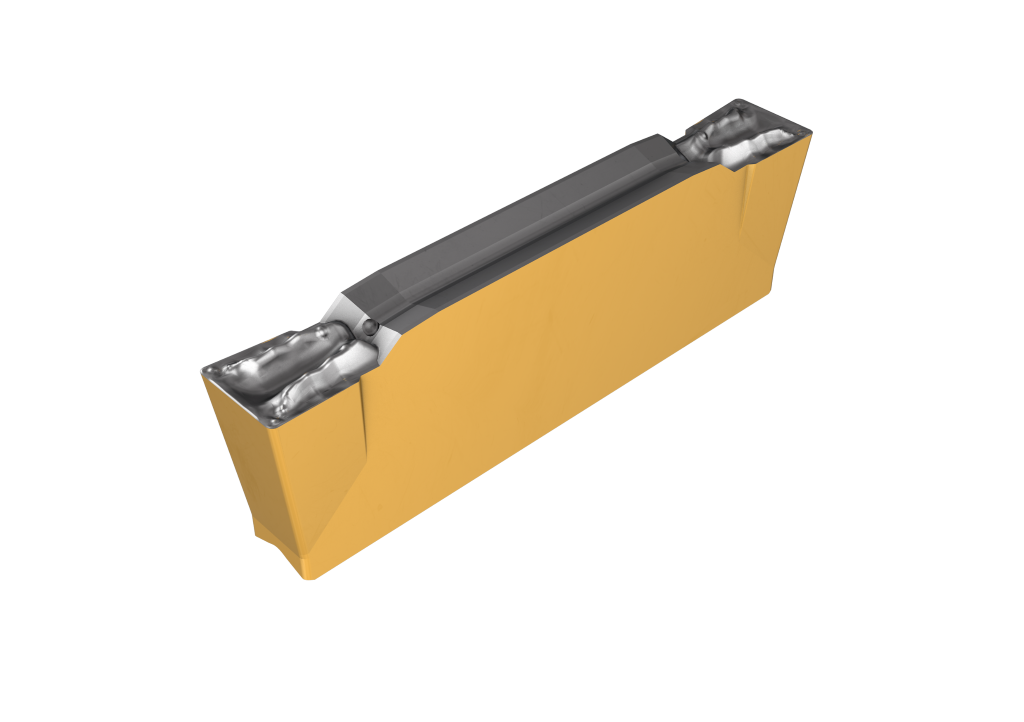
Матеріалозалежні стружкоутворювачі налаштовані на типові властивості матеріалу. Стружкоутворювач для ISO-P-сталей має інше виконання, ніж для ISO-M-нержавіючих сталей або ISO-S-високотемпературних сплавів. Формування стружки, різальні сили та поведінка тертя суттєво відрізняються в залежності від групи матеріалів.
Процесо-специфічні стружкознімальні інструменти враховують відповідний випадок обробки. Зовнішнє оброблення, внутрішнє оброблення, відрізання та нарізання пазів ставлять різні вимоги до стружкознімального інструмента.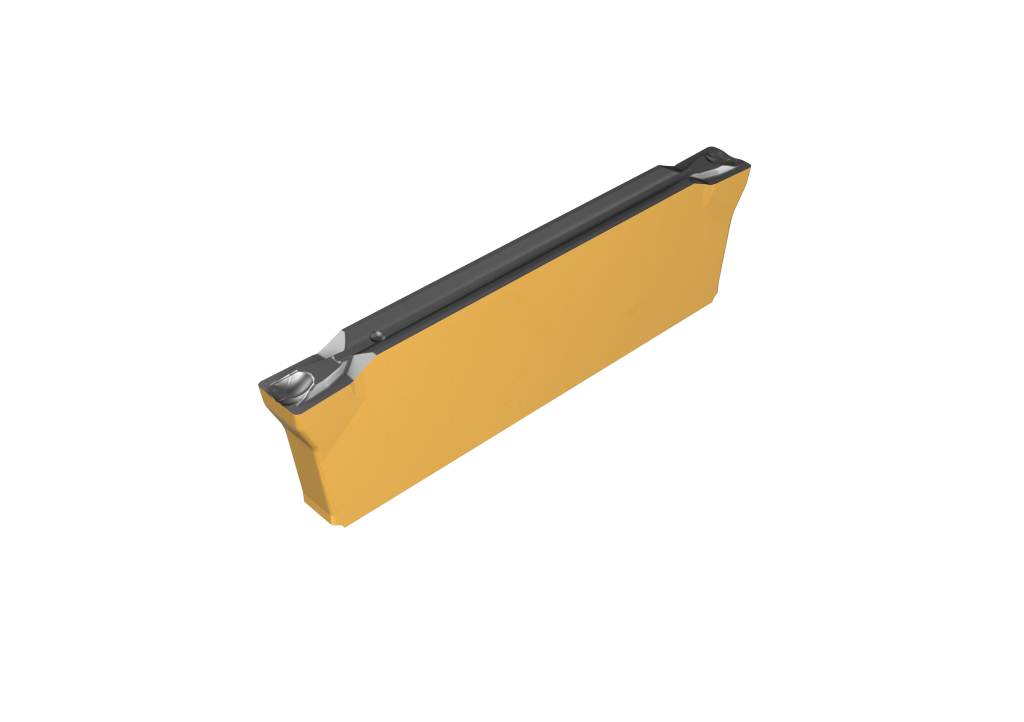
«На практиці ці три категорії рідко чітко розмежовані», говорить Фредерік Шмальбах. «Сучасні стружкознімальні інструменти поєднують усі три аспекти в геометрії, яка спеціально налаштована на систему інструментів, групу оброблюваних деталей та випадок обробки.»
Щоб запропонувати користувачеві відповідний різець для кожного завдання, ISCAR послідовно розширював своє портфоліо в останні роки.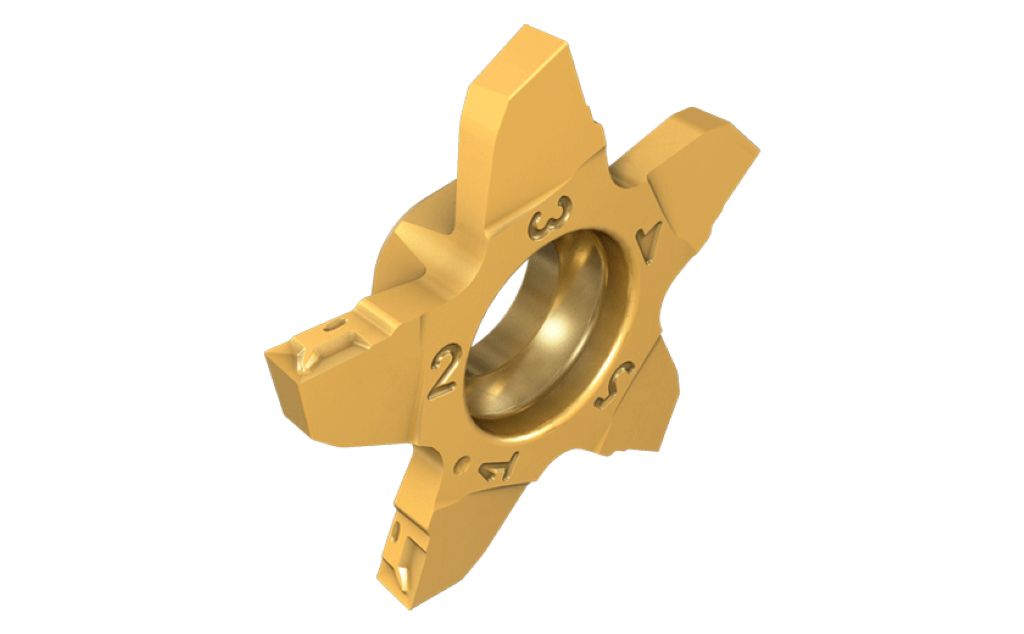
„Частково це справжні нові розробки, які знайшли свій шлях з особливих областей у стандарт, частково це існуючі геометрії, які ми змогли перенести з інших сфер на різання“, - говорить Фредерік Шмальбах.
При пошуку різця ISCAR підтримує користувачів не лише особистими консультаціями, але й своїм "Посібником по різцям", який можна замовити у відповідного консультанта.
Т-Спанформер: перший вибір для контролю стружки
Т-Спанформер має свої корені в різанні на токарному верстаті і зарекомендував себе на ріжучих кромках серії CUT-GRIP. «Він проходить через метал, як через вату», - з захопленням розповідає Фредерік Шмальбах. «Ми просто повинні були адаптувати його для наших ріжучих вставок DO-GRIP і TANG-GRIP». Т-Спанформер має позитивну стружкову канавку, стабільну ріжучу кромку та дефлектор стружки. Він розташований близько до ріжучої кромки та радіусу кута, що забезпечує відмінний контроль за стружкою. Стружка контролюється, акуратно намотується і надійно ламається на короткі шматки.
Стабільний різальний край T-Spanformers дозволяє також часткове розширення пазів, тобто бічне різання після першого входження. Таким чином, геометрія охоплює два типових випадки обробки.
B-Spanformer: для крихких матеріалів та при утворенні наростів.
Новий B-Spanformer пропонує відповідну геометрію для обробки особливо міцних матеріалів з різцями DO-GRIP, TANG-GRIP та PENTACUT. Його сильно піднятий спандефлектор веде стружку на довшу відстань і інтенсивно її закручує. Гострий різець переходить у м'яко ріжучу стружкову улоговину, що запобігає вібраціям. Щоб запобігти заплутуванню стружки при обробці дуже міцних матеріалів, B-Spanformer також добре обмежує її з боків. «B-Spanformer — це наша відповідь на матеріали, які створюють проблеми для класичних геометрій, наприклад, 100Cr6 або подібні міцні сталеві підшипники. Без відповідного спанформера там швидко виникають нарости на ріжучій кромці та неконтрольоване відведення стружки», — говорить Фредерік Шмальбах.
NX-Spanформер для PENTA 17: Для коротких стружок
PENTA 17 — це система ISCAR для малих деталей. Раніше п'ятикутний різець був обладнаний лише виїмками. Вони виробляли дуже довгі стружки, які могли обвиватися навколо інструмента і заготовки. Щоб впоратися з цією проблемою, ISCAR розробила NX-формувач стружки. Його геометрія має гострий різець, який переходить у м'яко ріжучу стружкову канавку. «З новим NX-формувачем стружки стружки ламаються коротко, і ми надаємо користувачеві точний контроль за стружкою при обробці малих деталей», — говорить менеджер з продукту.
J-Spanformer на PKD: Висока продуктивність при кольорових металах
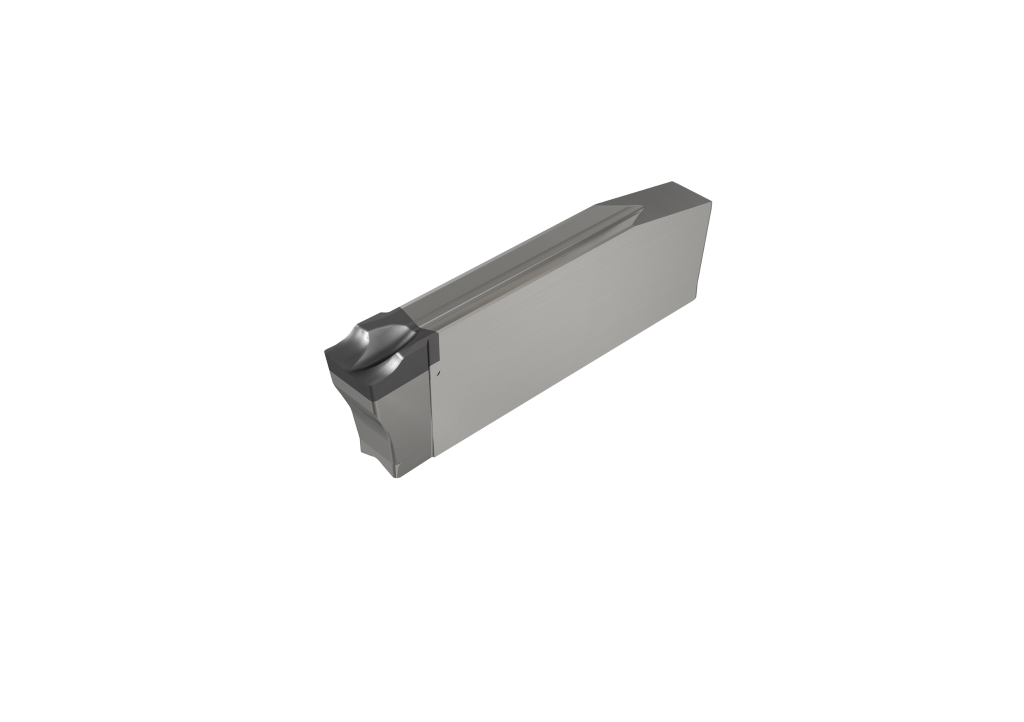
Остання новинка в програмі ISCAR-Spanformer для стружки є водночас найтехнічно складнішою: PKD-ножі з J-Spanformer для системи DO-GRIP для обробки кольорових металів. «PKD і J-Spanformer - логічна комбінація. PKD забезпечує гостроту та зносостійкість, а J-Spanformer гарантує контрольований вихід стружки, незважаючи на високу швидкість різання», - говорить Фредерік Шмальбах.
J-Spanformer, введений лазером, точно і відтворювально моделює стружку. З його допомогою можна обробляти алюмінієві та мідні сплави, латунь, неметали та композитні матеріали.
«Вибір правильного Spanformer для завдання не є випадковим, а базується на чітких технічних критеріях», - підкреслює Фредерік Шмальбах. «Той, хто це зрозумів, отримує справжній важіль для підвищення процесної безпеки, тривалості служби та кращої якості поверхні.»
Контакт: