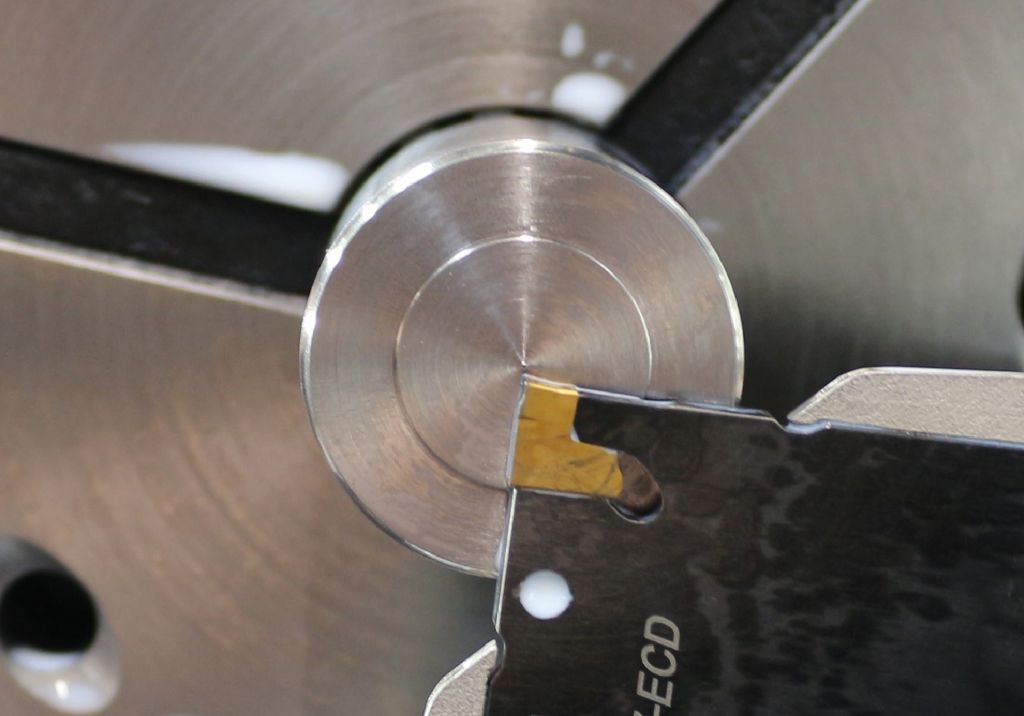
A marásnál gyakran egy apró részlet dönt a folyamatbiztonságról vagy a selejtről: a forgácsformáló. Ezért sokkal több, mint egy egyszerű kiegészítő a vágóélhez – az eszköz szerves részét képezi. Hogy a sok különböző forgácsformáló közül melyik a megfelelő, az az anyagtól, a vágási paraméterektől, a folyamattól és a géptől függ.
A forgácsképzők azok a geometriai elemek a vágófelületen, amelyek pontosan ezt irányítják: forgácsképződés, forgácsáramlás és forgácstörés. Feladatuk egyszerűnek tűnik, de valójában meglehetősen összetett. A forgácsképzőnek úgy kell a forgácsot irányítania és formálnia, hogy az tisztán felgömbölyödjön, lehetőleg röviden törjön, és biztonságosan távozzon a megmunkálási területről, anélkül, hogy összenyomódna, beleakadna vagy visszapattanna a munkadarab felületére. Ha ez nem sikerül, karcolások és barázdák keletkeznek a felületen, a felhasználók pedig megnövekedett kopással, vágóél-károkkal és gépállásokkal küzdenek.
„Ha egy hosszú forgács tekeredik a szerszám köré és megállítja a gépet, az nemcsak kellemetlen, hanem különösen a marásnál igazi probléma” – mondja Frederik Schmalbach, az ISCAR nem forgó szerszámok termékmenedzsere. „A forgács eltávolítása itt meghatározó tényező a folyamatbiztonság, az élettartam és a felületi minőség szempontjából.”
Sokféle alkalmazási ok
A forgácsolásnál a forgács eltávolítása általában egyszerű. A forgács helyet kap, és könnyen oldalt elfolyik. A vágás és a levágás során viszont a szerszám radiálisan hatol be a munkadarabba. „Minél mélyebb a beavatkozás, annál szűkebb a rés“, magyarázza a termékmenedzser. „A forgácsnak tehát alig van helye, és az első pillanattól kezdve kontrolláltan kell viselkednie.“
A kemény anyagok, mint az alacsony ötvözetű acélok, rozsdamentes acélok és kovácsolt ötvözetek hosszú, szalagformájú forgácsokat képeznek, amelyek nem törnek el forgácsformáló nélkül. A forgácsformáló szorosan feltekeri a forgácsot és korán eltöri azt. Az eredmény: szabad forgácseltávolítás, stabil vágási feltételek és egyenletes kopás.
„A forgácsoló formák mindig akkor kerülnek alkalmazásra, amikor a megmunkálandó anyag hajlamos hosszú, rugalmas forgácsok képzésére, amikor szűk fúrási szélességek vagy mély barázdák megmunkálására van szükség, amikor automatizált folyamatok magas üzemidőt igényelnek, és amikor a forgács feltekeredése és felhalmozódása tapasztalataink szerint problémát jelent“ – sorolja Frederik Schmalbach. „Ahol a felületi minőség és a mérettartás nem tűr eltéréseket, ott a megfelelő forgácsoló forma geometria nem opcionális részlet.“
Tényezők a tökéletes forgácsért
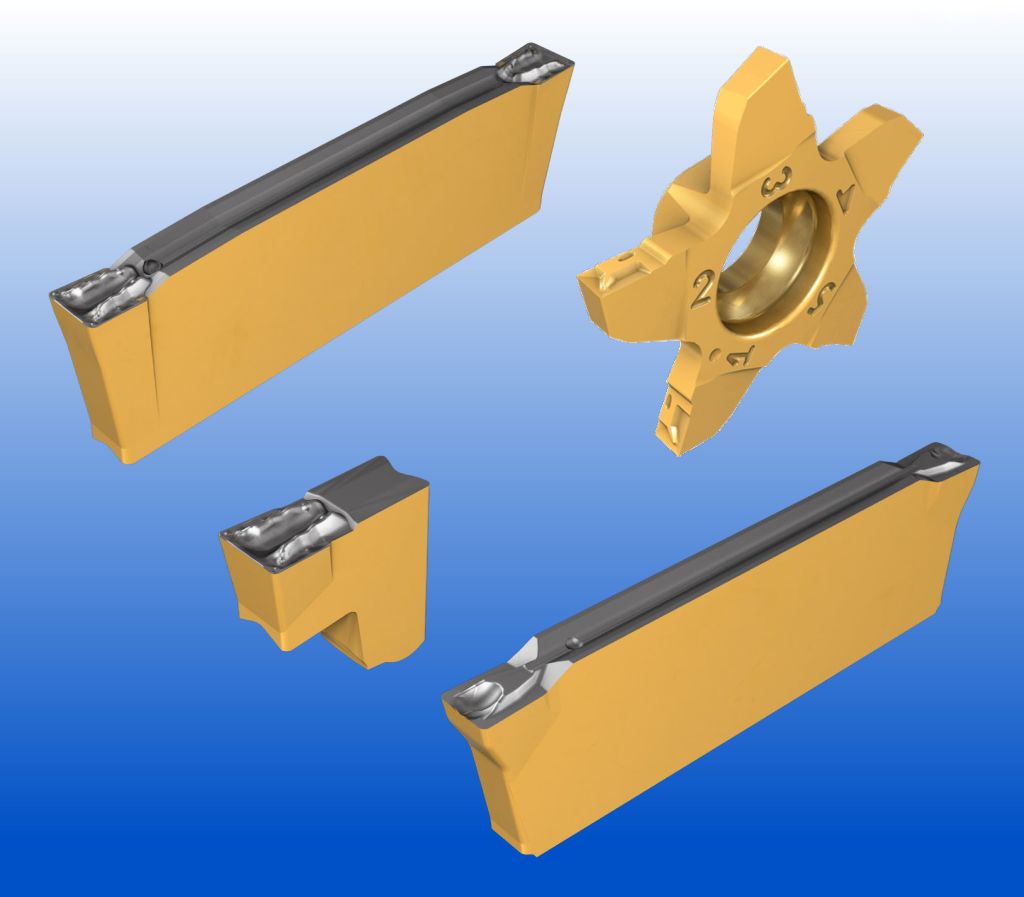
A forgácsolók a működési elv, a geometria és az alkalmazási terület szerint különböztethetők meg. A geometriai forgácsolók közvetlenül a vágószerszám forgácsoló felületébe vannak beépítve. Tipikus megjelenési formák a forgácsbarázdák, forgácsvezető lépcsők, orrformák és profilozott forgácsfogók. Mechanikusan befolyásolják, hogyan deformálódik, tekeredik és törik a forgács.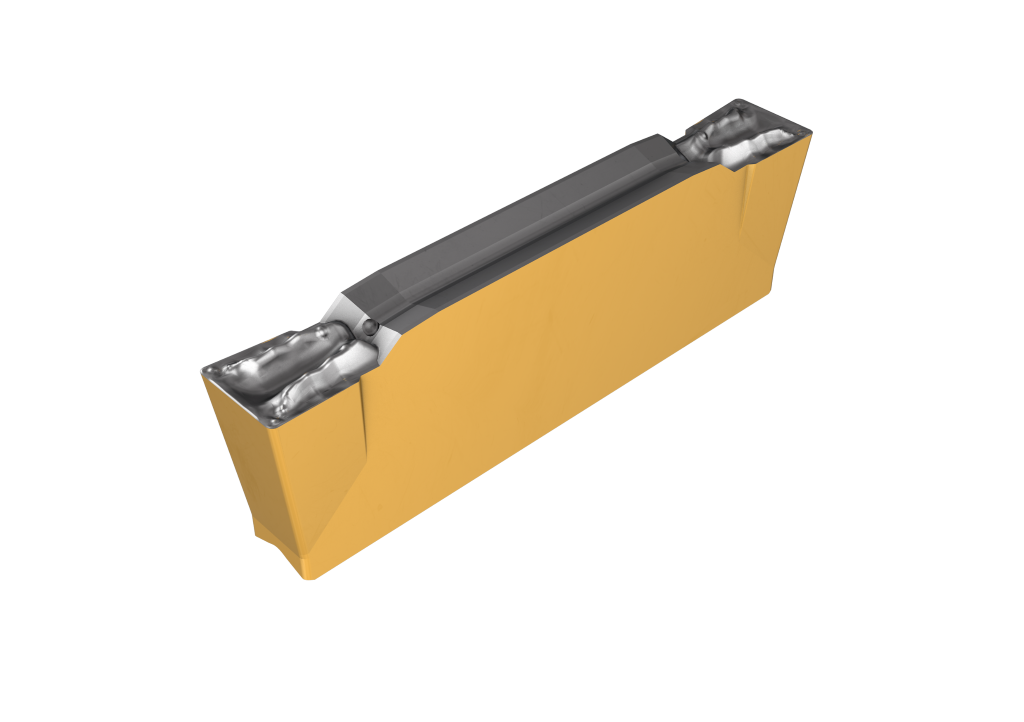
Anyag-specifikus forgácsolók a tipikus anyagi tulajdonságokhoz vannak igazítva. Az ISO-P acélokhoz készült forgácsoló másképp van megtervezve, mint az ISO-M rozsdamentes acélokhoz vagy az ISO-S magas hőmérsékletű ötvözetekhez. A forgács képződése, a vágóerők és a súrlódási viselkedés jelentősen eltér az anyagcsoportok szerint.
A folyamat-specifikus forgácsoló szerszámok figyelembe veszik a megfelelő megmunkálási esetet. A külső marás, belső marás, levágás és hornyolás eltérő követelményeket támaszt a forgácsoló szerszámmal szemben.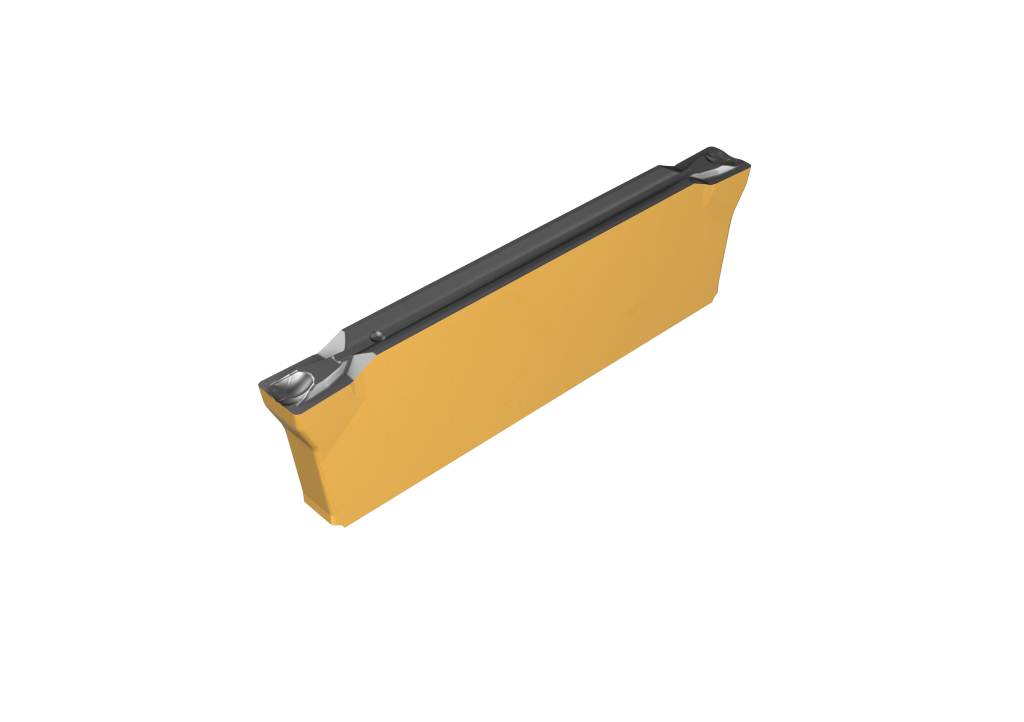
„A gyakorlatban azonban ez a három kategória ritkán van éles határokkal elválasztva“ – mondja Frederik Schmalbach. „A modern forgácsolók mindhárom szempontot ötvözik egy olyan geometriában, amely kifejezetten egy szerszámrendszerhez, egy munkadarab-csoporthoz és egy megmunkálási esetre van optimalizálva.“
Annak érdekében, hogy a felhasználónak minden forgácsolási feladathoz megfelelő forgácsoló szerszámot tudjon kínálni, az ISCAR az elmúlt években következetesen bővítette portfólióját.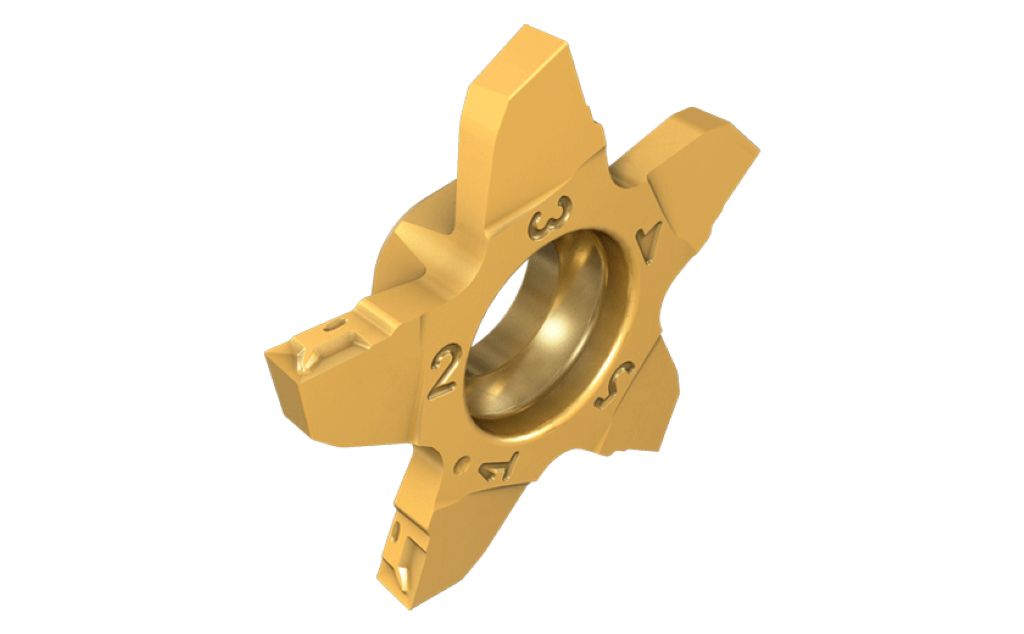
„Részben valódi új fejlesztésekről van szó, amelyek a különleges területről a standardba kerültek, részben pedig létező geometriákról, amelyeket más területekről tudtunk átváltani a szúrásra“ – mondja Frederik Schmalbach.
A forgácsoló szerszámok keresésében az ISCAR nemcsak személyes tanácsadással segíti a felhasználókat, hanem a „Forgácsoló Szerszám Tanácsadóval” is, amelyet a megfelelő tanácsadótól lehet kérni.
A T-Spanformer: az első választás a forgácsellenőrzéshez
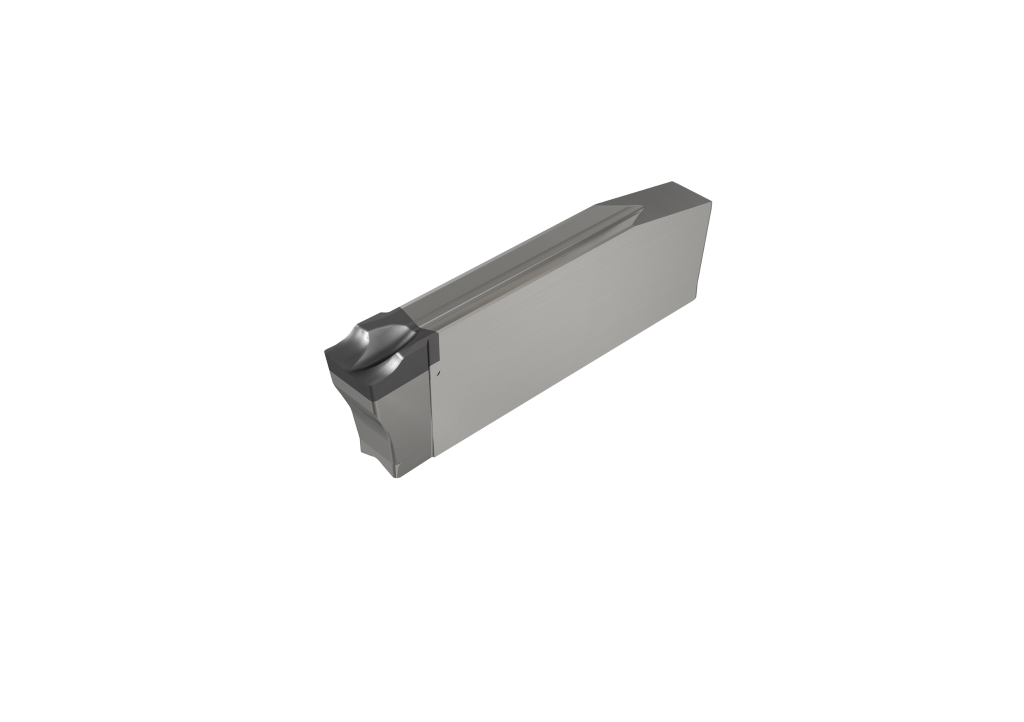
A T-Spanformer gyökerei a marásban rejlenek, és a CUT-GRIP sorozat vágóélén bizonyította magát. „Úgy megy át a fémeken, mintha vatta lenne” – meséli lelkesedéssel Frederik Schmalbach. „Ezt egyszerűen adaptálnunk kellett a DO-GRIP és TANG-GRIP vágóbetéteinkhez.” A T-Spanformer pozitív forgácsmedencével, stabil vágóélekkel és forgácslevezetővel rendelkezik. Ez a vágóél közelében és a sarkradiusznál helyezkedik el, lehetővé téve a kiváló forgácsellenőrzést. A forgács kontrolláltan felgöngyölődik és megbízhatóan rövidre törik.
A T-Spanformáló stabil vágóéle lehetővé teszi a hornyok részleges bővítését is, tehát az oldalsó marást az első bemetszés után. Ezzel a geometria két tipikus megmunkálási esetet fed le.
B-Spanformer: rugalmas anyagokhoz és rétegek kialakulásakor
Az új B-Spanformer megfelelő geometriát kínál különösen kemény anyagok megmunkálásához DO-GRIP-, TANG-GRIP- és PENTACUT vágóbetétekkel. A magasra húzott forgácsdeflektor hosszabb távolságra vezeti a forgácsot, és intenzíven felgöngyölíti azt. Az éles vágóél egy lágyabb vágású forgácsmederbe megy át, amely megakadályozza a vibrációt. Annak érdekében, hogy nagyon kemény anyagok esetén megakadályozza a forgács összegubancolódását, a B-Spanformer oldalról is jól összenyomja a forgácsot. „A B-Spanformer a válaszunk azokra az anyagokra, amelyek klasszikus geometriákkal problémát okoznak, például a 100Cr6-ra vagy hasonló kemény csapágyacélokra. Itt megfelelő forgácsformáló nélkül gyorsan kialakul a felrakódó él és a kontrollálatlan forgácsleválás” – mondja Frederik Schmalbach.
NX-Spanformer a PENTA 17-hez: Rövid forgácsokhoz
A PENTA 17 az ISCAR rendszere kis alkatrészekhez. Eddig az ötélű betét csak homorú élekkel volt felszerelve. Ezek nagyon hosszú forgácsokat termeltek, amelyek a szerszám és a munkadarab köré tekeredhettek. E kihívás leküzdése érdekében az ISCAR kifejlesztette az NX-forgácsformálót. Ennek geometriája éles vágóélt tartalmaz, amely egy lágy vágású forgácsmederbe megy át. „Az új NX-forgácsformálóval a forgácsok rövidre törnek, és pontos forgácsellenőrzést biztosítunk a kis alkatrészek megmunkálásánál” – mondja a termékmenedzser.
J-Spanformer PKD: Magas teljesítmény NE-fémeknél
Az ISCAR forgácsolóprogramjának legújabb újdonsága a legtechnikai szempontból legigényesebb is: PKD vágószerszámok a J-forgácsolóval a DO-GRIP rendszerhez nem vasfémek megmunkálásához. „A PKD és a J-forgácsoló logikus kombináció. A PKD biztosítja az élességet és a kopásállóságot, a J-forgácsoló pedig gondoskodik arról, hogy a forgács a magas vágási sebesség ellenére kontrolláltan távozzon” – mondja Frederik Schmalbach.
A lézerrel beépített J-Spanformer pontosan és reprodukálhatóan modellezi a forgácsot. Alumínium- és rézötvözetek, sárgaréz, nemfémek, valamint kompozit anyagok megmunkálására is alkalmas.
„A megfelelő forgácsoló kiválasztása nem véletlenszerű, hanem világos műszaki kritériumok alapján történik“ – fogalmaz Frederik Schmalbach. „Aki ezt megérti, valódi előnyhöz jut a nagyobb folyamatbiztonság, a hosszabb élettartam és a jobb felületi minőségek érdekében.“
Kapcsolat: