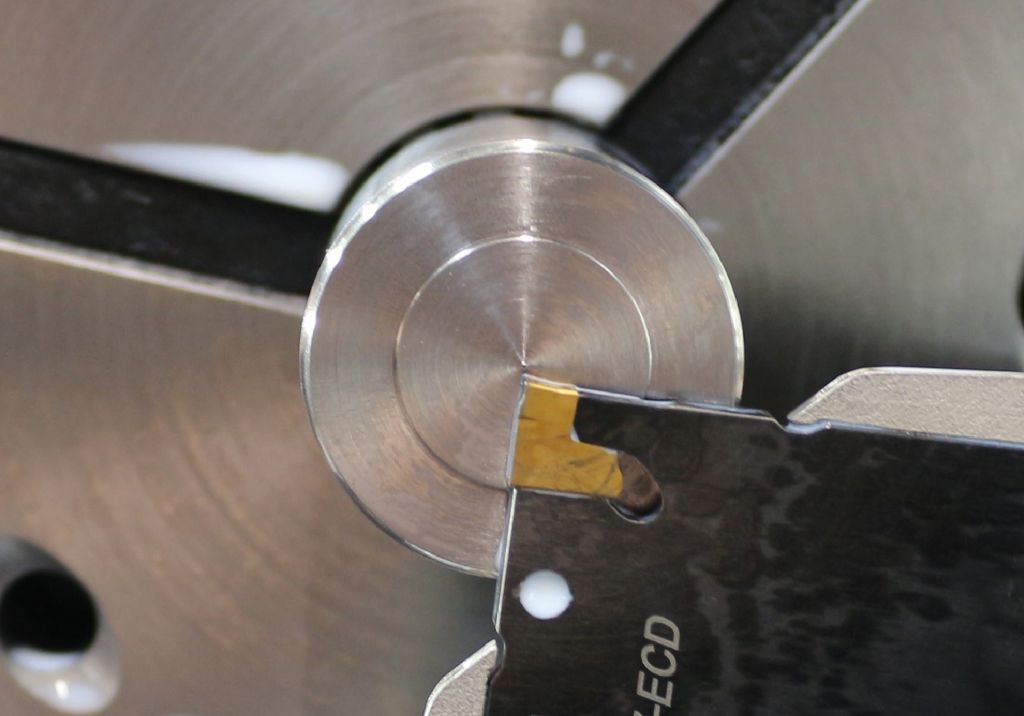
Podczas skrawania często jeden szczegół decyduje o bezpieczeństwie procesu lub odpadach: formator wiórów. Czyni go to znacznie więcej niż tylko dodatkowym wyposażeniem ostrza – jest integralną częścią narzędzia. Który z wielu różnych formatorów wiórów jest odpowiedni, zależy od materiału, parametrów skrawania, procesu i maszyny.
Formy wiórów to geometryczne elementy na powierzchni skrawającej narzędzia, które dokładnie to kontrolują: formowanie wiórów, przepływ wiórów i łamanie wiórów. Ich zadanie brzmi prosto, ale jest dość wymagające. Forma wióra musi tak przekierować i uformować wiór, aby wiór ładnie się zwijał, łamał się jak najkrócej i był bezpiecznie odprowadzany z obszaru skrawania, bez zgniecenia, zaczepiania się czy odbicia na powierzchni obrabianego przedmiotu. Jeśli to się nie uda, na powierzchni pojawiają się rysy i rowki, a użytkownicy borykają się z zwiększonym zużyciem, uszkodzeniami krawędzi skrawających i przestojami maszyn.
„Kiedy długi wiór owija się wokół narzędzia i zatrzymuje maszynę, jest to nie tylko uciążliwe, ale szczególnie podczas wiercenia stanowi prawdziwy problem“ – mówi Frederik Schmalbach, menedżer produktu Non-Rotating Tools w ISCAR. „Usuwanie wiórów jest tutaj kluczowym czynnikiem wpływającym na bezpieczeństwo procesu, trwałość narzędzia i jakość powierzchni.“
Różnorodne powody zastosowania
Podczas toczenia odprowadzanie wiórów jest zazwyczaj proste. Wiór ma miejsce i może swobodnie odpływać na boki. Natomiast przy wcinaniu i odcinaniu narzędzie wchodzi promieniowo w materiał. „Im głębsze wcięcie, tym węższa szczelina,” wyjaśnia menedżer produktu. „Wiór ma więc niewiele miejsca i musi od samego początku zachowywać się w kontrolowany sposób.”
Twarde materiały, takie jak niskolegowane stale, stale nierdzewne i stopy odlewnicze, wytwarzają długie, taśmowe wióry, które nie łamią się bez formy wióra. Forma wióra ciasno zwija wiór i łamie go wcześnie. Rezultat: swobodny odciąg wiórów, stabilne warunki skrawania i równomierne zużycie.
„Formy wiórów są zawsze stosowane, gdy obrabiany materiał skłania się do tworzenia długich, ciągliwych wiórów, gdy obrabiane są wąskie szerokości wcięcia lub głębokie rowki, gdy wymagane są zautomatyzowane procesy o wysokim czasie pracy oraz gdy na podstawie doświadczeń występują problemy z nawijaniem wiórów i ich zatorami,“ wymienia Frederik Schmalbach. „Również wszędzie tam, gdzie jakość powierzchni i tolerancja wymiarowa nie tolerują odchyleń, odpowiednia geometria formy wiórów nie jest opcjonalnym szczegółem.“
Czynniki wpływające na idealny wiór
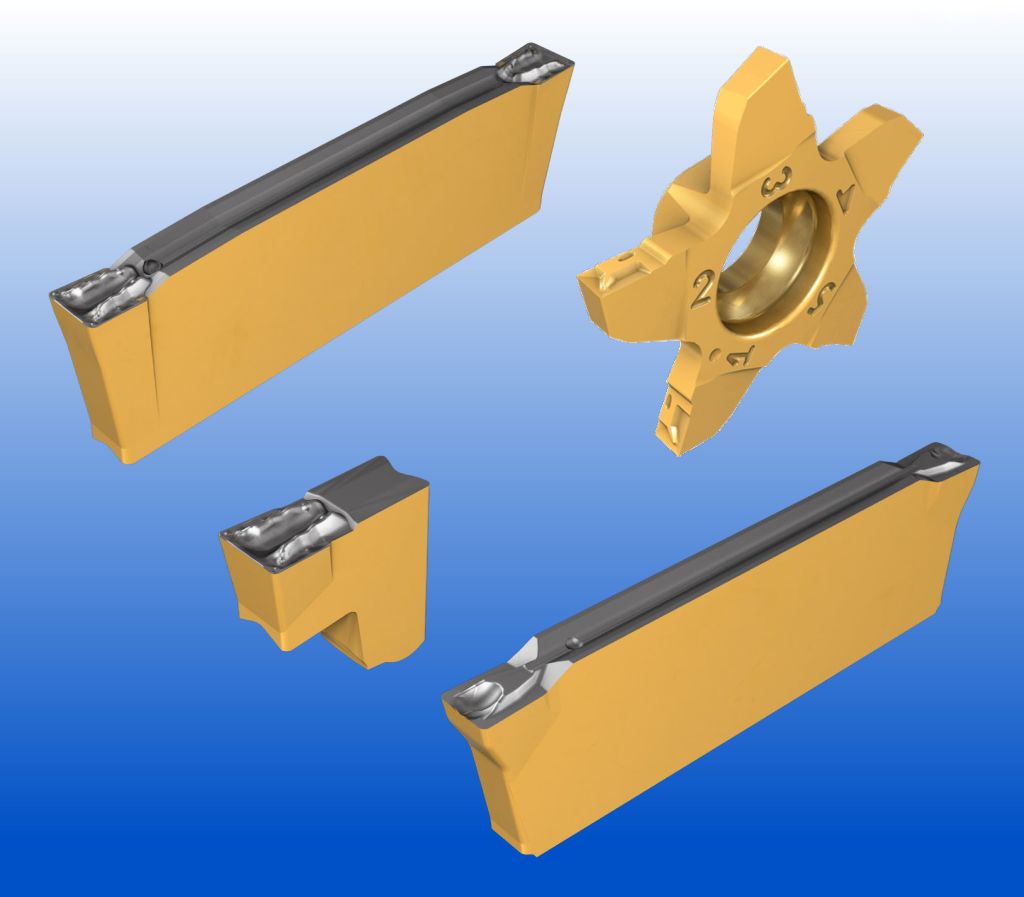
Wydzielacze wiórów można klasyfikować według zasady działania, geometrii i obszaru zastosowania. Geometria wydzielaczy wiórów jest bezpośrednio wkomponowana w powierzchnię skrawającą wkładu narzędziowego. Typowe formy to rowki wiórowe, stopnie prowadzące wióry, kształty nosków i profilowane komory wiórowe. Wpływają one mechanicznie na to, jak wiór się deformuje, zwija i łamie.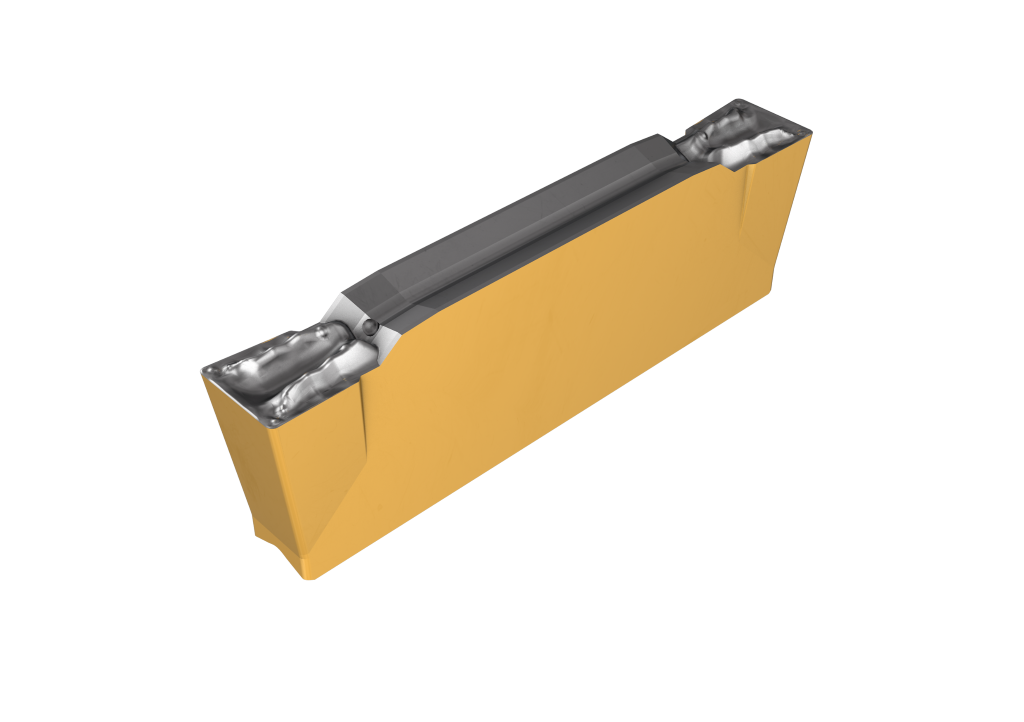
Specyficzne dla materiału narzędzia skrawarskie są dostosowane do typowych właściwości materiałów. Narzędzie skrawarskie do stali ISO-P jest inaczej zaprojektowane niż to do stali nierdzewnych ISO-M lub stopów wysokotemperaturowych ISO-S. Proces wytwarzania wiórów, siły skrawania i zachowanie tarcia znacznie różnią się w zależności od grupy materiałowej.
Specyficzne dla procesu narzędzia skrawające uwzględniają dany przypadek obróbczy. Frezowanie zewnętrzne, frezowanie wewnętrzne, odcinanie i frezowanie rowków stawiają różne wymagania wobec narzędzi skrawających.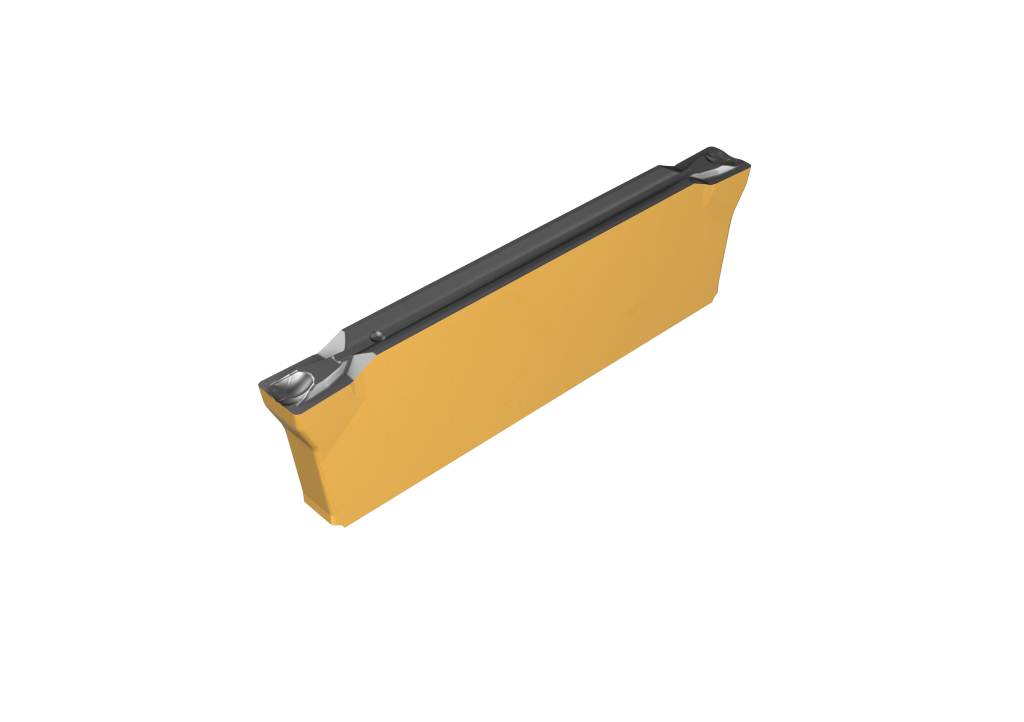
„W praktyce te trzy kategorie rzadko są wyraźnie oddzielone“ – mówi Frederik Schmalbach. „Nowoczesne narzędzia skrawarskie łączą wszystkie trzy aspekty w geometrii, która jest celowo dostosowana do systemu narzędziowego, grupy detali i przypadku obróbczej.“
Aby móc zaoferować użytkownikowi odpowiedni narzędzie skrawające do każdego zadania w zakresie wytaczania, ISCAR konsekwentnie rozszerzał swoje portfolio w ostatnich latach.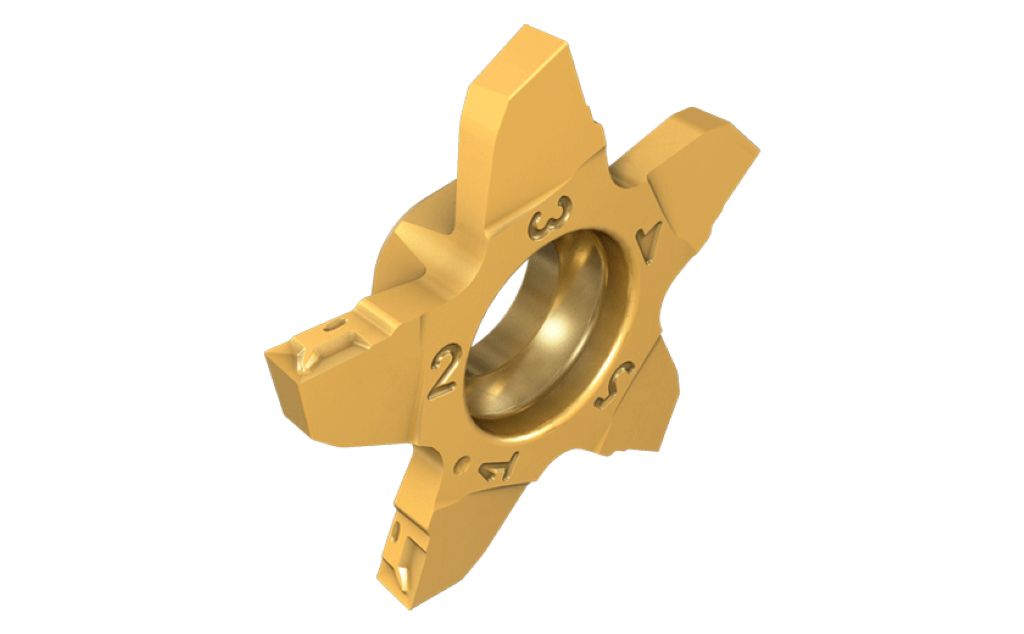
„Częściowo są to rzeczywiście nowe rozwinięcia, które znalazły swoją drogę z obszaru specjalnego do standardowego, częściowo są to istniejące geometrie, które mogliśmy przenieść z innych dziedzin na obszar wiercenia“, mówi Frederik Schmalbach.
W poszukiwaniu narzędzi skrawających ISCAR wspiera użytkowników nie tylko osobistym doradztwem, ale także swoim „Przewodnikiem po narzędziach skrawających”, który można zamówić u odpowiedniego doradcy.
T-Spanformer: pierwszy wybór do kontroli wiórów
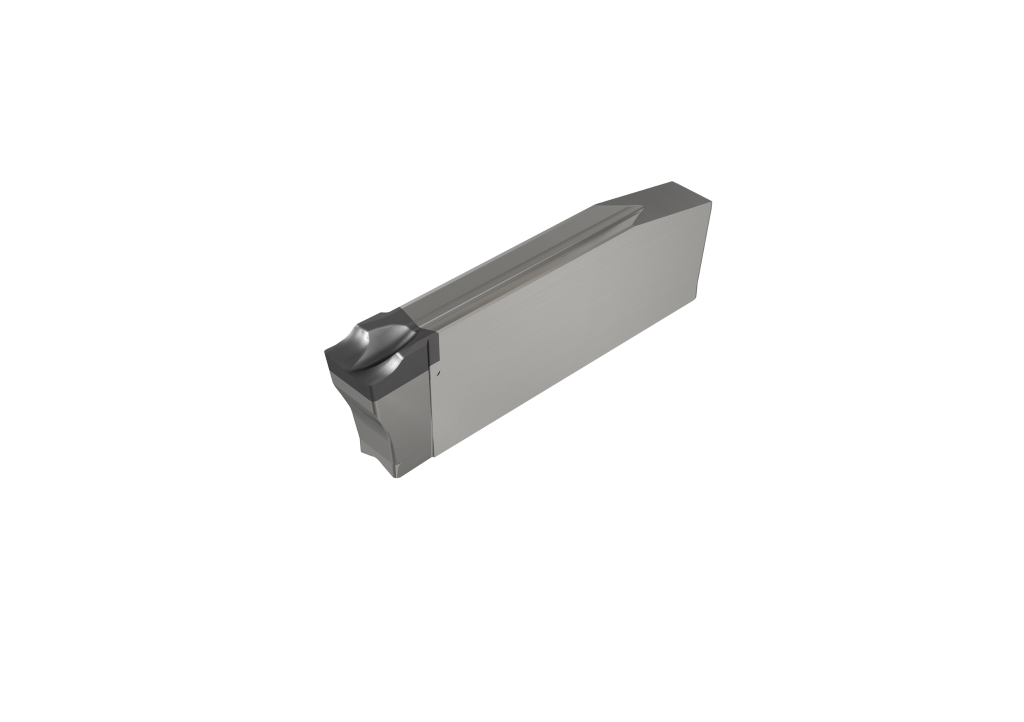
T-Spanformer ma swoje korzenie w obróbce skrawaniem i sprawdził się w narzędziach z serii CUT-GRIP. „Przechodzi przez metal, jakby to była wata”, entuzjastycznie opowiada Frederik Schmalbach. „Musieliśmy go po prostu zaadoptować do naszych wkładek skrawających DO-GRIP i TANG-GRIP.” T-Spanformer posiada dodatnią komorę wiórową, stabilną krawędź skrawającą oraz deflektor wiórów. Działa blisko krawędzi i promienia narożnika, co umożliwia doskonałą kontrolę wiórów. Wiór jest kontrolowanie zwijany i niezawodnie łamie się krótko.
Stabilna krawędź skrawająca T-Spanformera umożliwia także częściowe poszerzanie rowków, czyli boczne wytaczanie po pierwszym wcięciu. Dzięki temu geometria ta obejmuje dwa typowe przypadki obróbcze.
B-Spanformer: do trudnych materiałów i przy tworzeniu wiórów przyrostowych
Nowy B-Spanformer oferuje odpowiednią geometrię do obróbki szczególnie twardych materiałów z wkładkami skrawającymi DO-GRIP, TANG-GRIP i PENTACUT. Jego mocno podniesiony deflektor wiórów prowadzi wiór na dłuższą odległość i intensywnie go zwija. Ostra krawędź przechodzi w miękką komorę wiórową, co zapobiega wibracjom. Aby zapobiec splątaniu wiórów w przypadku bardzo twardych materiałów, B-Spanformer również dobrze obcina je z boku. „B-Spanformer jest naszą odpowiedzią na materiały, które sprawiają problemy klasycznym geometriom, na przykład 100Cr6 lub podobnym twardym stalom łożyskowym. Bez odpowiedniego narzędzia wiórowego szybko powstają zgrubienia krawędzi skrawającej i niekontrolowane odpadanie wiórów,” mówi Frederik Schmalbach.
NX-Spanformer dla PENTA 17: Dla krótkich wiórów
PENTA 17 to system ISCAR dla małych elementów. Dotychczas pięcioostrzowy wkład był wyposażony tylko w wklęsłe rowki. Produkowały one bardzo długie wióry, które mogły owinąć się wokół narzędzia i detalu. Aby sprostać temu wyzwaniu, ISCAR opracował NX-Spanformer. Jego geometria posiada ostry brzeg, który przechodzi w miękko skrawającą komorę wiórową. „Dzięki nowemu NX-Spanformerowi wióry łamią się krótko, a my dajemy użytkownikowi precyzyjną kontrolę wiórów podczas obróbki małych elementów,” mówi menedżer produktu.
J-Spanformer na PKD: Wysoka wydajność przy metalach nieżelaznych
Najświeższą nowością w programie ISCAR-Spanformer do gwintowania jest jednocześnie najbardziej wymagająca technicznie: wkładki skrawające PKD z J-Spanformerem dla systemu DO-GRIP do obróbki metali nieżelaznych. „PKD i J-Spanformer to logiczna kombinacja. PKD zapewnia ostrość i odporność na zużycie, a J-Spanformer sprawia, że wiór mimo wysokiej prędkości skrawania jest kontrolowany”, mówi Frederik Schmalbach.
Wprowadzony laserowo J-Spanformer modeluje wiór precyzyjnie i reprodukowalnie. Można go stosować do obróbki stopów aluminium i miedzi, mosiądzu, materiałów niemetalowych oraz kompozytów włóknistych.
„Wybór odpowiedniego narzędzia skrawającego do zadania nie jest przypadkowy, lecz oparty na jasnych kryteriach technicznych“ – podkreśla Frederik Schmalbach. „Kto to zrozumie, zyskuje prawdziwy dźwignię dla większej pewności procesu, dłuższej żywotności narzędzi i lepszej jakości powierzchni.”
Kontakt: