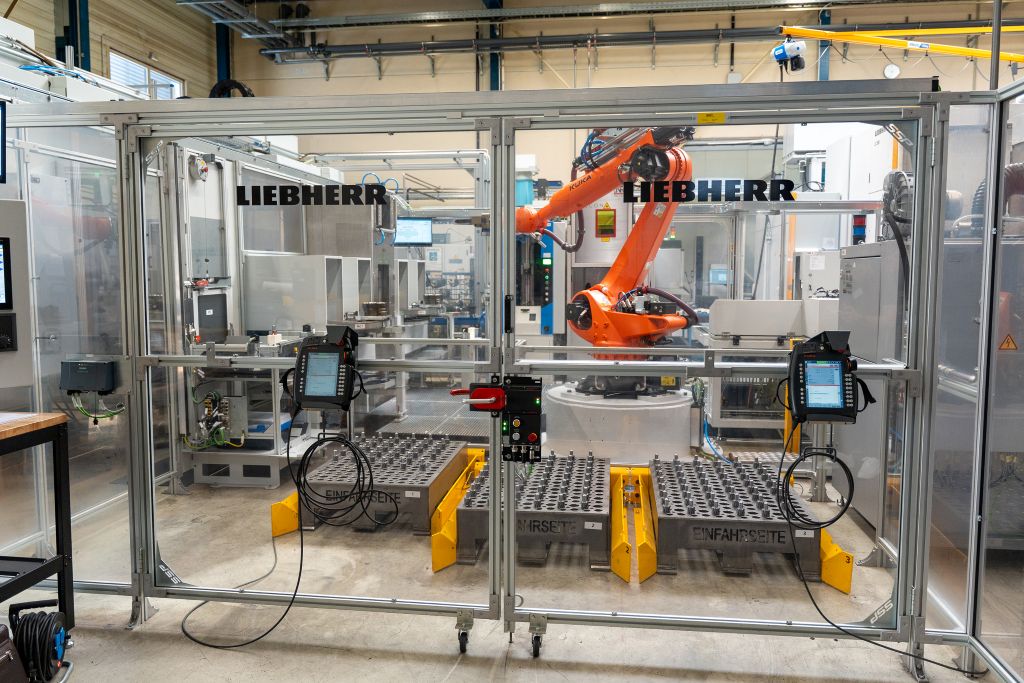
Dallo stato grezzo non ordinato all'albero della pompa completamente dentato: con una linea di produzione altamente automatizzata, la Liebherr-Verzahntechnik GmbH ha realizzato una catena di processo continua per il produttore di pompe Rickmeier GmbH di Balve. Essa va dal Bin Picking all'ingresso della linea attraverso diverse stazioni di lavorazione, inclusa la fresatura a rulli, fino al deposito automatico dei pezzi finiti. Il risultato: maggiore produttività, processi stabili e massima flessibilità.
Quando le pompe a ingranaggi azionate meccanicamente devono funzionare in modo affidabile, ogni dettaglio è importante - in particolare la qualità degli alberi di trasmissione dentati. Questi componenti sono prodotti dalla Rickmeier GmbH a Balve, nella regione del Sauerland, come parte delle proprie pompe a ingranaggi. L'azienda, con oltre 230 dipendenti, è uno dei leader di mercato riconosciuti a livello mondiale per pompe a ingranaggi, valvole e sistemi di alimentazione dell'olio per l'industria meccanica internazionale. Sviluppo e produzione sono concentrati nella sede.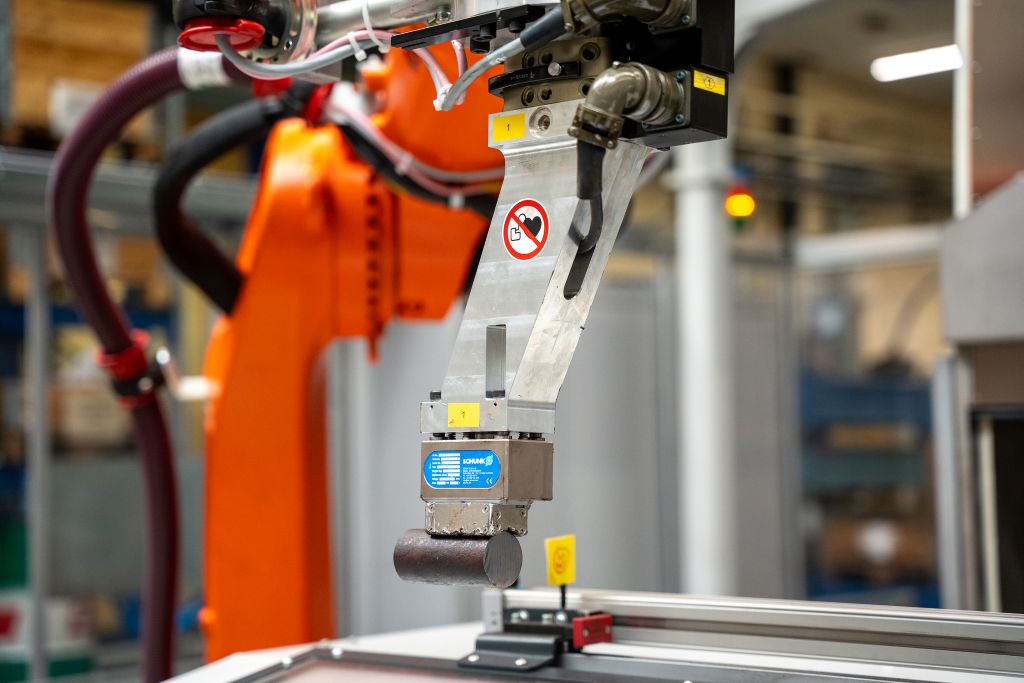
Per soddisfare le crescenti esigenze di produttività e disponibilità, Rickmeier ha deciso di sostituire un impianto di produzione esistente, parzialmente automatizzato. L'obiettivo era una maggiore automazione e più flessibilità per la grande varietà di parti. "Siamo un'azienda relativamente piccola con molte varianti", spiega il responsabile del team Elmar Schierhoff. "La nostra produzione deve quindi essere flessibile, efficiente e affidabile."
Automazione continua dal pezzo grezzo al pezzo finito
Il nuovo impianto automatizza l'intera produzione di alberi dentati. All'ingresso della linea, i pezzi grezzi cilindrici vengono forniti in modo non ordinato; a seconda delle dimensioni del componente, una cassa contiene tra 50 e 1.000 pezzi. In una cella di Bin-Picking con telecamera 3D fissa, il software LHRobotics.Vision riconosce la posizione dei pezzi nel contenitore. Un robot con pinza magnetica li preleva in modo automatizzato e li posiziona, controllato dal software LHRobotics-Vision, orientato in un prisma di inserimento della stazione di sbavatura. Qui i grezzi vengono inizialmente sbavati e fresati in piano - un passaggio del processo che in precedenza veniva eseguito manualmente.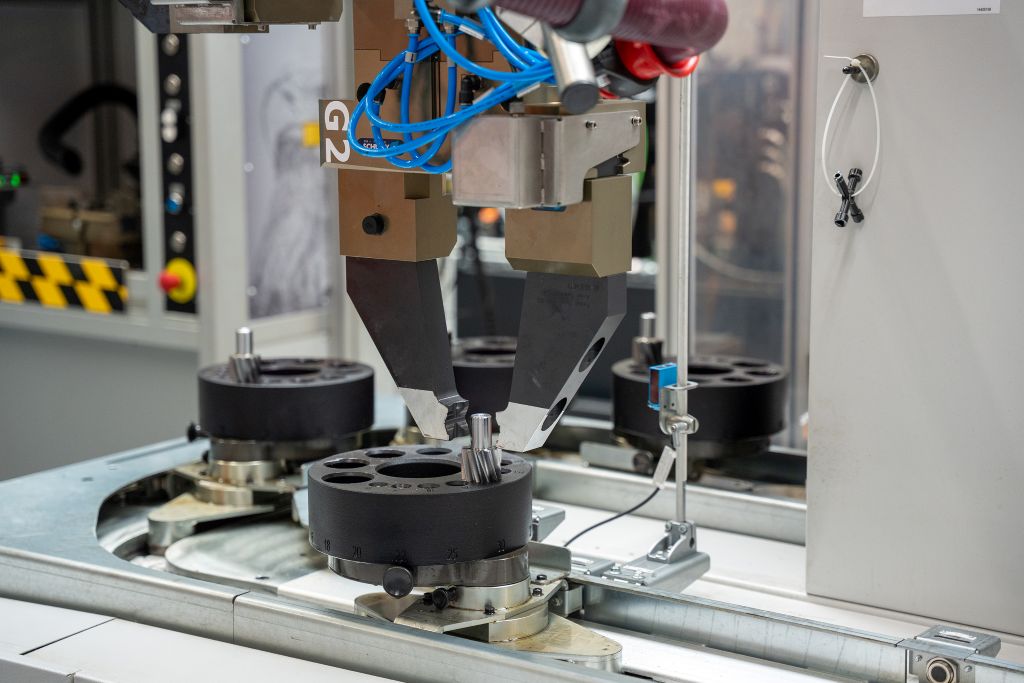
Un secondo robot si occupa successivamente dell'intero flusso di materiale all'interno dell'impianto. Con una pinza pneumatica a doppio parallelo, preleva i pezzi dalla stazione di sbavatura e li consegna a una delle due torni collegate. Successivamente, trasporta i componenti in una stazione di soffiaggio per la pulizia e poi in una stazione laser, dove viene applicata una marcatura per la tracciabilità dei pezzi.
Nel passo successivo, i pezzi vengono controllati in una stazione di misurazione ottica. Il robot li posiziona poi sul nastro trasportatore in plastica integrato (KKB) della fresatrice a rulli Liebherr LC 300, attraverso il quale la macchina viene caricata automaticamente con i pezzi. Dopo la fresatura a rulli, i componenti passano attraverso una lavatrice e vengono infine depositati in modo ordinato su pallet per pezzi all'uscita della linea.
L'integrazione dell'intero impianto è stata affidata alla Liebherr-Verzahntechnik GmbH. Oltre alle proprie macchine e sistemi, l'azienda ha coordinato anche l'integrazione di ulteriori produttori di macchine. "Il concetto globale di Liebherr ci ha convinti", spiega Elmar Schierhoff. "L'esperienza, la competenza e la combinazione di tecnologia di ingranaggi e automazione da un'unica fonte sono stati decisivi."
Sfide: alta varietà di pezzi, spazio limitato
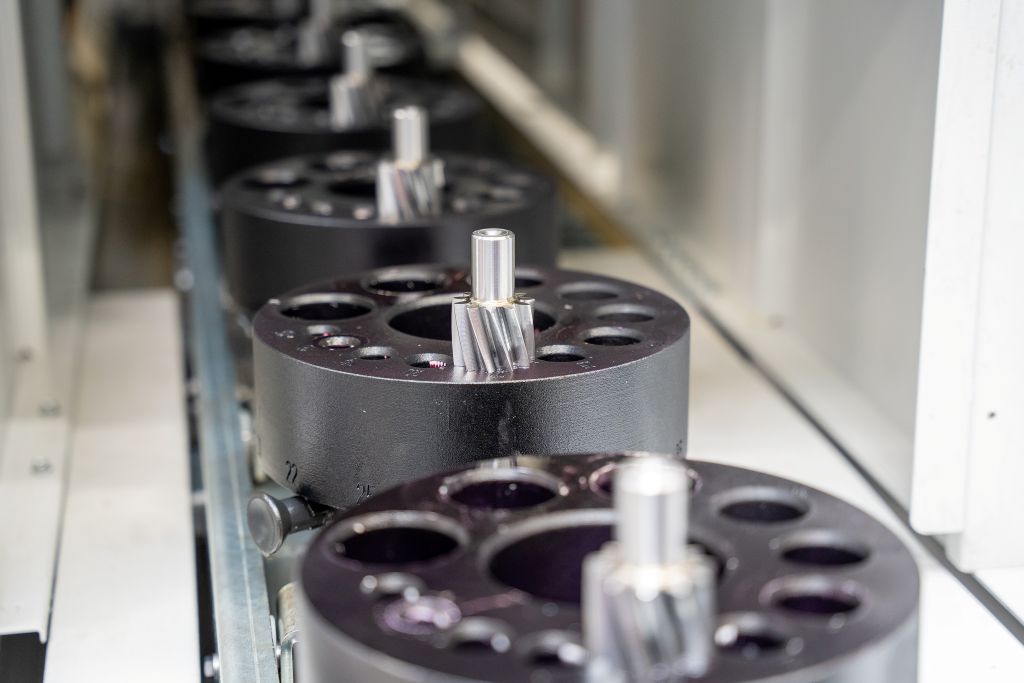
Una sfida centrale nella progettazione dell'impianto è stata la grande varietà di varianti: da circa 50 diversi pezzi grezzi vengono realizzate circa 750 varianti di pezzi finiti. Per gestire in modo efficiente questa gamma, Liebherr ha sviluppato un concetto di stoccaggio flessibile. Vengono utilizzati magazzini a revolver e sistemi di pallet con supporti di dimensioni diverse, che consentono un'intermediazione dei pezzi lavorati.
Rickmeier ha realizzato le attrezzature per il pezzo in casa, in coordinamento costruttivo con Liebherr. "Il nostro obiettivo era un impianto con il minor sforzo di attrezzaggio possibile nonostante l'alta varietà di pezzi", afferma Marcel Mutzenbach, responsabile dell'ingegneria industriale e IT.
Una sfida quasi ancora più grande erano le limitate condizioni di spazio nella produzione. L'intero impianto doveva essere collocato su un'area relativamente piccola - un compito che richiedeva una pianificazione molto precisa. "È stato un lavoro di centimetri", dice Elmar Schierhoff. "La situazione iniziale non era affatto semplice per il team Liebherr - ma alla fine tutto si è incastrato."
Maggiore autonomia per la produzione
Oltre alla produttività e alla qualità, anche il sollievo ergonomico dei dipendenti ha giocato un ruolo importante. Il picking automatico dei contenitori si occupa oggi della gestione anche di pezzi pesanti: singoli componenti possono pesare fino a 20 chilogrammi. "In passato, questi pezzi dovevano essere ulteriormente sbavati manualmente", afferma Marcel Mutzenbach. "Oggi l'impianto si occupa di questo passaggio in modo completamente automatizzato. I nostri dipendenti possono concentrarsi maggiormente su compiti più impegnativi." Il carico di lavoro per gli operatori rimane basso: per l'operazione, il monitoraggio e le fasi di attrezzaggio sono necessari in media circa 1,5 dipendenti per turno.
Realizzazione di progetti in partnership
Il progetto è iniziato alla fine del 2023 e la consegna dell'impianto completo è avvenuta alla fine del 2025. Durante questo periodo, i team di entrambe le aziende hanno collaborato strettamente, con incontri settimanali che hanno garantito uno scambio continuo. "La collaborazione è stata per noi molto costruttiva e pragmatica - in questa forma non è affatto scontata", afferma Ingo Baldermann, che ha la responsabilità del progetto presso la Liebherr-Verzahntechnik GmbH.
Anche dopo l'avvio, il servizio Liebherr rimane sempre disponibile in modo affidabile. "I tempi di risposta sono molto rapidi - anche nel supporto remoto", riporta Elmar Schierhoff. "Si hanno referenti fissi, si raggiungono direttamente le persone giuste - se necessario, anche al di fuori degli orari di lavoro abituali."
Base per ulteriore crescita
Con la nuova linea di produzione, Rickmeier è riuscita ad ampliare le capacità produttive e al contempo a migliorare la qualità e il controllo dei processi. Un contrassegno laser consente inoltre la tracciabilità dei componenti. Per Rickmeier, quindi, l'impianto non è solo un salto tecnologico, ma anche un elemento fondamentale per la crescita futura. "Investiamo continuamente nel nostro parco macchine", afferma Marcel Mutzenbach. "Anche per i futuri progetti di automazione vediamo Liebherr come un partner affidabile."
Contatto: