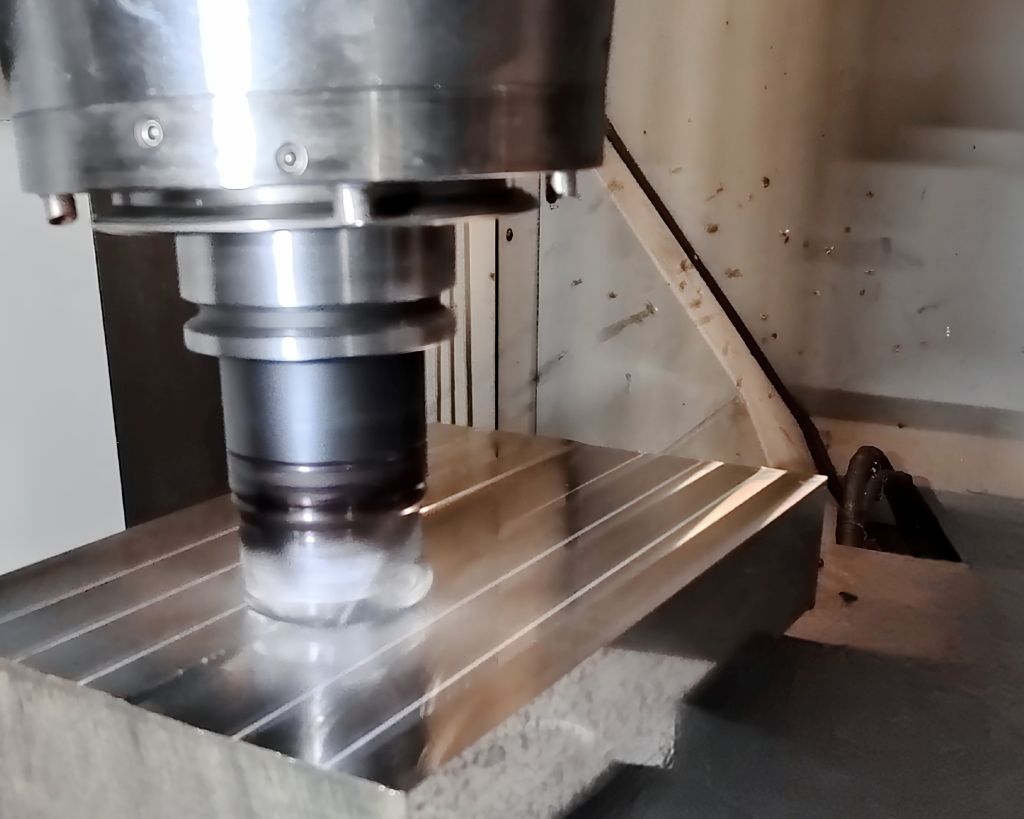
Insbesondere bei der Bearbeitung schwer zerspanbarer metallischer Werkstoffe und Kunststoffe bietet die kryogene Kühlung mit CO2 entscheidende ökonomische und ökologische Vorteile. Diese lassen sich durch ein innovatives CO2-Kühlmodul, das maschinen-, steuerungs- und sicherheitstechnisch vollständig in CNC-Bearbeitungszentren und -Drehmaschinen integriert wird, effektiv in der industriellen Praxis ausschöpfen. Das neue Kühlaggregat, das im Rahmen eines Forschungsprojekts entwickelt wurde, arbeitet bei der Außen- sowie der Innenkühlung mit automatischem Werkzeugwechsel vergleichbar zu Anlagen für klassische Kühlschmierstoffe und ist bei Bedarf mit diesen kombinierbar.
Hochfeste Materialien, steigende Ansprüche an die Bauteilqualität, der Wunsch nach maximalem Zerspanvolumen, höhere Anforderungen hinsichtlich Energie- und Ressourceneffizienz, Reduzierung des CO2-Fußabdrucks und nicht zuletzt zunehmender Kostendruck stellen die Zerspanungstechnik vor neue Herausforderungen. Die kryogene Kühlung mit CO2 gilt als Schlüssel, diese Aufgabenstellungen effizient zu lösen. „Die Kryokühlung ermöglicht, technologische Grenzen in der Zerspanung zu verschieben und so deutliche Verbesserungen bei Produktivität, Wirtschaftlichkeit, Nachhaltigkeit sowie Arbeitsschutz zu erzielen“, erklärt Lucas Günther, Projektingenieur in der Forschungsgruppe Zerspanungstechnik im Team von Prof. Dr.-Ing. Uwe Teicher an der Westsächsischen Hochschule Zwickau (WHZ) und am Forschungs- und Transferzentrum e.V. (FTZ) der Hochschule. Sein Kollege Andreas Zinke ergänzt: „Aufgrund des sowohl in der Werkzeugmaschinenindustrie als auch bei Anwendern großen Interesses an einer vollintegrierten Kühlanlagenlösung haben die WHZ und das FTZ gemeinsam mit dem Kühlanlagenhersteller acp systems, dem Maschinenbauer Chiron, dem Hersteller von Spanntechnik und Drehdurchführungen Ott-Jakob und weiteren Industriepartnern aus den Bereichen Werkzeugherstellung und Sicherheitstechnik ein Forschungsprojekt initiiert. Eingebunden war außerdem der 2015 in Zwickau gegründete Industriearbeitskreis Zerspanen mit CO2“.
Vollintegrierte, CNC-gesteuerte kryogene Kühlung
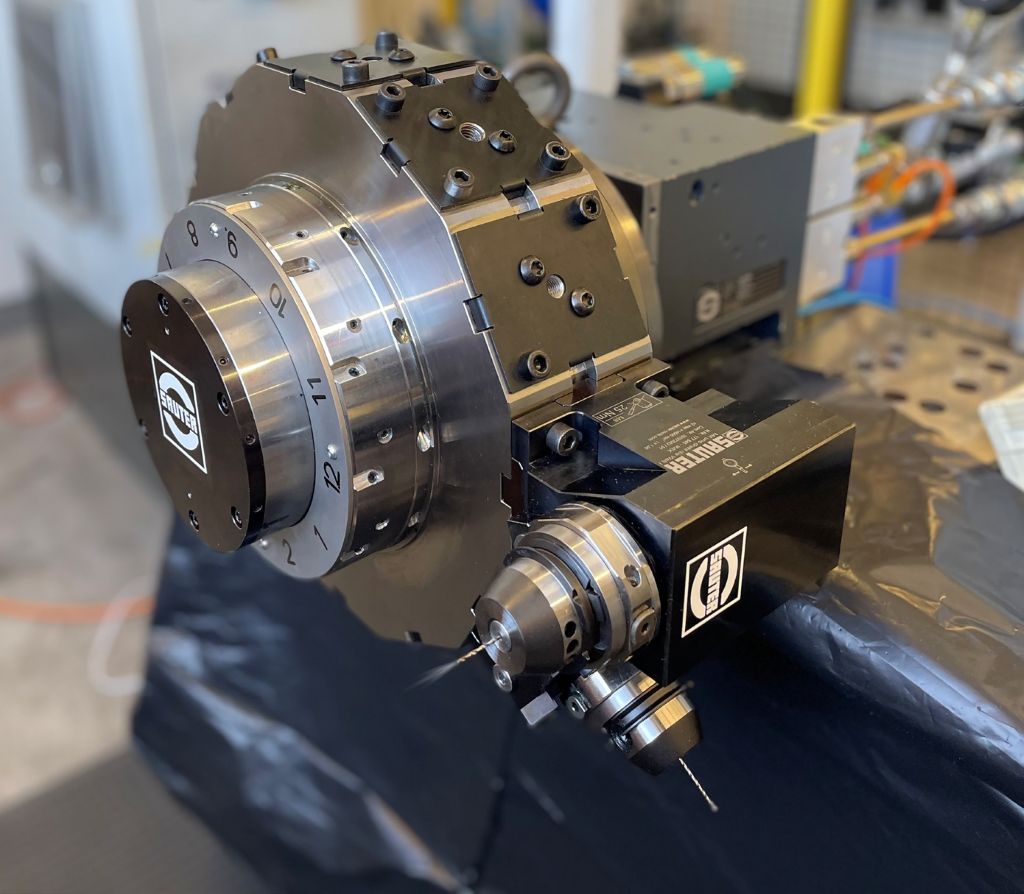
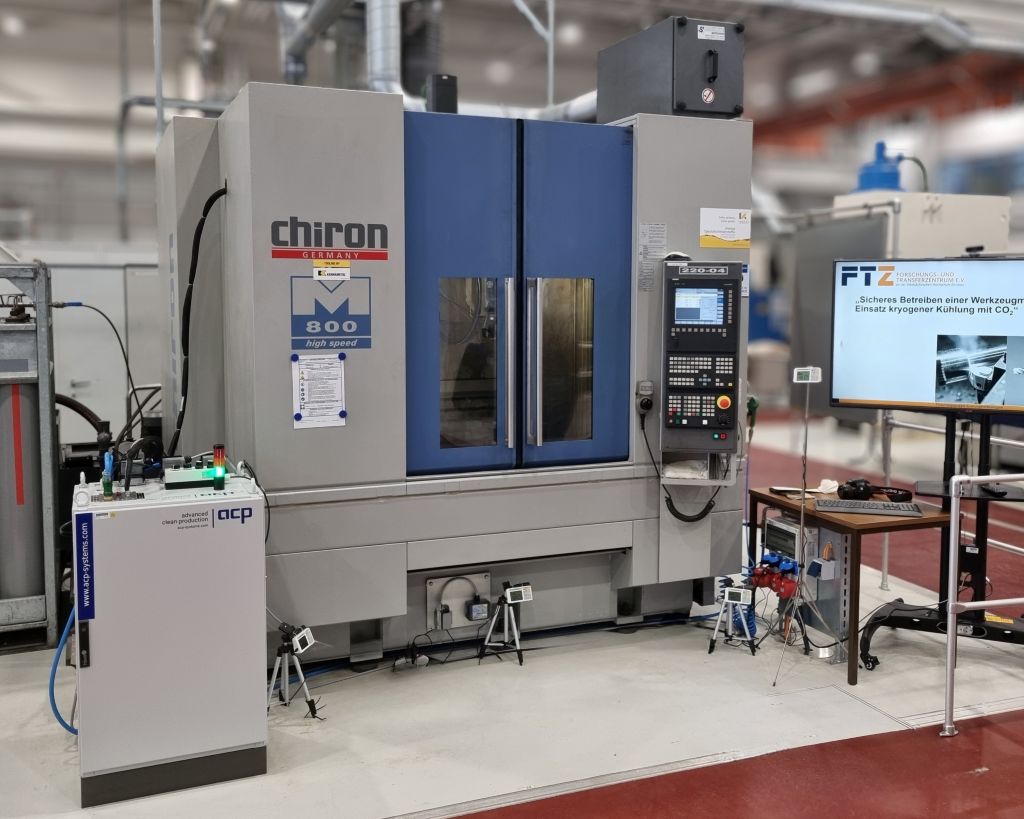
Ziel war die Entwicklung einer kryogenen Kühllösung für die Außen- und Innenkühlung, die hinsichtlich Medienversorgung, Steuerung und Sicherheitstechnik vollständig in Bearbeitungszentren und Drehmaschinen integriert und CNC-gesteuert werden kann wie dies bei Anlagen für konventionelle Kühlschmiermittel der Fall ist. Dafür waren verschiedene Herausforderungen zu meistern. Die erste bestand hinsichtlich der Baugröße beziehungsweise des Platzbedarfs des Kühlmoduls. Unabhängig davon, dass es für den Einsatz in einer Chiron Mill 800 mit der Werkzeugschnittstelle HSK 63 erarbeitet wurde, muss es ohne großen Aufwand an die Maschinenkonzepte anderer Hersteller und an weitere Schnittstellensysteme anpassbar sein.
Darüber hinaus haben wir für die maschinentechnische Integration einen passenden Medienverteiler entwickelt. Dieser ermöglicht, dass die kryogene Kühlung analog zu konventionellen Kühllösungen als Außenkühlung am Werkzeug oder als Innenkühlung durch das Werkzeug ausgewählt werden kann“, beschreibt Lucas Günther eine weitere Herausforderung. Dies beinhaltet die Möglichkeit, ein Bearbeitungszentrum kombiniert – sowohl kryogen als auch mit Emulsionskühlung oder Minimalmengenschmierung – zu betreiben. Die steuerungs- und sicherheitstechnische Anlagenintegration erfolgte über standardisierte Schnittstellen und CO2-Sicherheitssensoren. „Die kryogene Kühlanlage lässt sich dadurch komplett über das Bearbeitungszentrum steuern“, konkretisiert Andreas Zinke. „Darüber hinaus ist die Sicherheitstechnik des Bearbeitungszentrums und der Kühlanlage gekoppelt. Kommt es bei einem der Systeme zu einer Abschaltung, wird auch das andere automatisch abgeschaltet.“
Grenzwert von 5.000 ppm CO2 wird sicher eingehalten
Ergänzend zum Kühlmodul wurde am FTZ anhand umfangreicher Untersuchungen und Tests ein Konzept zum sicheren Betrieb von Werkzeugmaschinen mit kryogener CO2-Kühlung erarbeitet. Um das Gefährdungspotenzial für Mitarbeitende in der Fertigung zu ermitteln, arbeiteten die Forscher mit zwei Testszenarien: Beim ersten wurde das CO2 in kleinen, mittleren und großen Mengen in Werkzeugmaschinen mit offenem beziehungsweise halboffenem Arbeitsraum eingesetzt.
Beim zweiten Versuchsaufbau war der Arbeitsraum geschlossen, auch hier kamen unterschiedliche CO2-Mengen zum Einsatz. Gemessen wurden jeweils die CO2-Konzentrationen bei an- und abgeschalteter externer Absaugung in der Maschinen- und Hallenumgebung.
„Darauf aufbauend haben wir definiert, welche Sicherheitstechnik erforderlich ist, wie diese für einen sicheren Betrieb eingesetzt und wo sie platziert werden muss. Entsprechend hat acp systems CO2-Überwachungssensoren zur Konzentrationsmessung und Abschalttechnik in das Gesamtsystem integriert“, berichtet Andreas Zinke. „Der Arbeitsplatzgrenzwert für CO2 von 5.000 ppm in der Umgebungsluft wird zuverlässig eingehalten. Grundsätzlich sind die eingesetzten Mengen CO2 in der Zerspanung als gering zu betrachten.“
Produktivität, Wirtschaftlichkeit und Nachhaltigkeit eiskalt erhöhen
Zur kryogenen Kühlung wird an der WHZ und am FTZ bereits seit 15 Jahren geforscht. Umfangreiche Grundlagenuntersuchungen mit unterschiedlichen Werkstoffen und bei verschiedenen Zerspanungsanwendungen belegten die Wirksamkeit der CO2-Kryokühlung. Insbesondere bei schwer bearbeitbaren metallischen Werkstoffen, darunter rostfreie Stähle, Nickel-, Kobalt- und Titanlegierungen, sowie bei Kunststoffen, Faserverbundwerkstoffen und Polyetheretherketon (PEEK), wurden gegenüber konventionellen Kühlschmiermitteln (KSS) höhere Zeitspanvolumina, geringerer Werkzeugverschleiß und längere Werkzeugstandzeiten erzielt.
Diese Vorteile bestätigten diverse anwendungs- und bauteilbezogene Projekte mit Industriepartnern. Darüber hinaus erfolgt die Kühlung rückstandsfrei, was den Reinigungsaufwand an Bauteilen und Werkzeugmaschine minimiert sowie das Recycling von Spänen deutlich erleichtert. „Außerdem zeigen sich durch den Einsatz von CO2 häufig verbesserte Oberflächenqualitäten und verringerte Gratbildung“, ergänzt Lucas Günther.
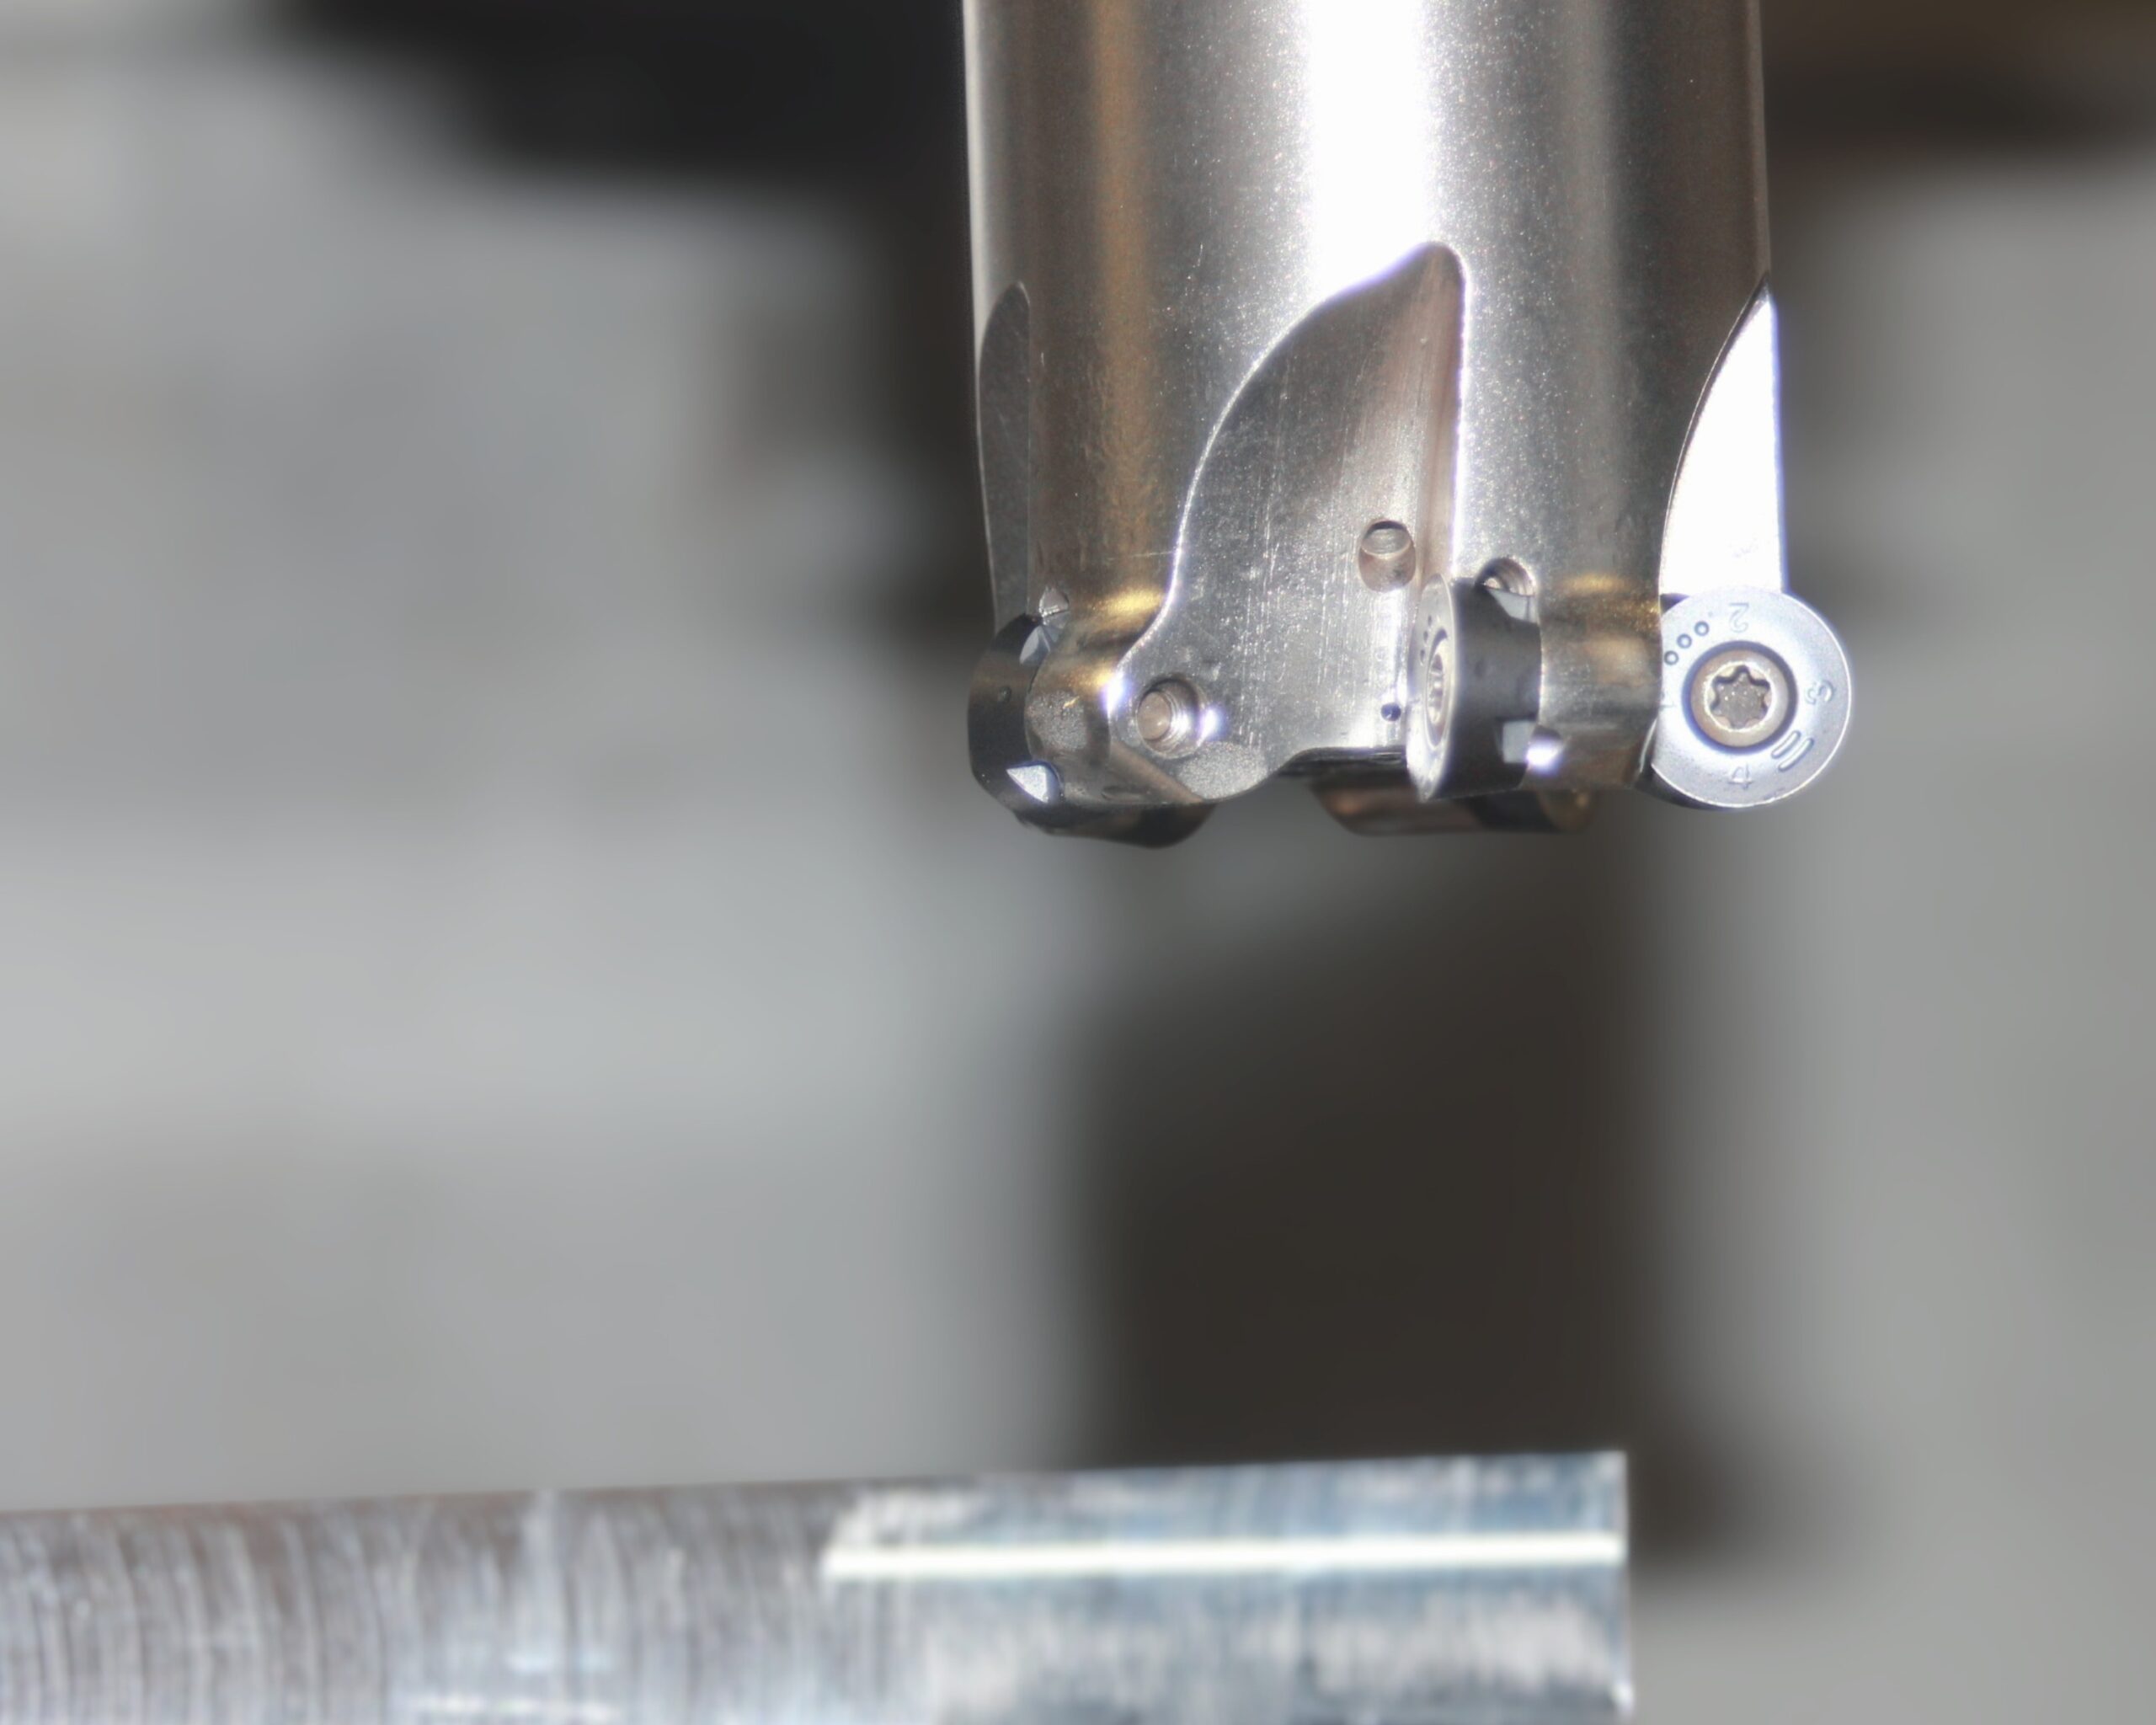
Vorteile bietet die Kühltechnologie auch unter ökologischen und Arbeitsschutz-Aspekten. Das für die kryogene Kühlung eingesetzte recycelte, flüssige CO2 entsteht in chemischen Produktionsprozessen und bei der Energiegewinnung aus Biomasse. Im Gegensatz dazu handelt es sich bei konventionellem KSS um ein chemisches Produkt, das am Ende seiner Standzeit entsorgt werden muss. Darüber hinaus kann es durch Kühlschmierstoff-Bestandteile, beispielsweise Additive oder auch Bakterizide, zu einer Gefährdung von Mitarbeitenden kommen. Geht es um den CO2-Fußabdruck schneidet die kryogene Kühlung ebenfalls besser ab.
„Erste Untersuchungen und Vergleichsrechnungen zum Energieverbrauch haben ergeben, dass beim Einsatz von Öl-/Emulsionskühlanlagen mittlerer Baugröße die Stromaufnahme im Bereich von mehreren Kilowatt liegt, bei Hochdruckkühlanlagen kann diese sogar bei 10 kW liegen. Die kryogene Kühlung verbraucht dagegen nur weniger als 100 Watt“, berichtet Andreas Zinke. Dadurch kann viel Energie eingespart werden, was sich positiv auf den CO2-Fußabdruck auswirkt.
Mit dem neu entwickelten CO2-Kühlmodul der acp systems steht der Zerspanung nun eine Lösung zur Verfügung, die sich unabhängig vom Hersteller der Werkzeug- oder Drehmaschine beziehungsweise des Bearbeitungszentrums vollständig in dieses integrieren und CNC-gesteuert prozesssicher betreiben lässt. Es ermöglicht damit eine im Vergleich zur konventionellen Kühlung mit KSS deutliche höhere Leistungsfähigkeit mit zusätzlicher Realisierung der technologischen, wirtschaftlichen und ökologischen Vorteile der kryogenen Kühlung.
Kontakt: