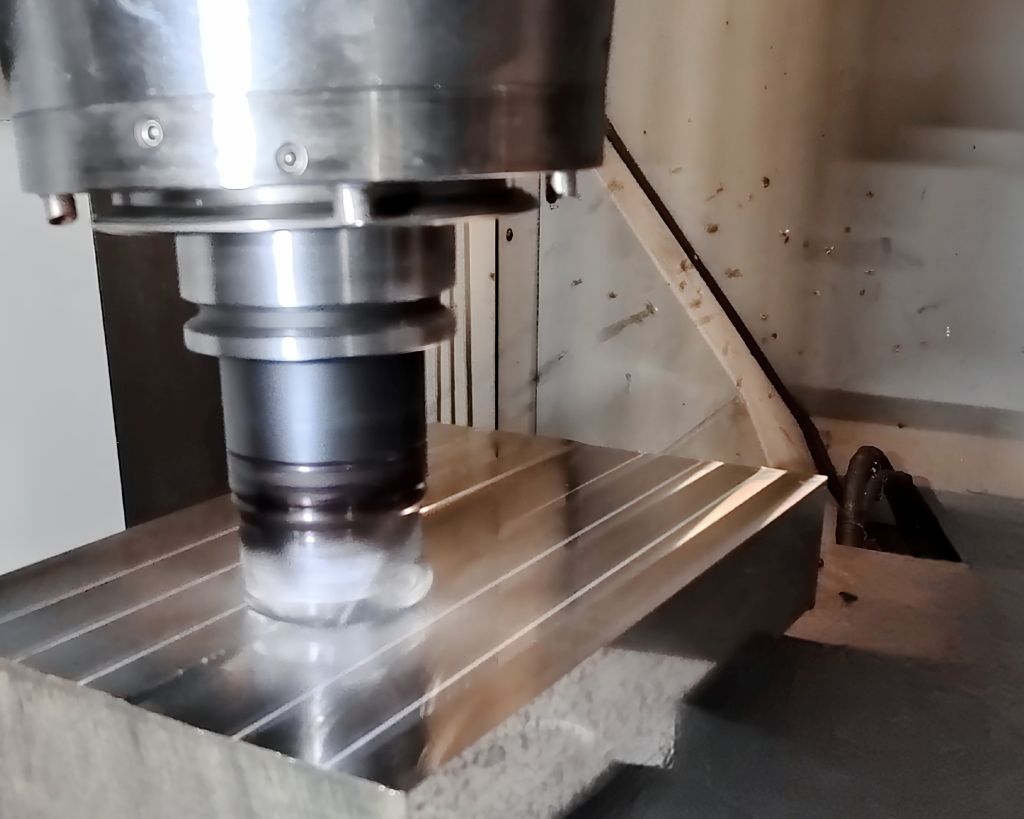
En particulier, lors de l'usinage de matériaux métalliques et de plastiques difficiles à usiner, le refroidissement cryogénique avec CO2 offre des avantages économiques et écologiques décisifs. Ceux-ci peuvent être exploités efficacement dans la pratique industrielle grâce à un module de refroidissement au CO2 innovant, qui est entièrement intégré sur le plan machine, de contrôle et de sécurité dans les centres d'usinage CNC et les tours. Le nouvel agrégat de refroidissement, développé dans le cadre d'un projet de recherche, fonctionne pour le refroidissement extérieur ainsi que pour le refroidissement intérieur avec un changement automatique d'outil, comparable aux installations pour les fluides de coupe classiques, et peut être combiné avec ceux-ci si nécessaire.
Des matériaux hautement résistants, des exigences croissantes en matière de qualité des composants, le désir d'un volume d'usinage maximal, des exigences plus élevées en matière d'efficacité énergétique et de ressources, la réduction de l'empreinte carbone et, enfin, une pression croissante sur les coûts posent de nouveaux défis à la technique d'usinage. Le refroidissement cryogénique avec CO2 est considéré comme la clé pour résoudre ces problématiques de manière efficace. « Le refroidissement cryogénique permet de repousser les limites technologiques de l'usinage et d'obtenir ainsi des améliorations significatives en matière de productivité, de rentabilité, de durabilité et de protection du travail », explique Lucas Günther, ingénieur de projet dans le groupe de recherche sur la technique d'usinage de l'équipe du Prof. Dr.-Ing. Uwe Teicher à l'Université des Sciences Appliquées de Zwickau (WHZ) et au Centre de recherche et de transfert e.V. (FTZ) de l'université. Son collègue Andreas Zinke ajoute : « En raison de l'intérêt considérable tant dans l'industrie des machines-outils que chez les utilisateurs pour une solution de système de refroidissement entièrement intégrée, la WHZ et le FTZ, en collaboration avec le fabricant de systèmes de refroidissement acp systems, le constructeur de machines Chiron, le fabricant de technologies de serrage et de passages tournants Ott-Jakob et d'autres partenaires industriels dans les domaines de la fabrication d'outils et de la technique de sécurité, ont initié un projet de recherche. Le groupe de travail industriel sur l'usinage avec CO2, fondé à Zwickau en 2015, a également été impliqué. »
Refroidissement cryogénique entièrement intégré et contrôlé par CNC
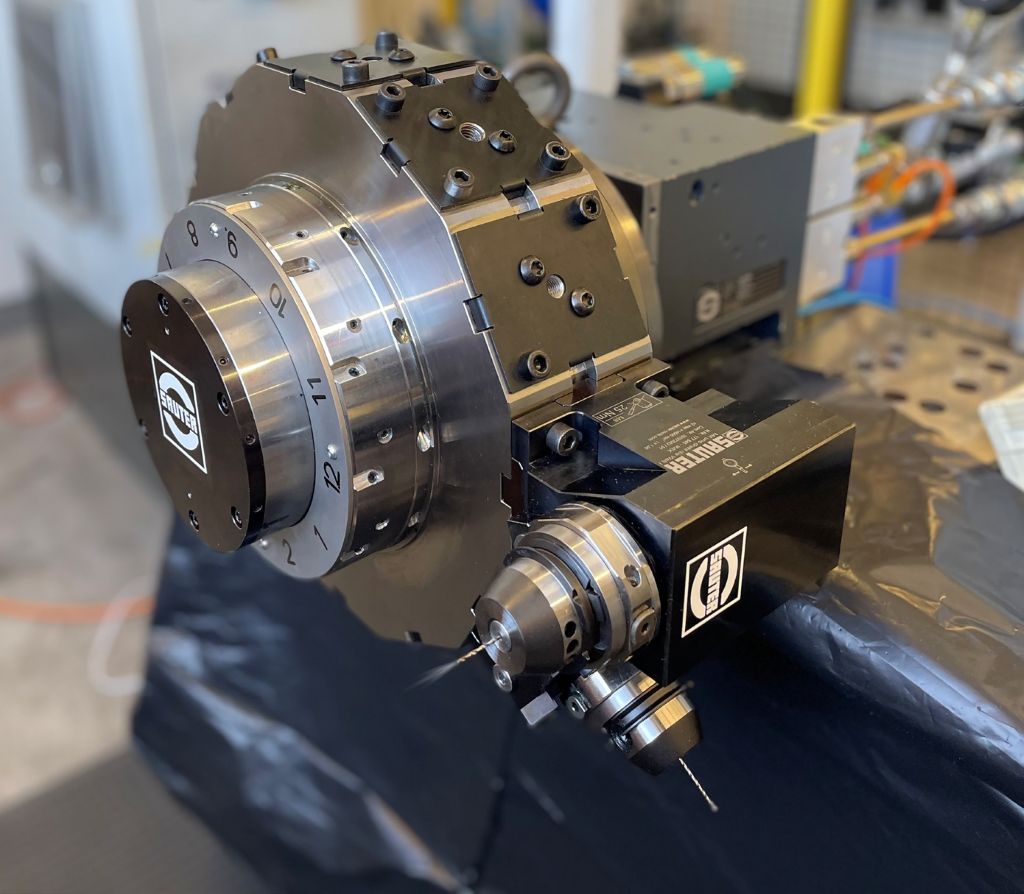
L'objectif était de développer une solution de refroidissement cryogénique pour le refroidissement extérieur et intérieur, qui puisse être entièrement intégrée et contrôlée par CNC dans des centres d'usinage et des tours, comme c'est le cas pour les installations utilisant des lubrifiants de refroidissement conventionnels. Cela a nécessité de surmonter plusieurs défis. Le premier concernait la taille de construction ou l'espace requis pour le module de refroidissement. Indépendamment du fait qu'il ait été conçu pour une utilisation dans une Chiron Mill 800 avec l'interface d'outil HSK 63, il doit pouvoir être adapté sans trop d'efforts aux concepts de machines d'autres fabricants et à d'autres systèmes d'interface.
De plus, nous avons développé un répartiteur de médias adapté à l'intégration technique des machines. Cela permet de choisir le refroidissement cryogénique de manière analogue aux solutions de refroidissement conventionnelles, soit comme refroidissement externe sur l'outil, soit comme refroidissement interne à travers l'outil“, décrit Lucas Günther un autre défi. Cela inclut la possibilité de faire fonctionner un centre d'usinage de manière combinée – à la fois cryogène et avec refroidissement par émulsion ou lubrification en quantité minimale. L'intégration des systèmes de commande et de sécurité a été réalisée via des interfaces standardisées et des capteurs de sécurité CO2. „Le système de refroidissement cryogénique peut ainsi être entièrement contrôlé par le centre d'usinage“, précise Andreas Zinke. „De plus, la technologie de sécurité du centre d'usinage et du système de refroidissement est couplée. Si l'un des systèmes est arrêté, l'autre est également automatiquement arrêté.“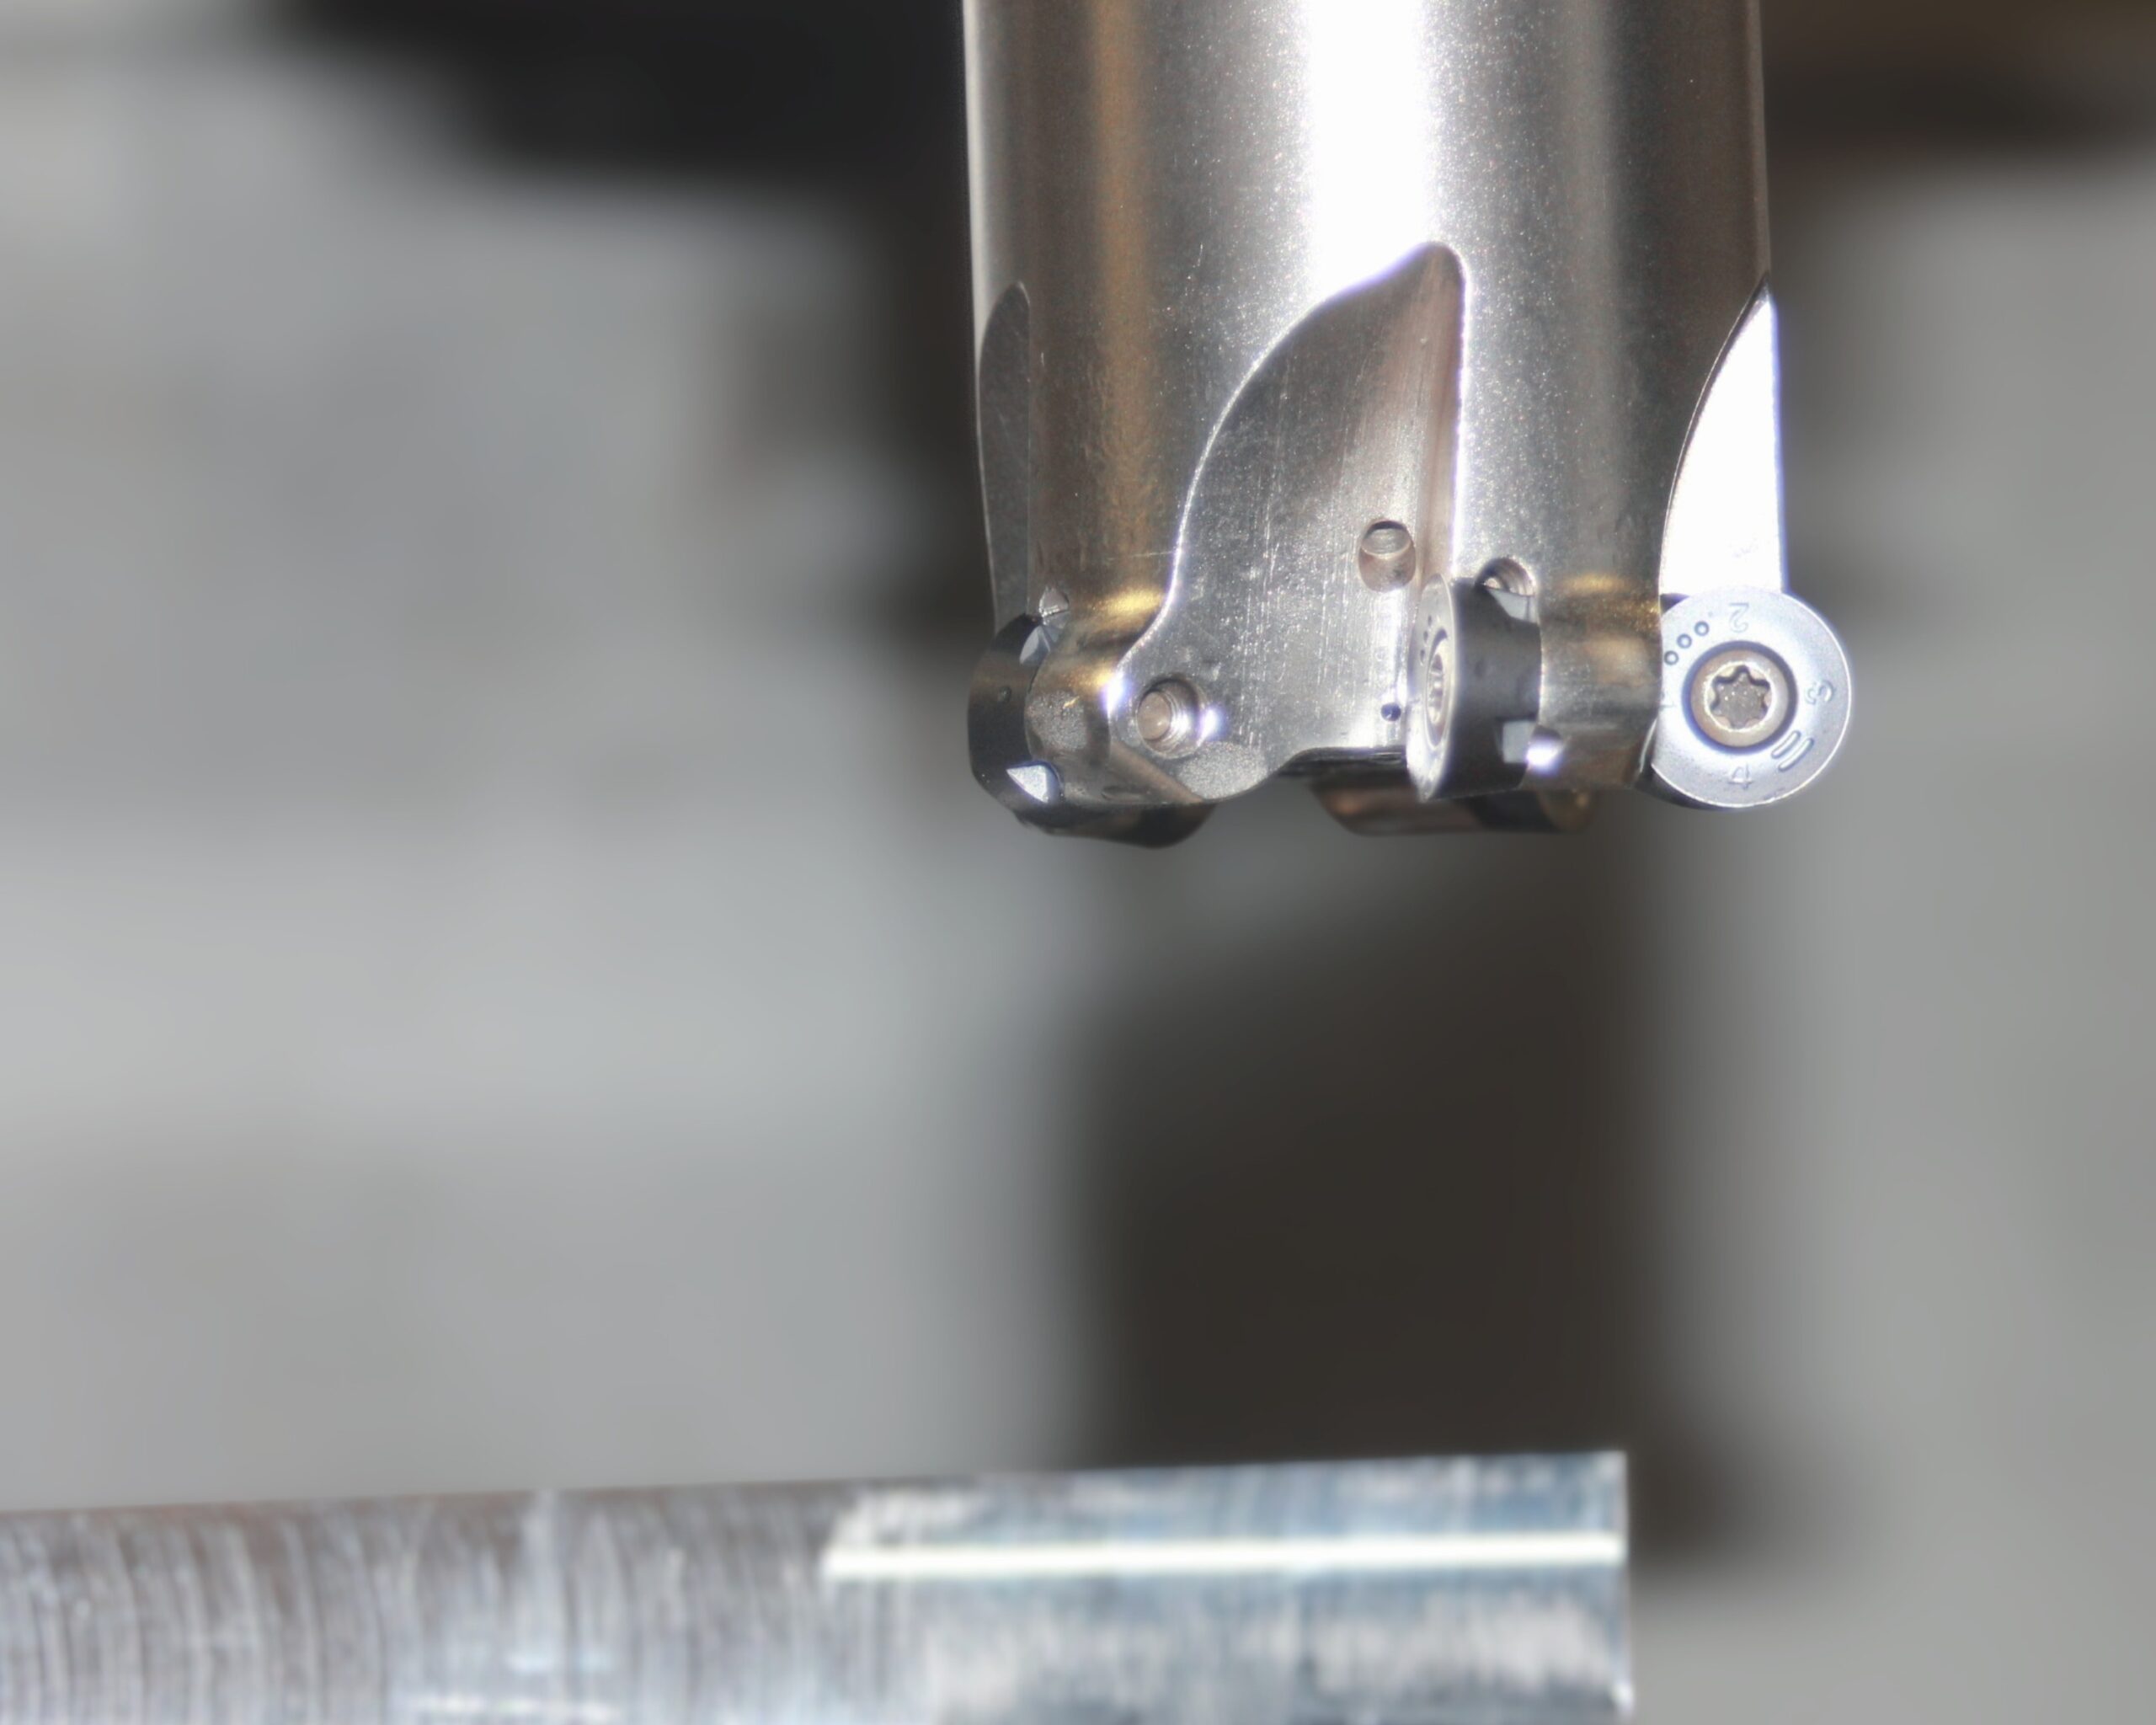
La limite de 5 000 ppm de CO2 sera respectée en toute sécurité.
En complément du module de refroidissement, un concept pour le fonctionnement sécurisé des machines-outils avec refroidissement cryogénique au CO2 a été élaboré au FTZ sur la base d'études et de tests approfondis. Pour évaluer le potentiel de danger pour les employés dans la fabrication, les chercheurs ont travaillé avec deux scénarios de test : dans le premier, le CO2 a été utilisé en petites, moyennes et grandes quantités dans des machines-outils avec un espace de travail ouvert ou semi-ouvert.
Lors de la deuxième configuration expérimentale, l'espace de travail était fermé, et ici aussi, différentes quantités de CO2 ont été utilisées. Les concentrations de CO2 ont été mesurées avec l'aspiration externe activée et désactivée dans l'environnement de la machine et de la salle.
« Sur cette base, nous avons défini quelle technologie de sécurité est nécessaire, comment elle doit être utilisée pour un fonctionnement sûr et où elle doit être placée. En conséquence, acp systems a intégré des capteurs de surveillance du CO2 pour la mesure de concentration et la technologie de coupure dans le système global », rapporte Andreas Zinke. « La valeur limite d'exposition au CO2 de 5 000 ppm dans l'air ambiant est respectée de manière fiable. En principe, les quantités de CO2 utilisées dans l'usinage doivent être considérées comme faibles. »
Augmenter la productivité, la rentabilité et la durabilité de manière glaciale.
La recherche sur le refroidissement cryogénique est menée à la WHZ et au FTZ depuis 15 ans. D'importantes études fondamentales avec différents matériaux et dans diverses applications d'usinage ont démontré l'efficacité du refroidissement cryogénique au CO2. En particulier pour les matériaux métalliques difficiles à usiner, y compris les aciers inoxydables, les alliages de nickel, de cobalt et de titane, ainsi que pour les plastiques, les composites à fibres et le polyétheréthercétone (PEEK), des volumes de copeaux plus élevés, une usure des outils réduite et des durées de vie des outils plus longues ont été obtenus par rapport aux fluides de coupe conventionnels (KSS).
Ces avantages ont été confirmés par divers projets liés aux applications et aux composants avec des partenaires industriels. De plus, le refroidissement se fait sans résidu, ce qui minimise l'effort de nettoyage des composants et des machines-outils, tout en facilitant considérablement le recyclage des copeaux. « De plus, l'utilisation de CO2 montre souvent des qualités de surface améliorées et une réduction de la formation de bavures », ajoute Lucas Günther.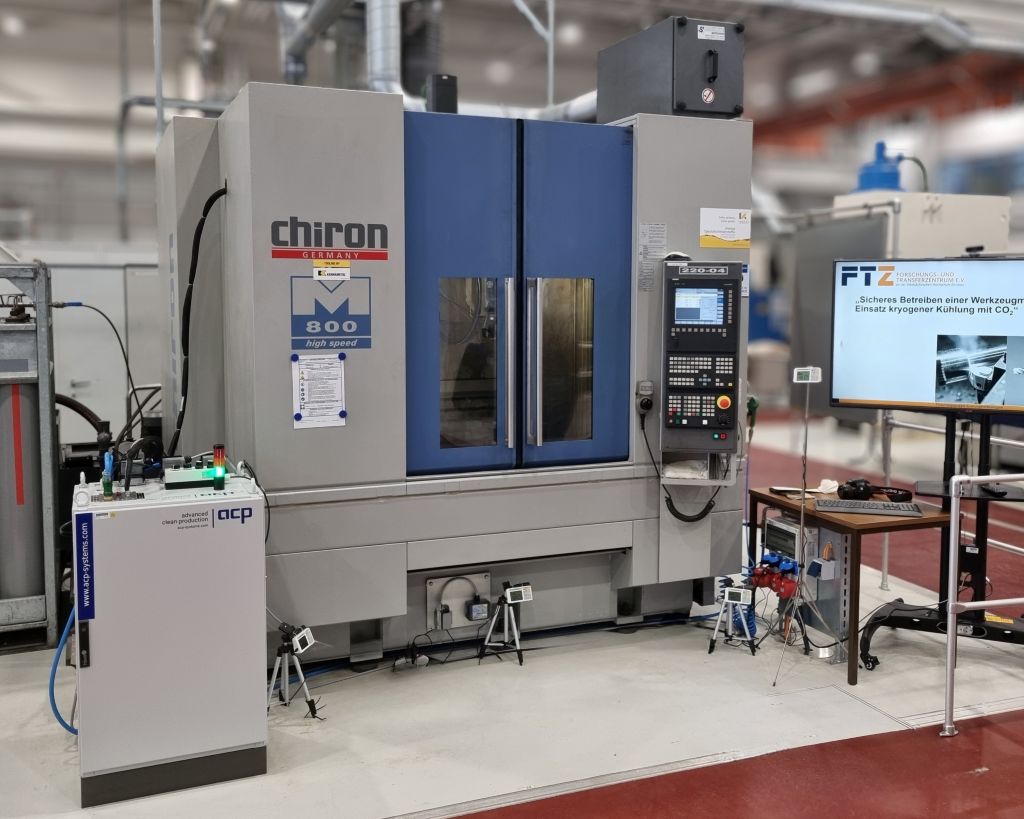
La technologie de refroidissement présente également des avantages du point de vue écologique et de la protection des travailleurs. Le CO2 liquide recyclé utilisé pour le refroidissement cryogénique provient de processus de production chimique et de la production d'énergie à partir de biomasse. En revanche, le liquide de refroidissement conventionnel est un produit chimique qui doit être éliminé à la fin de sa durée de vie. De plus, les composants des fluides de coupe, tels que les additifs ou les bactéricides, peuvent représenter un danger pour les employés. En ce qui concerne l'empreinte carbone, le refroidissement cryogénique est également plus avantageux.
« Les premières études et calculs comparatifs sur la consommation d'énergie ont révélé qu'avec l'utilisation de systèmes de refroidissement à huile/émulsion de taille moyenne, la consommation électrique se situe dans une fourchette de plusieurs kilowatts, tandis que pour les systèmes de refroidissement haute pression, elle peut même atteindre 10 kW. En revanche, le refroidissement cryogénique ne consomme que moins de 100 watts », rapporte Andreas Zinke. Cela permet d'économiser beaucoup d'énergie, ce qui a un impact positif sur l'empreinte carbone.
Avec le nouveau module de refroidissement CO2 développé par acp systems, l'usinage dispose désormais d'une solution qui peut être intégrée de manière complète et indépendante du fabricant de la machine-outil ou du centre d'usinage, et qui peut être exploitée de manière sûre et contrôlée par CNC. Cela permet d'obtenir une capacité de performance nettement supérieure par rapport au refroidissement conventionnel avec KSS, tout en réalisant les avantages technologiques, économiques et écologiques du refroidissement cryogénique.
Contact :