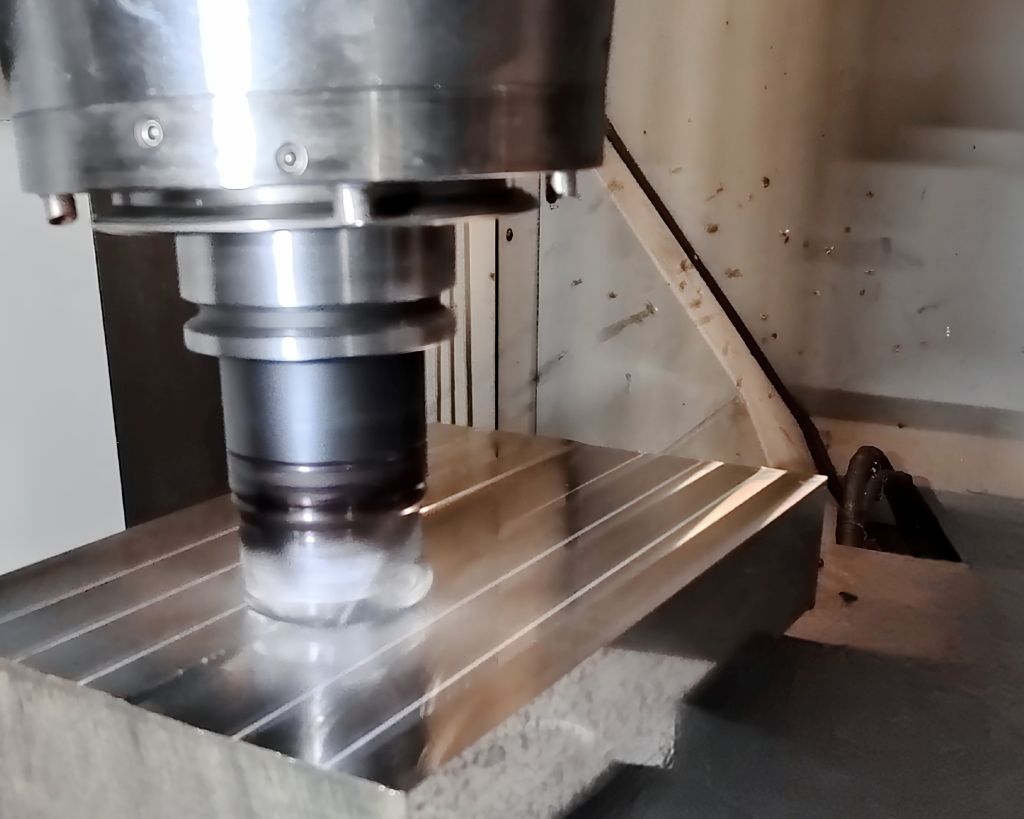
Különösen jelentőséggel bír a nehezen megmunkálható fémanyagok és műanyagok feldolgozása során a CO2-vel végzett kriogén hűtés, amely döntő gazdasági és ökológiai előnyöket kínál. Ezeket egy innovatív CO2-hűtőmodul révén lehet hatékonyan kihasználni az ipari gyakorlatban, amely teljes mértékben integrálva van CNC megmunkáló központokba és esztergagépekbe gép-, vezérlés- és biztonságtechnikai szempontból. Az új hűtőaggregátum, amely egy kutatási projekt keretében készült, külső és belső hűtésnél automatikus szerszámcserével működik, hasonlóan a klasszikus hűtő-kenőanyagokhoz, és szükség esetén ezekkel kombinálható.
A magas szilárdságú anyagok, a komponensminőséggel szembeni növekvő igények, a maximális forgácsolási térfogat iránti vágy, a magasabb energia- és erőforrás-hatékonysági követelmények, a szén-dioxid-lábnyom csökkentése, és nem utolsósorban a növekvő költségnyomás új kihívások elé állítja a forgácsolástechnikát. A CO2-vel végzett kriogén hűtés kulcsfontosságú a feladatok hatékony megoldásához. „A kriogén hűtés lehetővé teszi a technológiai határok elmozdítását a forgácsolásban, így jelentős javulásokat érhetünk el a termelékenység, a gazdaságosság, a fenntarthatóság és a munkavédelem terén” - magyarázza Lucas Günther, a Zerspanungstechnik kutatócsoport projektmérnöke Prof. Dr.-Ing. Uwe Teicher csapatában a Zwickaui Nyugat-Szász Főiskolán (WHZ) és a Főiskola Kutatási és Átviteli Központjában (FTZ). Kollégája, Andreas Zinke hozzátette: „A szerszámgépiparban és a felhasználók körében tapasztalható nagy érdeklődés miatt egy teljesen integrált hűtőrendszer megoldás iránt a WHZ és az FTZ közösen, az acp systems hűtőrendszer-gyártóval, a Chiron gépgyártóval, az Ott-Jakob szorítótechnika és forgócsatlakozók gyártójával, valamint más ipari partnerekkel a szerszámgyártás és biztonságtechnika területéről kutatási projektet indított. A projektbe bevonták a 2015-ben Zwickauban alapított CO2 forgácsolási ipari munkacsoportot is.”
Teljesen integrált, CNC-vezérelt kriogén hűtés
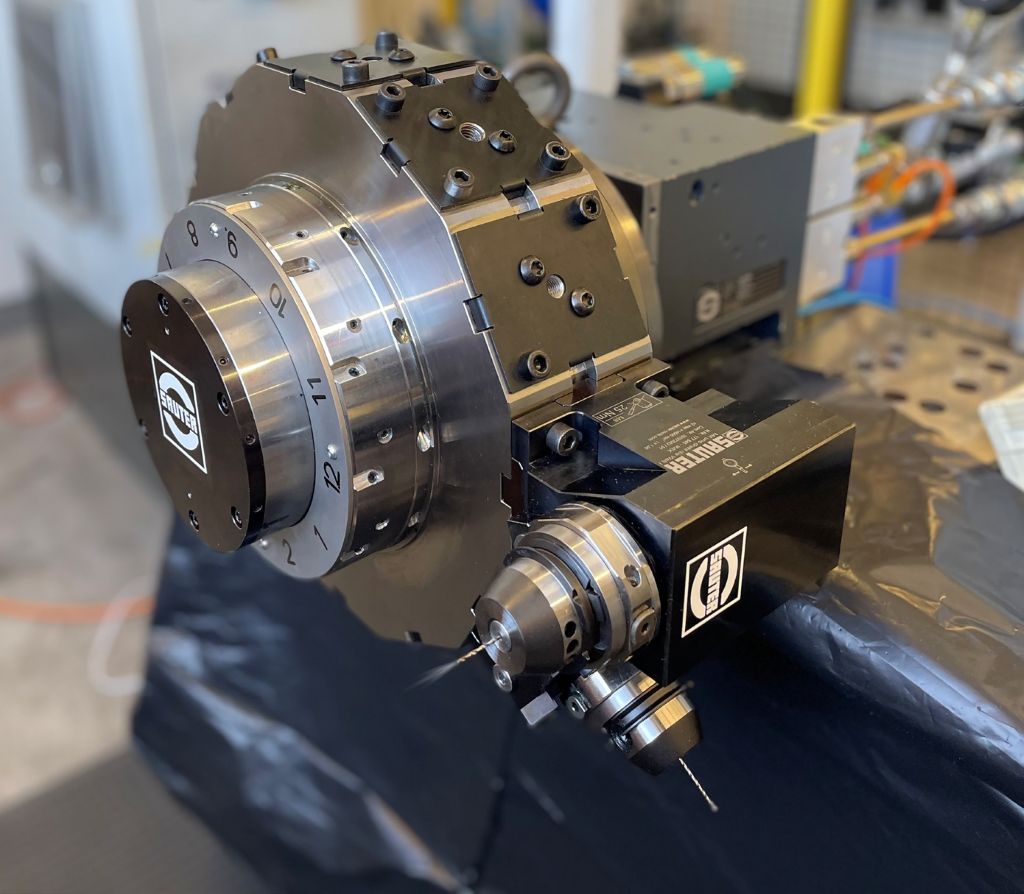
A cél egy kriogén hűtési megoldás kifejlesztése volt a külső és belső hűtéshez, amely teljes mértékben integrálható a megmunkáló központokba és esztergagépekbe, és CNC-vezérelt lehet, akárcsak a hagyományos hűtőkenőanyagokhoz készült berendezések esetében. Ehhez különböző kihívásokat kellett leküzdeni. Az első a hűtőmodul méretével vagy helyigényével kapcsolatos. Függetlenül attól, hogy a Chiron Mill 800-as géphez, HSK 63 szerszámcsatlakozóval dolgozták ki, a megoldásnak könnyen alkalmazkodnia kell más gyártók gépkoncepcióihoz és további csatlakozási rendszerekhez.
Ezen kívül kifejlesztettünk egy megfelelő médiamegosztót a géptechnikai integrációhoz. Ez lehetővé teszi, hogy a kriogén hűtés a hagyományos hűtési megoldásokhoz hasonlóan külső hűtésként a szerszámon vagy belső hűtésként a szerszámon keresztül választható legyen – írja le Lucas Günther egy újabb kihívást. Ez magában foglalja annak lehetőségét, hogy egy megmunkáló központot kombinálva üzemeltessünk – mind kriogén, mind emulziós hűtéssel vagy minimális mennyiségű kenéssel. A vezérlési és biztonságtechnikai rendszerintegráció szabványos interfészeken és CO2 biztonsági érzékelőkön keresztül valósult meg. „A kriogén hűtőrendszer teljes mértékben a megmunkáló központon keresztül vezérelhető” – konkretizálja Andreas Zinke. „Ezen kívül a megmunkáló központ és a hűtőrendszer biztonsági technológiája összekapcsolódik. Ha az egyik rendszer leáll, a másik is automatikusan leáll.”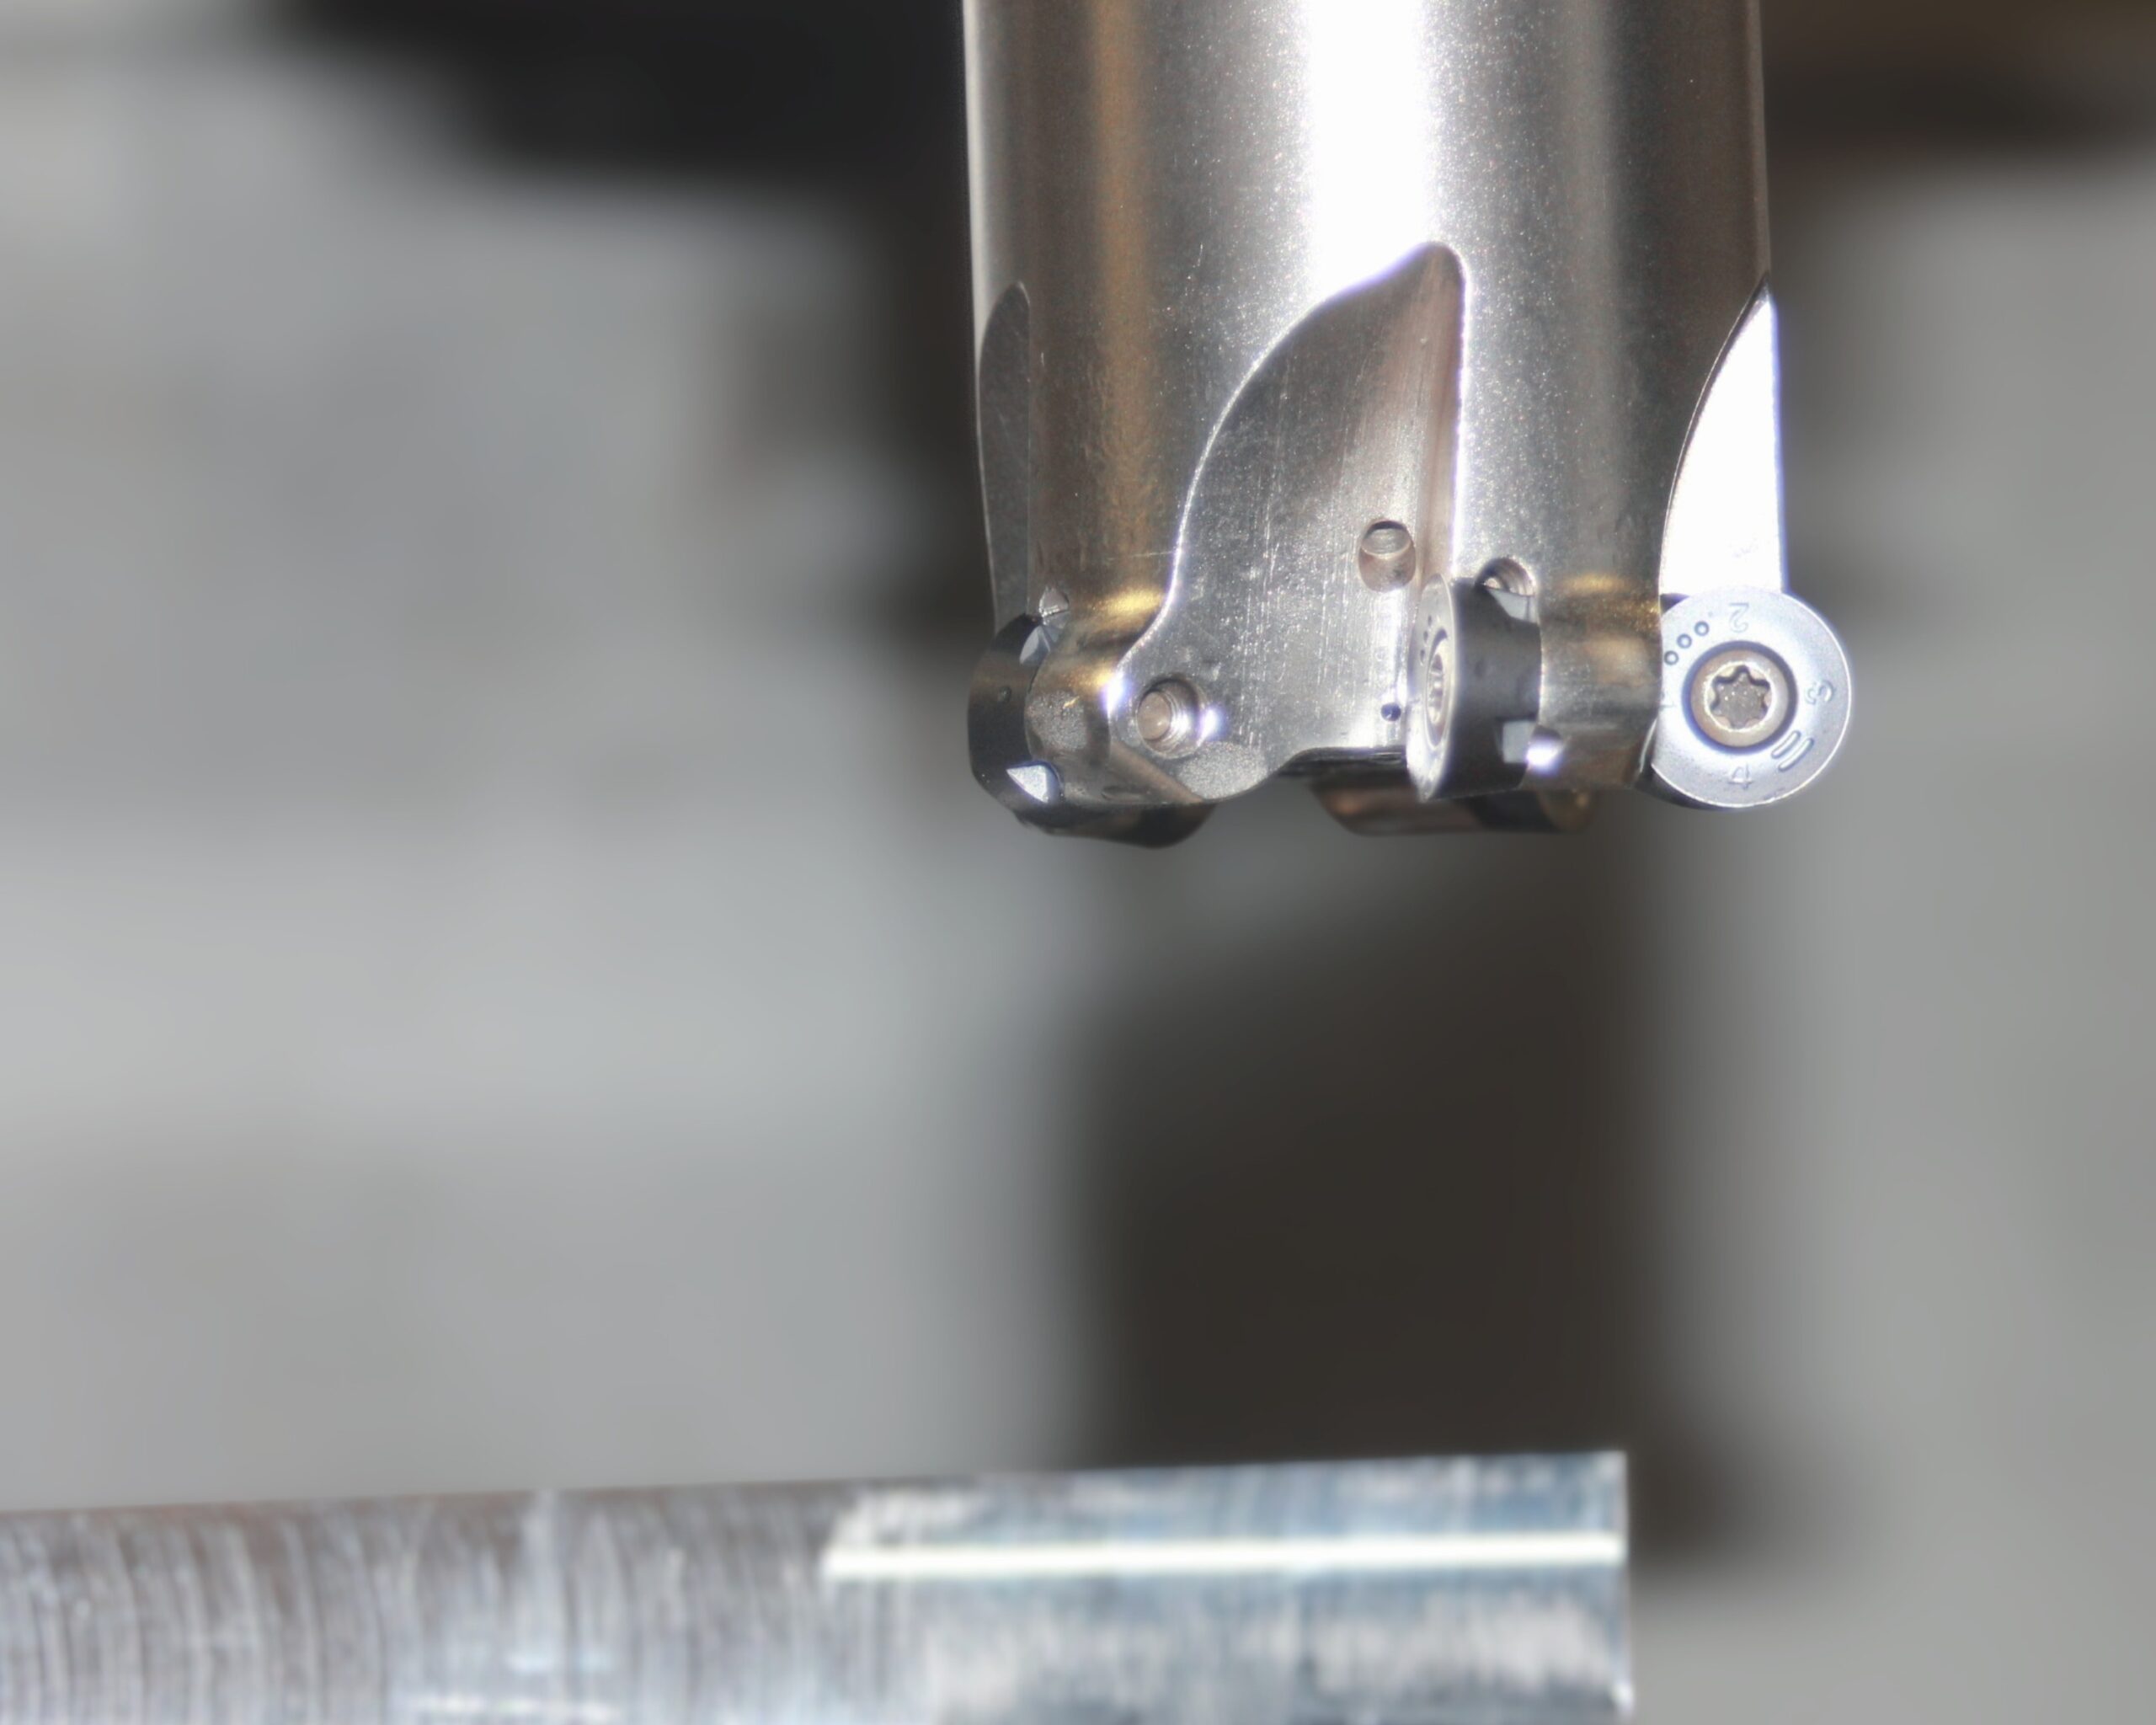
Az 5.000 ppm CO2 határértéke biztosan betartásra kerül.
Kiegészítve a hűtőmodult, az FTZ-nél átfogó vizsgálatok és tesztek alapján kidolgoztak egy koncepciót a szerszámgépek biztonságos működtetésére kriogén CO2-hűtéssel. A gyártásban dolgozók veszélyeztetettségének felmérése érdekében a kutatók két tesztforgatókönyvvel dolgoztak: az első esetben a CO2-t kis, közepes és nagy mennyiségben használták szerszámgépekben nyitott vagy félig nyitott munkatérrel.
A második kísérleti felállásnál a munkatér zárt volt, itt is különböző CO2-mennyiségeket használtak. A CO2-koncentrációkat mérték a gép és a csarnok környezetében, amikor a külső elszívás be volt kapcsolva és ki volt kapcsolva.
„Erre alapozva meghatároztuk, hogy milyen biztonsági technikára van szükség, hogyan kell ezt a biztonságos üzemeltetés érdekében alkalmazni, és hol kell elhelyezni. Ennek megfelelően az acp systems CO2-figyelő érzékelőket integrált a teljes rendszerbe a koncentrációmérés és a lekapcsolási technika érdekében“ – számolt be Andreas Zinke. „A CO2 munkahelyi határértéke, amely 5.000 ppm a környezeti levegőben, megbízhatóan betartásra kerül. Alapvetően a megmunkálás során használt CO2 mennyisége alacsonynak tekinthető.“
A termelési hatékonyság, gazdaságosság és fenntarthatóság drasztikus növelése
A kriogén hűtés terén a WHZ-n és az FTZ-n már 15 éve folynak kutatások. Kiterjedt alapkutatások különböző anyagokkal és különböző forgácsolási alkalmazások során bizonyították a CO2-kriokhűtés hatékonyságát. Különösen nehezen megmunkálható fémek esetében, beleértve a rozsdamentes acélokat, nikkel-, kobalt- és titánötvözeteket, valamint műanyagokat, szálkompozitokat és poliéter-éter-ketont (PEEK), a hagyományos hűtő-kenőanyagokhoz (KSS) képest magasabb időtartamú forgácsolási térfogatokat, alacsonyabb szerszámkopást és hosszabb szerszámélettartamot értek el.
Ezeket az előnyöket különböző alkalmazás- és alkatrészspecifikus projektek igazolták ipari partnerekkel. Ezen kívül a hűtés maradék nélkül történik, ami minimalizálja az alkatrészek és szerszámgépek tisztítási igényét, valamint jelentősen megkönnyíti a forgácsok újrahasznosítását. „Továbbá a CO2 alkalmazása gyakran javított felületminőségeket és csökkentett élek kialakulását eredményezi” – tette hozzá Lucas Günther.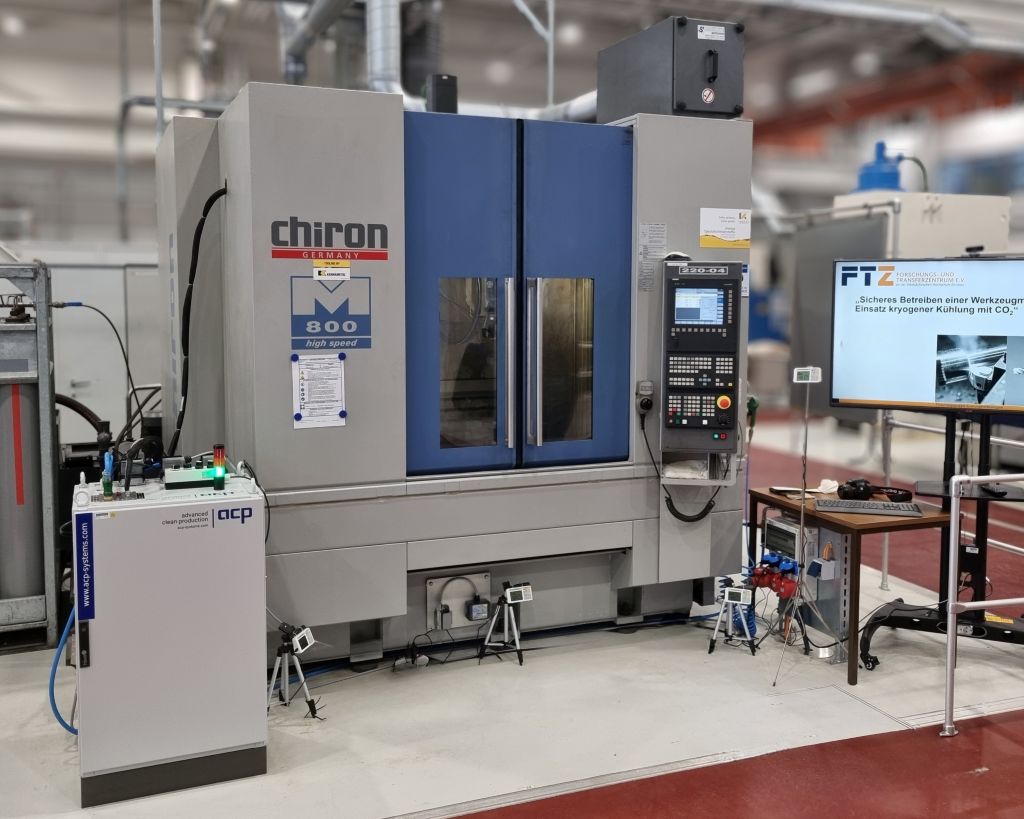
A hűtéstechnológia előnyei ökológiai és munkavédelmi szempontból is jelentkeznek. A kriogén hűtéshez használt újrahasznosított, folyékony CO2 kémiai termelési folyamatok során és biomasszából történő energiaelőállításkor keletkezik. Ezzel szemben a hagyományos hűtő-kenő folyadék egy kémiai termék, amelyet a használati ideje végén el kell távolítani. Ezen kívül a hűtő-kenő folyadék összetevői, például adalékanyagok vagy baktériumölők, a munkavállalók veszélyeztetéséhez vezethetnek. A CO2-lábnyom szempontjából a kriogén hűtés szintén kedvezőbb eredményt mutat.
„Az első vizsgálatok és összehasonlító számítások az energiafogyasztásról azt mutatták, hogy az olaj-/emulziós hűtőberendezések közepes méretű alkalmazásakor az áramfelvétel több kilowatt körüli, míg a nagynyomású hűtőberendezések esetében ez akár 10 kW is lehet. Ezzel szemben a kriogén hűtés kevesebb mint 100 Wattot fogyaszt“ – számolt be Andreas Zinke. Ezáltal jelentős energia megtakarítás érhető el, ami pozitívan hat a CO2-lábnyomra.
Az acp systems által kifejlesztett új CO2-hűtőmodul a forgácsolás számára egy olyan megoldást kínál, amely függetlenül a szerszám- vagy forgácsológép, illetve a megmunkáló központ gyártójától teljes mértékben integrálható és CNC-vezérelt, folyamatbiztos üzemeltetést tesz lehetővé. Ezáltal a hagyományos KSS hűtéshez képest jelentősen magasabb teljesítményt biztosít, valamint lehetővé teszi a kriogén hűtés technológiai, gazdasági és ökológiai előnyeinek megvalósítását.
Kapcsolat: