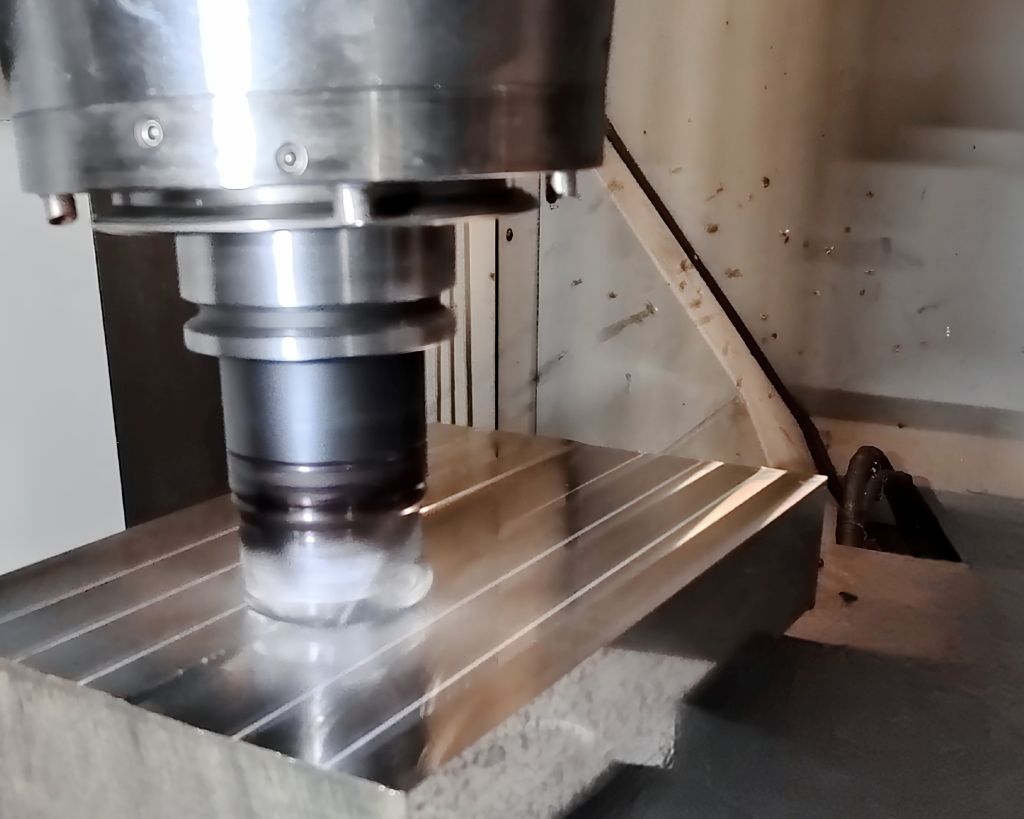
În special în prelucrarea materialelor metalice și a plasticelor greu prelucrabile, răcirea criogenică cu CO2 oferă avantaje economice și ecologice decisive. Acestea pot fi valorificate eficient în practica industrială printr-un modul de răcire inovator cu CO2, care este complet integrat din punct de vedere al mașinilor, controlului și tehnicii de siguranță în centrele de prelucrare CNC și în mașinile de strunjit. Noua unitate de răcire, dezvoltată în cadrul unui proiect de cercetare, funcționează atât pentru răcirea exterioară, cât și pentru răcirea interioară cu schimbare automată a uneltelor, comparabil cu instalațiile pentru lubrifianți de răcire clasici și poate fi combinată cu acestea, dacă este necesar.
Materiale de înaltă rezistență, cerințe crescânde privind calitatea componentelor, dorința de a maximiza volumul de prelucrare, cerințe mai mari în ceea ce privește eficiența energetică și a resurselor, reducerea amprentei de carbon și, nu în ultimul rând, presiunea crescândă asupra costurilor, reprezintă noi provocări pentru tehnologia de prelucrare. Răcirea criogenică cu CO2 este considerată cheia pentru a rezolva aceste probleme în mod eficient. „Răcirea criogenică permite depășirea limitelor tehnologice în prelucrare și astfel obținerea unor îmbunătățiri semnificative în ceea ce privește productivitatea, rentabilitatea, sustenabilitatea și protecția muncii”, explică Lucas Günther, inginer de proiect în grupul de cercetare în tehnologia de prelucrare din echipa prof. dr.-ing. Uwe Teicher de la Universitatea de Științe Aplicate din Zwickau (WHZ) și de la Centrul de Cercetare și Transfer e.V. (FTZ) al universității. Colegul său, Andreas Zinke, completează: „Datorită interesului mare atât în industria mașinilor-unelte, cât și din partea utilizatorilor pentru o soluție de sistem de răcire complet integrată, WHZ și FTZ, împreună cu producătorul de sisteme de răcire acp systems, constructorul de mașini Chiron, producătorul de tehnologie de prindere și treceri rotative Ott-Jakob și alți parteneri din industrie din domeniul fabricării uneltelor și tehnologiei de siguranță, au inițiat un proiect de cercetare. De asemenea, a fost implicat și grupul de lucru industrial Zerspanen cu CO2, înființat în 2015 la Zwickau.”
Răcire criogenică complet integrată, controlată CNC
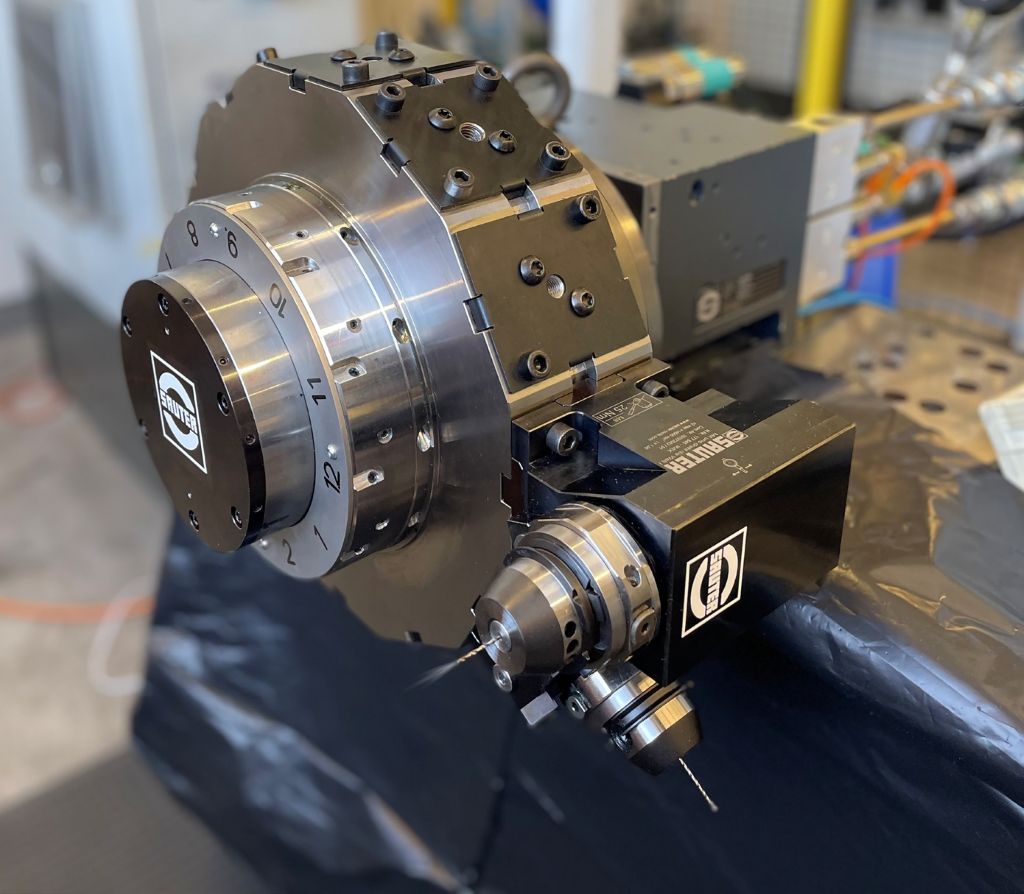
Scopul a fost dezvoltarea unei soluții de răcire criogenică pentru răcirea exterioară și interioară, care să fie complet integrată în centrele de prelucrare și mașinile de turnare în ceea ce privește alimentarea cu medii, controlul și tehnologia de siguranță și să poată fi controlată CNC, așa cum se întâmplă în cazul instalațiilor pentru răcitoare de lubrifianți convenționali. Pentru aceasta, au fost de depășit diverse provocări. Prima a fost legată de dimensiunea construcției sau de necesarul de spațiu al modulului de răcire. Indiferent de faptul că a fost dezvoltat pentru utilizarea într-o Chiron Mill 800 cu interfața de unelte HSK 63, acesta trebuie să fie adaptabil fără mari eforturi la conceptele de mașini ale altor producători și la alte sisteme de interfață.
În plus, am dezvoltat un distribuitor de medii potrivit pentru integrarea tehnică a mașinilor. Acesta permite ca răcirea criogenică să fie aleasă analog soluțiilor de răcire convenționale, fie ca răcire externă la uneltele de lucru, fie ca răcire internă prin unealtă", descrie Lucas Günther o altă provocare. Aceasta include posibilitatea de a opera un centru de prelucrare combinat - atât criogenic, cât și cu răcire prin emulsie sau lubrifiere cu cantitate minimă. Integrarea sistemelor de control și de siguranță s-a realizat prin intermediul interfețelor standardizate și a senzorilor de siguranță CO2. "Sistemul de răcire criogenică poate fi controlat complet prin intermediul centrului de prelucrare", concretizează Andreas Zinke. "În plus, tehnologia de siguranță a centrului de prelucrare și a sistemului de răcire este interconectată. Dacă unul dintre sisteme se oprește, și celălalt se oprește automat."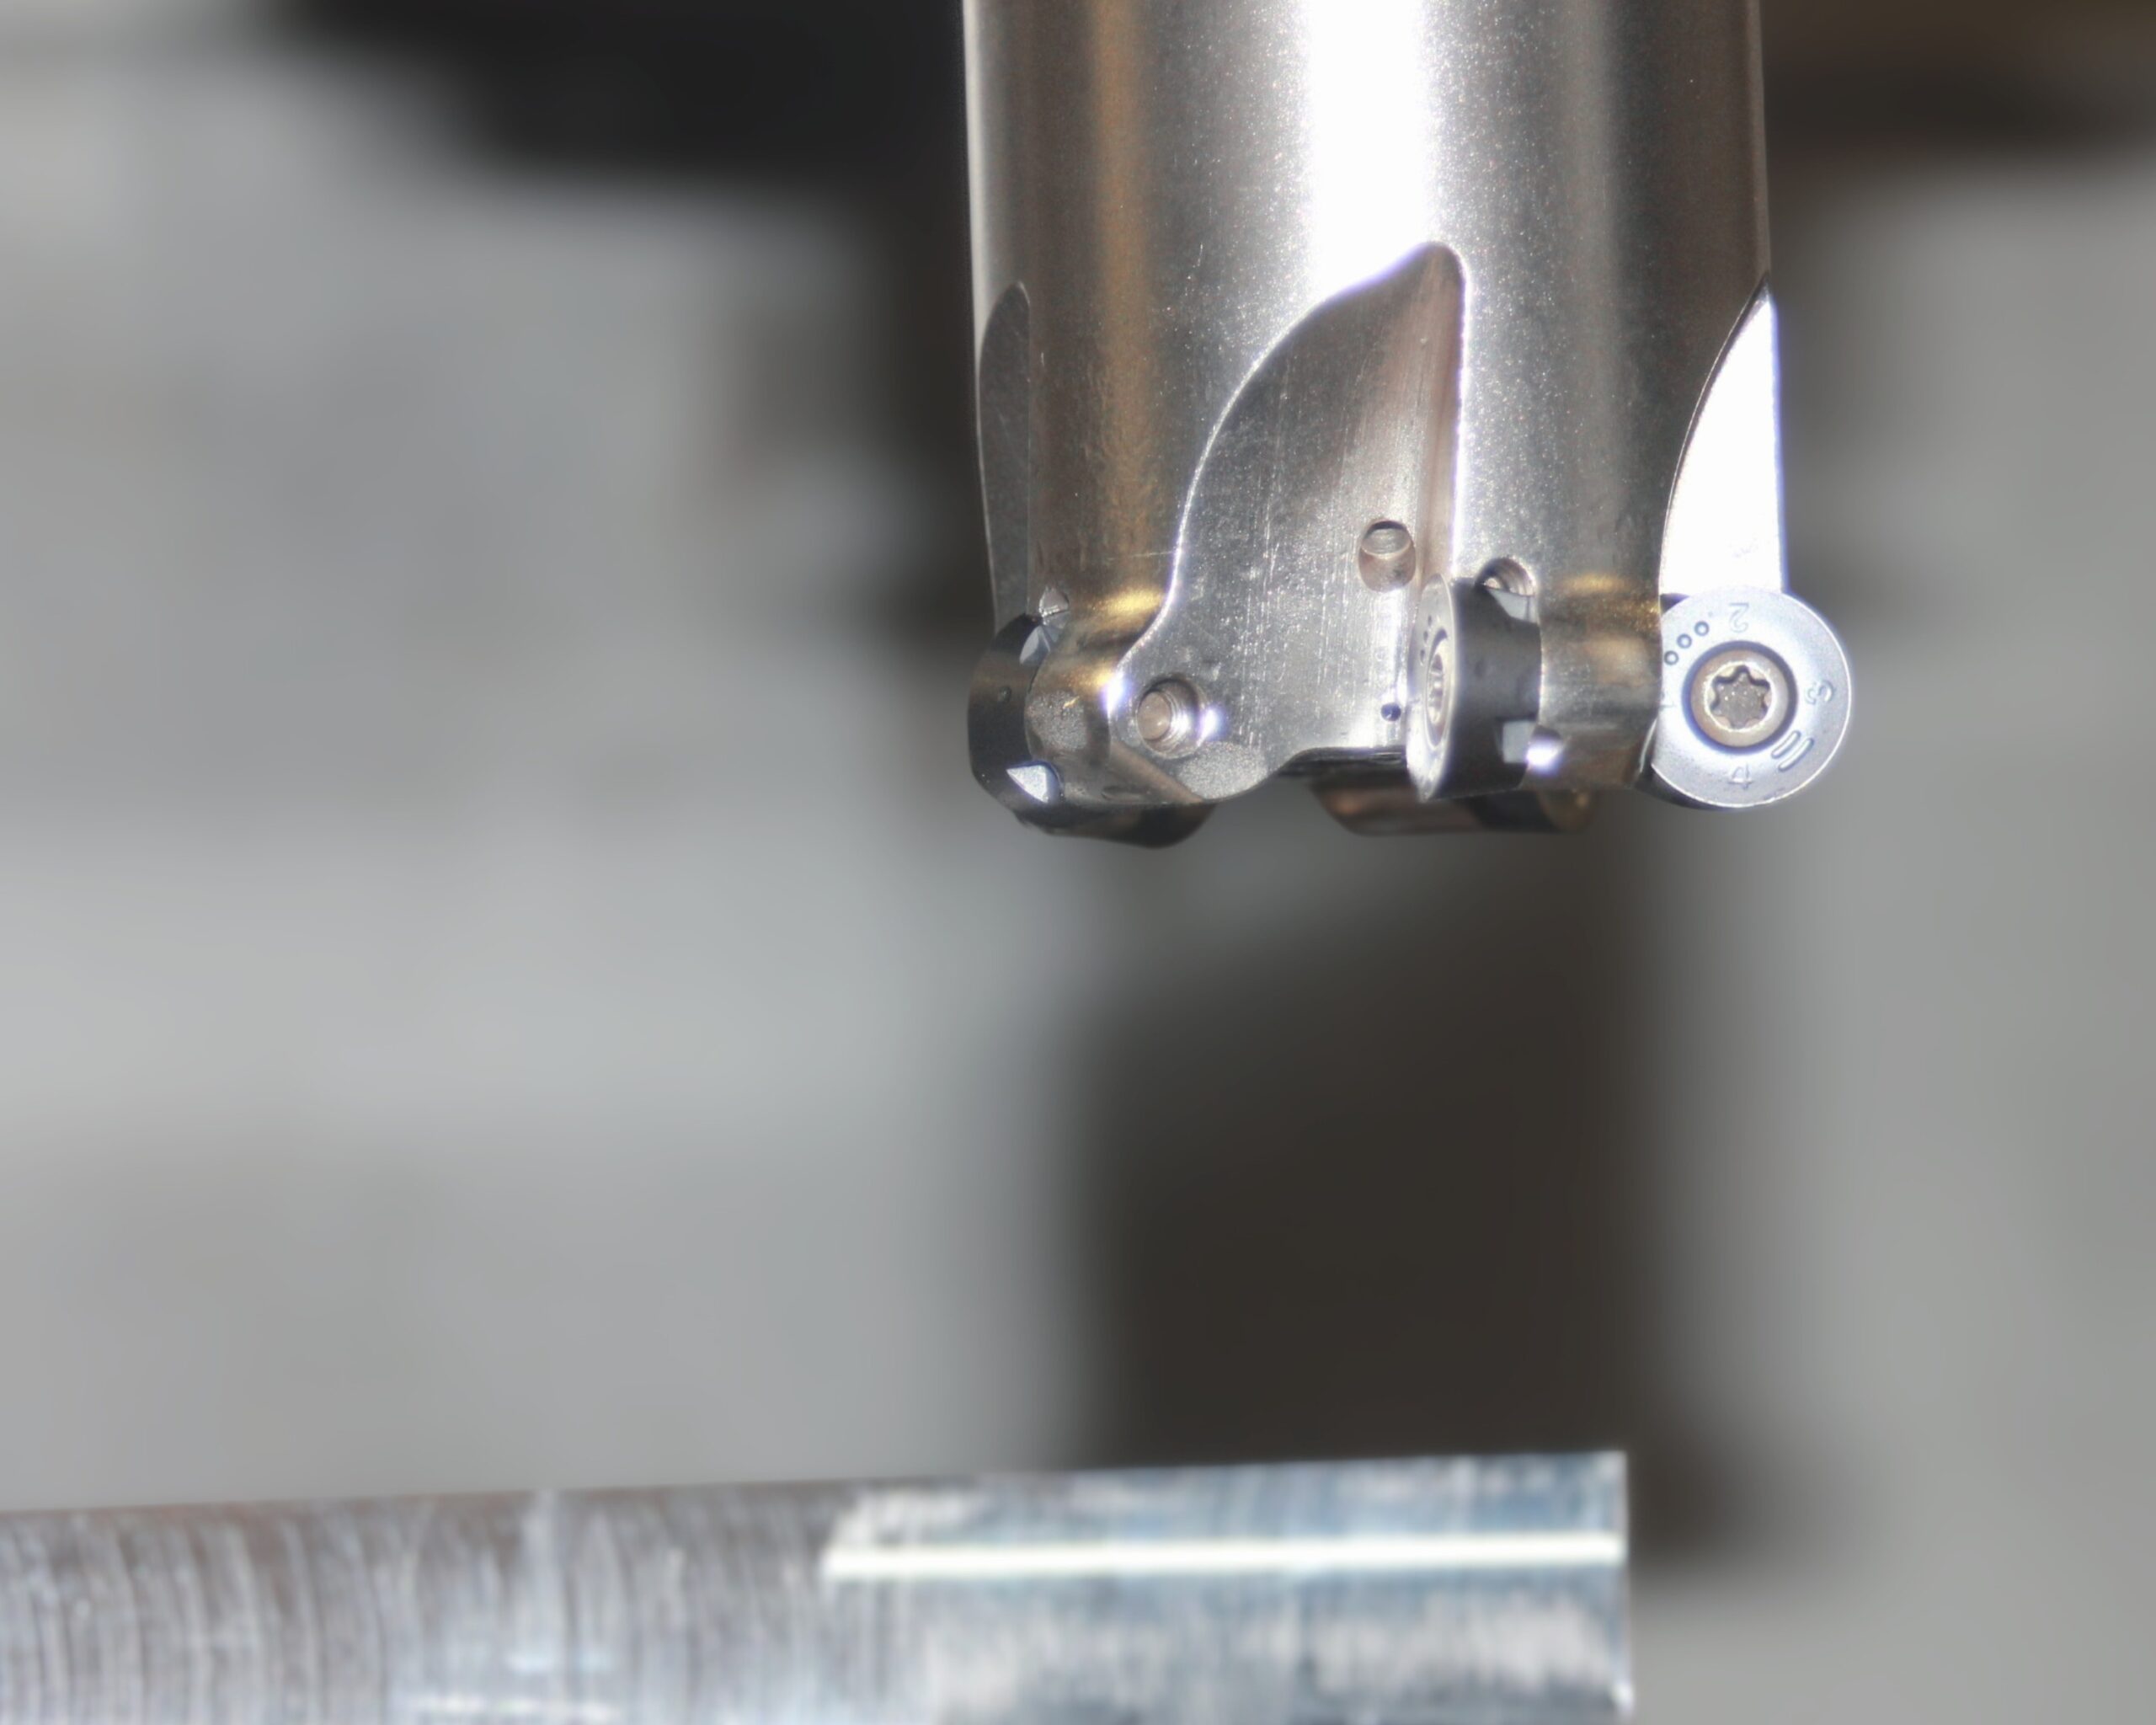
Limita de 5.000 ppm CO2 va fi respectată cu siguranță.
În completarea modulului de răcire, la FTZ a fost elaborat, pe baza unor cercetări și teste ample, un concept pentru operarea sigură a mașinilor-unelte cu răcire criogenică cu CO2. Pentru a evalua potențialul de risc pentru angajații din producție, cercetătorii au lucrat cu două scenarii de testare: în primul, CO2 a fost utilizat în cantități mici, medii și mari în mașini-unelte cu spațiu de lucru deschis sau semi-deschis.
În al doilea experiment, spațiul de lucru a fost închis, iar aici au fost utilizate cantități diferite de CO2. S-au măsurat concentrațiile de CO2 în mediul mașinii și în sala de producție, atât cu sistemul de extracție extern activat, cât și dezactivat.
„Pe această bază, am definit ce tehnologie de siguranță este necesară, cum trebuie utilizată pentru o funcționare sigură și unde trebuie amplasată. În consecință, acp systems a integrat senzori de monitorizare a CO2 pentru măsurarea concentrației și tehnologia de oprire în sistemul general“, raportează Andreas Zinke. „Limita de expunere profesională pentru CO2 de 5.000 ppm în aerul din jur este respectată cu fiabilitate. În principiu, cantitățile de CO2 utilizate în prelucrare sunt considerate a fi reduse.“
Creșterea productivității, rentabilității și sustenabilității într-un mod radical.
Cercetările privind răcirea criogenică la WHZ și FTZ au fost desfășurate timp de 15 ani. Studiile fundamentale extinse cu diferite materiale și în diverse aplicații de prelucrare au demonstrat eficacitatea răcirii criogenice cu CO2. În special pentru materiale metalice greu prelucrabile, inclusiv oțeluri inoxidabile, aliaje de nichel, cobalt și titan, precum și pentru materiale plastice, compozite din fibră și poli(eter-eter-cetonă) (PEEK), s-au obținut volume de așchiere mai mari, uzură mai mică a uneltelor și timpi de utilizare mai lungi a uneltelor comparativ cu lubrifianții răcitori convenționali (KSS).
Aceste avantaje au fost confirmate de diverse proiecte legate de aplicații și componente cu parteneri din industrie. În plus, răcirea se face fără reziduuri, ceea ce minimizează efortul de curățare a componentelor și a mașinilor-unelte, precum și facilitează semnificativ reciclarea așchiilor. „De asemenea, utilizarea CO2-ului duce adesea la îmbunătățirea calității suprafețelor și la reducerea formării bavurilor”, adaugă Lucas Günther.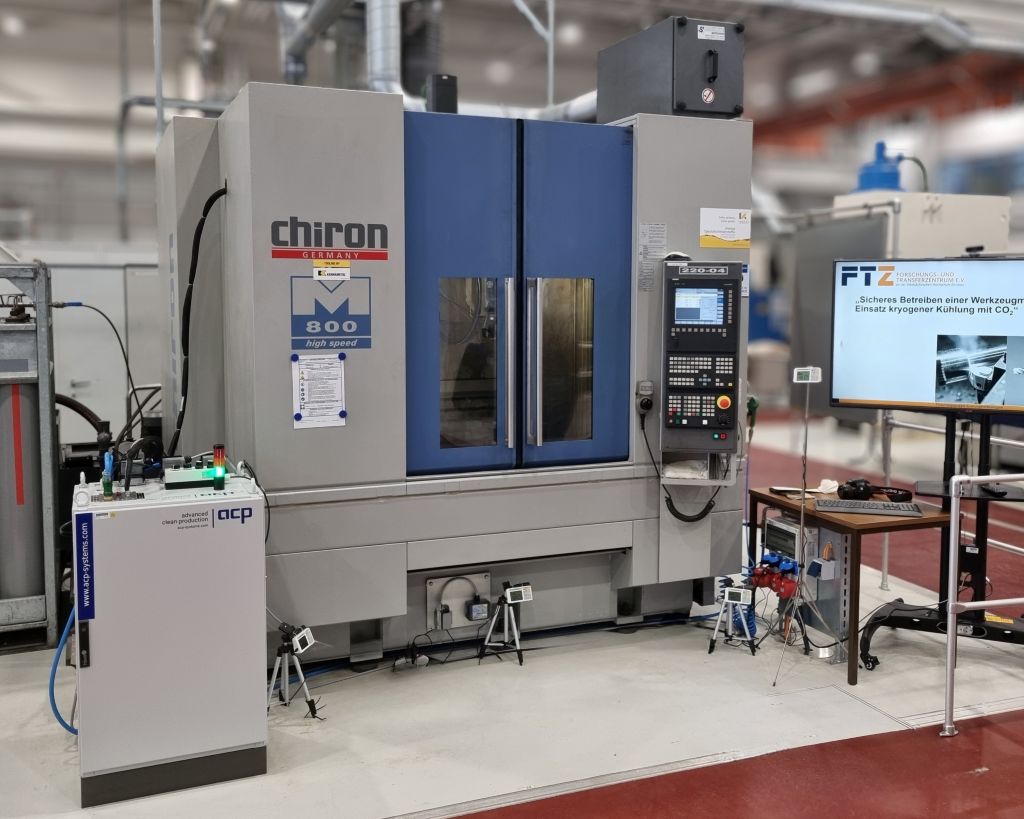
Tehnologia de răcire oferă avantaje și din perspective ecologice și de protecția muncii. CO2-ul lichid reciclat utilizat pentru răcirea criogenică provine din procesele de producție chimică și din obținerea energiei din biomasă. Spre deosebire de aceasta, KSS-ul convențional este un produs chimic care trebuie eliminat la sfârșitul duratei sale de utilizare. În plus, componentele din uleiul de răcire pot reprezenta un risc pentru angajați, cum ar fi aditivii sau bactericidele. În ceea ce privește amprenta de carbon, răcirea criogenică are, de asemenea, rezultate mai bune.
„Primele cercetări și calcule comparative privind consumul de energie au arătat că, în cazul utilizării sistemelor de răcire cu ulei/emulsie de dimensiuni medii, consumul de energie electrică se situează în jurul a câtorva kilowați, iar în cazul sistemelor de răcire cu presiune înaltă, acesta poate ajunge chiar la 10 kW. Răcirea criogenică, pe de altă parte, consumă mai puțin de 100 de wați“, raportează Andreas Zinke. Astfel, se pot economisi multă energie, ceea ce are un impact pozitiv asupra amprentei de carbon.
Cu noul modul de răcire CO2 dezvoltat de acp systems, prelucrarea are acum la dispoziție o soluție care se poate integra complet în mașina de unelte sau în centrul de prelucrare, indiferent de producător, și poate fi operată în mod sigur din punct de vedere al procesului, controlată CNC. Aceasta permite o performanță semnificativ mai mare în comparație cu răcirea convențională cu KSS, realizând în același timp avantajele tehnologice, economice și ecologice ale răcirii criogenice.
Contact: