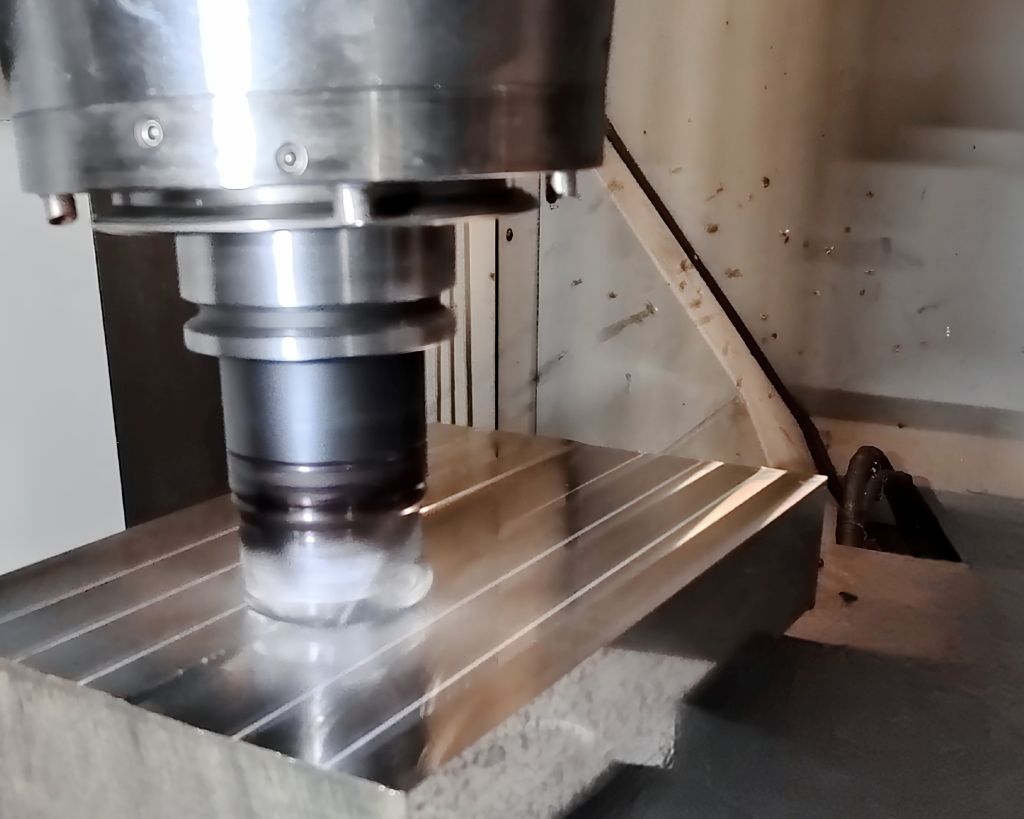
Zejména při zpracování těžko obrobitelných kovových materiálů a plastů nabízí kryogenní chlazení s CO2 rozhodující ekonomické a ekologické výhody. Tyto výhody lze efektivně využít v průmyslové praxi díky inovativnímu CO2 chladicímu modulu, který je plně integrován do CNC obráběcích center a soustruhů z pohledu strojního, řídicího a bezpečnostního inženýrství. Nové chladicí zařízení, které bylo vyvinuto v rámci výzkumného projektu, pracuje při vnějším i vnitřním chlazení s automatickou výměnou nástrojů srovnatelně s zařízeními pro klasické chladicí a mazací kapaliny a je v případě potřeby kombinovatelné s těmito systémy.
Vysokohodnotné materiály, rostoucí nároky na kvalitu dílů, přání maximálního objemu obrábění, vyšší požadavky na energetickou a materiálovou efektivitu, snížení uhlíkové stopy a v neposlední řadě rostoucí tlak na náklady představují pro obráběcí techniku nové výzvy. Kryogenní chlazení s CO2 je považováno za klíč k efektivnímu řešení těchto úkolů. „Kryochlazení umožňuje posunout technologické hranice v obrábění a dosáhnout tak výrazných zlepšení v produktivitě, ekonomičnosti, udržitelnosti a ochraně zdraví při práci,“ vysvětluje Lucas Günther, projektový inženýr ve výzkumné skupině obráběcí techniky v týmu prof. Dr.-Ing. Uwe Teichera na Západosaské vysoké škole v Zwickau (WHZ) a na Výzkumném a transferovém centru e.V. (FTZ) této vysoké školy. Jeho kolega Andreas Zinke dodává: „Vzhledem k velkému zájmu jak v průmyslu obráběcích strojů, tak u uživatelů o plně integrované řešení chladicích systémů iniciovaly WHZ a FTZ společně s výrobcem chladicích zařízení acp systems, strojírenskou firmou Chiron, výrobcem upínací techniky a otočných průchodů Ott-Jakob a dalšími průmyslovými partnery z oblasti výroby nástrojů a bezpečnostní techniky výzkumný projekt. Do projektu byl také zapojen průmyslový pracovní skupina pro obrábění s CO2, založená v roce 2015 v Zwickau.“
Plně integrované, CNC řízené kryogenní chlazení
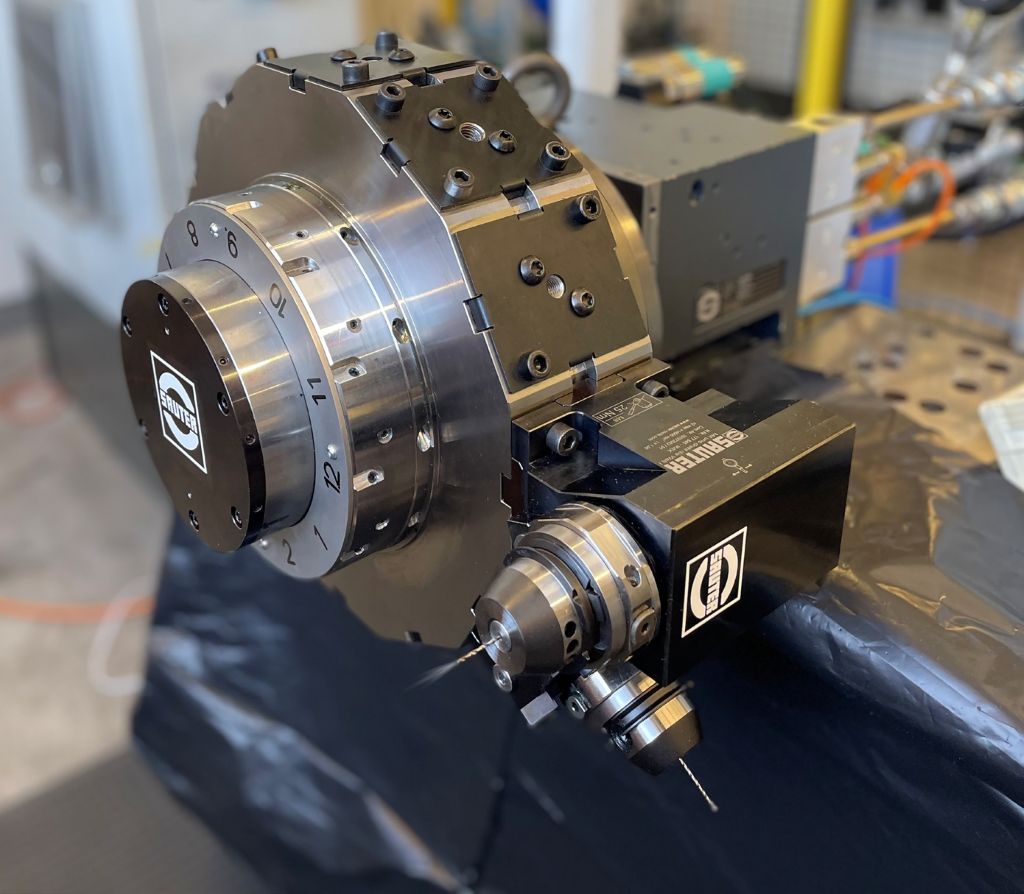
Cílem bylo vyvinout kryogenní chladicí řešení pro vnější a vnitřní chlazení, které by bylo zcela integrováno do obráběcích center a soustruhů z hlediska dodávky médií, řízení a bezpečnostní techniky a mohlo být řízeno CNC, jak je tomu u zařízení pro konvenční chladicí a mazací prostředky. Bylo třeba překonat různé výzvy. První z nich se týkala velikosti konstrukce, respektive prostorových nároků chladicího modulu. Nezávisle na tom, že bylo vyvinuto pro použití v Chiron Mill 800 s nástrojovým rozhraním HSK 63, musí být bez větších obtíží přizpůsobitelné strojním konceptům jiných výrobců a dalším systémům rozhraní.
Kromě toho jsme vyvinuli vhodný mediální distributor pro strojní technickou integraci. Ten umožňuje, aby kryogenní chlazení bylo vybráno analogicky k konvenčním chladicím řešením jako externí chlazení na nástroji nebo jako vnitřní chlazení skrze nástroj,“ popisuje Lucas Günther další výzvu. To zahrnuje možnost provozovat obráběcí centrum kombinovaně – jak kryogenně, tak s emulzním chlazením nebo minimálním množstvím maziva. Integrace řídicí a bezpečnostní techniky probíhala prostřednictvím standardizovaných rozhraní a CO2 bezpečnostních senzorů. „Kryogenní chladicí zařízení lze tímto způsobem plně řídit prostřednictvím obráběcího centra,“ konkretizuje Andreas Zinke. „Kromě toho je bezpečnostní technika obráběcího centra a chladicího zařízení propojena. Pokud dojde k vypnutí jednoho ze systémů, druhý se automaticky vypne také.“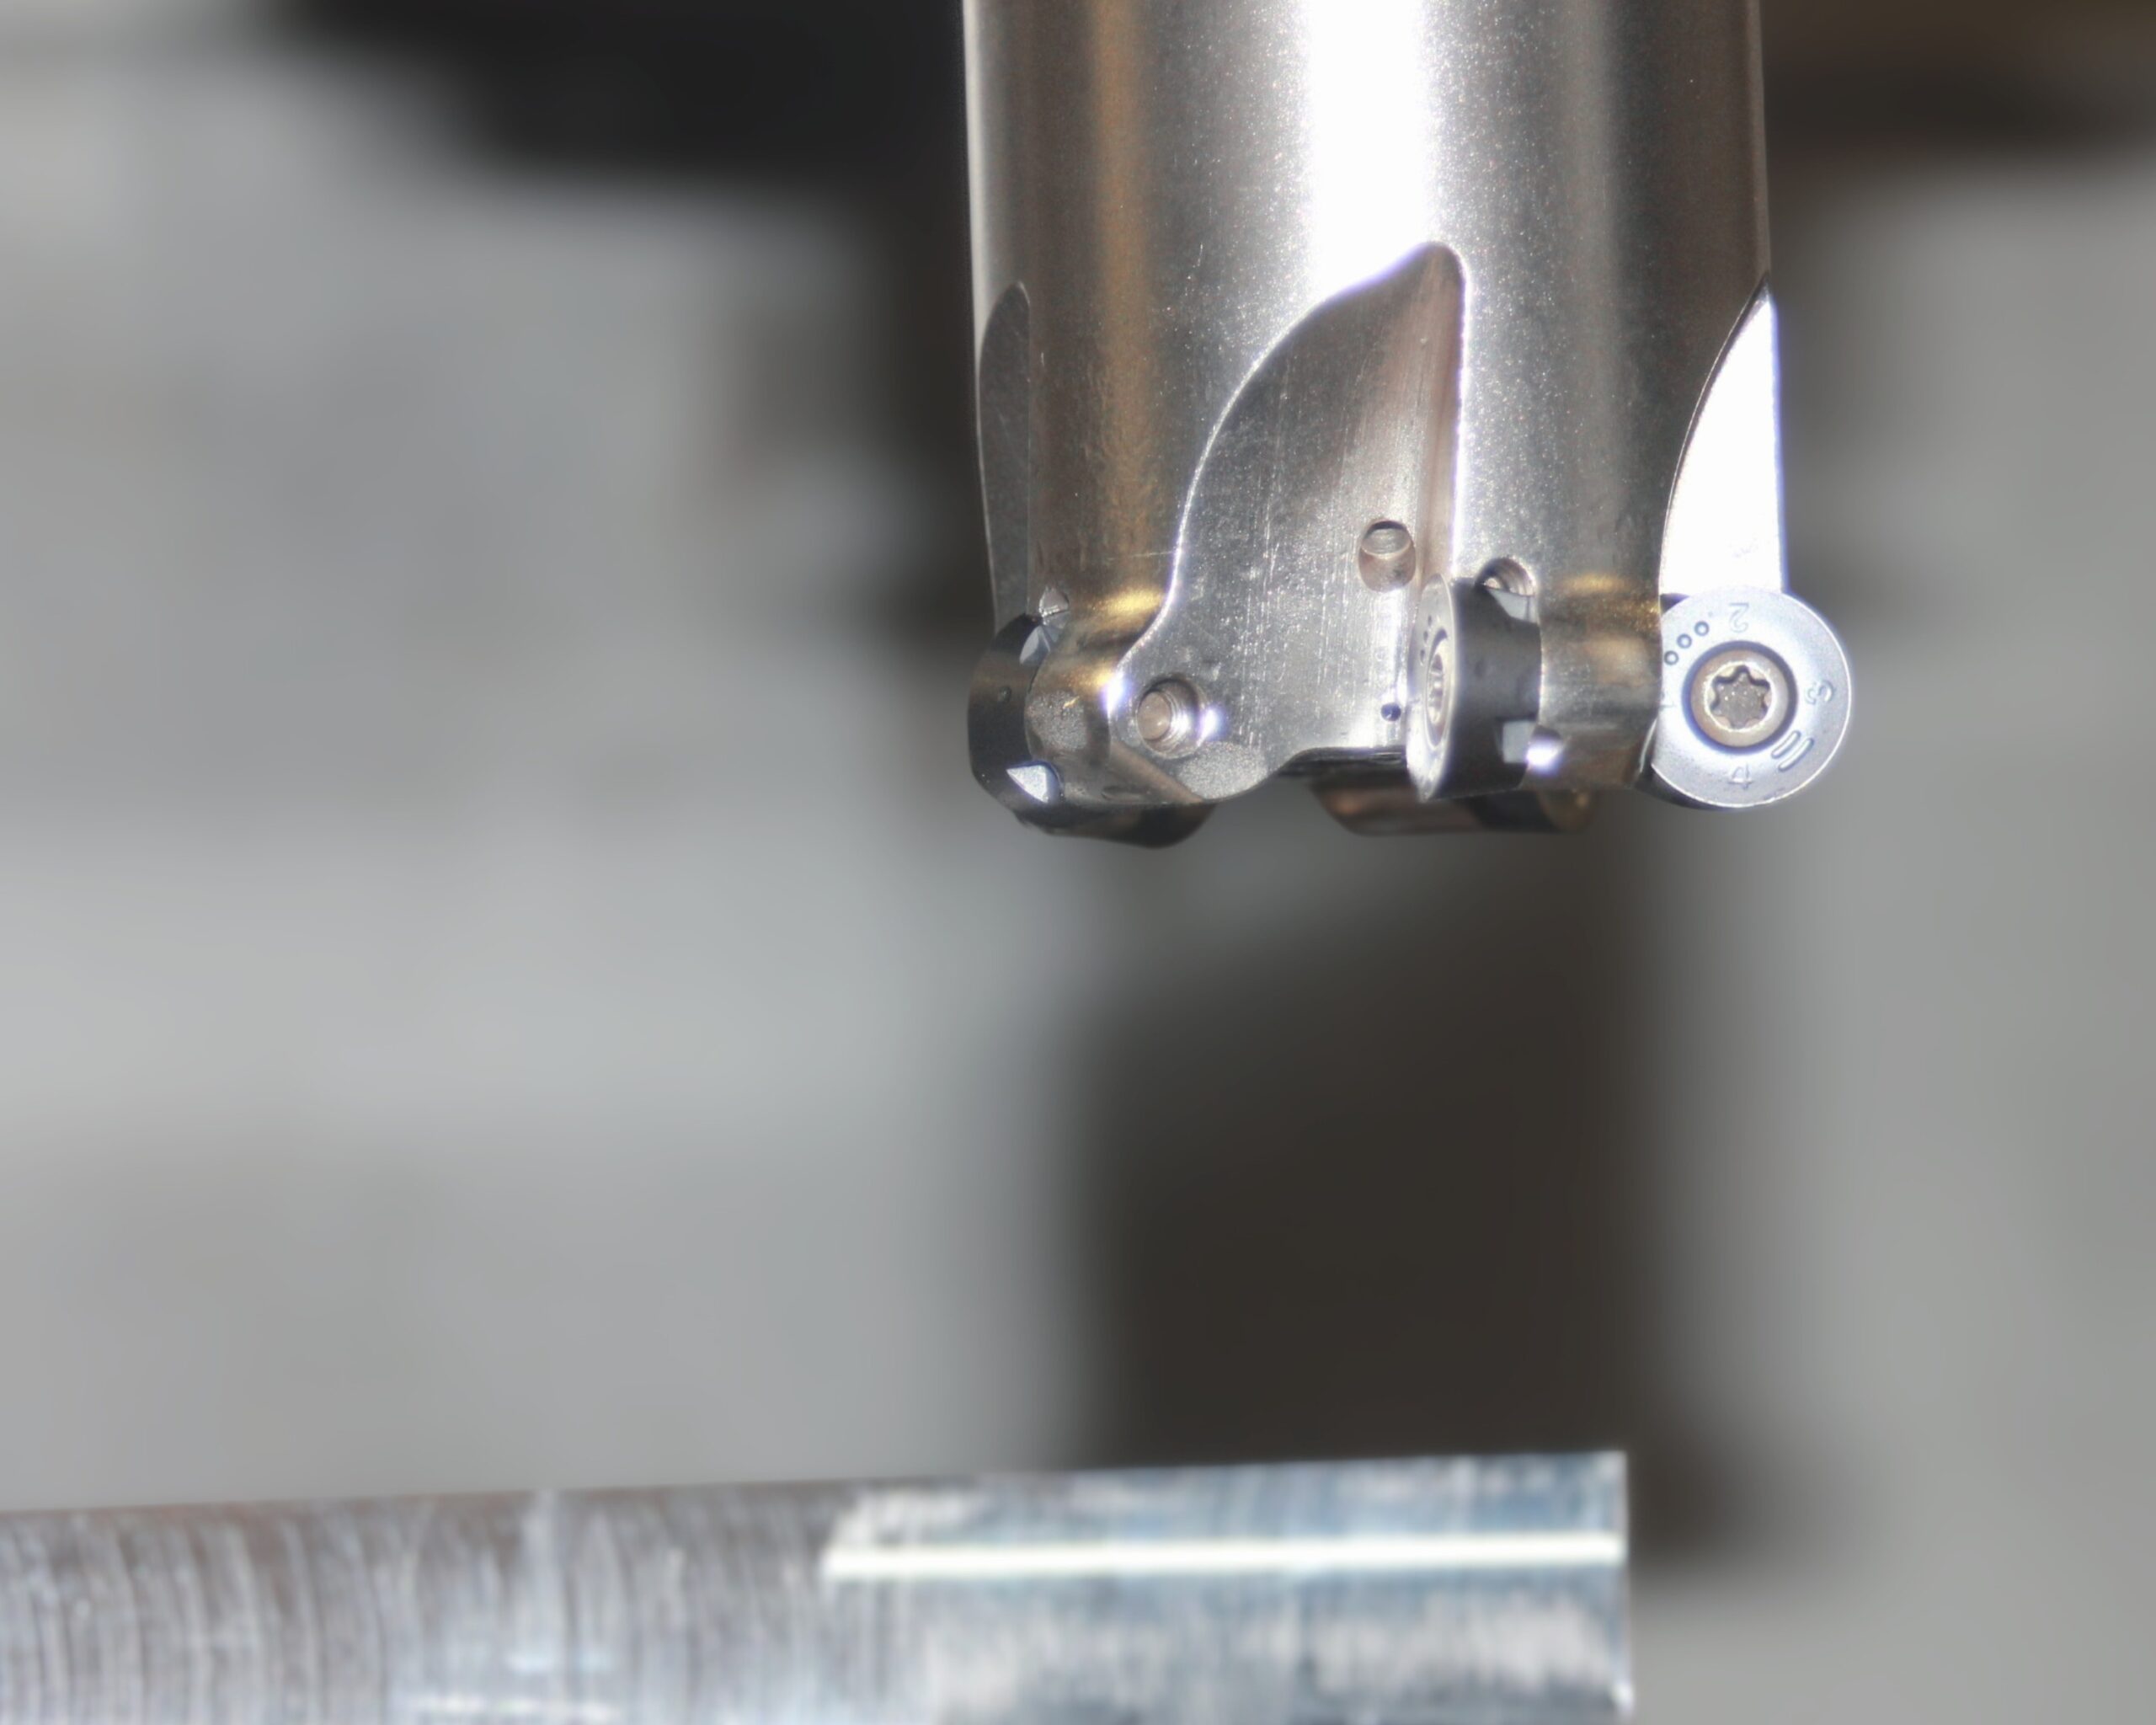
Hranice 5.000 ppm CO2 bude jistě dodržena.
Doplňkově k chladicímu modulu byl na FTZ na základě rozsáhlých vyšetření a testů vypracován koncept pro bezpečný provoz obráběcích strojů s kryogenním CO2 chlazením. Aby se zjistil potenciál nebezpečí pro zaměstnance ve výrobě, pracovali výzkumníci se dvěma testovacími scénáři: V prvním byl CO2 použit v malých, středních a velkých množstvích v obráběcích strojích s otevřeným nebo polootevřeným pracovním prostorem.
Při druhém experimentálním uspořádání byla pracovní oblast uzavřená, i zde byly použity různé množství CO2. Měřily se koncentrace CO2 při zapnutém a vypnutém externím odsávání v prostředí stroje a haly.
„Na tomto základě jsme definovali, jaká bezpečnostní technika je potřebná, jak ji použít pro bezpečný provoz a kde ji umístit. Podle toho integrovala společnost acp systems CO2 monitorovací senzory pro měření koncentrace a vypínací techniku do celkového systému,“ říká Andreas Zinke. „Pracovní limit pro CO2 5.000 ppm v okolním vzduchu je spolehlivě dodržován. Obecně lze použité množství CO2 při obrábění považovat za nízké.“
Produktivitu, hospodárnost a udržitelnost zvyšovat bez emocí.
Kryogenní chlazení se na WHZ a FTZ zkoumá již 15 let. Rozsáhlé základní výzkumy s různými materiály a při různých aplikacích obrábění prokázaly účinnost CO2-kryochlazení. Zejména u těžko obrábatelných kovových materiálů, mezi které patří nerezové oceli, slitiny niklu, kobaltu a titanu, stejně jako u plastů, kompozitních materiálů a polyetheretherketonu (PEEK), byly dosaženy vyšší objemy obrábění, nižší opotřebení nástrojů a delší životnost nástrojů ve srovnání s konvenčními chladicími a mazacími prostředky (KSS).
Tyto výhody potvrdily různé projekty zaměřené na aplikace a komponenty s průmyslovými partnery. Kromě toho probíhá chlazení bez zbytků, což minimalizuje nároky na čištění komponentů a obráběcích strojů a výrazně usnadňuje recyklaci třísek. „Kromě toho se při použití CO2 často projevují zlepšené kvality povrchu a snížená tvorba otřepů,“ doplňuje Lucas Günther.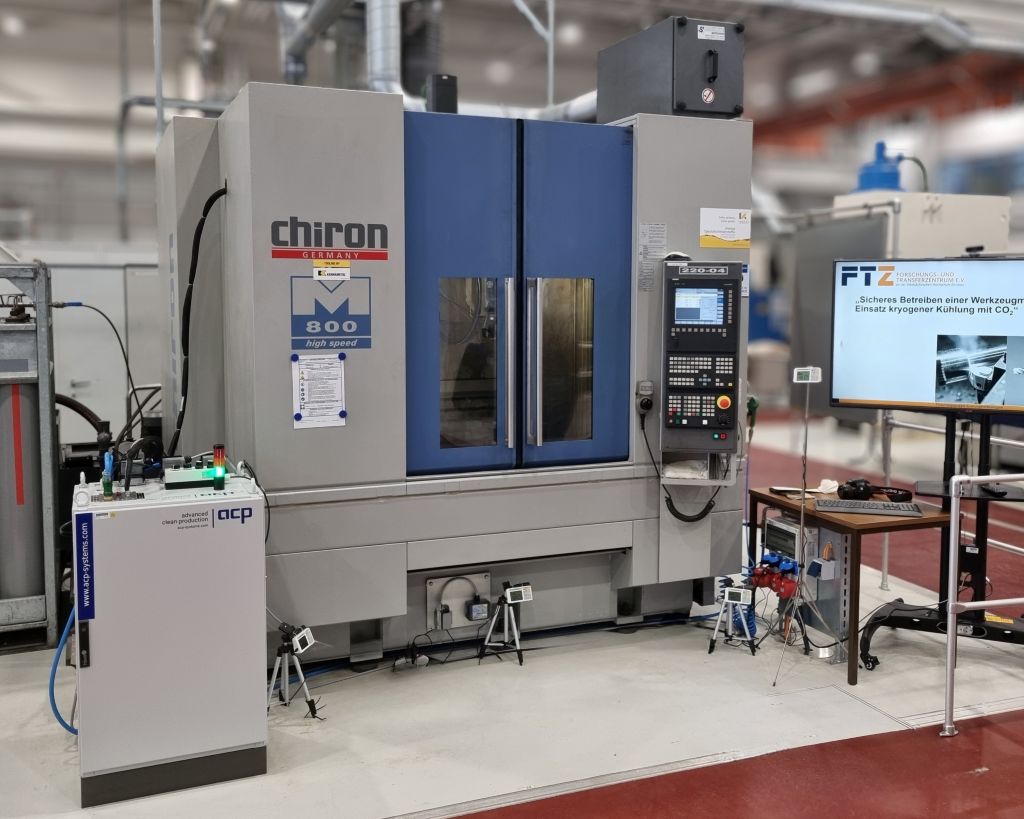
Výhody chladicí technologie se projevují také z ekologického a pracovněprávního hlediska. Recyklované, kapalné CO2 používané pro kryogenní chlazení vzniká v chemických výrobních procesech a při výrobě energie z biomasy. Na rozdíl od toho je konvenční KSS chemický produkt, který musí být na konci své životnosti zlikvidován. Kromě toho mohou složky chladicího maziva, například aditiva nebo také baktericidy, představovat riziko pro zaměstnance. Co se týče uhlíkové stopy, kryogenní chlazení také dosahuje lepších výsledků.
„První zkoumání a porovnávací výpočty spotřeby energie ukázaly, že při použití olejových/emulzních chladicích zařízení střední velikosti se odběr elektrické energie pohybuje v řádu několika kilowattů, u vysokotlakých chladicích zařízení může být dokonce až 10 kW. Kryogenní chlazení naopak spotřebovává méně než 100 wattů,“ hlásí Andreas Zinke. Tímto způsobem lze ušetřit mnoho energie, což má pozitivní vliv na uhlíkovou stopu.
S nově vyvinutým CO2 chladicím modulem od acp systems má obrábění nyní k dispozici řešení, které se nezávisle na výrobci nástroje nebo soustruhu či obráběcího centra plně integruje a lze ho provozovat CNC řízeně s procesní jistotou. Umožňuje tím výrazně vyšší výkon v porovnání s konvenčním chlazením s KSS s dodatečnou realizací technologických, ekonomických a ekologických výhod kryogenního chlazení.
Kontakt: