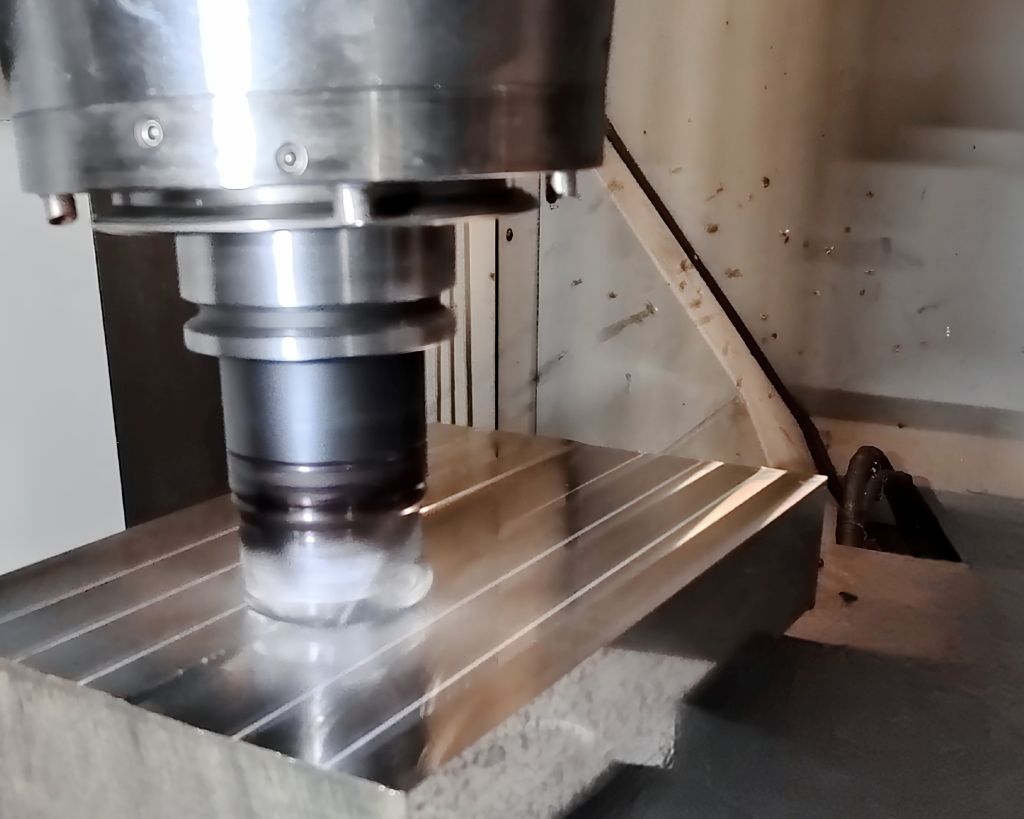
Szczególnie przy obróbce trudnoskrawalnych materiałów metalowych i tworzyw sztucznych, chłodzenie kriogeniczne z użyciem CO2 oferuje istotne korzyści ekonomiczne i ekologiczne. Można je efektywnie wykorzystać w praktyce przemysłowej dzięki innowacyjnemu modułowi chłodzenia CO2, który jest w pełni zintegrowany z obrabiarkami CNC oraz tokarkami pod względem maszynowym, sterującym i bezpieczeństwa. Nowa jednostka chłodząca, opracowana w ramach projektu badawczego, działa zarówno przy chłodzeniu zewnętrznym, jak i wewnętrznym z automatyczną wymianą narzędzi, porównywalnie do systemów dla klasycznych chłodziw i w razie potrzeby może być z nimi łączona.
Wysokowytrzymałe materiały, rosnące wymagania dotyczące jakości komponentów, chęć maksymalizacji objętości skrawania, wyższe wymagania dotyczące efektywności energetycznej i zasobowej, redukcja śladu węglowego, a także rosnąca presja kosztowa stawiają przed techniką skrawania nowe wyzwania. Chłodzenie kriogeniczne z użyciem CO2 uważane jest za klucz do efektywnego rozwiązania tych problemów. „Chłodzenie kriogeniczne pozwala przesuwać technologiczne granice w skrawaniu, co prowadzi do znacznych popraw w zakresie wydajności, opłacalności, zrównoważonego rozwoju oraz ochrony pracy” – wyjaśnia Lucas Günther, inżynier projektu w grupie badawczej techniki skrawania w zespole prof. dr inż. Uwe Teichera na Zachodniosaksońskim Uniwersytecie Zawodowym w Zwickau (WHZ) oraz w Centrum Badawczo-Transferowym e.V. (FTZ) uczelni. Jego kolega Andreas Zinke dodaje: „Ze względu na duże zainteresowanie zarówno w przemyśle maszynowym, jak i wśród użytkowników w pełni zintegrowanym rozwiązaniem systemu chłodzenia, WHZ i FTZ wspólnie z producentem systemów chłodzenia acp systems, producentem maszyn Chiron, producentem technologii mocowania i przejść obrotowych Ott-Jakob oraz innymi partnerami przemysłowymi z obszaru produkcji narzędzi i technologii bezpieczeństwa zainicjowały projekt badawczy. W projekt zaangażowany był również powstały w 2015 roku w Zwickau przemysłowy krąg roboczy ds. skrawania z CO2.”
W pełni zintegrowane, sterowane CNC chłodzenie kriogeniczne
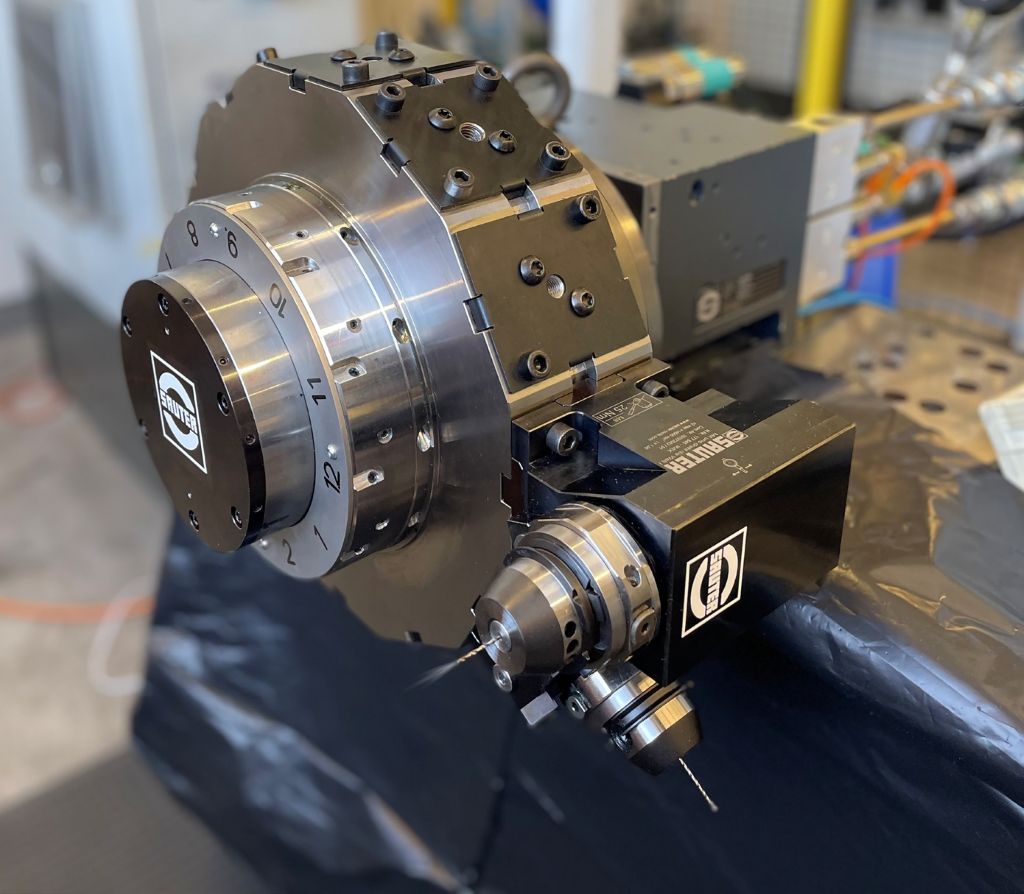
Celem było opracowanie kriogenicznego rozwiązania chłodzącego do chłodzenia zewnętrznego i wewnętrznego, które mogłoby być w pełni zintegrowane z centrami obróbczych i tokarkami pod względem dostarczania mediów, sterowania i technologii bezpieczeństwa oraz sterowane CNC, tak jak ma to miejsce w przypadku systemów konwencjonalnych chłodziw. W tym celu należało pokonać różne wyzwania. Pierwszym z nich była kwestia rozmiaru budowy i zapotrzebowania na miejsce dla modułu chłodzącego. Niezależnie od tego, że zostało ono opracowane do zastosowania w maszynie Chiron Mill 800 z interfejsem narzędziowym HSK 63, musi być łatwo dostosowywane do koncepcji maszyn innych producentów oraz do innych systemów interfejsów.
Ponadto opracowaliśmy odpowiedni rozdzielacz mediów do integracji technicznej maszyn. Umożliwia on wybór kriogenicznego chłodzenia analogicznie do konwencjonalnych rozwiązań chłodzących, zarówno jako chłodzenie zewnętrzne na narzędziu, jak i chłodzenie wewnętrzne przez narzędzie – opisuje Lucas Günther kolejne wyzwanie. Obejmuje to możliwość jednoczesnego działania centrum obróbcze – zarówno w trybie kriogenicznym, jak i z chłodzeniem emulsją lub minimalną ilością smaru. Integracja systemów sterowania i bezpieczeństwa odbyła się za pośrednictwem znormalizowanych interfejsów i czujników bezpieczeństwa CO2. „Dzięki temu system chłodzenia kriogenicznego można całkowicie kontrolować za pomocą centrum obróbczego” – precyzuje Andreas Zinke. „Ponadto technika bezpieczeństwa centrum obróbczego i systemu chłodzenia jest ze sobą powiązana. W przypadku wyłączenia jednego z systemów, drugi również zostanie automatycznie wyłączony.”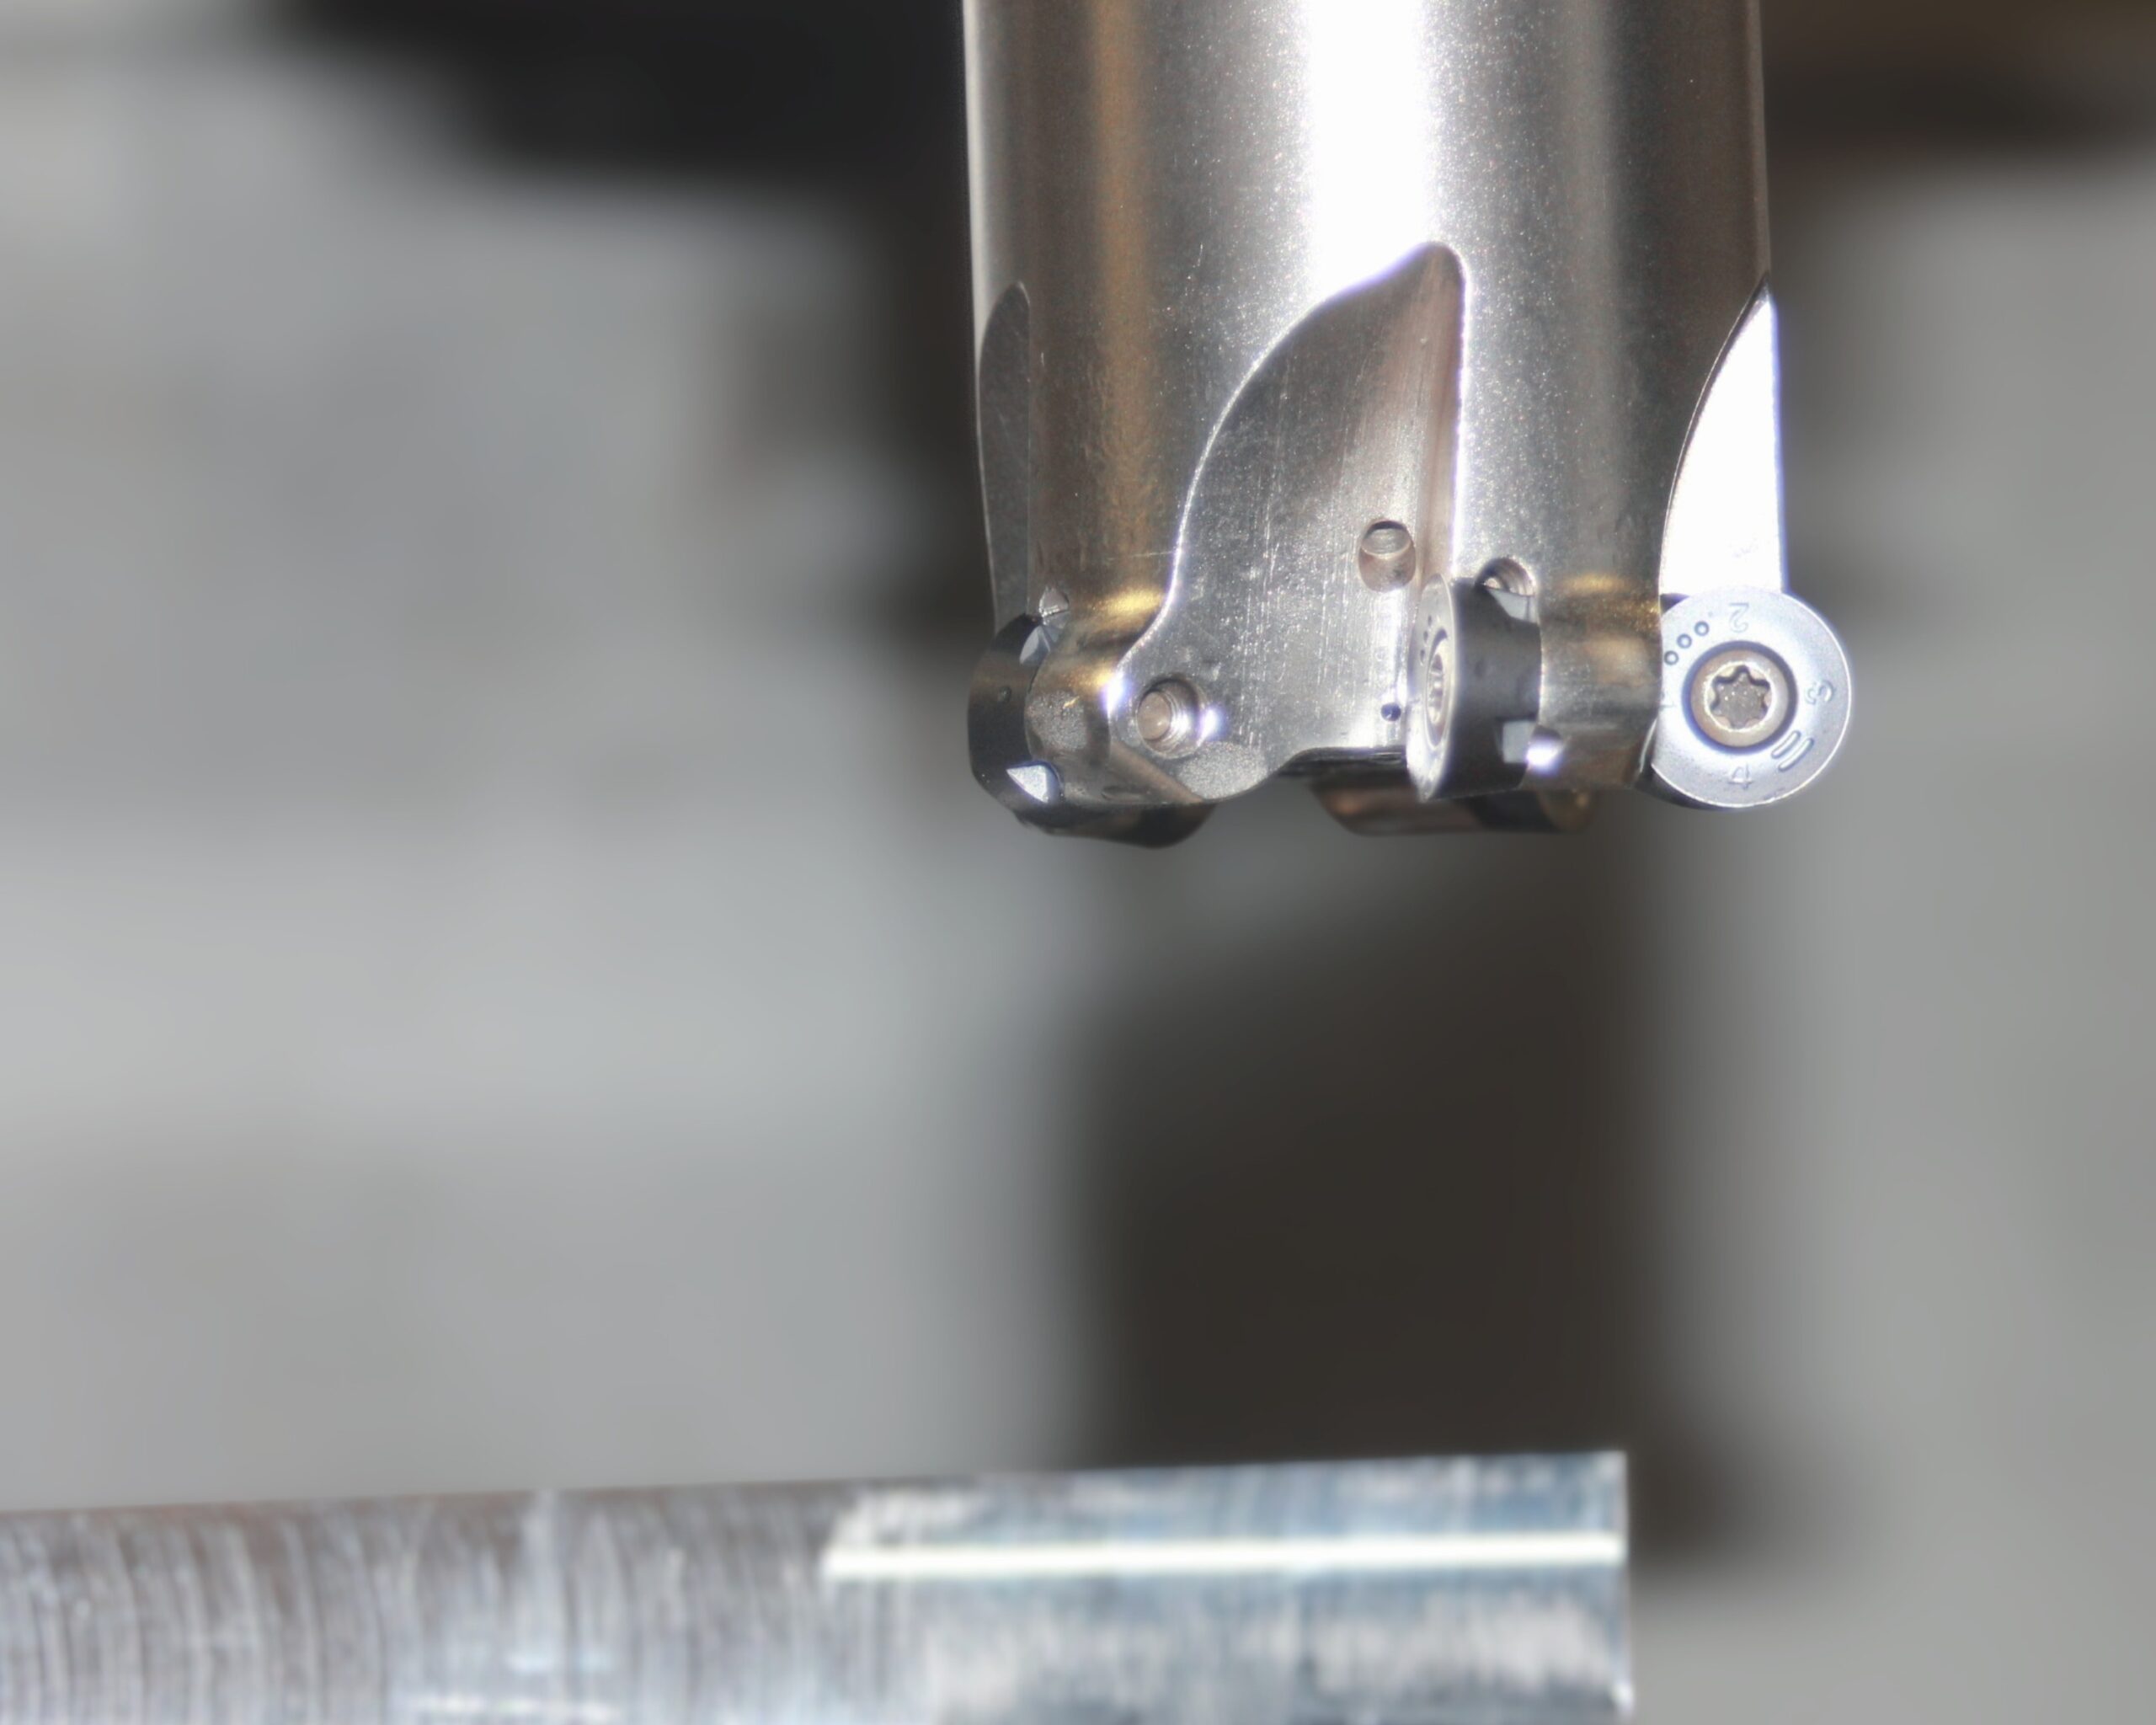
Wartość graniczna 5.000 ppm CO2 zostanie z pewnością zachowana.
Uzupełniająco do modułu chłodzenia, w FTZ opracowano na podstawie obszernej analizy i testów koncepcję bezpiecznej eksploatacji maszyn narzędziowych z kriogenicznym chłodzeniem CO2. Aby ocenić potencjalne zagrożenie dla pracowników w produkcji, badacze pracowali z dwoma scenariuszami testowymi: w pierwszym przypadku CO2 było stosowane w małych, średnich i dużych ilościach w maszynach narzędziowych z otwartą lub półotwartą przestrzenią roboczą.
W drugim układzie eksperymentalnym przestrzeń robocza była zamknięta, również tutaj zastosowano różne ilości CO2. Mierzono stężenia CO2 w otoczeniu maszyny i hali przy włączonym i wyłączonym zewnętrznym odsysaniu.
„Na tej podstawie zdefiniowaliśmy, jaka technika bezpieczeństwa jest wymagana, jak powinna być stosowana do zapewnienia bezpiecznej pracy i gdzie powinna być umieszczona. W związku z tym acp systems zintegrowało czujniki monitorujące CO2 do pomiaru stężenia oraz technikę wyłączania w całym systemie“, relacjonuje Andreas Zinke. „Dopuszczalny poziom CO2 w miejscu pracy wynoszący 5.000 ppm w powietrzu otaczającym jest niezawodnie przestrzegany. Zasadniczo ilości CO2 stosowane w obróbce skrawaniem należy uznać za niewielkie.“
Zimno zwiększyć produktywność, opłacalność i zrównoważony rozwój.
Badania nad kriogenicznym chłodzeniem prowadzone są na WHZ i FTZ od 15 lat. Obszerne badania podstawowe z różnymi materiałami i w różnych zastosowaniach obróbczych wykazały skuteczność chłodzenia kriogenicznego CO2. Szczególnie w przypadku trudnych do obróbki materiałów metalowych, w tym stali nierdzewnej, stopów niklu, kobaltu i tytanu, a także w przypadku tworzyw sztucznych, kompozytów włóknistych i polieteroketonów (PEEK), uzyskano wyższe objętości skrawania, mniejsze zużycie narzędzi i dłuższe czasy eksploatacji narzędzi w porównaniu do konwencjonalnych środków chłodząco-smarujących (KSS).
Te zalety potwierdziły różne projekty związane z zastosowaniem i komponentami we współpracy z partnerami przemysłowymi. Ponadto chłodzenie odbywa się bez pozostałości, co minimalizuje wysiłek związany z czyszczeniem komponentów i maszyn skrawających oraz znacznie ułatwia recykling wiórów. „Ponadto stosowanie CO2 często prowadzi do poprawy jakości powierzchni i zmniejszenia powstawania zadziorów” – dodaje Lucas Günther.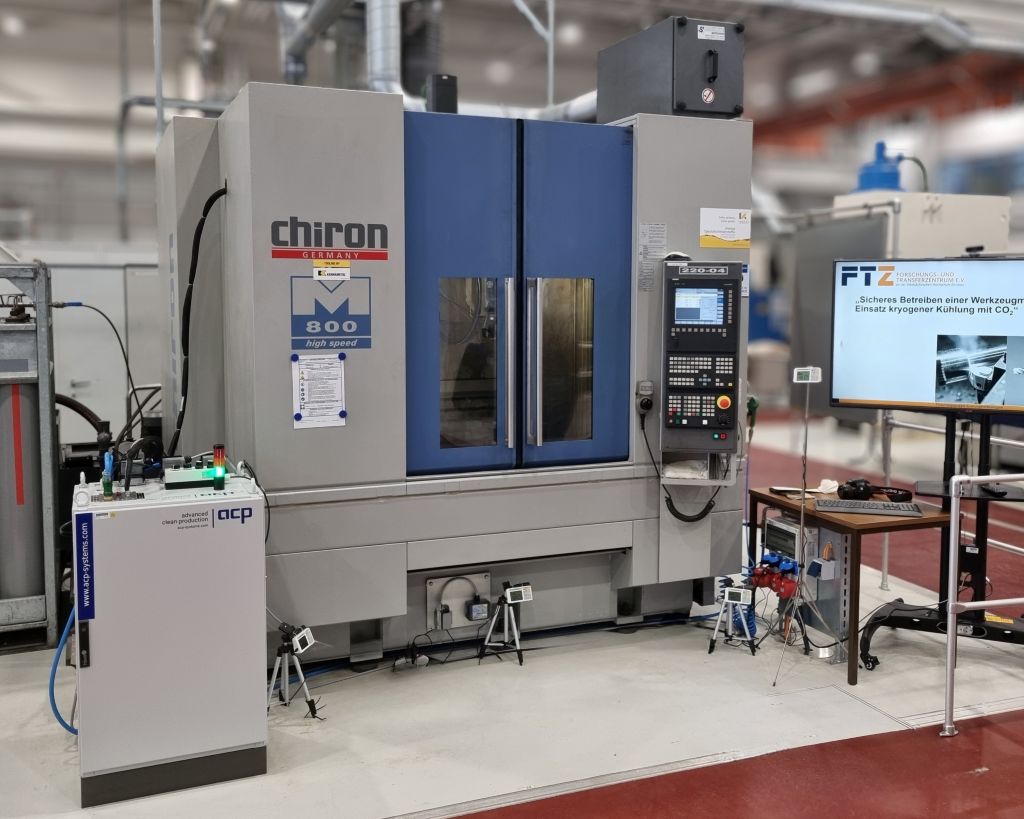
Zalety technologii chłodzenia uwzględniają również aspekty ekologiczne i ochrony pracy. Recyklingowany, ciekły CO2 stosowany w chłodzeniu kriogenicznym powstaje w procesach produkcji chemicznej oraz podczas pozyskiwania energii z biomasy. W przeciwieństwie do tego, konwencjonalne KSS to produkt chemiczny, który na końcu swojego okresu użytkowania musi być utylizowany. Ponadto, składniki chłodziwa, takie jak dodatki czy baktercydy, mogą stanowić zagrożenie dla pracowników. Jeśli chodzi o ślad węglowy, chłodzenie kriogeniczne również wypada lepiej.
„Pierwsze badania i porównania zużycia energii wykazały, że przy użyciu systemów chłodzenia olejowego/emulsyjnego o średniej wielkości pobór prądu wynosi kilka kilowatów, a w przypadku systemów chłodzenia wysokociśnieniowego może osiągnąć nawet 10 kW. Chłodzenie kriogeniczne zużywa natomiast mniej niż 100 watów”, informuje Andreas Zinke. Dzięki temu można zaoszczędzić dużo energii, co pozytywnie wpływa na ślad węglowy.
Dzięki nowo opracowanemu modułowi chłodzenia CO2 firmy acp systems, obróbka skrawaniem zyskuje rozwiązanie, które można całkowicie zintegrować z maszyną narzędziową lub tokarską, niezależnie od producenta, i które można bezpiecznie obsługiwać w sposób sterowany CNC. Umożliwia to znacznie wyższą wydajność w porównaniu do konwencjonalnego chłodzenia z KSS, a także realizację technologicznych, ekonomicznych i ekologicznych korzyści chłodzenia kriogenicznego.
Kontakt: