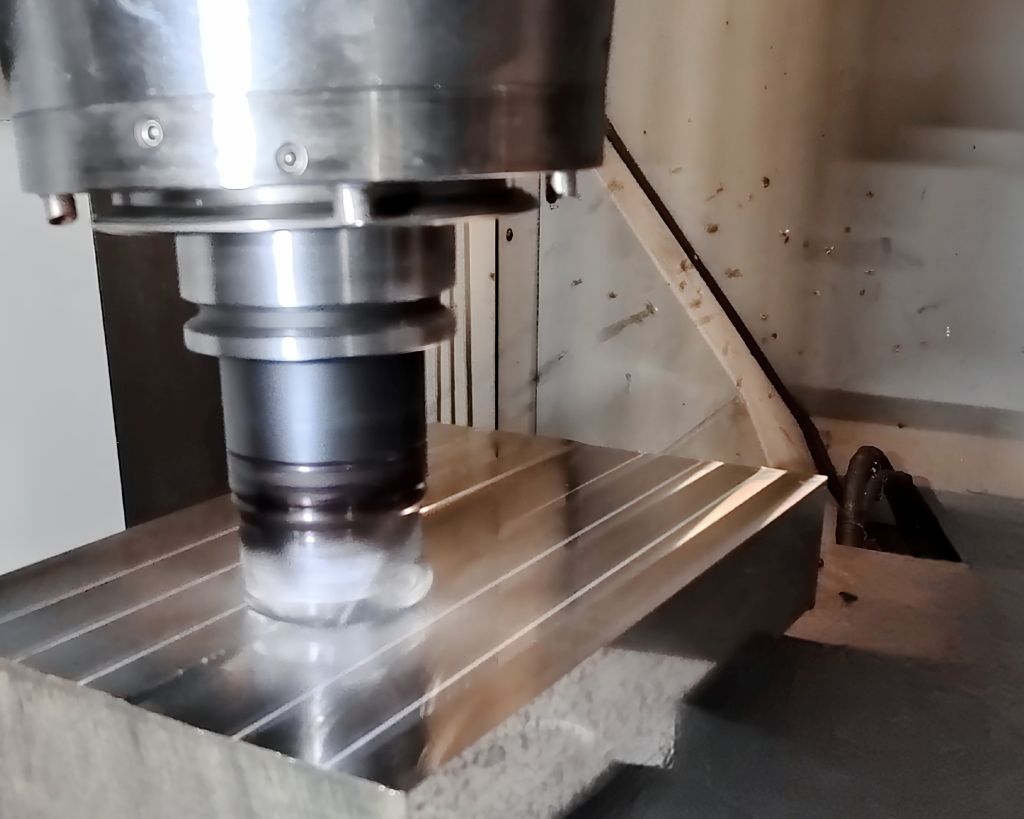
Особливо при обробці важкозакріплювальних металевих матеріалів та пластиків кріогенне охолодження з CO2 пропонує суттєві економічні та екологічні переваги. Їх можна ефективно використовувати в промисловій практиці завдяки інноваційному CO2-охолоджувальному модулю, який повністю інтегрується в CNC-обробні центри та токарні верстати з точки зору машинобудування, управління та безпеки. Новий охолоджувальний агрегат, розроблений у рамках дослідницького проекту, працює як при зовнішньому, так і при внутрішньому охолодженні з автоматичною зміною інструментів, подібно до установок для класичних охолоджувальних мастил, і за потреби може бути з ними комбінований.
Високостійкі матеріали, зростаючі вимоги до якості компонентів, бажання максимізувати обсяг обробки, підвищені вимоги щодо енерго- та ресурсоефективності, зменшення вуглецевого сліду та, не в останню чергу, зростаючий тиск на витрати ставлять обробну техніку перед новими викликами. Кріогенне охолодження з використанням CO2 вважається ключем до ефективного вирішення цих завдань. "Кріогенне охолодження дозволяє зрушити технологічні межі в обробці та досягти значних покращень у продуктивності, економічності, сталості та охороні праці", - пояснює Лукас Гюнтер, проектний інженер у дослідницькій групі обробної техніки в команді професора доктора інженерії Уве Тайхера в Західно-саксонському університеті Цвіккау (WHZ) та в Науково-дослідному та трансферному центрі e.V. (FTZ) університету. Його колега Андреас Цінке додає: "З огляду на великий інтерес як в індустрії верстатів, так і у користувачів до повністю інтегрованого рішення для охолодження, WHZ та FTZ спільно з виробником охолоджувальних систем acp systems, машинобудівником Chiron, виробником затискної техніки та обертових з'єднань Ott-Jakob та іншими промисловими партнерами з галузей виготовлення інструментів та техніки безпеки ініціювали дослідницький проект. Також був залучений промисловий робочий комітет "Обробка з CO2", заснований у Цвіккау у 2015 році".
Повністю інтегроване, CNC-кероване кріогенне охолодження
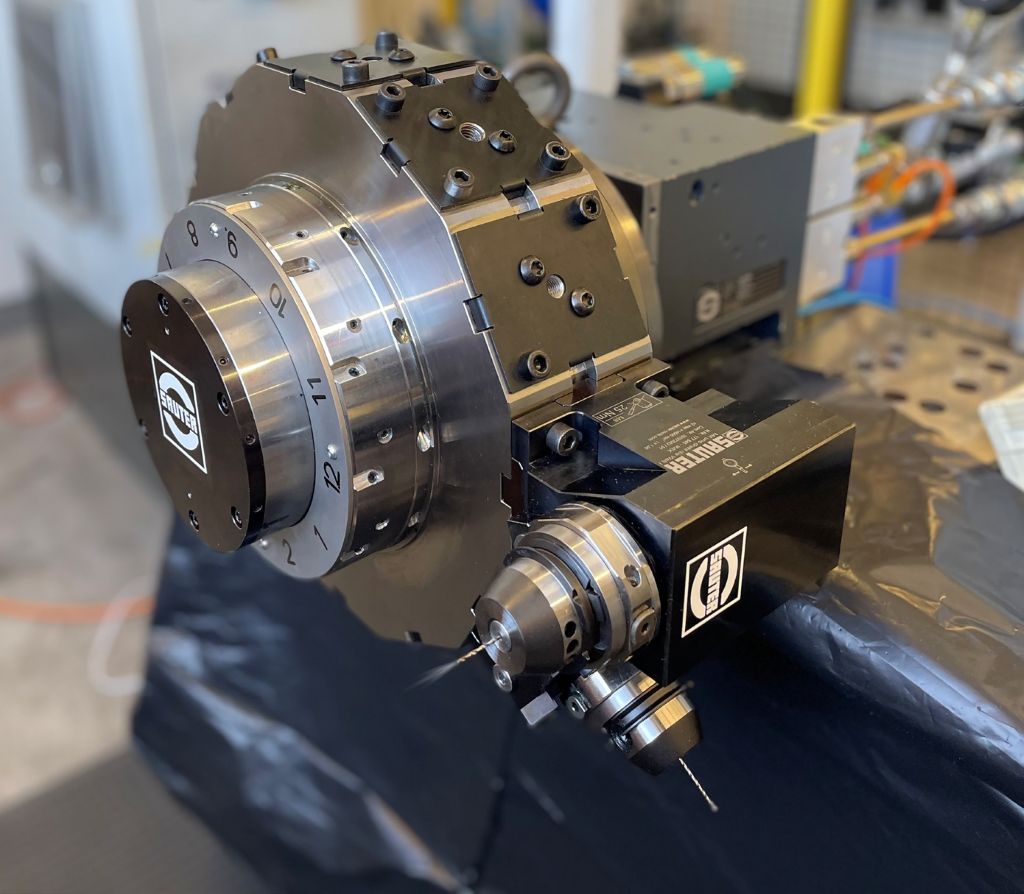
Метою було розробити кріогенне охолоджувальне рішення для зовнішнього та внутрішнього охолодження, яке повністю інтегрується в обробні центри та токарні верстати з точки зору постачання медіумів, управління та безпеки, і може керуватися з ЧПУ, як це відбувається в установках для звичайних охолоджувальних рідин. Для цього потрібно було подолати різні виклики. Перший полягав у розмірах або площі, необхідній для охолоджувального модуля. Незалежно від того, що він був розроблений для використання в Chiron Mill 800 з інструментальним інтерфейсом HSK 63, він повинен бути адаптований до машинних концепцій інших виробників та до інших систем інтерфейсів без великих зусиль.
Крім того, ми розробили відповідний медіа-розподільник для машинної інтеграції. Це дозволяє вибирати кріогенне охолодження аналогічно до традиційних охолоджувальних рішень як зовнішнє охолодження на інструменті або як внутрішнє охолодження через інструмент», описує Лукас Гюнтер ще одну задачу. Це включає можливість комбінованої роботи обробного центру – як з кріогенним, так і з емульсійним охолодженням або мінімальною кількістю змащення. Інтеграція системи управління та безпеки здійснювалася через стандартизовані інтерфейси та CO2-сенсори безпеки. «Кріогенна охолоджувальна установка може бути повністю керована через обробний центр», конкретизує Андреас Цінке. «Крім того, техніка безпеки обробного центру та охолоджувальної установки пов'язані між собою. Якщо в одній з систем відбудеться відключення, інша також автоматично відключається.»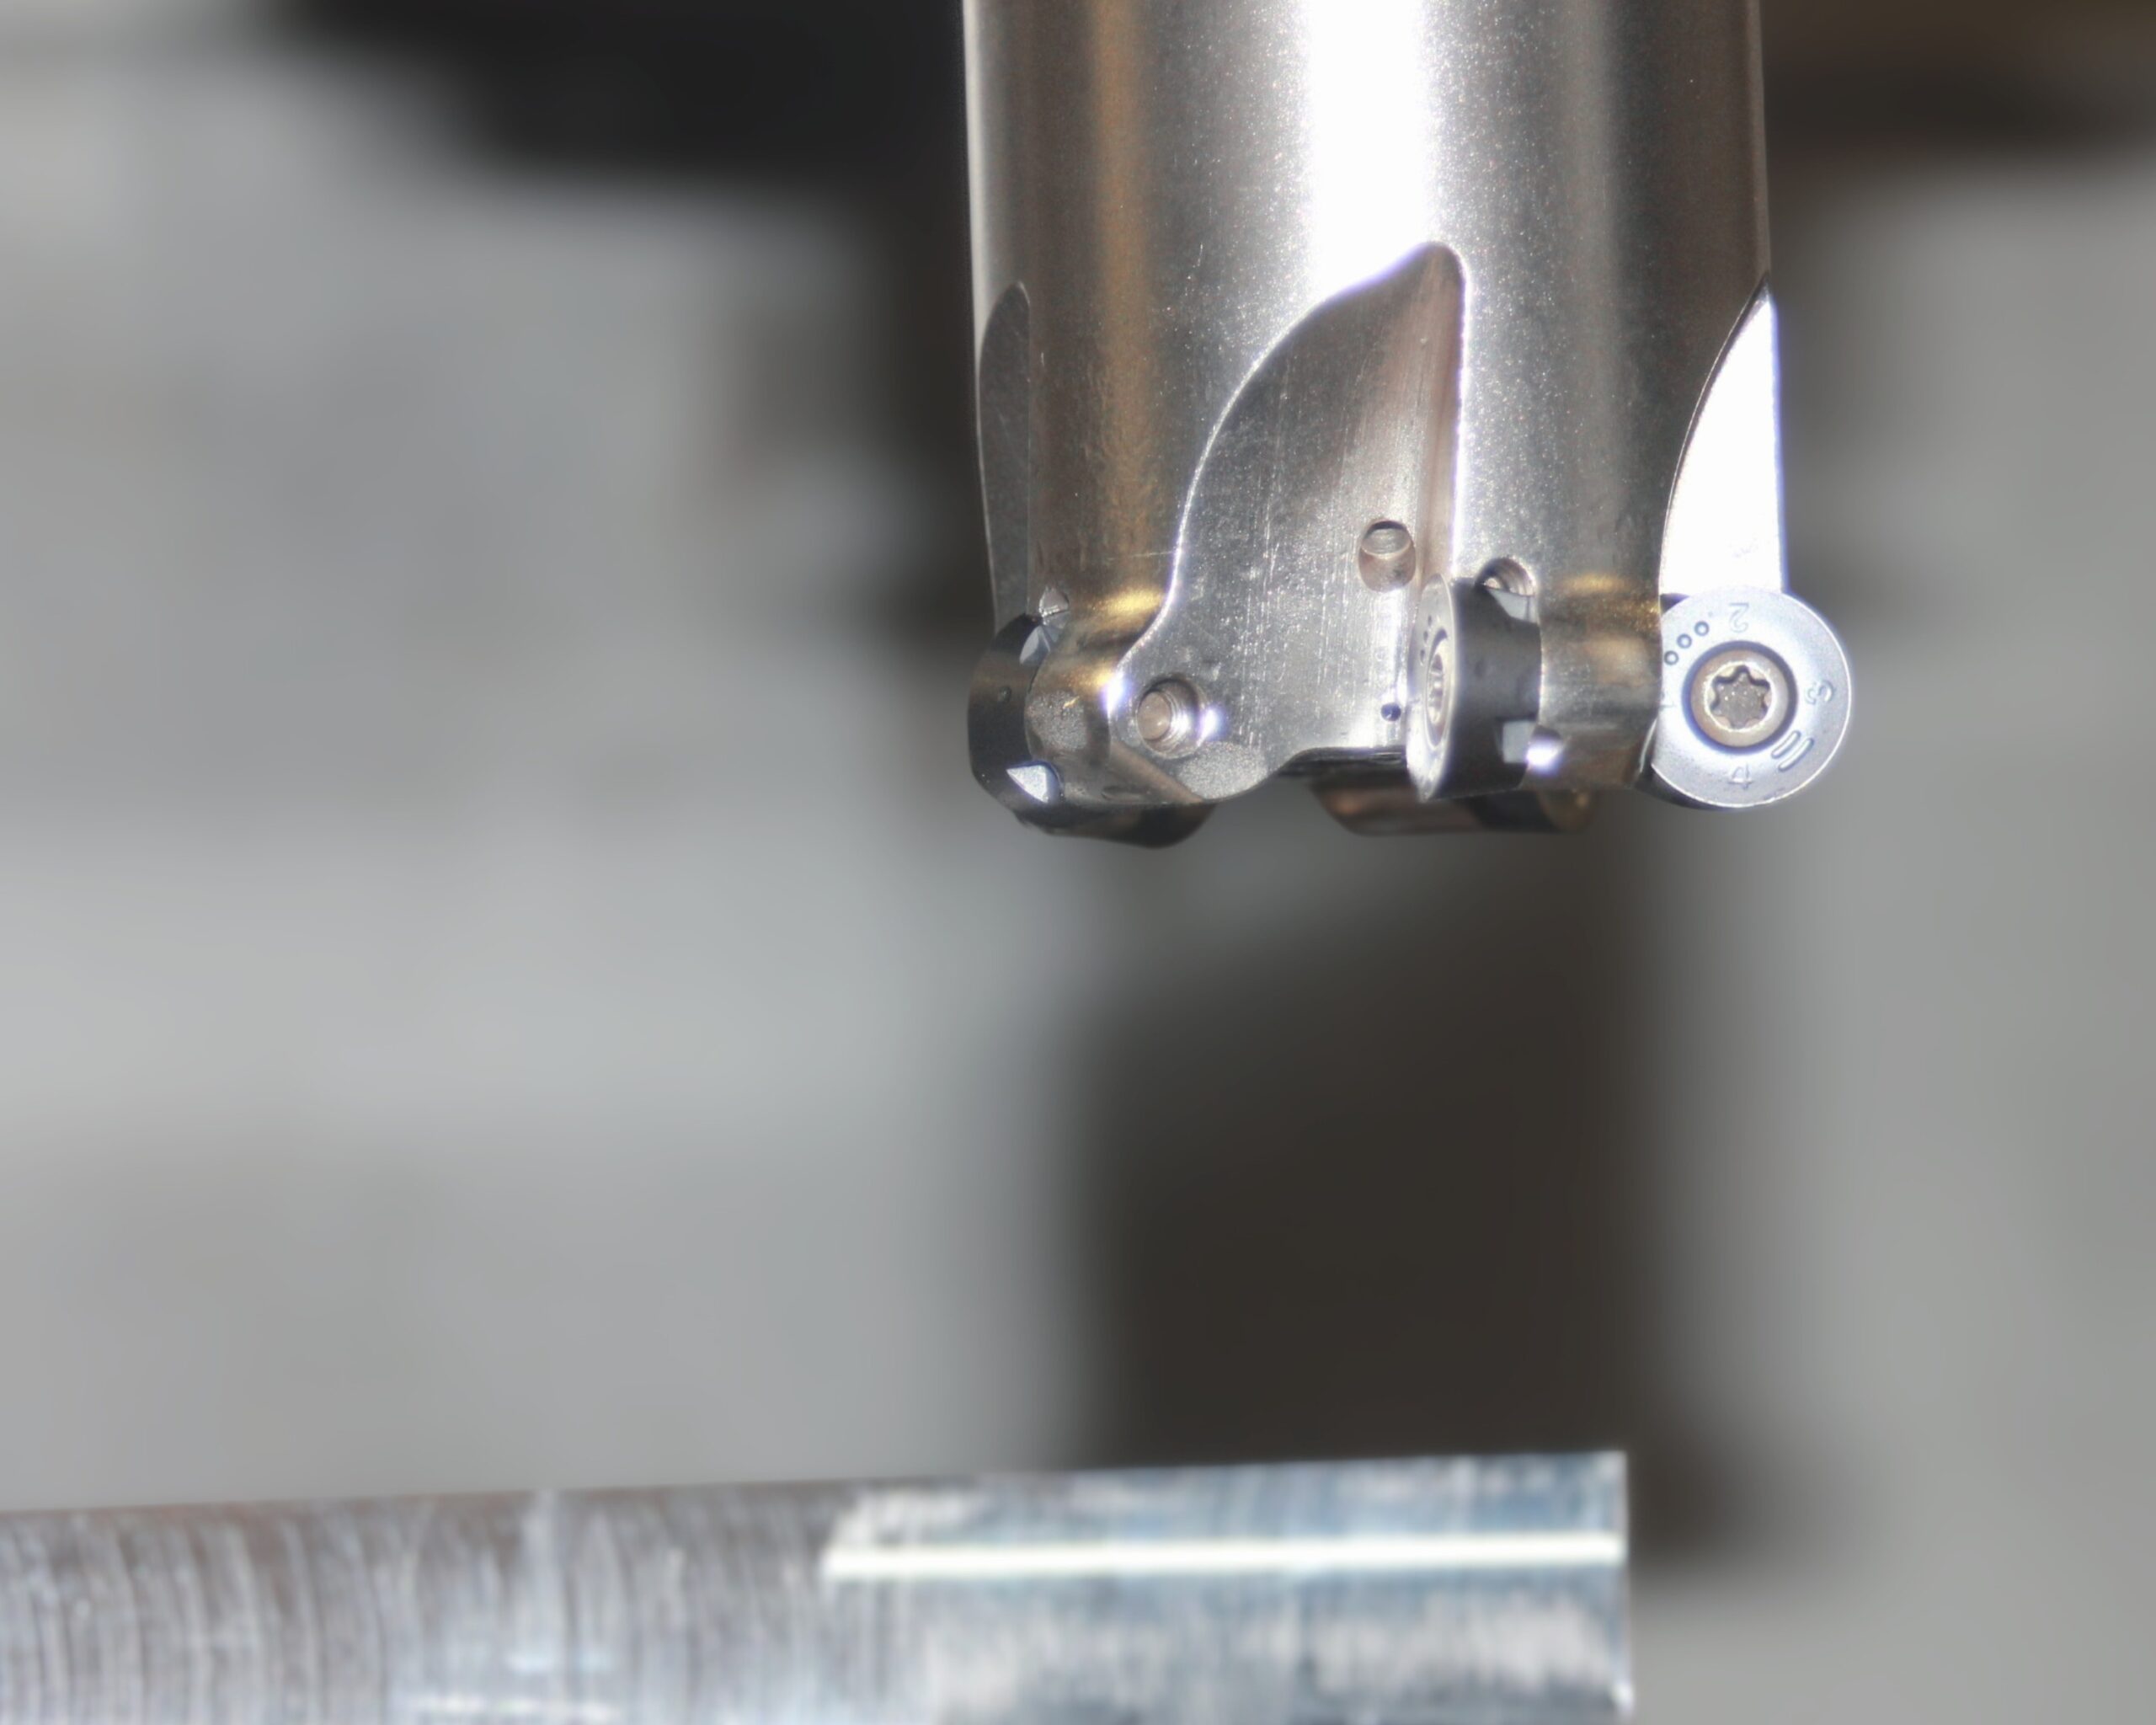
Граничне значення 5.000 ppm CO2 буде точно дотримано.
Додатково до охолоджувального модуля в FTZ на основі обширних досліджень і тестів було розроблено концепцію безпечної експлуатації верстатів з інструментами з кріогенною охолоджувальною системою на основі CO2. Щоб визначити потенціал небезпеки для працівників у виробництві, дослідники працювали з двома тестовими сценаріями: у першому CO2 використовувався в малих, середніх та великих кількостях у верстатах з відкритим або напіввідкритим робочим простором.
У другій експериментальній установці робочий простір був закритим, також тут використовувалися різні кількості CO2. Вимірювалися концентрації CO2 при увімкненому та вимкненому зовнішньому відсмоктуванні в середовищі машин і залів.
„На цій основі ми визначили, яка техніка безпеки необхідна, як її використовувати для безпечної роботи та де її розмістити. Відповідно, компанія acp systems інтегрувала датчики моніторингу CO2 для вимірювання концентрації та технології відключення в загальну систему“, повідомляє Андреас Цінке. „Гранична робоча норма для CO2 у навколишньому повітрі становить 5.000 ppm і дотримується надійно. В принципі, обсяги CO2, що використовуються в обробці, слід вважати незначними.“
Холодно підвищити продуктивність, економічність та сталий розвиток
Дослідження криогенного охолодження в WHZ та FTZ триває вже 15 років. Обширні фундаментальні дослідження з різними матеріалами та при різних застосуваннях обробки підтвердили ефективність CO2-криогеного охолодження. Особливо при обробці важкооброблюваних металевих матеріалів, таких як нержавіючі сталі, сплави нікелю, кобальту та титану, а також при обробці пластмас, волоконно-композитних матеріалів і поліефіретеркетону (PEEK), було досягнуто вищих об'ємів обробки, меншого зносу інструментів і довших термінів служби інструментів у порівнянні з традиційними охолоджуючими мастилами (KSS).
Ці переваги підтвердили різноманітні проекти, пов'язані з застосуванням та компонентами, з промисловими партнерами. Крім того, охолодження відбувається без залишків, що мінімізує зусилля з очищення компонентів і верстатів, а також значно полегшує переробку стружки. "Крім того, використання CO2 часто призводить до поліпшення якості поверхні та зменшення утворення задирок", додає Лукас Гюнтер.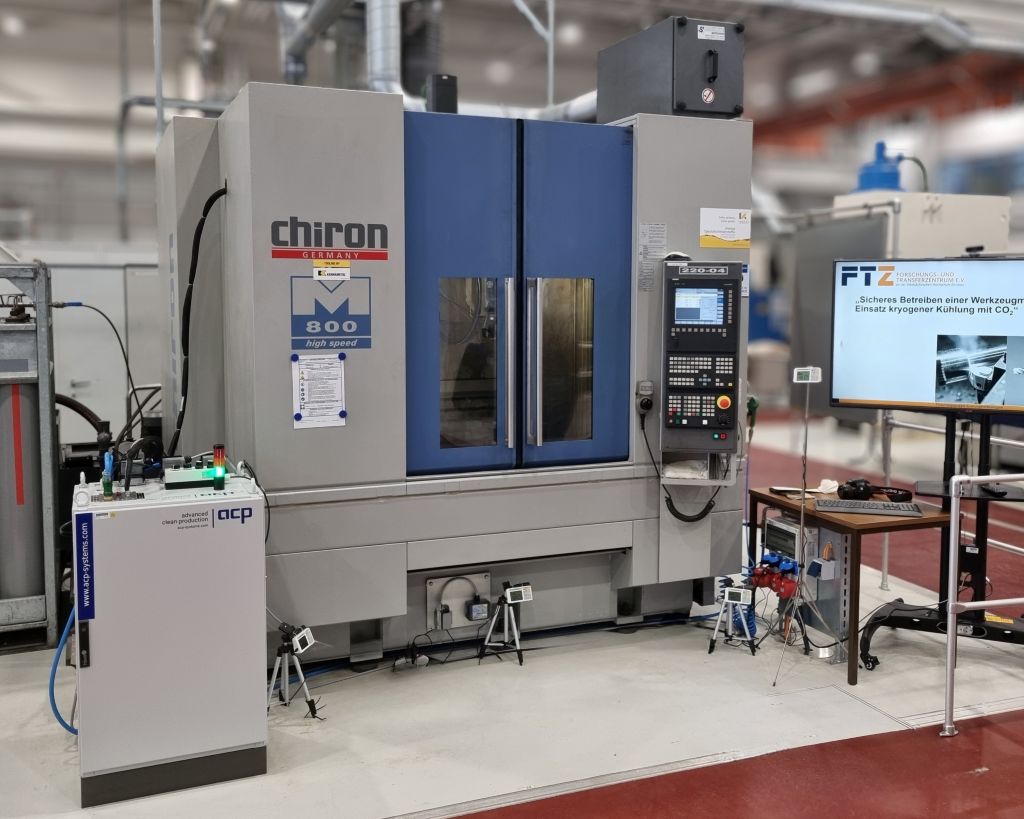
Переваги охолоджувальної технології також проявляються з екологічної та аспекту охорони праці. Використане для кріогенного охолодження перероблене рідке CO2 виникає в хімічних виробничих процесах і під час отримання енергії з біомаси. На відміну від цього, звичайні охолоджувально-мастильні рідини є хімічним продуктом, який потрібно утилізувати в кінці терміну служби. Крім того, компоненти охолоджувально-мастильних рідин, такі як добавки або бактерициди, можуть становити загрозу для працівників. Що стосується вуглецевого сліду, кріогенне охолодження також має кращі показники.
«Перші дослідження та порівняльні розрахунки споживання енергії показали, що при використанні масляних/емульсійних охолоджувальних систем середнього розміру споживання електроенергії становить кілька кіловат, а в системах високого тиску це може досягати навіть 10 кВт. У той же час кріогенне охолодження споживає менше 100 ват», - повідомляє Андреас Цінке. Це дозволяє значно заощаджувати енергію, що позитивно впливає на вуглецевий слід.
З новою розробленою CO2-охолоджувальною модулем компанії acp systems обробка тепер має рішення, яке незалежно від виробника інструментів або токарного верстата, а також обробного центру, можна повністю інтегрувати в нього та безпечно експлуатувати під управлінням CNC. Це забезпечує значно вищу продуктивність у порівнянні з традиційним охолодженням з KSS з додатковою реалізацією технологічних, економічних та екологічних переваг кріогенного охолодження.
Контакт: