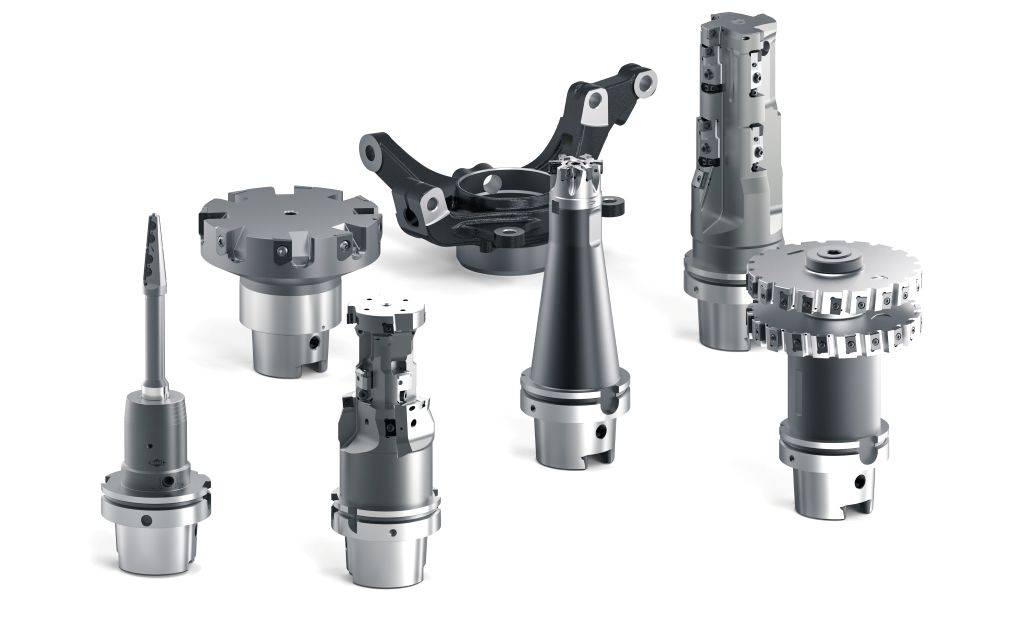
Radträger und Schwenklager entscheiden über den Fahrkomfort und die Sicherheit eines Autos. In den vergangenen Jahren ist die Komplexität dieser Fahrwerkskomponenten deutlich gestiegen, die sich vom passiven Strukturbauteil zum hochintegrierten und präzisen Funktionsmodul entwickelt haben. Die Variantenvielfalt ist sehr groß und MAPAL bietet als Technologiepartner für die Zerspanung effiziente Bearbeitungslösungen für jede Anforderung.
Radträger und Schwenklager übernehmen je nach Achs- und Fahrzeugkonzept zentrale Funktionen in Radführung, Kraftübertragung und Lenkkinematik. Die Komponenten müssen große Radlasten tragen können und unterliegen als sicherheitsrelevante Bauteile höchsten mechanischen und kinematischen Anforderungen. Je nach Automobilhersteller, Lenksystem, Fahrzeugklasse und Bauraum kommt eine Vielzahl an unterschiedlichen Bauteilvarianten zum Einsatz.
Auch bei den eingesetzten Werkstoffen gibt es Varianz. Gusseisen wird als kostengünstiges Material vor allem im unteren Fahrzeugsegment verwendet, wo die Bauteile in teilweise hohen Stückzahlen benötigt werden. Fertigungslösungen von MAPAL tragen der hohen Abrasivität dieses Materials Rechnung.
Im Zuge verschärfter Effizienzanforderungen und des anhaltenden Leichtbautrends – verstärkt auch durch die Elektromobilität – werden diese Bauteile zunehmend aus Aluminium gefertigt. Dabei vollzieht sich ein Wandel von Aluminiumdruckguss zu geschmiedetem Aluminium, das höheren Belastungen standhält und einen längeren Lebenszyklus ermöglicht. Für die Zerspanung birgt das eine Herausforderung: Das Schmiedematerial hat einen niedrigeren Siliziumgehalt, was den Spanbruch erschwert und zu einem Aufschmieren der Schneiden führen kann.
Schwenklager wird zum Funktionsmodul
Die Komponenten sind im Laufe der Jahre komplexer geworden. Wurde früher ein Querlenker einfach nur an das Bauteil angeschraubt, so findet heute eine zusätzliche Lagerung statt. Um dieses Lager sauber einzupressen, müssen enge Toleranzen eingehalten und eine gute Oberflächenqualität erzeugt werden. Die Funktionsintegration schreitet weiter voran. Der Bremssattel findet ebenso Aufnahmepunkte wie Radnabe, Querlenker und ABS. Als Funktionsmodul trägt das Schwenklager zu Effizienz, Fahrdynamik und auch zur Integration zusätzlicher Sensorik – beispielsweise für autonomes Fahren – bei.
Mit dieser Funktionsintegration steigen auch die Anforderungen an Zerspanungslösungen. Die vorgegebenen Präzisionsanforderungen und engen Toleranzfelder kommen Fahrkomfort, Geräuschentwicklung und der Lebensdauer von Lagern zugute. Um eine möglichst hohe Genauigkeit zu erreichen und Umspannfehler zu vermeiden, findet die Zerspanung der Schwenklager beziehungsweise Radträger zunehmend in einer Aufspannung und auf mehrspindligen Maschinen statt. Je nach Bauteilvariante kommt die Industrie dabei auf Losgrößen von 500.000 Stück pro Jahr und mehr.
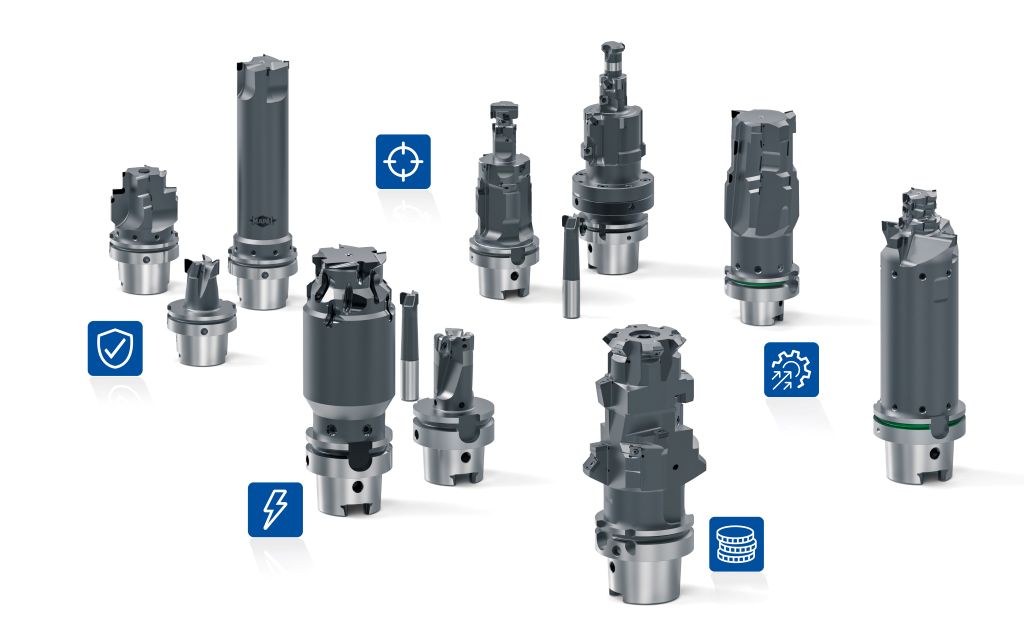
Für die entscheidenden Bearbeitungen bietet MAPAL jeweils mehrere, auf unterschiedliche Kundenbedingungen zugeschnittene Lösungen an. Im Folgenden werden diese Lösungen beispielhaft an Aluminium-Schwenklagern erläutert. Damit trägt der Werkzeughersteller sowohl der Variantenvielfalt bei den Automobilherstellern Rechnung als auch der unterschiedlichen Beschaffenheit der Rohteile und der Aufspannsituation.
Die Hauptlagerbohrung im Fokus
Zur Bearbeitung der Hauptlagerbohrung hat MAPAL unterschiedliche Werkzeugkonzepte definiert. Als Technologiepartner ist man mit den jeweiligen Anforderungen der Kunden vertraut, wählt die passende Bearbeitungsstrategie aus und passt sie auf die individuellen Gegebenheiten vor Ort an.
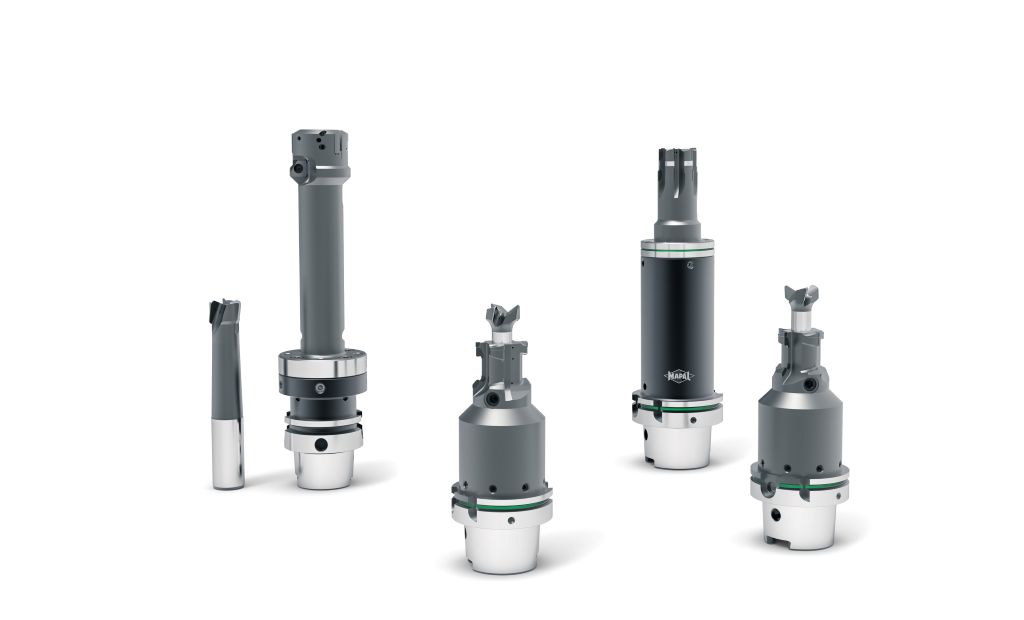
Je nach Gussverfahren und Kontur kann die Bohrung komplett vorgegossen, konturnah vorgegossen mit radialem Aufmaß von 4 mm oder im besten Fall vorgestanzt sein. Im ersten Schritt ist also oftmals ein hoher Materialabtrag notwendig. Die Vorbearbeitung führen die MAPAL Spezialisten mit PKD-Zirkularfräswerkzeugen durch, um das Aufmaß zu reduzieren und die Bohrung konturnah vorzubearbeiten. Je nach Bohrungskontur werden unterschiedliche Prozessführungen realisiert mit Fräswerkzeugen, Bohr-Fräs-Werkzeugen oder Bohrwerkzeugen mit Hakenschneide für rückwärtiges Bohren. Die Toleranzanforderungen für die Hauptlagerbohrung gehen dabei bis zu IT6.
Wenn in zwei Spannlagen bearbeitet wird und eine kritische oder labile Spannsituation vorliegt, sieht das dreistufige Bearbeitungskonzept für Aluminiumschwenklager zunächst eine Vorbearbeitung mit einem PKD-Fräswerkzeug von beiden Seiten vor. Anschließend werden mit zwei PKD-Aufbohrwerkzeugen die Durchmesser fertig bearbeitet.
Kann die Bohrung zirkular gefräst werden, bringt MAPAL eine Bearbeitungslösung ins Spiel, die höhere Schnittwerte erlaubt. Hier zeigt der OptiMill-Diamond-SPM Fräser mit fest gelöteten PKD-Schneiden seine Leistungsfähigkeit. Dank seiner hochpositiven Schneidengeometrie und optimierten Spanräume reduziert er die Schnittkräfte um bis zu 15 Prozent im Vergleich zu herkömmlichen PKD-Fräsern. Die optimal eingebetteten PKD-Schneiden gewährleisten hohe Stabilität während der Bearbeitung. Eine Alternative mit Wendeschneidplatten stellt an dieser Stelle der NeoMill-Alu-QBig dar. Dieser Aluminium-Hochvolumenfräser ist für den Einsatz bei hohen Drehzahlen ausgelegt. Den Grundkörper hat MAPAL mit einem Feinwuchtsystem ausgestattet. Abschließend bearbeitet ein komplexes PKD-Fräswerkzeug die komplette Kontur der Hauptbohrung fertig.
Müssen engste Toleranzen eingehalten werden, wählt MAPAL nach der Vorbearbeitung durch den OptiMill-Diamond-SPM ein mehrstufiges Aufbohrwerkzeug mit Wendeschneidplatten für die Semibearbeitung, für die Fertigbearbeitung kommt in diesem Fall ein Feinbohrwerkzeug mit EasyAdjust-System zum Einsatz. Bei diesem System ist die Verjüngung der Schneide bereits in die Kassette, die als Aufnahme für die Schneide dient, integriert. Damit entfällt der Einstellvorgang für die Verjüngung der Nebenschneide. Der Durchmesser wird klassisch feinfühlig justiert, sodass hochpräzise Bearbeitungsergebnisse sichergestellt sind.
Ergänzt wird das MAPAL Lösungsportfolio für die Bearbeitung der Hauptlagerbohrung durch One-Shot-Lösungen für die Bearbeitung vorgestanzter Aluminium-Schwenklager. Die Bohrfräs- beziehungsweise Fräskombinationswerkzeuge mit PKD-Schneiden sind hocheffizient zum Beispiel in Bearbeitungssituationen mit sehr stabiler Aufspannung, die ein Fertigfräsen der Kontur erlauben. Kunden, die keine Einstellmöglichkeit haben und eine Alternative zu fest gelöteten PKD-Werkzeugen bevorzugen, empfiehlt MAPAL ein Werkzeug mit wechselbaren Wendeschneidplatten. Der Tangentialfräser ist ein komplexes Werkzeugkonzept, das maximal viele Bearbeitungsschritte in einem Werkzeug vereint.
Damit das Rad in der Spur bleibt
Neben der Hauptlagerbohrung ist die Querlenkeranbindung ein weiteres Merkmal am Schwenklager, dessen Bearbeitung MAPAL im Fokus hat. Die Querlenkeranbindung ist die zentrale Schnittstelle zwischen Schwenklager und Fahrwerk. Hohe Toleranzanforderungen von IT6, enge Form- und Lagetoleranzen sowie Oberflächenqualitäten sind notwendig, damit die Anbauteile das Rad präzise in der Spur halten. Auch hier legt MAPAL die Werkzeuge entsprechend den jeweiligen Anforderungen aus. Der Prozess umfasst in der Regel zwei Werkzeuge, unter bestimmten Voraussetzungen ist auch eine One-Shot-Lösung möglich.
Die Vorbearbeitung erfolgt ins volle Material, wobei die Laschen der Querlenkeranbindung in der Spannvorrichtung meist nicht abgestützt sind. Somit ist wichtig, während der Vorbearbeitung nur geringen Schnittdruck zu erzeugen. MAPAL nutzt deshalb auch hier die Vorteile des OptiMill-Diamond-SPM, der die Bohrungen in Helixbahnen ausfräst, ohne das Bauteil zu verdrücken. Da mit hohen Werten bei Vorschub und helikaler Zustellung gefertigt wird, kommt es in der Praxis zu hoher Wärmeentwicklung, da auch oftmals eine Kühlung durch MMS stattfindet, was wiederum zu Aufbauschneiden führen kann. Dadurch entstehende Deformationen der Bohrung sind jedoch erst nach Abkühlen des fertigen Bauteils zu erkennen. Mit großem Prozessverständnis und ganzheitlicher Betrachtung der Querlenkeranbindung erarbeitet MAPAL mit seinen Kunden den optimalen Prozess, der die Produktivitätspotenziale maximal ausreizt und gleichzeitig solche negativen Effekte ausschließt.
Bei der Fertigbearbeitung kann die Spannvorrichtung den Einsatz von Werkzeugen mit hohen Auskraglängen bis 300 mm erfordern. Bei derart langen Werkzeugen verursacht das Anfahren der Spindel unter Umständen ein Kippmoment am Werkzeug, in dessen Folge der eingestellte Werkzeugdurchmesser nicht am Bauteil ankommt. Um auch unter diesen Voraussetzungen hohe Toleranzanforderungen in der Produktion zu ermöglichen, ist für MAPAL wiederum das EasyAdjust-System erste Wahl. Mit einfachem Handling erlauben die Werkzeugkassetten das μ-genaue Einstellen des Werkzeugdurchmessers mit nur einer Schraube. Damit sind Durchmesserkorrekturen mit minimalem Aufwand möglich, um die Qualitätsanforderungen im Prozess zu halten. Für Bearbeitungen, in denen etwas weniger hohe Präzision gefordert ist, steht alternativ ein festgelötetes PKD-Aufbohrwerkzeug zur Fertigbearbeitung zur Verfügung.
Präzision an der Verbindung zur Radnabe
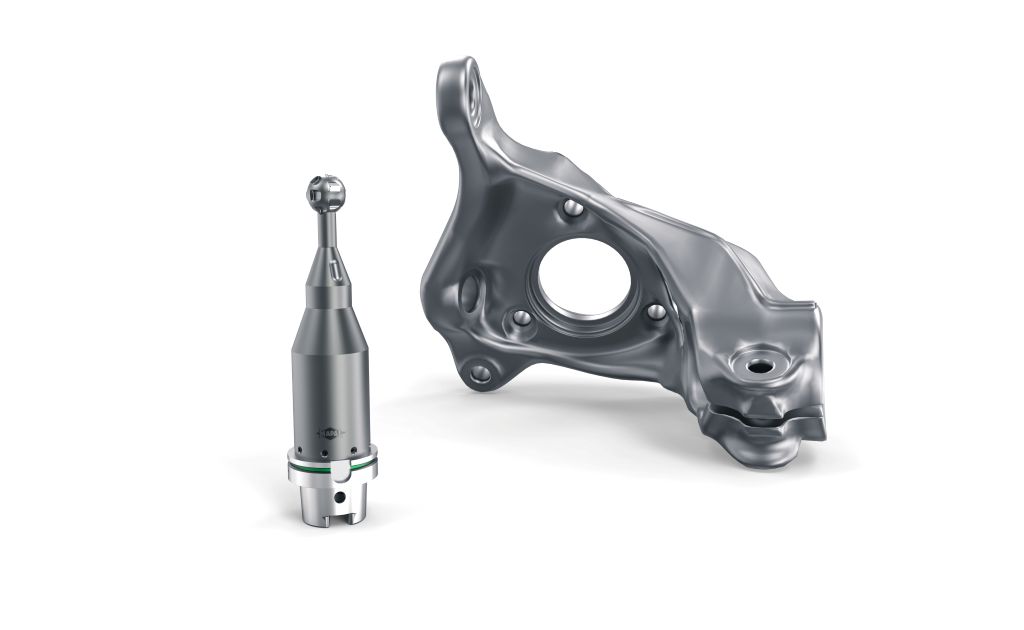
Eine weitere funktionskritische Bearbeitung betrifft die Schraubenlochbohrung, über die Schwenklager und Radnabe kraftschlüssig verbunden werden, was hohe Konturgenauigkeit verlangt. Während dieser Bearbeitung muss das Bauteil in eine bestimmte Position geschwenkt werden, um einfahren zu können. Durch die Winkellage kann es bei der Bearbeitung zu hohen Abdrängkräften kommen, die den eingesetzten PKD-Kugelfräser zum Aufschwingen bringen. Laute Bearbeitungsgeräusche, schlechte Oberflächenqualität und Formgenauigkeit sowie kurze Standzeit der Werkzeuge wären das Resultat.
MAPAL stellt durch eine optimale Werkzeugauslegung sicher, dass auch diese schwierige Bearbeitungssituation prozesssicher beherrscht wird. Eine exakt definierte Anordnung der Schneiden und Schneidenlage sowie eine entsprechende Schneidkantenpräparation verhindern bewusst ein Aufschwingen des Werkzeugs und stellen gleichzeitig eine hohe Performance sicher.
Turnkey-Kompetenz für anspruchsvolle Komponenten
Die Bearbeitung von Schwenklagern setzt tiefgreifendes Prozess- und Anwendungs-Knowhow sowie eine präzise Auslegung auf die jeweiligen Kundenanforderungen voraus. Vor diesem Hintergrund gewinnen Turnkey-Projekte zunehmend an Bedeutung. MAPAL hat diesen Bereich gezielt zu einem strategischen Fokus ausgebaut und bündelt dabei Prozessdesign, Auslegung und Lieferung von Spannvorrichtungen und Werkzeugen, Programmierung und Inbetriebnahme in einem integrierten Ansatz. So unterstützt der Technologiepartner seine Kunden dabei, auch anspruchsvolle Bearbeitungen prozesssicher und effizient umzusetzen.
Kontakt: