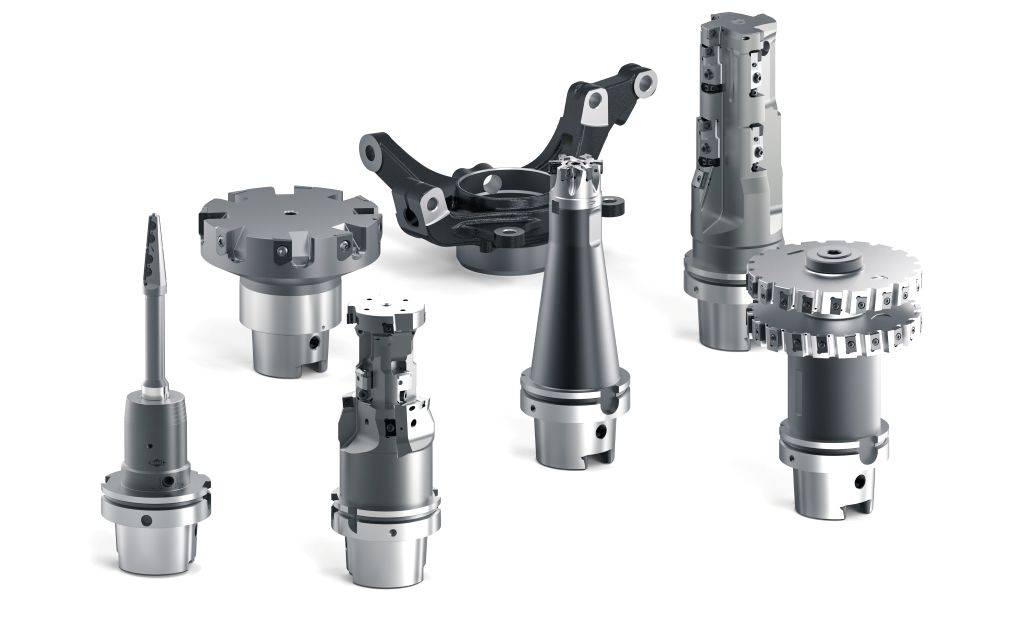
A kerékagyak és a forgócsapágyak döntő szerepet játszanak az autó kényelmében és biztonságában. Az elmúlt években ezen felfüggesztési komponensek összetettsége jelentősen megnőtt, mivel a passzív szerkezeti elemből magas fokon integrált és precíz funkciómodullá fejlődtek. A változatok száma nagyon nagy, és a MAPAL technológiai partnerként hatékony megmunkálási megoldásokat kínál minden igényhez a forgácsolás területén.
A kerékcsapágyak és a forgócsapágyak a tengely- és járműkonceptumoktól függően központi funkciókat látnak el a kerékvezetésben, erőátvitelben és kormányzási kinematikában. A komponenseknek nagy kerékterheléseket kell elviselniük, és mint biztonsági szempontból releváns alkatrészek, a legmagasabb mechanikai és kinematikai követelményeknek kell megfelelniük. Az autógyártótól, a kormányrendszertől, a járműosztálytól és a beépítési tértől függően számos különböző alkatrészváltozat kerül alkalmazásra.
A felhasznált anyagok terén is van változatosság. A öntöttvas költséghatékony anyagként főként az alsó járműszegmensben használatos, ahol a komponensekre részben nagy darabszámokban van szükség. A MAPAL gyártási megoldásai figyelembe veszik ennek az anyagnak a magas kopásállóságát.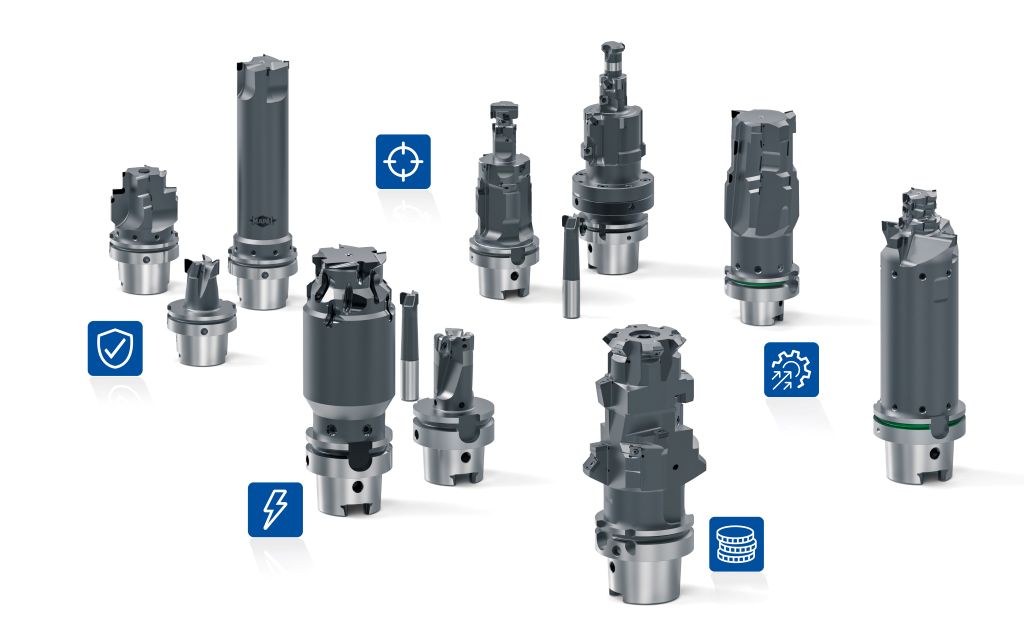
A fokozódó hatékonysági követelmények és a folyamatos könnyűszerkezetes trend – amelyet az elektromobilitás is erősít – következtében ezeket az alkatrészeket egyre inkább alumíniumból gyártják. E közben a változás az alumíniumöntéstől a kovácsolt alumíniumra történik, amely nagyobb terheléseket képes elviselni és hosszabb élettartamot biztosít. A forgácsolás szempontjából ez kihívást jelent: a kovácsolt anyag alacsonyabb szilíciumtartalommal rendelkezik, ami megnehezíti a forgács törését és a vágóélek elkenődéséhez vezethet.
A forgócsapágy funkciós modulá válik
A komponensek az évek során egyre bonyolultabbá váltak. Míg korábban egy keresztlengőkar egyszerűen csak a komponenshez volt csavarozva, ma már egy további támaszték is szükséges. Ennek a támasztéknak a pontos bepréseléséhez szoros tűréseket kell betartani, és jó felületi minőséget kell előállítani. A funkcióintegráció tovább halad. A féknyereg ugyanúgy talál fogadó pontokat, mint a kerékagy, a keresztlengőkar és az ABS. Funkciómodulként a forgócsapágy hozzájárul a hatékonysághoz, a menetdinamikához és további érzékelők integrációjához – például az autonóm vezetéshez.
Ezzel a funkcióintegrációval nőnek a forgácsolási megoldásokkal szembeni követelmények is. A megadott precizitási követelmények és szoros tűrések a vezetési kényelem, a zajkibocsátás és a csapágyak élettartama javára válnak. A lehető legnagyobb pontosság elérése és a feszítési hibák elkerülése érdekében a forgácsolás a forgócsapágyak vagy kerékagyak esetében egyre inkább egy befogásban és többsoros gépeken történik. A gyártás során az ipar a különböző alkatrészváltozatok esetén évente 500.000 darabos sorozatokra is eljut.
A döntő megmunkálásokhoz a MAPAL több, különböző ügyféligényekhez igazított megoldást kínál. Az alábbiakban ezeket a megoldásokat példaként az alumínium forgócsapágyakon keresztül mutatjuk be. Ezzel az szerszámgyártó figyelembe veszi az autógyártók változatos igényeit, valamint a nyersanyagok eltérő tulajdonságait és a rögzítési helyzeteket.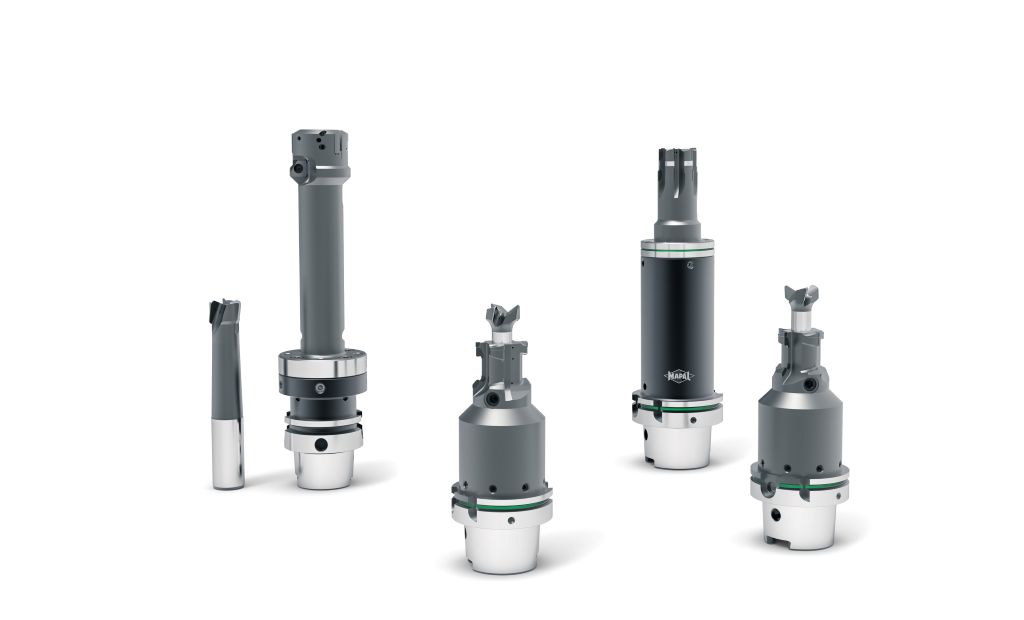
A fő csapágyfurat a középpontban
A főtengelyfurat megmunkálásához a MAPAL különböző szerszámkoncepciókat határozott meg. Technológiai partnerként ismeri az ügyfelek egyedi igényeit, kiválasztja a megfelelő megmunkálási stratégiát és azt az adott helyszín egyedi körülményeihez igazítja.
A öntési eljárástól és a kontúrtól függően a furat lehet teljesen előöntött, kontúrnál közel előöntött 4 mm-es radiális túllal, vagy a legjobb esetben előfúrt. Az első lépésben tehát gyakran nagy anyagleválasztásra van szükség. Az előkészítést a MAPAL szakértői PKD körfúró szerszámokkal végzik, hogy csökkentsék a túllépést és a furatot kontúrnál közel előkészítsék. A furat kontúrjától függően különböző folyamatvezetéseket valósítanak meg marószerszámokkal, fúró-marószerszámokkal vagy hátsó fúráshoz tervezett horogvágós fúrókkal. A főtengelyfurat toleranciaigényei elérhetik az IT6-ot.
Ha két rögzítési helyzetben dolgoznak, és kritikus vagy instabil rögzítési helyzet áll fenn, akkor az alumínium forgócsapágyak háromlépcsős megmunkálási koncepciója először egy előkészítést ír elő mindkét oldalról egy PKD marószerszámmal. Ezt követően két PKD fúróeszközzel végzik el a átmérők végső megmunkálását.
Ha a furat körkörösen marható, a MAPAL egy olyan megoldást kínál, amely magasabb vágási értékeket tesz lehetővé. Itt az OptiMill-Diamond-SPM maró, amely fixen forrasztott PKD-vágóélekkel rendelkezik, megmutatja teljesítményét. Magas pozitív vágógeometriájának és optimalizált forgácshelyének köszönhetően a vágóerőket akár 15 százalékkal csökkenti a hagyományos PKD-marókhoz képest. Az optimálisan beágyazott PKD-vágóélek magas stabilitást garantálnak a megmunkálás során. Alternatívaként a NeoMill-Alu-QBig áll rendelkezésre, amely váltószerszámokkal működik. Ez az alumínium nagy térfogatú maró magas fordulatszámú alkalmazásokra készült. A MAPAL a főtestet egy finom kiegyensúlyozó rendszerrel látta el. Végül egy összetett PKD-marószerszám készíti el a fő furat teljes kontúrját.
Ha szoros tűrések betartása szükséges, a MAPAL a OptiMill-Diamond-SPM előkészítése után egy többlépcsős fúróeszközt választ, amely váltólapkás megoldással rendelkezik a félkész megmunkáláshoz. A végső megmunkáláshoz ebben az esetben egy finomfúró eszközt használnak, amely EasyAdjust rendszerrel van felszerelve. E rendszer esetében a vágóél kúposodása már be van építve a kazettába, amely a vágóél rögzítésére szolgál. Így a mellékél kúposodásának beállítása elmarad. A átmérőt klasszikusan, érzékenyen állítják be, így a rendkívül precíz megmunkálási eredmények biztosítottak.
A MAPAL megoldásportfóliót kiegészítik az előre lyukasztott alumínium forgócsapágyak megmunkálásához készült One-Shot megoldások. A PKD-vágóélekkel ellátott fúrómaró vagy maró kombinált szerszámok rendkívül hatékonyak például olyan megmunkálási helyzetekben, ahol nagyon stabil a rögzítés, lehetővé téve a kontúr végmarását. Azoknak az ügyfeleknek, akik nem rendelkeznek beállítási lehetőséggel, és alternatívát keresnek a fixen forrasztott PKD szerszámok helyett, a MAPAL egy cserélhető lapkákkal rendelkező szerszámot ajánl. A tangenciális maró egy összetett szerszámkoncept, amely maximálisan sok megmunkálási lépést egyesít egyetlen szerszámban.
Hogy a kerék a nyomvonalban maradjon
A főcsapágy-fúrás mellett a keresztlengőkar-csatlakozás egy másik jellemző a forgócsapágyon, amelynek megmunkálása a MAPAL fókuszában áll. A keresztlengőkar-csatlakozás a központi interfész a forgócsapágy és a futómű között. Magas toleranciaigények IT6, szoros forma- és helyzeti toleranciák, valamint felületi minőségek szükségesek ahhoz, hogy a csatlakozó alkatrészek pontosan tartsák a kereket az úton. Itt is a MAPAL a szerszámokat a megfelelő követelményeknek megfelelően alakítja ki. A folyamat általában két szerszámot foglal magában, bizonyos feltételek mellett egy One-Shot megoldás is lehetséges.
A előkészítés a teljes anyagban történik, ahol a keresztlengőkar-csatlakozás fülei a szorítóberendezésben általában nincsenek alátámasztva. Ezért fontos, hogy az előkészítés során csak kis vágási nyomást generáljunk. A MAPAL ezért itt is kihasználja az OptiMill-Diamond-SPM előnyeit, amely a furatokat helix pályákon marja ki anélkül, hogy az alkatrészt elmozdítaná. Mivel magas értékekkel dolgoznak a szerszám előtolásánál és helikális előtolásnál, a gyakorlatban magas hőfejlődés lép fel, mivel gyakran MMS hűtés is történik, ami viszont építőél kialakulásához vezethet. Az így keletkező furatdeformációk azonban csak a kész alkatrész lehűlése után észlelhetők. A MAPAL nagy folyamatmegértéssel és a keresztlengőkar-csatlakozás átfogó megfontolásával dolgozza ki ügyfeleivel az optimális folyamatot, amely maximálisan kihasználja a termelékenységi potenciálokat, miközben kizárja az ilyen negatív hatásokat.
A végső megmunkálás során a szorítóberendezés megkövetelheti a 300 mm-ig terjedő nagy kinyúlású szerszámok használatát. Az ilyen hosszú szerszámok esetében a főorsó megközelítése esetleg forgatónyomatékot okozhat a szerszámban, aminek következtében a beállított szerszámátmérő nem érkezik meg az alkatrészhez. Annak érdekében, hogy ezek között a körülmények között is magas tűréshatárokat lehessen elérni a gyártás során, a MAPAL számára ismét az EasyAdjust rendszer az első választás. Az egyszerű kezelhetőség lehetővé teszi a szerszámkészletek számára a szerszámátmérő μ pontos beállítását mindössze egy csavarral. Így az átmérőkorrekciók minimális erőfeszítéssel lehetségesek, hogy a minőségi követelményeket a folyamat során fenntartsák. Azokhoz a megmunkálásokhoz, ahol valamivel alacsonyabb precizitás szükséges, alternatívaként egy rögzített PKD fúróeszköz áll rendelkezésre a végső megmunkáláshoz.
Precizitás a kerékagyhoz való csatlakozásnál
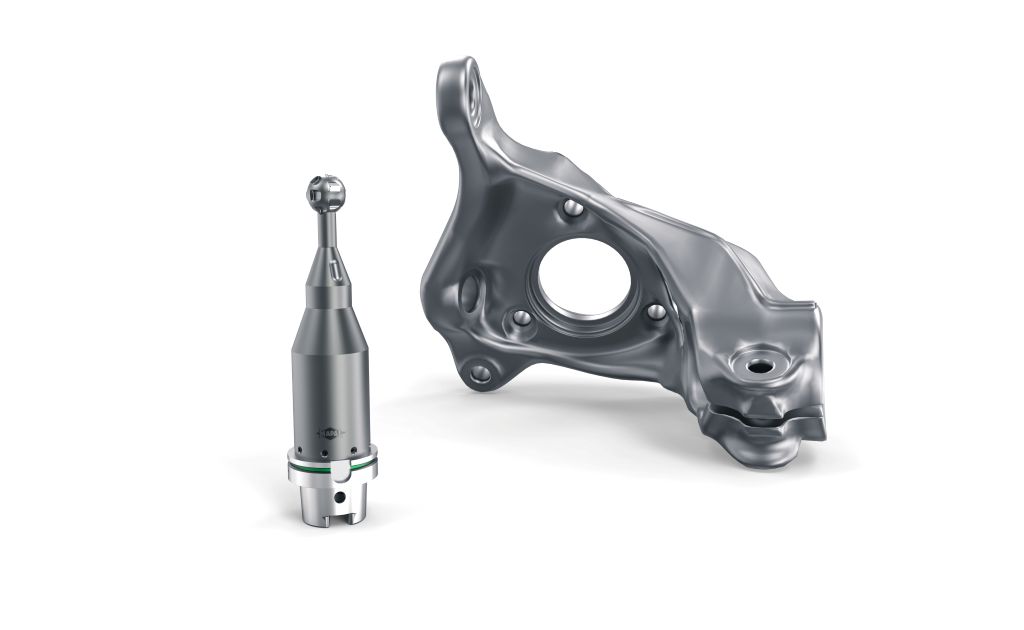
Egy másik funkciókritikus megmunkálás a csavarfurat fúrása, amelyen keresztül a forgáspontok és a kerékagy erőátviteli kapcsolatban állnak, ami magas kontúrpontosságot igényel. E megmunkálás során az alkatrészt egy meghatározott pozícióba kell forgatni, hogy be lehessen fúrni. A szöghelyzet miatt a megmunkálás során magas eltérítő erők léphetnek fel, amelyek a használt PKD golyómarót rezgésbe hozzák. Hangos megmunkálási zajok, rossz felületi minőség és formai pontosság, valamint a szerszámok rövid élettartama lenne az eredmény.
A MAPAL optimális szerszámtervezéssel biztosítja, hogy ez a nehéz megmunkálási helyzet is folyamatbiztosan kezelhető legyen. A vágóél és a vágóél helyzetének pontos meghatározása, valamint a megfelelő vágóél előkészítése tudatosan megakadályozza a szerszám rezgését, miközben magas teljesítményt biztosít.
Kulcsrakész kompetencia igényes alkatrészekhez
A forgáspontok megmunkálása mélyreható folyamat- és alkalmazási tudást, valamint a megfelelő ügyféligényekre való precíz tervezést igényel. E háttérrel a kulcsrakész projektek egyre nagyobb jelentőséggel bírnak. A MAPAL ezt a területet célzottan stratégiai fókuszponttá alakította, és egy integrált megközelítésben összpontosítja a folyamattervezést, a szorítóberendezések és szerszámok tervezését és szállítását, a programozást és a beüzemelést. Így a technológiai partner támogatja ügyfeleit abban, hogy igényes megmunkálásokat folyamatbiztosan és hatékonyan valósítsanak meg.
Kapcsolat: