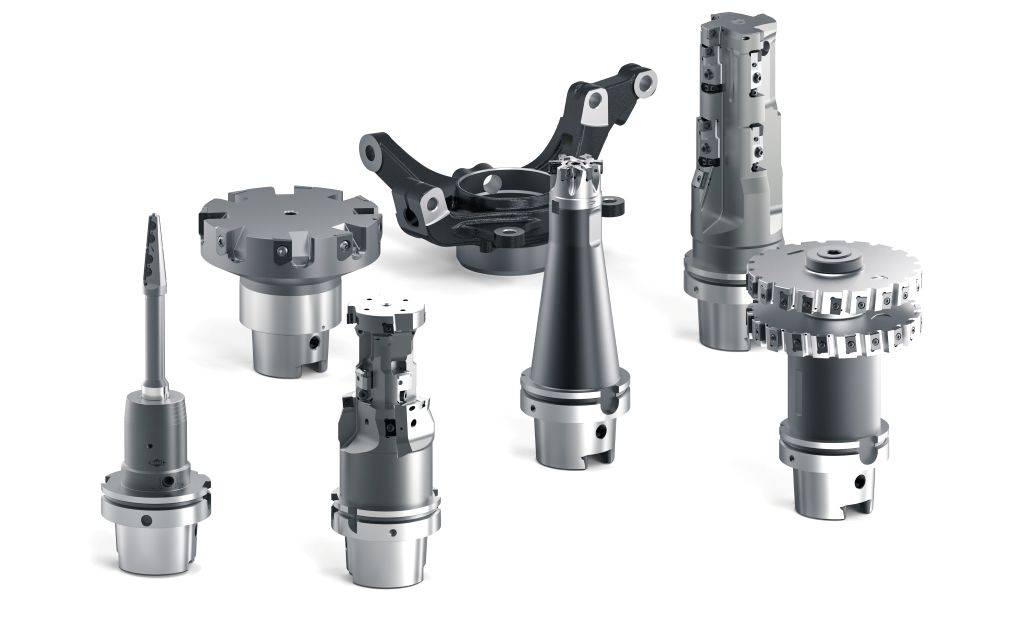
I supporti ruota e i cuscinetti oscillanti influenzano il comfort di guida e la sicurezza di un'auto. Negli ultimi anni, la complessità di questi componenti delle sospensioni è aumentata notevolmente, passando da elementi strutturali passivi a moduli funzionali altamente integrati e precisi. La varietà di varianti è molto ampia e MAPAL offre, come partner tecnologico per la lavorazione, soluzioni di lavorazione efficienti per ogni esigenza.
I supporti delle ruote e i cuscinetti oscillanti svolgono, a seconda del concetto di assale e del veicolo, funzioni centrali nella guida delle ruote, nella trasmissione della forza e nella cinematica dello sterzo. I componenti devono essere in grado di sopportare elevate forze sulle ruote e, in quanto componenti rilevanti per la sicurezza, devono soddisfare i più elevati requisiti meccanici e cinematici. A seconda del produttore automobilistico, del sistema di sterzo, della classe del veicolo e dello spazio disponibile, viene utilizzata una varietà di diverse varianti di componenti.
Anche nei materiali utilizzati c'è varietà. La ghisa viene impiegata come materiale economico soprattutto nel segmento inferiore dei veicoli, dove i componenti sono necessari in quantità elevate. Le soluzioni di produzione di MAPAL tengono conto dell'alta abrasività di questo materiale.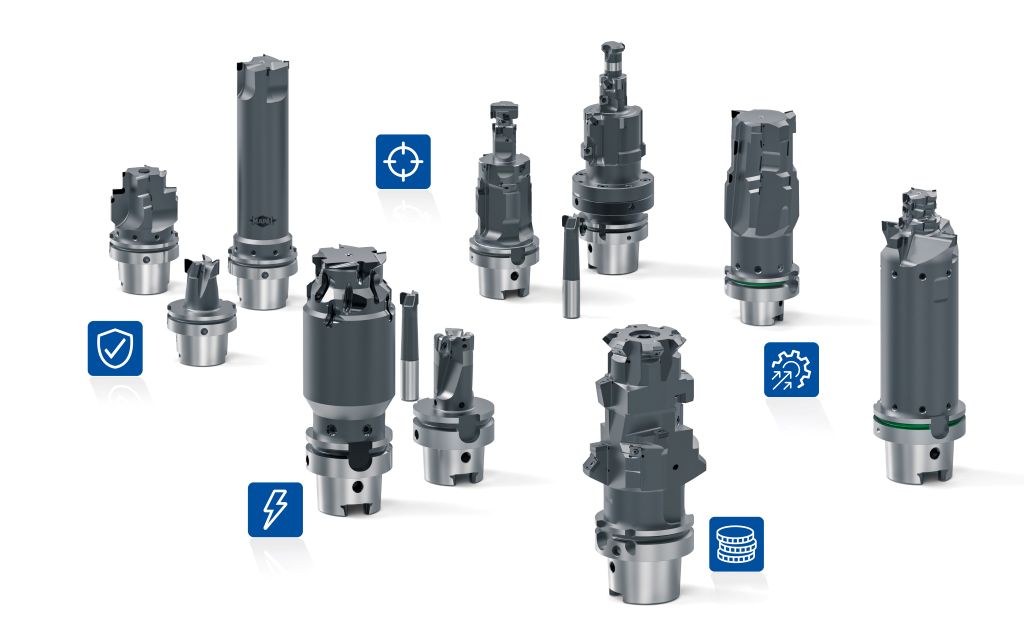
In seguito a requisiti di efficienza sempre più severi e alla continua tendenza verso la costruzione leggera – accentuata anche dalla mobilità elettrica – questi componenti sono sempre più realizzati in alluminio. Si sta assistendo a un cambiamento dall'alluminio pressofuso all'alluminio forgiato, che resiste a carichi maggiori e consente un ciclo di vita più lungo. Per la lavorazione meccanica, ciò rappresenta una sfida: il materiale forgiato ha un contenuto di silicio più basso, il che rende più difficile la rottura dei trucioli e può portare a un incollaggio dei taglienti.
Il cuscinetto a snodo diventa un modulo funzionale
I componenti sono diventati più complessi nel corso degli anni. Mentre in passato un braccio oscillante veniva semplicemente avvitato al componente, oggi è prevista una ulteriore supporto. Per inserire correttamente questo supporto, è necessario rispettare tolleranze strette e ottenere una buona qualità superficiale. L'integrazione delle funzioni continua a progredire. Anche la pinza del freno trova punti di supporto come il mozzo della ruota, il braccio oscillante e l'ABS. Come modulo funzionale, il cuscinetto oscillante contribuisce all'efficienza, alla dinamica di guida e anche all'integrazione di sensori aggiuntivi – ad esempio per la guida autonoma.
Con questa integrazione delle funzioni aumentano anche le esigenze per le soluzioni di lavorazione. I requisiti di precisione stabiliti e i campi di tolleranza ristretti giovano al comfort di guida, allo sviluppo del rumore e alla durata dei cuscinetti. Per raggiungere la massima precisione possibile ed evitare errori di serraggio, la lavorazione dei cuscinetti oscillanti o dei supporti ruota avviene sempre più in un'unica morsa e su macchine a più mandrini. A seconda della variante del componente, l'industria raggiunge volumi di produzione di 500.000 pezzi all'anno e oltre.
Per le lavorazioni decisive, MAPAL offre diverse soluzioni adattate a condizioni specifiche dei clienti. Di seguito, queste soluzioni vengono illustrate esemplificativamente su cuscinetti a gomito in alluminio. In questo modo, il produttore di utensili tiene conto sia della varietà di varianti presso i costruttori automobilistici, sia della diversa natura dei pezzi grezzi e della situazione di bloccaggio.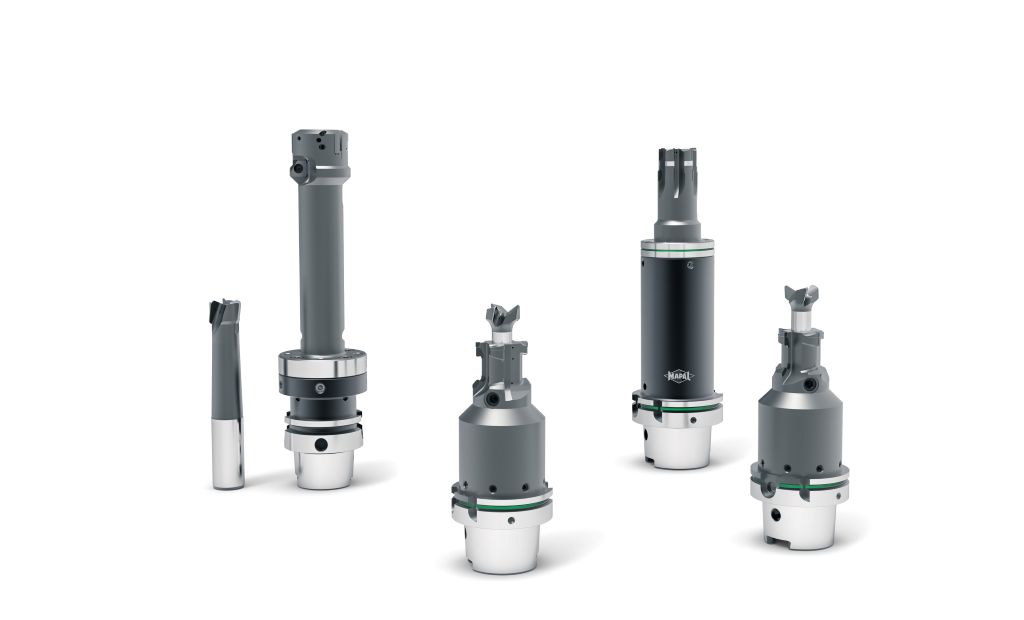
Il foro principale del cuscinetto in primo piano
Per la lavorazione del foro principale del cuscinetto, MAPAL ha definito diversi concetti di utensili. In qualità di partner tecnologico, si è familiarizzati con le rispettive esigenze dei clienti, si sceglie la strategia di lavorazione adeguata e la si adatta alle specifiche condizioni locali.
A seconda del processo di fusione e del contorno, il foro può essere completamente fuso in anticipo, fuso in prossimità del contorno con un aumento radiale di 4 mm o, nel miglior caso, preforato. Nella prima fase è quindi spesso necessario un elevato asportazione di materiale. La pre lavorazione viene eseguita dagli specialisti MAPAL con strumenti di fresatura circolare in PKD, per ridurre l'aumento e pre lavorare il foro in prossimità del contorno. A seconda del contorno del foro, vengono realizzate diverse modalità di processo con strumenti di fresatura, strumenti di fresatura e foratura o strumenti di foratura con taglio a gancio per la foratura inversa. I requisiti di tolleranza per il foro del cuscinetto principale arrivano fino a IT6.
Quando si lavora in due posizioni di serraggio e si presenta una situazione di serraggio critica o labile, il concetto di lavorazione a tre fasi per i cuscinetti a snodo in alluminio prevede inizialmente una pre-lavorazione con uno strumento di fresatura in PKD da entrambi i lati. Successivamente, i diametri vengono lavorati a finitura con due strumenti di foratura in PKD.
Se il foro può essere fresato in modo circolare, MAPAL propone una soluzione di lavorazione che consente valori di taglio più elevati. Qui il fresatore OptiMill-Diamond-SPM con lame PKD saldate mostra la sua efficacia. Grazie alla sua geometria delle lame altamente positiva e agli spazi truciolo ottimizzati, riduce le forze di taglio fino al 15% rispetto ai fresatori PKD convenzionali. Le lame PKD ottimamente integrate garantiscono un'elevata stabilità durante la lavorazione. Un'alternativa con inserti intercambiabili è rappresentata in questo caso dal NeoMill-Alu-QBig. Questo fresatore per alluminio ad alto volume è progettato per l'uso a elevate velocità di rotazione. Il corpo principale è dotato da MAPAL di un sistema di bilanciamento fine. Infine, uno strumento di fresatura PKD complesso lavorerà completamente il contorno del foro principale.
Se devono essere rispettate tolleranze molto strette, MAPAL sceglie dopo la lavorazione preliminare con l'OptiMill-Diamond-SPM uno strumento di foratura a più stadi con inserti intercambiabili per la semilavorazione; per la lavorazione finale in questo caso viene utilizzato uno strumento di foratura di precisione con sistema EasyAdjust. In questo sistema, il restringimento della lama è già integrato nella cassetta, che funge da supporto per la lama. Pertanto, il processo di regolazione per il restringimento della lama secondaria viene eliminato. Il diametro viene regolato in modo classico e sensibile, garantendo risultati di lavorazione ad alta precisione.
Il portafoglio di soluzioni MAPAL per la lavorazione del foro principale dei cuscinetti viene integrato da soluzioni One-Shot per la lavorazione di cuscinetti a snodo in alluminio preforati. Gli utensili combinati di fresatura e foratura con taglienti in PKD sono altamente efficienti, ad esempio, in situazioni di lavorazione con un bloccaggio molto stabile, che consentono una fresatura finale del contorno. Per i clienti che non hanno possibilità di regolazione e preferiscono un'alternativa agli utensili in PKD saldati, MAPAL consiglia un utensile con inserti intercambiabili. Il fresatore tangenziale è un concetto di utensile complesso che unisce il maggior numero possibile di passaggi di lavorazione in un unico utensile.
Affinché la ruota rimanga in carreggiata
Oltre al foro principale del cuscinetto, il collegamento del braccio oscillante è un'altra caratteristica del cuscinetto oscillante su cui MAPAL si concentra. Il collegamento del braccio oscillante è l'interfaccia centrale tra il cuscinetto oscillante e il telaio. Sono richieste elevate tolleranze di IT6, tolleranze di forma e posizione strette, nonché qualità superficiali, affinché i componenti di montaggio mantengano la ruota precisamente in carreggiata. Anche in questo caso, MAPAL progetta gli strumenti in base ai rispettivi requisiti. Il processo comprende generalmente due strumenti, ma in determinate condizioni è possibile anche una soluzione One-Shot.
La pre-lavorazione avviene su materiale pieno, dove le alette del collegamento del braccio oscillante nella morsa spesso non sono supportate. È quindi importante generare durante la pre-lavorazione solo una bassa pressione di taglio. MAPAL sfrutta quindi anche qui i vantaggi dell'OptiMill-Diamond-SPM, che fresano i fori in traiettorie elicoidali senza deformare il componente. Poiché si lavora con valori elevati di avanzamento e di alimentazione elicoidale, in pratica si verifica un elevato sviluppo di calore, poiché spesso avviene anche un raffreddamento tramite MMS, il che può portare a una formazione di bordi di attacco. Le deformazioni risultanti del foro, tuttavia, possono essere riconosciute solo dopo il raffreddamento del componente finito. Con una grande comprensione del processo e una visione olistica del collegamento del braccio oscillante, MAPAL sviluppa con i suoi clienti il processo ottimale, che sfrutta al massimo i potenziali di produttività ed esclude nel contempo tali effetti negativi.
Nella lavorazione finale, la morsa può richiedere l'uso di utensili con lunghezze di sporgenza elevate fino a 300 mm. Con utensili così lunghi, l'avvio dell'asse può causare un momento di ribaltamento sull'utensile, con la conseguenza che il diametro dell'utensile impostato non raggiunge il componente. Per consentire anche in queste condizioni elevate richieste di tolleranza nella produzione, per MAPAL il sistema EasyAdjust è la prima scelta. Con una gestione semplice, le cassette degli utensili consentono di impostare il diametro dell'utensile con una sola vite in modo micrometrico. Ciò rende possibili correzioni del diametro con il minimo sforzo, per mantenere i requisiti di qualità nel processo. Per lavorazioni in cui è richiesta una precisione leggermente inferiore, è disponibile un utensile da foratura PKD fissato per la lavorazione finale.
Precisione nel collegamento con il mozzo della ruota
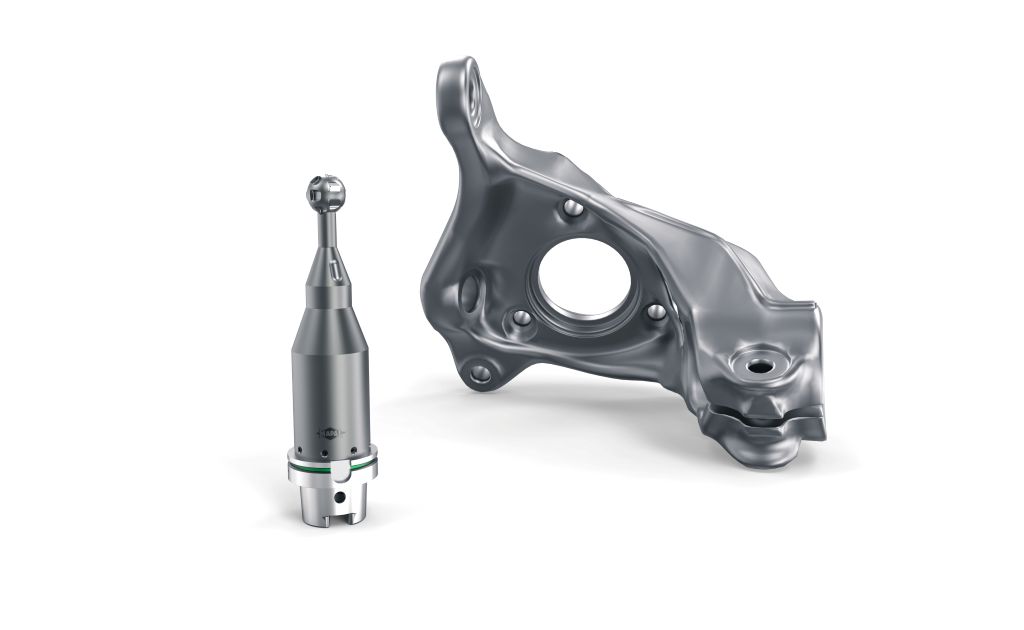
Un'altra lavorazione critica per la funzionalità riguarda la foratura dei fori per le viti, attraverso cui i cuscinetti oscillanti e il mozzo della ruota sono collegati in modo solidale, il che richiede un'alta precisione del contorno. Durante questa lavorazione, il componente deve essere ruotato in una posizione specifica per poter essere inserito. A causa della posizione angolare, durante la lavorazione possono verificarsi elevate forze di spinta laterale, che possono far oscillare il fresatore a sfera PKD utilizzato. Rumori di lavorazione forti, scarsa qualità superficiale e precisione di forma, nonché una breve durata degli utensili sarebbero il risultato.
MAPAL garantisce attraverso una progettazione ottimale degli utensili che anche questa difficile situazione di lavorazione venga gestita in modo sicuro. Una disposizione esattamente definita delle lame e della posizione delle lame, così come una preparazione dei bordi di taglio adeguata, prevengono consapevolmente l'oscillazione dell'utensile e garantiscono al contempo elevate prestazioni.
Competenze chiavi in mano per componenti esigenti
La lavorazione dei cuscinetti oscillanti richiede una profonda conoscenza dei processi e delle applicazioni, nonché una progettazione precisa in base ai requisiti specifici dei clienti. In questo contesto, i progetti chiavi in mano stanno guadagnando sempre più importanza. MAPAL ha sviluppato intenzionalmente quest'area come un focus strategico e concentra la progettazione dei processi, la progettazione e la fornitura di morse e utensili, la programmazione e l'avviamento in un approccio integrato. In questo modo, il partner tecnologico supporta i suoi clienti nell'implementare lavorazioni esigenti in modo sicuro ed efficiente.
Contatto: