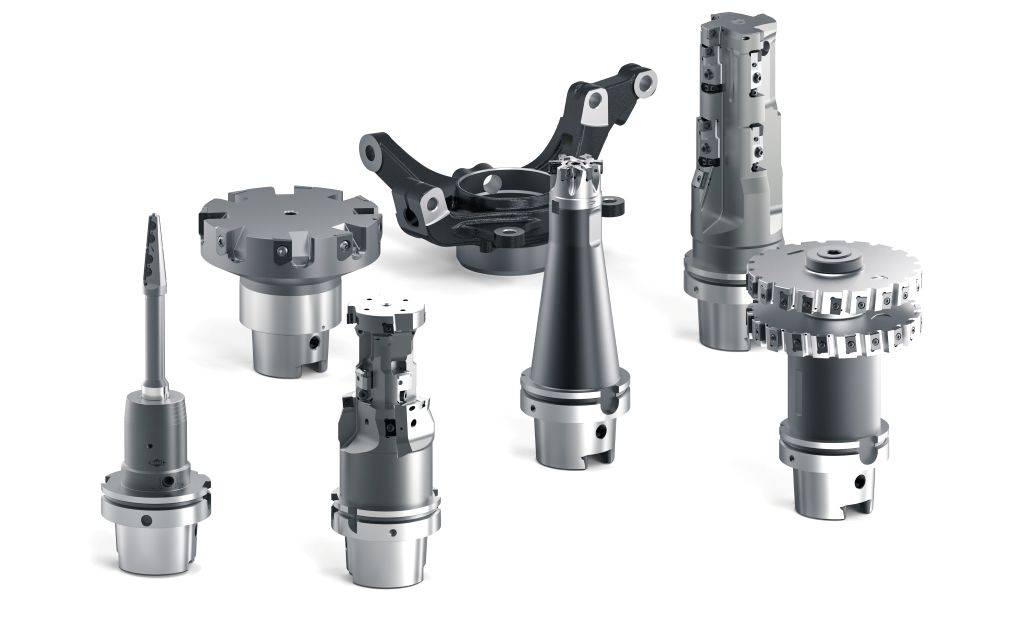
Los portaejes y los rodamientos de oscilación determinan el confort y la seguridad de un automóvil. En los últimos años, la complejidad de estos componentes de suspensión ha aumentado significativamente, pasando de ser un componente estructural pasivo a un módulo funcional altamente integrado y preciso. La variedad de variantes es muy grande y MAPAL, como socio tecnológico para el mecanizado, ofrece soluciones de procesamiento eficientes para cada requisito.
Los portaejes y los rodamientos de oscilación asumen funciones centrales en la guía de las ruedas, la transmisión de fuerzas y la cinemática de dirección, dependiendo del concepto de eje y del vehículo. Los componentes deben ser capaces de soportar grandes cargas de rueda y, como piezas relevantes para la seguridad, están sujetos a los más altos requisitos mecánicos y cinemáticos. Dependiendo del fabricante de automóviles, el sistema de dirección, la clase del vehículo y el espacio disponible, se utilizan una variedad de variantes de componentes diferentes.
También hay variaciones en los materiales utilizados. El hierro fundido se utiliza como material económico, especialmente en el segmento inferior de vehículos, donde se necesitan componentes en cantidades a veces elevadas. Las soluciones de fabricación de MAPAL tienen en cuenta la alta abrasividad de este material.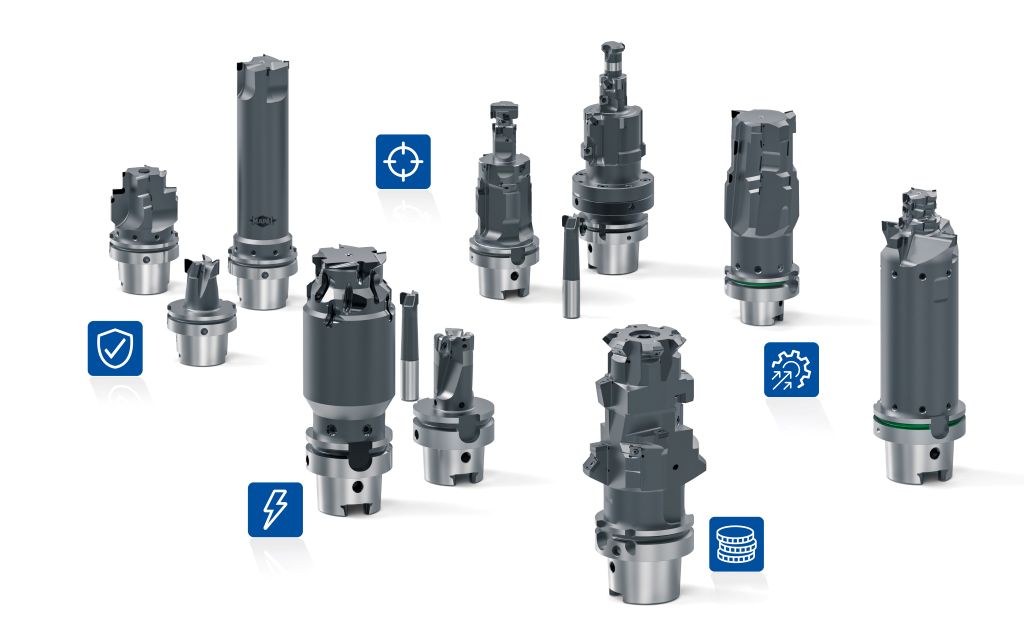
Con el aumento de los requisitos de eficiencia y la tendencia continua hacia la construcción ligera, impulsada también por la electromovilidad, estos componentes se fabrican cada vez más en aluminio. Esto implica un cambio de fundición a presión de aluminio a aluminio forjado, que soporta mayores cargas y permite un ciclo de vida más largo. Para el mecanizado, esto representa un desafío: el material forjado tiene un contenido de silicio más bajo, lo que dificulta la rotura de la viruta y puede llevar a un desgaste de las herramientas.
El rodamiento de oscilación se convierte en un módulo funcional
Los componentes se han vuelto más complejos a lo largo de los años. Mientras que antes un brazo de control se atornillaba simplemente a la pieza, hoy en día se realiza un soporte adicional. Para presionar este soporte de manera limpia, se deben cumplir tolerancias estrictas y se debe generar una buena calidad de superficie. La integración funcional avanza. El caliper de freno también encuentra puntos de sujeción como el cubo de la rueda, el brazo de control y el ABS. Como módulo funcional, el rodamiento de oscilación contribuye a la eficiencia, la dinámica de conducción y también a la integración de sensores adicionales, por ejemplo, para la conducción autónoma.
Con esta integración funcional, también aumentan los requisitos para las soluciones de mecanizado. Los requisitos de precisión establecidos y los campos de tolerancia estrechos benefician el confort de conducción, el desarrollo de ruido y la vida útil de los rodamientos. Para lograr la mayor precisión posible y evitar errores de sujeción, el mecanizado de los rodamientos de oscilación o portaejes se realiza cada vez más en una sujeción y en máquinas de múltiples husillos. Dependiendo de la variante del componente, la industria alcanza volúmenes de producción de 500,000 piezas al año o más.
Para los mecanizados decisivos, MAPAL ofrece varias soluciones adaptadas a las diferentes condiciones del cliente. A continuación, estas soluciones se explican ejemplarmente para los rodamientos de oscilación de aluminio. De este modo, el fabricante de herramientas tiene en cuenta tanto la variedad de variantes de los fabricantes de automóviles como la diferente naturaleza de las piezas en bruto y la situación de sujeción.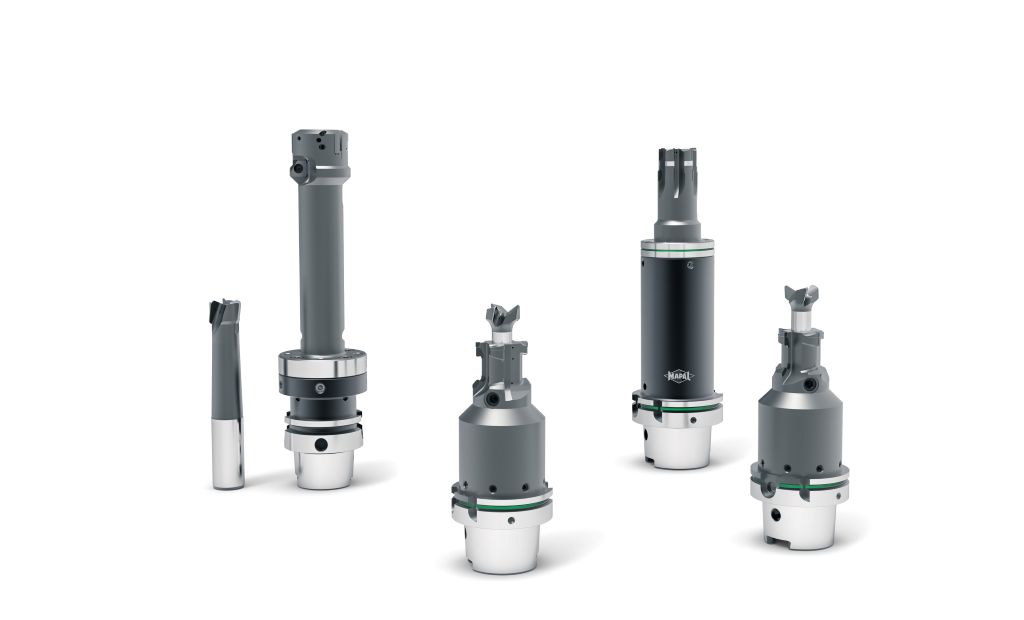
El taladro principal en el foco
Para el mecanizado del taladro principal, MAPAL ha definido diferentes conceptos de herramientas. Como socio tecnológico, está familiarizado con los requisitos de los clientes, elige la estrategia de mecanizado adecuada y la adapta a las condiciones individuales en el lugar.
Dependiendo del proceso de fundición y del contorno, el taladro puede estar completamente fundido, fundido cerca del contorno con un ajuste radial de 4 mm o, en el mejor de los casos, preperforado. En el primer paso, a menudo se requiere una gran eliminación de material. La preprocesamiento lo llevan a cabo los especialistas de MAPAL con herramientas de fresado circular PKD para reducir el ajuste y preprocesar el taladro cerca del contorno. Dependiendo del contorno del taladro, se implementan diferentes guías de proceso con herramientas de fresado, herramientas de fresado-perforación o herramientas de perforación con corte de gancho para perforación inversa. Los requisitos de tolerancia para el taladro principal llegan hasta IT6.
Si se mecaniza en dos posiciones de sujeción y hay una situación de sujeción crítica o inestable, el concepto de mecanizado de tres etapas para los rodamientos de oscilación de aluminio prevé inicialmente un preprocesamiento con una herramienta de fresado PKD desde ambos lados. Posteriormente, se terminan los diámetros con dos herramientas de perforación PKD.
Si el taladro puede ser fresado circularmente, MAPAL ofrece una solución de mecanizado que permite mayores valores de corte. Aquí, el fresador OptiMill-Diamond-SPM con cuchillas PKD soldadas muestra su capacidad. Gracias a su geometría de corte altamente positiva y espacios de viruta optimizados, reduce las fuerzas de corte en hasta un 15 por ciento en comparación con los fresadores PKD convencionales. Las cuchillas PKD óptimamente integradas garantizan una alta estabilidad durante el mecanizado. Una alternativa con plaquitas intercambiables es el NeoMill-Alu-QBig. Este fresador de alto volumen de aluminio está diseñado para su uso a altas velocidades. El cuerpo base ha sido equipado por MAPAL con un sistema de balanceo fino. Finalmente, una herramienta de fresado PKD compleja mecaniza completamente el contorno del taladro principal.
Si se deben cumplir tolerancias muy estrictas, MAPAL elige después del preprocesamiento con el OptiMill-Diamond-SPM una herramienta de perforación de múltiples etapas con plaquitas intercambiables para el semimecanizado; para el mecanizado final, en este caso se utiliza una herramienta de perforación fina con sistema EasyAdjust. En este sistema, el afilado de la cuchilla ya está integrado en la cassette, que sirve como soporte para la cuchilla, eliminando así el proceso de ajuste para el afilado de la cuchilla secundaria. El diámetro se ajusta de manera clásica y sensible, asegurando resultados de mecanizado de alta precisión.
El portafolio de soluciones de MAPAL para el mecanizado del taladro principal se complementa con soluciones de una sola pasada para el mecanizado de rodamientos de oscilación de aluminio preperforados. Las herramientas de fresado-perforación o herramientas combinadas de fresado con cuchillas PKD son altamente eficientes, por ejemplo, en situaciones de mecanizado con sujeción muy estable, que permiten un fresado final del contorno. A los clientes que no tienen posibilidad de ajuste y prefieren una alternativa a las herramientas PKD soldadas, MAPAL recomienda una herramienta con plaquitas intercambiables. El fresador tangencial es un concepto de herramienta complejo que combina el mayor número posible de pasos de mecanizado en una herramienta.
Para que la rueda se mantenga en la trayectoria
Además del taladro principal, la conexión del brazo de control es otra característica del rodamiento de oscilación, cuyo mecanizado MAPAL tiene en foco. La conexión del brazo de control es la interfaz central entre el rodamiento de oscilación y la suspensión. Se requieren altos requisitos de tolerancia de IT6, tolerancias de forma y posición estrechas, así como calidades de superficie, para que los componentes de montaje mantengan la rueda en la trayectoria con precisión. También aquí, MAPAL adapta las herramientas según los requisitos correspondientes. El proceso generalmente incluye dos herramientas; bajo ciertas condiciones, también es posible una solución de una sola pasada.
El preprocesamiento se realiza en material completo, donde las lengüetas de la conexión de los brazos transversales en el dispositivo de sujeción generalmente no están soportadas. Por lo tanto, es importante generar solo una baja presión de corte durante el preprocesamiento. Por ello, MAPAL también aprovecha aquí las ventajas del OptiMill-Diamond-SPM, que fresará los agujeros en caminos helicoidales sin desplazar la pieza. Dado que se trabaja con altos valores de avance y alimentación helicoidal, en la práctica se produce un alto desarrollo de calor, ya que a menudo también se utiliza refrigeración mediante MMS, lo que puede llevar a la formación de bordes de acumulación. Sin embargo, las deformaciones resultantes del agujero solo se pueden reconocer después de que la pieza terminada se haya enfriado. Con un gran entendimiento del proceso y una visión holística de la conexión de los brazos transversales, MAPAL trabaja con sus clientes para desarrollar el proceso óptimo que maximiza los potenciales de productividad y al mismo tiempo excluye tales efectos negativos.
En el procesamiento final, el dispositivo de sujeción puede requerir el uso de herramientas con largos voladizos de hasta 300 mm. Con herramientas tan largas, el acercamiento del husillo puede, en ciertas circunstancias, causar un momento de inclinación en la herramienta, como resultado del cual el diámetro de la herramienta ajustado no llega a la pieza. Para permitir altos requisitos de tolerancia en la producción incluso bajo estas condiciones, el sistema EasyAdjust es nuevamente la primera opción para MAPAL. Con un manejo sencillo, los cartuchos de herramientas permiten el ajuste de diámetro de la herramienta con una precisión de micrómetros con solo un tornillo. Esto permite correcciones de diámetro con un esfuerzo mínimo para mantener los requisitos de calidad en el proceso. Para trabajos en los que se requiere un poco menos de precisión, también está disponible una herramienta de perforación de PKD pegada para el procesamiento final.
Precisión en la conexión con el cubo de la rueda
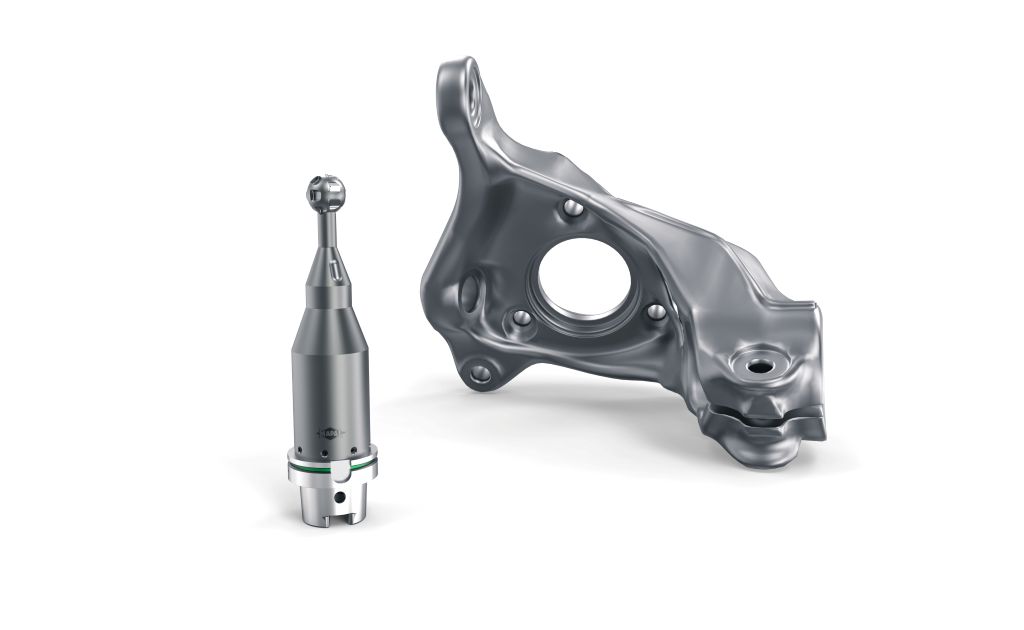
Otro procesamiento crítico para la función se refiere al agujero de tornillo, a través del cual se conectan de manera resistente los rodamientos oscilantes y el cubo de la rueda, lo que requiere una alta precisión de contorno. Durante este procesamiento, la pieza debe ser girada a una posición específica para poder entrar. Debido a la posición angular, pueden surgir altas fuerzas de empuje durante el procesamiento, que hacen que la fresa de bola de PKD utilizada oscile. Ruidos de procesamiento fuertes, mala calidad de superficie y precisión de forma, así como un corto tiempo de vida de las herramientas serían el resultado.
MAPAL asegura, mediante un diseño óptimo de herramientas, que incluso esta difícil situación de procesamiento se maneje de manera segura en el proceso. Una disposición exactamente definida de los bordes de corte y la posición de corte, así como una preparación adecuada de los bordes de corte, evitan deliberadamente que la herramienta oscile y al mismo tiempo aseguran un alto rendimiento.
Competencia llave en mano para componentes exigentes
El procesamiento de rodamientos oscilantes requiere un profundo conocimiento del proceso y de la aplicación, así como un diseño preciso según los requisitos del cliente. En este contexto, los proyectos llave en mano están ganando cada vez más importancia. MAPAL ha desarrollado este ámbito como un enfoque estratégico y agrupa el diseño de procesos, el diseño y la entrega de dispositivos de sujeción y herramientas, la programación y la puesta en marcha en un enfoque integrado. De este modo, el socio tecnológico apoya a sus clientes en la implementación de trabajos exigentes de manera segura y eficiente.
Contacto: