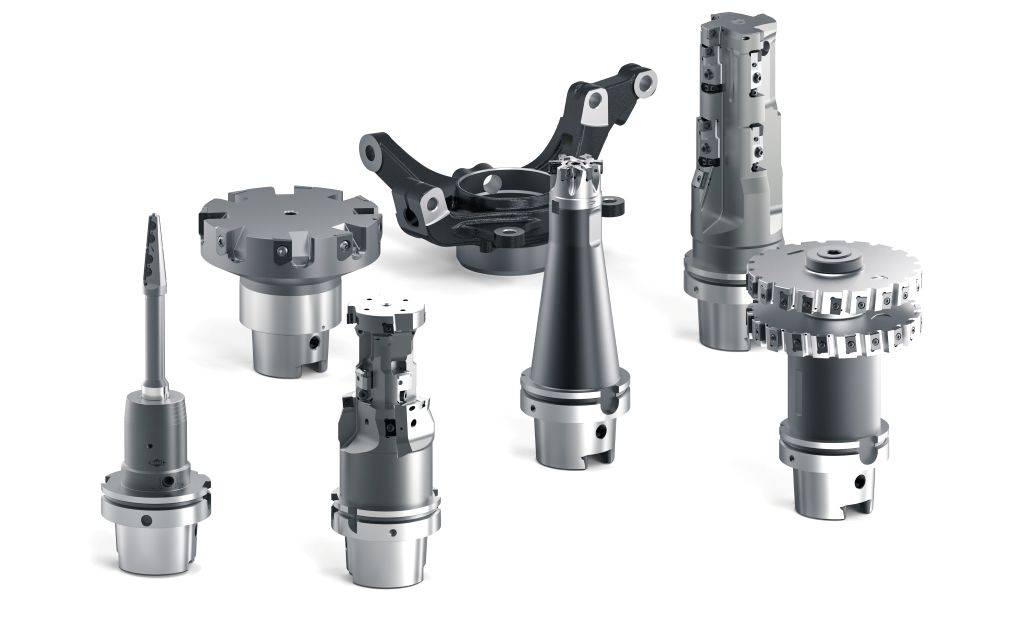
Suporturile pentru roți și lagărele pivotante decid despre confortul de mers și siguranța unei mașini. În ultimii ani, complexitatea acestor componente ale suspensiei a crescut semnificativ, evoluând de la un element structural pasiv la un modul funcțional integrat și precis. Diversitatea variantelor este foarte mare, iar MAPAL oferă, ca partener tehnologic pentru prelucrare, soluții eficiente de prelucrare pentru fiecare cerință.
Suporturile de roată și lagărele pivotante îndeplinesc, în funcție de conceptul axei și al vehiculului, funcții centrale în ghidarea roților, transmiterea forței și cinematica direcției. Componentele trebuie să suporte sarcini mari ale roților și sunt supuse, ca piese relevante pentru siguranță, celor mai înalte cerințe mecanice și cinematice. În funcție de producătorul de automobile, sistemul de direcție, clasa vehiculului și spațiul de instalare, se utilizează o varietate de variante de componente diferite.
De asemenea, există variații și în materialele utilizate. Fonta este folosită ca material rentabil, în special în segmentul inferior al vehiculelor, unde componentele sunt necesare în cantități mari. Soluțiile de fabricație de la MAPAL țin cont de abrasivitatea ridicată a acestui material.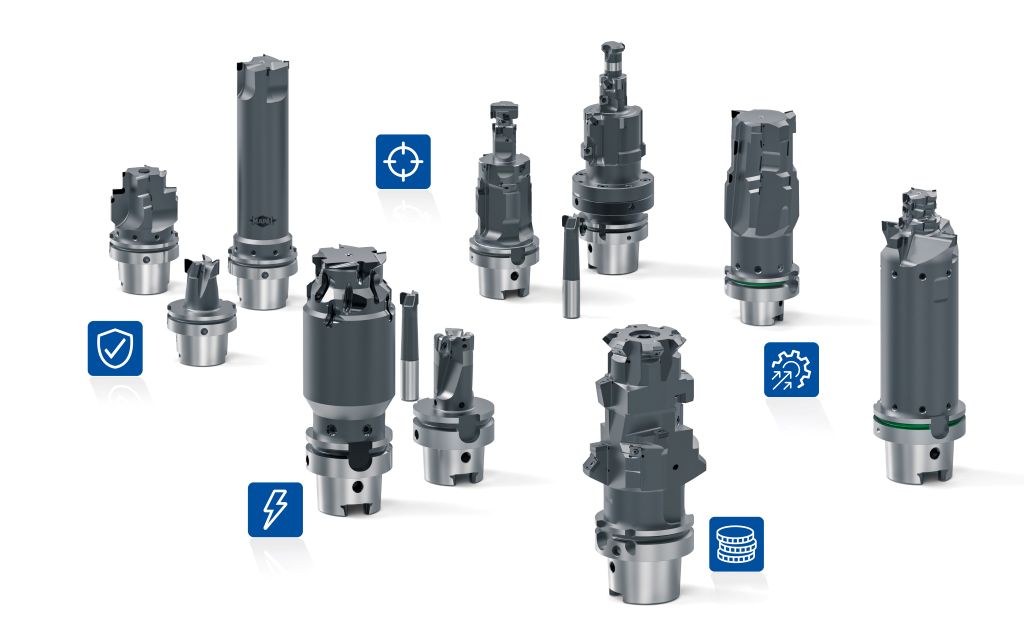
În contextul cerințelor de eficiență tot mai stricte și al tendinței continue de ușurare a construcțiilor – accentuată și de mobilitatea electrică – aceste componente sunt fabricate din ce în ce mai mult din aluminiu. În acest proces, se produce o tranziție de la turnarea sub presiune a aluminiului la aluminiul forjat, care rezistă la sarcini mai mari și permite un ciclu de viață mai lung. Pentru prelucrare, aceasta reprezintă o provocare: materialul forjat are un conținut de siliciu mai scăzut, ceea ce îngreunează ruperea așchiei și poate duce la lipirea muchiilor.
Lagărul pivotant devine modul funcțional.
Componentele au devenit mai complexe de-a lungul anilor. Dacă anterior un braț transversal era pur și simplu fixat cu șuruburi de componentă, astăzi se realizează o susținere suplimentară. Pentru a introduce această susținere în mod corect, trebuie respectate toleranțe strânse și trebuie obținută o calitate bună a suprafeței. Integrarea funcțională continuă să avanseze. Etrierul de frână găsește, de asemenea, puncte de prindere, la fel ca și butucul roții, brațul transversal și ABS-ul. Ca modul funcțional, lagărul pivotant contribuie la eficiență, dinamică de mers și, de asemenea, la integrarea unor senzori suplimentari – de exemplu, pentru conducerea autonomă.
Prin integrarea acestei funcționalități, cresc și cerințele pentru soluțiile de prelucrare prin așchiere. Cerințele de precizie stabilite și domeniile înguste de toleranță contribuie la confortul la condus, la dezvoltarea zgomotului și la durata de viață a rulmenților. Pentru a atinge o precizie cât mai mare și a evita erorile de prindere, prelucrarea prin așchiere a rulmenților de pivotare sau a suporturilor de roți se desfășoară din ce în ce mai mult într-o singură prindere și pe mașini cu mai multe axe. În funcție de varianta de componentă, industria ajunge la serii de producție de 500.000 de bucăți pe an și mai mult.
Pentru prelucrările esențiale, MAPAL oferă mai multe soluții adaptate la diferite condiții ale clienților. În continuare, aceste soluții sunt explicate exemplificativ pentru lagărele pivotante din aluminiu. Astfel, producătorul de unelte ține cont atât de diversitatea variantelor la producătorii de automobile, cât și de diferitele caracteristici ale pieselor brute și de situația de fixare.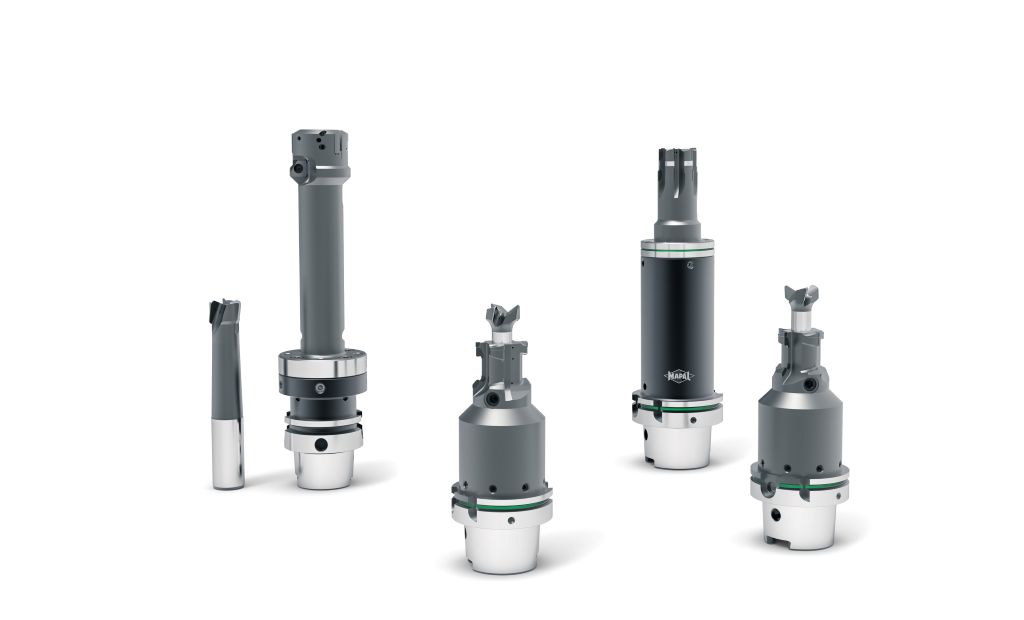
Focalizarea pe găurile principale de lagăr
Pentru prelucrarea orificiului principal al lagărului, MAPAL a definit diferite concepte de unelte. Ca partener tehnologic, este familiarizat cu cerințele specifice ale clienților, alege strategia de prelucrare potrivită și o adaptează la condițiile individuale de la fața locului.
În funcție de metoda de turnare și de contur, găurirea poate fi turnată complet, turnată aproape de contur cu un surplus radial de 4 mm sau, în cel mai bun caz, pre-perforată. În prima etapă, de obicei, este necesară o îndepărtare mare a materialului. Prelucrarea preliminară este efectuată de specialiștii MAPAL cu unelte de frezare circulare din PKD, pentru a reduce surplusul și a prelucra găurirea aproape de contur. În funcție de conturul găurii, se realizează diferite procese cu unelte de frezare, unelte de frezare-găurire sau unelte de găurire cu tăiș în formă de cârlig pentru găurire inversă. Cerințele de toleranță pentru găurirea principalelor lagăre ajung până la IT6.
Când se lucrează în două poziții de prindere și există o situație de prindere critică sau instabilă, conceptul de prelucrare în trei etape pentru lagărele de aluminiu prevăd inițial o prelucrare preliminară cu un instrument de frezare PKD din ambele părți. Ulterior, diametrele sunt prelucrate final cu două unelte de găurire PKD.
Dacă găurirea poate fi frezată circular, MAPAL propune o soluție de prelucrare care permite valori de tăiere mai mari. Aici, freza OptiMill-Diamond-SPM cu tăișuri PKD sudate arată performanța sa. Datorită geometriei tăișului foarte pozitive și a spațiilor de așchiere optimizate, forțele de tăiere sunt reduse cu până la 15 procente în comparație cu frezele PKD convenționale. Tăișurile PKD integrate optim asigură o stabilitate ridicată în timpul prelucrării. O alternativă cu plăci de tăiere indexabile este reprezentată de NeoMill-Alu-QBig. Această freză de aluminiu pentru volume mari este proiectată pentru utilizare la turații mari. Corpul de bază a fost echipat de MAPAL cu un sistem de echilibrare fină. În final, un instrument complex de frezare PKD prelucrează întreaga contur a găurii principale.
Dacă trebuie respectate toleranțe foarte strânse, MAPAL alege, după prelucrarea preliminară cu OptiMill-Diamond-SPM, un instrument de găurire cu mai multe etape, dotat cu plăci de tăiere indexabile pentru prelucrarea semnificativă, iar pentru prelucrarea finală se utilizează în acest caz un instrument de găurire fin cu sistem EasyAdjust. În acest sistem, conicitatea tăișului este deja integrată în caseta care servește ca suport pentru tăiș. Astfel, procesul de ajustare a conicității tăișului secundar este eliminat. Diametrul este reglat în mod clasic, cu precizie, astfel încât să se asigure rezultate de prelucrare de înaltă precizie.
Portofoliul de soluții MAPAL pentru prelucrarea găurilor principale de rulmenți este completat de soluții One-Shot pentru prelucrarea lagărelor pivotante din aluminiu pre-tăiate. Uneltele de frezare și combinațiile de frezare cu tăișuri PKD sunt extrem de eficiente, de exemplu, în situații de prelucrare cu prindere foarte stabilă, care permit frezarea finală a conturului. Clienților care nu au posibilitatea de ajustare și preferă o alternativă la uneltele PKD sudate, MAPAL le recomandă un instrument cu plăci de tăiere schimbabile. Freza tangentială este un concept complex de unealtă care reunește cât mai multe etape de prelucrare într-un singur instrument.
Pentru ca roata să rămână pe traiectorie
Pe lângă găurirea principală a lagărului, conectarea brațului transversal este o altă caracteristică a lagărului oscilant, asupra căreia MAPAL se concentrează. Conectarea brațului transversal este interfața centrală între lagărul oscilant și șasiu. Cerințele ridicate de toleranță de IT6, toleranțele de formă și poziție strânse, precum și calitățile suprafeței sunt necesare pentru ca componentele de montare să mențină roata precis pe traiectorie. De asemenea, MAPAL își adaptează uneltele în funcție de cerințele respective. Procesul implică, de obicei, două unelte, iar în anumite condiții este posibilă și o soluție One-Shot.
Prelucrarea preliminară se efectuează pe materialul complet, iar brățările de conectare a brațelor transversale în dispozitivul de prindere nu sunt de obicei susținute. Prin urmare, este important să se genereze o presiune de tăiere redusă în timpul prelucrării preliminare. MAPAL profită, de asemenea, de avantajele OptiMill-Diamond-SPM, care frezează găurile în traiectorii helicoidale, fără a deforma componenta. Deoarece se lucrează cu valori mari la avans și alimentare helicoidală, în practică se dezvoltă o căldură mare, deoarece adesea se utilizează și răcirea prin MMS, ceea ce poate duce la formarea de margini de acumulare. Deformările rezultate ale găurii devin vizibile doar după răcirea componentei finite. Cu o înțelegere profundă a procesului și o abordare holistică a conectării brațelor transversale, MAPAL dezvoltă împreună cu clienții săi procesul optim, care valorifică la maximum potențialele de productivitate și exclude în același timp astfel de efecte negative.
În prelucrarea finală, dispozitivul de prindere poate necesita utilizarea uneltelor cu proeminențe mari de până la 300 mm. La unelte atât de lungi, apropierea de axul principal poate provoca un moment de răsturnare asupra uneltei, ceea ce face ca diametrul uneltei setat să nu ajungă la componentă. Pentru a permite cerințe de toleranță ridicate în producție și în aceste condiții, sistemul EasyAdjust este din nou prima alegere pentru MAPAL. Cu o manipulare simplă, casetele de unelte permit setarea precisă a diametrului uneltei cu doar o șurub. Astfel, corecțiile de diametru sunt posibile cu un efort minim, pentru a menține cerințele de calitate în proces. Pentru prelucrări în care se cere o precizie puțin mai mică, este disponibil alternativ un instrument de foraj PKD fixat pentru prelucrarea finală.
Precizie la conexiunea cu hub-ul roții
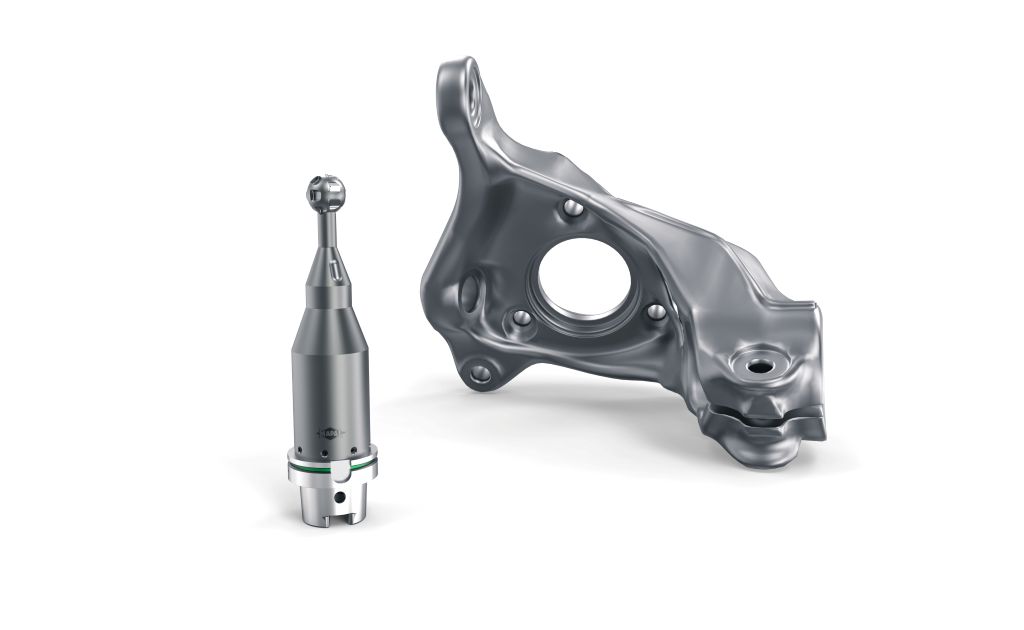
O altă prelucrare critică din punct de vedere funcțional se referă la găurirea găurilor pentru șuruburi, prin care lagărele de pivotare și hub-ul roții sunt conectate rigid, ceea ce necesită o precizie mare a conturului. În timpul acestei prelucrări, componenta trebuie să fie pivotată într-o anumită poziție pentru a putea fi introdusă. Datorită poziției unghiulare, pot apărea forțe mari de împingere în timpul prelucrării, care pot provoca oscilații ale frezei cu bilă PKD utilizate. Zgomotele puternice de prelucrare, calitatea slabă a suprafeței și precizia formei, precum și durata scurtă de viață a uneltelor ar fi rezultatul.
MAPAL asigură printr-o proiectare optimă a uneltelor că și această situație dificilă de prelucrare este gestionată în siguranță procesual. O aranjare exact definită a tăișurilor și a poziției tăișurilor, precum și o pregătire corespunzătoare a muchiilor de tăiere previn în mod conștient oscilațiile uneltei și asigură în același timp o performanță ridicată.
Competență turnkey pentru componente exigente
Prelucrarea lagărelor de pivotare necesită cunoștințe profunde despre procese și aplicații, precum și o proiectare precisă în funcție de cerințele clienților. În acest context, proiectele turnkey câștigă din ce în ce mai multă importanță. MAPAL a dezvoltat în mod specific acest domeniu ca un punct de foc strategic și concentrează designul proceselor, proiectarea și livrarea dispozitivelor de prindere și uneltelor, programarea și punerea în funcțiune într-o abordare integrată. Astfel, partenerul tehnologic își sprijină clienții în realizarea prelucrărilor exigente în mod sigur și eficient.
Contact: