Siliziumnitrid gehört zu den härtesten Werkstoffen der technischen Keramik. Da es ein sehr guter Wärmeleiter ist, fertigt Bach Resistor Ceramics (Bach RC) hieraus nach eigenen Rezepturen leistungsstarke und hochdynamische Heizelemente. Bei der Hartbearbeitung der Keramikteile mit Toleranzen von wenigen Mikrometern setzen die Brandenburger auf mittlerweile vier Präzisionsfräs- und -schleifmaschinen von Röders.
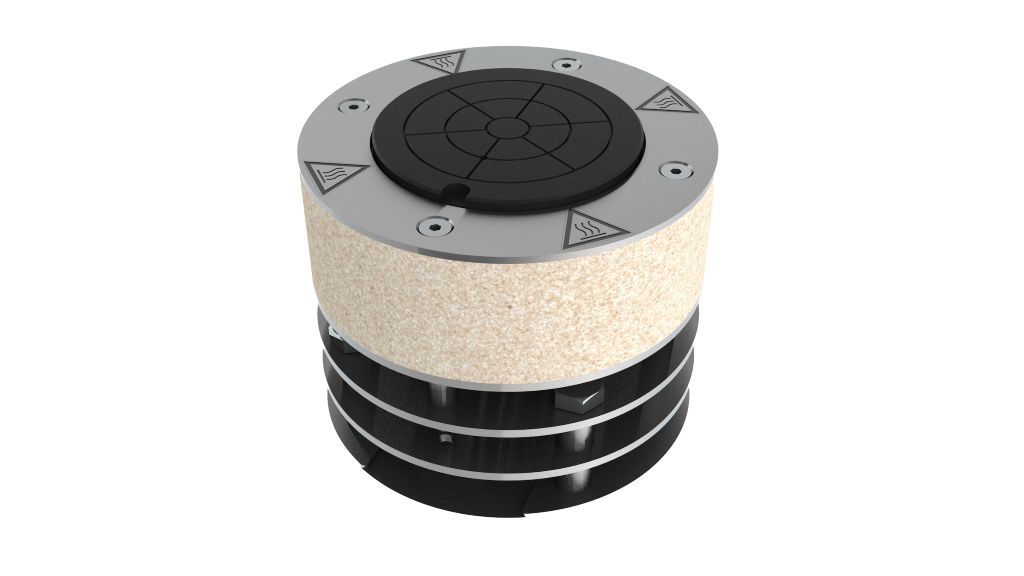
Bauteile aus Siliziumnitrid bieten viele Vorteile: Sie lassen sich aufgrund der Kombination von hoher Festigkeit, niedrigem Wärmeausdehnungskoeffizienten und relativ großem E-Modul binnen weniger Sekunden auf Temperaturen von bis zu 1.000 ºC erhitzen. Dank integrierter Kühlkanäle für Druckluft- oder Stickstoffkühlung können sie auch wieder in kürzester Zeit heruntertemperiert werden – ohne Schaden zu nehmen. Erreicht werden Heizraten von bis zu 150 K/min und Kühlraten von bis zu 30 K/min.
Diese Eigenschaft macht sie für viele Einsatzfelder interessant, insbesondere für die Halbleiterindustrie. Bei der Bach Resistor Ceramics entfällt daher auch rund die Hälfte der Erlöse auf Heizelemente für diese High-Tech-Branche. Außerdem werden die Produkte in der Verpackungstechnik – vor allem für Lebensmittel – verwendet, in der Medizin- und Ofentechnik, im 3D-Metalldruck und bei Sonderanwendungen.
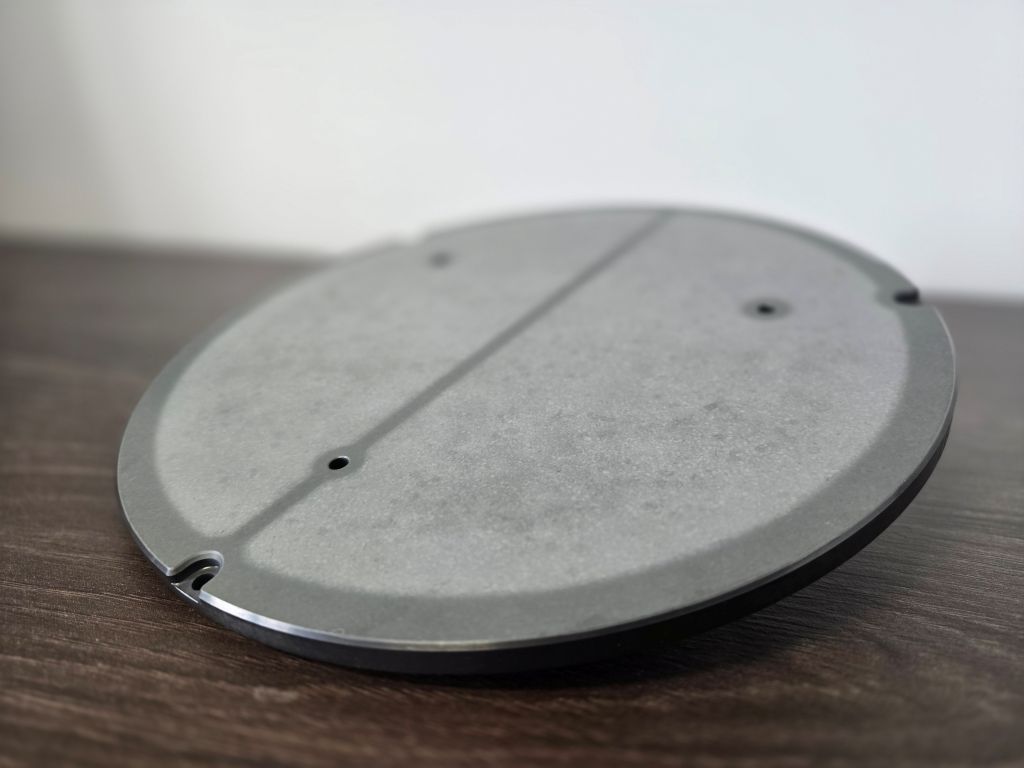
Heute umfasst das Teilespektrum des Brandenburger Familienunternehmens mit Sitz in Seefeld, unweit von Berlin, über 1.000 Standardbauteile. Gefertigt werden Einzelstücke und Kleinserien – von wenigen Gramm leichten, briefmarkengroßen Elementen bis zu mehrere Kilogramm schweren Heizplatten und Halbleiter-Heizchucks bis 400 mm Durchmesser. Während kleine Heizelemente unter anderem dafür sorgen, dass Kaffeepads oder Kaffeesahneportionen für die Gastronomie mittels Hitze versiegelt werden, tragen größere Teile dazu bei, Bremsbeläge sicher mit ihren Sätteln zu verbinden.
Monolithische Sinterteile sind weltweit einzigartig
Das 1994 in Berlin gegründete Unternehmen ist nach eigenen Angaben weltweit der einzige Anbieter, der elektrisch leitfähige und isolierende Siliziumnitrid-Phasen in einem einzigen Sinterprozess monolithisch zu fertigen vermag. Dank dieser Fertigungstechnologie sind die Heizelemente von BACH RC im Vergleich zu Bauteilen mit aufgedruckten Leitern homogener und deutlich leistungsfähiger.
Die Vorteile werden weltweit geschätzt: 2025 erwirtschafteten 60 Mitarbeiter rund 10 Mio. Euro Umsatz. Seinen internationalen Kunden ist Bach RC dank Vertriebspartnern in Japan, Südkorea, Taiwan, China, den USA, Dänemark, Italien, Österreich und der Schweiz nahe.
Herausforderung Hartkeramik-Bearbeitung
Die Herstellung am einzigen Produktionsstandort in der Nähe von Berlin beginnt mit dem Mischen von Siliziumnitrid-Pulver nach eigenen Rezepturen. Es folgen das Granulieren, Folieren, Stanzen und Entbindern. Dann gehen die so entstandenen Grünlinge zum Heißpressen bei bis zu 1.800°C in vier Sinteranlagen. Jeweils drei bis fünf Teile mit bis zu 400 mm Durchmesser durchlaufen in rund 24 Stunden den Sinterprozess. Die hierbei entstandenen Werkstücke haben dann ihre endgültige Härte von bis zu 2.000 HV und weisen nahezu kein Porenvolumen auf.
Die große Härte der Bauteile stellt an die präzise Bearbeitung hohe Anforderungen. Denn auf ihnen müssen Passungsbohrungen gesetzt, Taschen und Nuten gefräst sowie Flächen und Fasen geschliffen werden. Die Standardtoleranzen betragen hierbei ±5 µm, im Halbleiterbereich sogar lediglich ±2,5 µm.
Dabei ist das richtige Werkzeug wichtig, vor allem aber kommt der Maschine eine entscheidende Rolle zu: Sie muss eine hohe Steifigkeit aufweisen, die erforderliche dynamische Genauigkeit gewährleisten, über eine entsprechend schnelle Spindel verfügen und ihre Präzision zuverlässig über lange Zeiträume halten. Darüber hinaus muss die Maschine selbstverständlich so ausgelegt sein, dass das abrasive Schleifwasser keine Schäden verursacht.
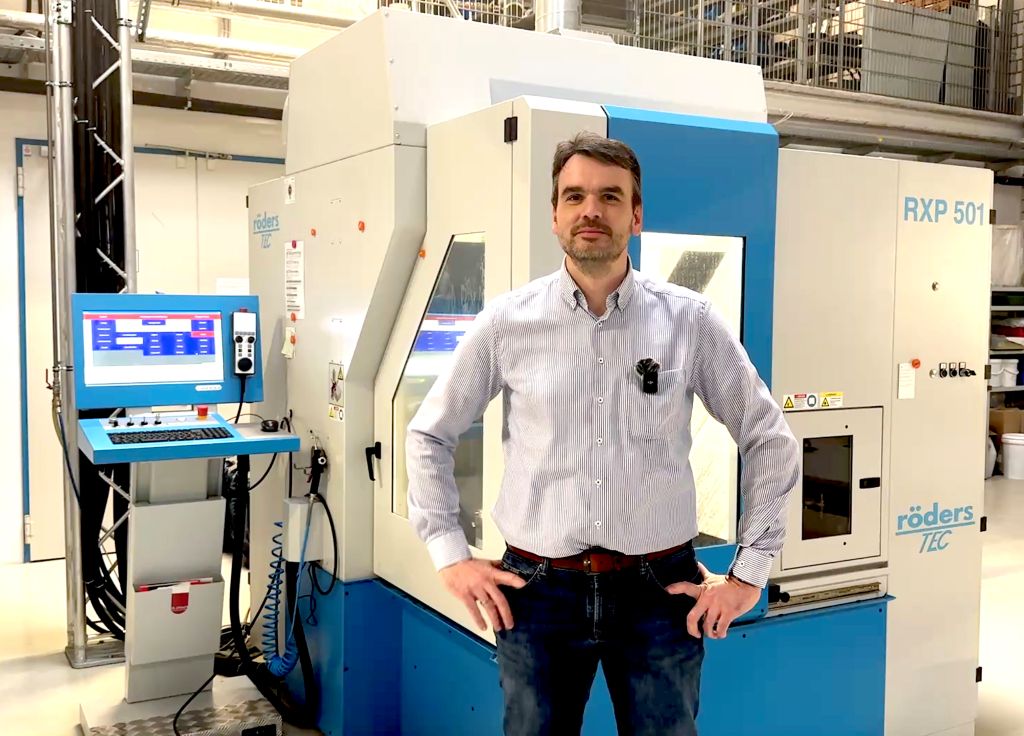
Neben Fräsmaschinen, wie die von Röders stand auch eine reine Koordinatenschleifmaschine zur Diskussion. „Die wäre für unsere Anforderungen zwar technisch bedingt geeignet gewesen – aber überdimensioniert und zu teuer. Außerdem hätte die Lösung auch keine volle Fünfachsfunktionalität geboten, die unabdingbar war“, erklärt René Mielke, Senior Manager und u.a. verantwortlich für den Maschineneinkauf.
Warum Röders den Zuschlag bekam
BACH RC entschied sich 2018 als erstes für ein 5-Achs-Fräs- und -schleifzentrum der Röders GmbH. Mielke zufolge sprachen für die Maschinen des Herstellers eine Reihe von Gründen, darunter die große Steifigkeit, ihre sehr hohe Genauigkeit und die verschleißfreien linearen Direktantriebe – unverzichtbar für das interpolierte Schnellhubschleifen von Keramik mit bis 30.000 mm/min Hubgeschwindigkeit.
Überzeugt haben ihn daneben Details wie der reibungsfreie Gewichtsausgleich per Vakuum und die Steuerung mit einem ansonsten unerreichten Reglertakt von 32 kHz.
Wichtig waren ihm außerdem wirkungsvolle Abdichtungen, die das Eindringen der Kühlemulsion in Führungen und Antriebe zuverlässig verhindern. Zu den weiteren Pluspunkten zählten die bedienerfreundliche, windowsbasierte Röders-Steuerung sowie die Temperaturstabilität der Maschinen; sie erreichen die geforderten Qualitäten auch ohne eine aufwendig klimatisierte Umgebung.
Nicht zuletzt der schnelle Service und die Wertschätzung von Seiten des Maschinenbauers gefielen Mielke: „Röders hatte von Anfang an offene Ohren für unsere Ideen – wir hatten stets einen engen Austausch auf Augenhöhe mit intensiver Beratung. Das hat Spaß gemacht und uns überzeugt.“
Ob mit drei oder fünf Achsen: die Röders-Maschinen überzeugen
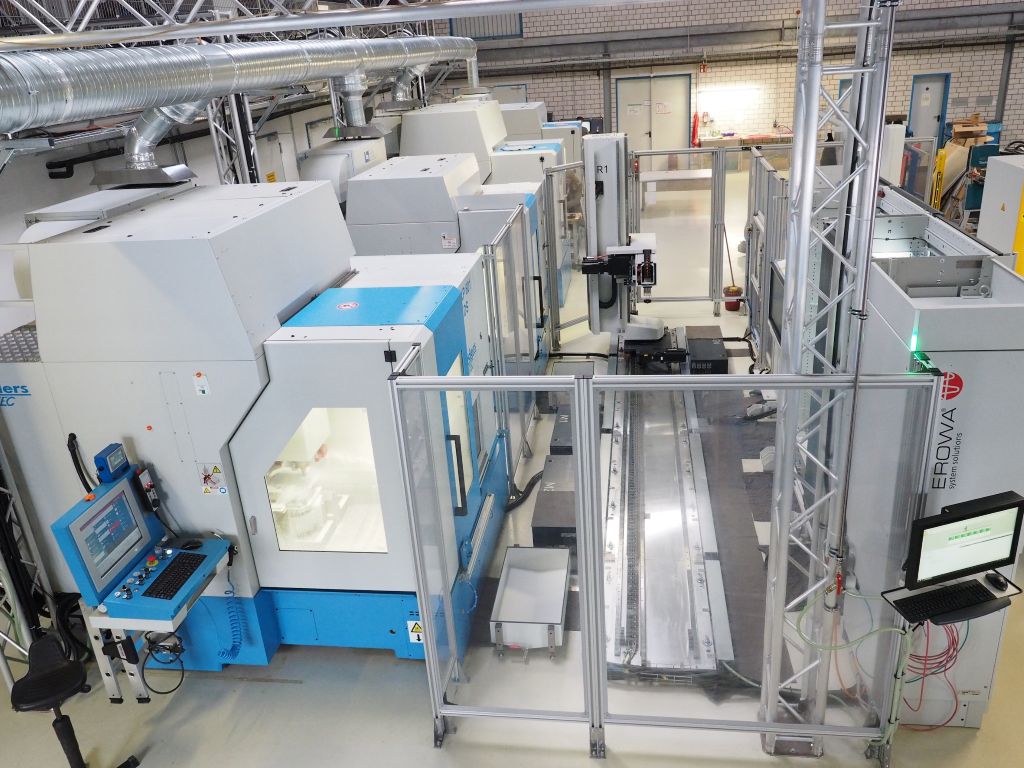
Schon die erste 5-Achs-Maschine des Herstellers aus dem niedersächsischen Soltau begeisterte die Nutzer. Bald darauf erwarb BACH RC ein 3-Achs-Zentrum. 2024 folgten dann auf einen Schlag noch einmal die beiden gleichen Maschinen – dieses Mal einschließlich Automation mit einem EROWA-Linearhandling.
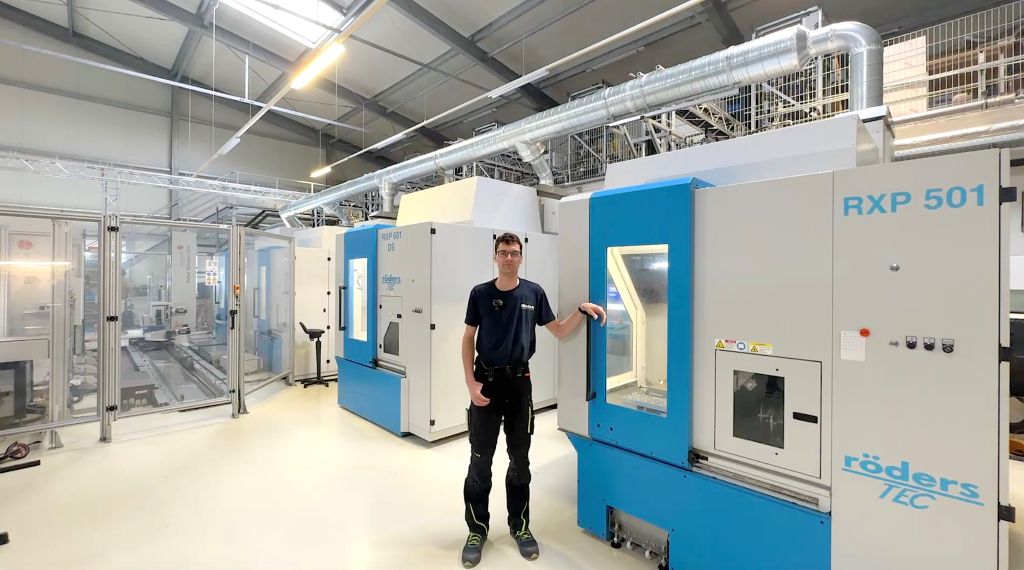
Sowohl die 3-Achs-Zentren vom Typ RXP 501 als auch die zwei 5-Achs-Zentren RXP 601 DS sind mit HSK-40-Spindeln und bis zu 42.000 min⁻¹ ausgestattet, verfügen über das komplette Schleifpaket mit Abrichtspindel, Körperschallsensorik, Schleifzyklen und -parameterdatenbank.
„Angesicht steigender Auftragseingänge mussten wir unsere Kapazitäten erweitern, außerdem wollen wir eine redundante Fertigung vorhalten“, erläutert Mielke die Hintergründe der Investition.
Automation verlängert die Maschinenlaufzeiten
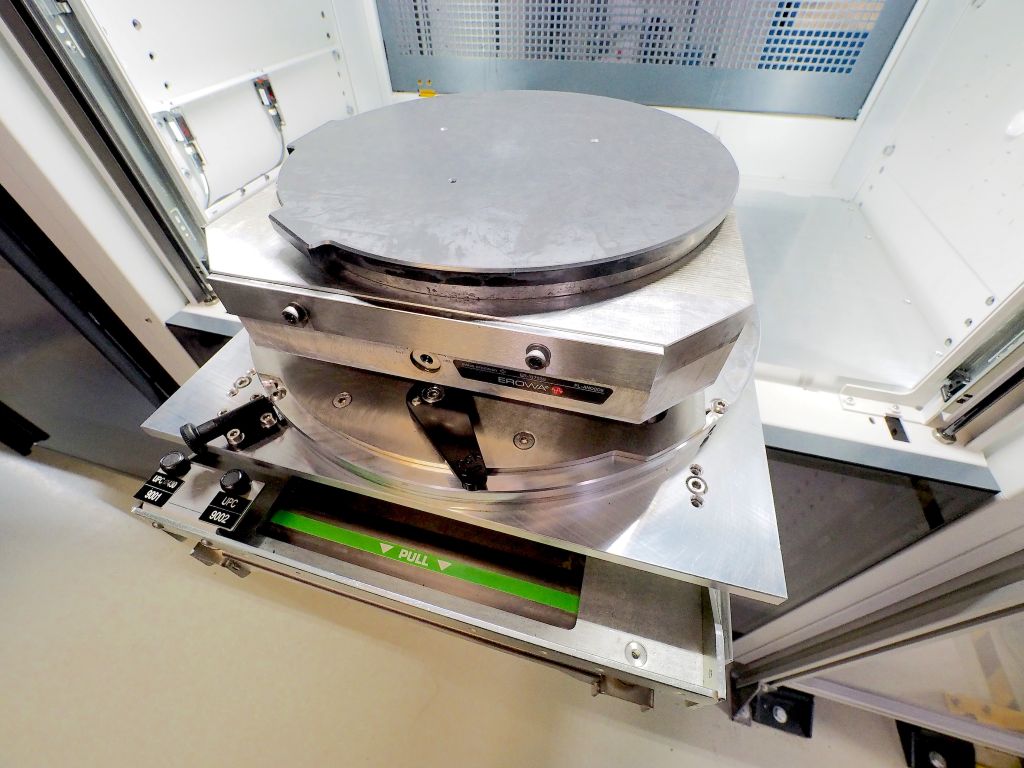
Die Linearautomation hat für BACH RC vier Vorteile: Obwohl der Betrieb einschichtig arbeitet, ermöglicht die Automation das Weiterlaufen der Maschinen nach Arbeitsschluss. Bei den mehrere Kilogramm schweren Heizchucks für Siliziumwafer mit ihren 300 mm Durchmesser sind Ebenheiten von unter einem Mikrometer gefordert; da können die Bearbeitungszeiten bis zu 14 Stunden betragen. Jetzt laufen sie auch nach Feierabend weiter und am Wochenende.
Tritt in der mannlosen Zeit bei der Zerspanung ein Fehler auf, beispielweise, weil ein Werkzeug fehlt oder die Maschine über ihre Bruchkontrolle an ihm einen Schaden erkennt, ist vorgesorgt. Dann schleust die Anlage das Bauteil selbstständig aus und bearbeitet das nächste Werkstück. Auf diese Weise verhindert die Automation Stillstand.
Ein dritter Pluspunkt: Werkstücke bleiben während des gesamten Prozessablaufs auf ihrer Palette gespannt, Umrüstzeiten entfallen, die Genauigkeit steigt und der Rüstaufwand wird reduziert.
Und zu guter Letzt dient das Palettenlager als zusätzlicher Werkzeugspeicher, aus dem die Maschinen zentral mit Werkzeugen versorgt werden können. Ein Pluspunkt, der die Bedienung der Anlage weiter vereinfacht.
Die Erfahrungen mit der Automation sind laut Mielke sehr gut, daher sollen in Kürze auch die beiden zuerst angeschafften „Röders“ einbezogen werden, um die verfügbaren Bearbeitungsstunden weiter zu erhöhen.
Programmierung, Zyklen und Bearbeitungsstrategien
Zerspanungstechniker Patrick Matzke schätzt als Anwender neben der hohen und verlässlichen Bearbeitungsqualität außerdem die sehr flexible und einfach zu bedienende Röders-Steuerung RMS6. Wichtige parametrische Schleifzyklen hat das Team in enger Zusammenarbeit mit dem Röders-Support basierend auf den Zyklen der Steuerung selber entwickelt. Meist programmieren er und seine Kollegen die Bearbeitung von Bauteilen wie bei einer klassischen CNC-Steuerung direkt an der Maschine. „Die einfache Steuerung und die hohe Präzision der Maschinen bringen für mich die entscheidenden Vorteile bei der Bearbeitung hochfester Siliziumnitrid-Keramik.“
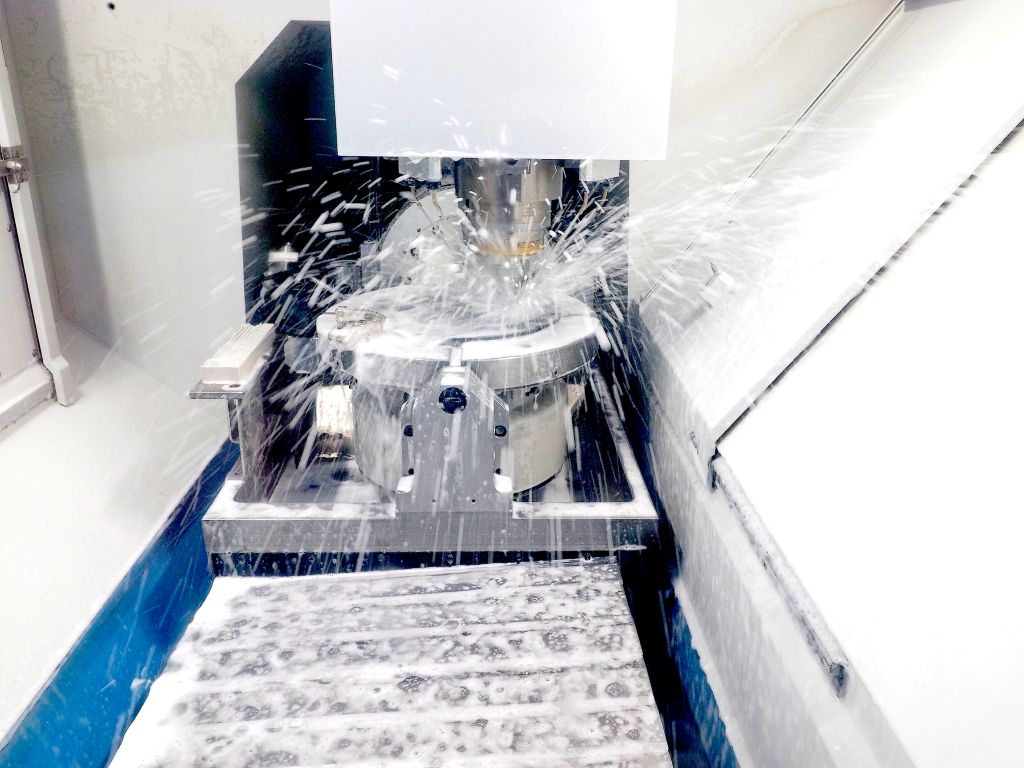
Positiv sei auch das interpolierte Schnellhubschleifen auf den 5-Achs-Maschinen. Dank linearer Direktantriebe lassen sich mit hohen Hubgeschwindigkeiten präzise 2D-Konturen schleifen, die mit reinem Helixschliff geometrisch nicht in der geforderten Genauigkeit erreichbar wären. Oberflächengüte und Werkzeugstandzeiten sind zudem gegenüber konventionellem Schleifen erheblich verbessert.
Zur Bearbeitung setzen Matzke und seine Kollegen vor allem Diamantwerkzeuge der Hersteller Schott und Schell mit Innenkühlung per Emulsion mit 80 bar ein. Damit sind auch Bohrungen ab 1,5 mm Durchmesser prozesssicher herstellbar.
„Unsere Erwartungen an die Maschinen sind vollständig erfüllt worden“, freut sich Mielke. Mit der Auslastung ist er ebenfalls zufrieden, die Auftragslage von BACH RC sei auf einem gesunden Niveau.
Kontakt: