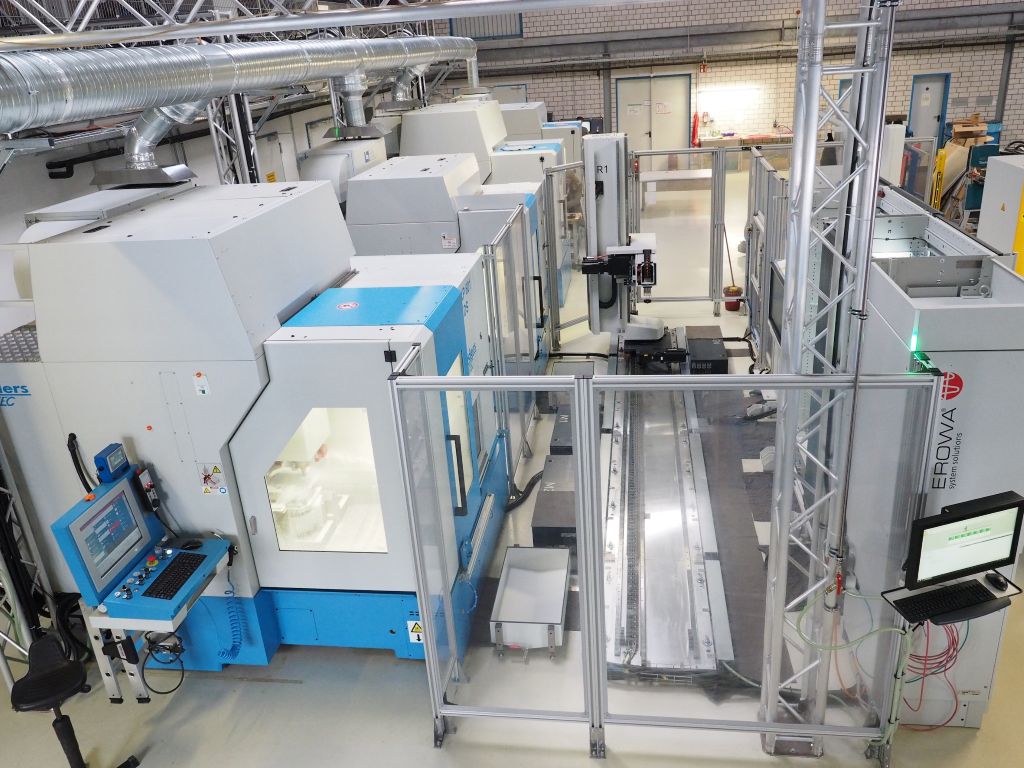
Azot silikonowy należy do najtwardszych materiałów technicznej ceramiki. Ponieważ jest bardzo dobrym przewodnikiem ciepła, firma Bach Resistor Ceramics (Bach RC) produkuje z niego według własnych receptur wydajne i wysoko dynamiczne elementy grzejne. Przy obróbce twardej części ceramicznych z tolerancjami na poziomie kilku mikrometrów, Brandenburgowie korzystają obecnie z czterech precyzyjnych frezarek i szlifierek firmy Röders.
Elementy z azotku krzemu oferują wiele zalet: dzięki połączeniu wysokiej wytrzymałości, niskiego współczynnika rozszerzalności cieplnej i stosunkowo dużego modułu E, mogą być podgrzewane do temperatury do 1000 ºC w ciągu zaledwie kilku sekund. Dzięki zintegrowanym kanałom chłodzącym do chłodzenia powietrzem sprężonym lub azotem, mogą być również schładzane w krótkim czasie – bez uszkodzeń. Osiągane są szybkości nagrzewania do 150 K/min i szybkości chłodzenia do 30 K/min.
Ta cecha czyni je interesującymi dla wielu obszarów zastosowań, w szczególności dla przemysłu półprzewodnikowego. Dlatego w Bach Resistor Ceramics około połowy przychodów pochodzi z elementów grzejnych dla tej branży high-tech. Ponadto produkty te są wykorzystywane w technologii pakowania – przede wszystkim dla żywności – w medycynie i technologii pieców, w druku 3D metalu oraz w zastosowaniach specjalnych.
Dziś asortyment części rodzinnej firmy z Brandenburgii z siedzibą w Seefeld, niedaleko Berlina, obejmuje ponad 1000 standardowych komponentów. Wytwarzane są pojedyncze egzemplarze i małe serie – od elementów ważących kilka gramów i wielkości znaczka pocztowego po ciężkie płyty grzewcze i półprzewodnikowe uchwyty grzewcze o średnicy do 400 mm. Podczas gdy małe elementy grzewcze między innymi zapewniają, że kapsułki kawowe lub porcje śmietanki do kawy dla gastronomii są uszczelniane za pomocą ciepła, większe części pomagają w bezpiecznym łączeniu klocków hamulcowych z ich zaciskami.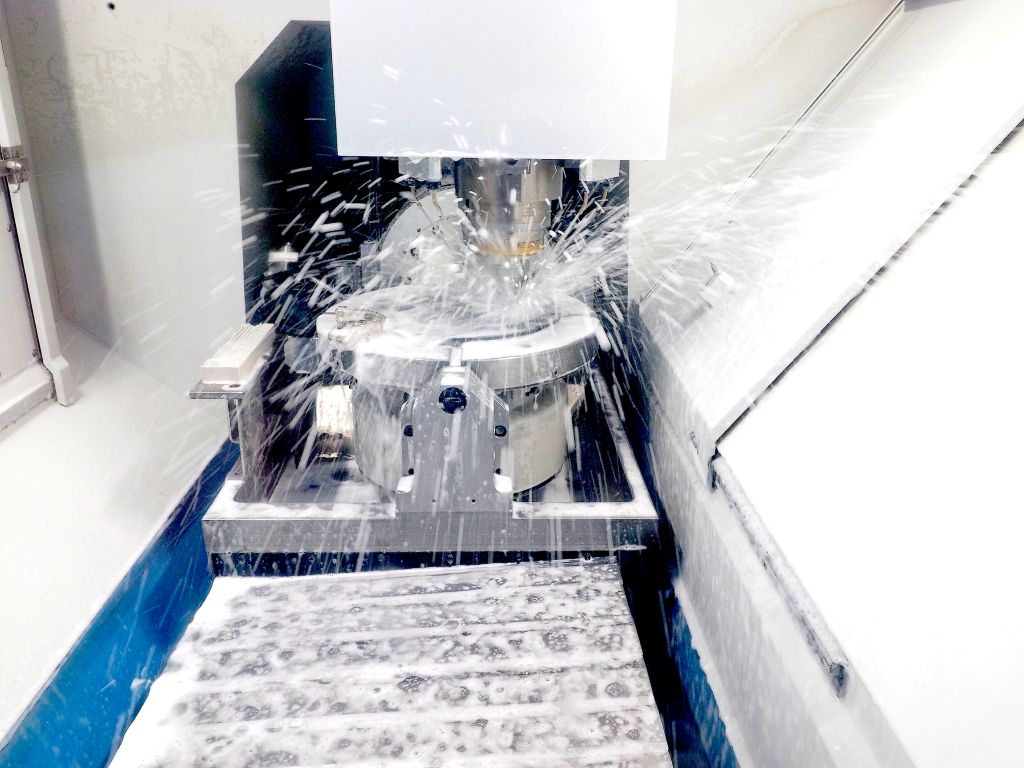
Monolityczne części spiekane są unikalne na całym świecie.
Firma założona w 1994 roku w Berlinie twierdzi, że jest jedynym dostawcą na świecie, który potrafi monolitycznie wytwarzać elektrycznie przewodzące i izolujące fazy azotku krzemu w jednym procesie spiekania. Dzięki tej technologii produkcji elementy grzejne BACH RC są w porównaniu do komponentów z nadrukowanymi przewodnikami bardziej jednorodne i znacznie wydajniejsze.
Zalety są doceniane na całym świecie: w 2025 roku 60 pracowników wygenerowało około 10 mln euro przychodu. Dzięki partnerom handlowym w Japonii, Korei Południowej, Tajwanie, Chinach, USA, Danii, Włoszech, Austrii i Szwajcarii, Bach RC jest blisko swoich międzynarodowych klientów.
Wyzwanie obróbki ceramiki twardej
Produkcja w jedynym zakładzie produkcyjnym w pobliżu Berlina rozpoczyna się od mieszania proszku azotku krzemu według własnych receptur. Następnie następują granulacja, foliowanie, wykrawanie i usuwanie wiązań. Powstałe w ten sposób zielone elementy trafiają do prasowania na gorąco w temperaturze do 1.800°C w czterech piecach do spiekania. Każde z trzech do pięciu elementów o średnicy do 400 mm przechodzi proces spiekania w ciągu około 24 godzin. Powstałe w ten sposób elementy mają ostateczną twardość do 2.000 HV i niemal nie mają objętości porów.
Wielka twardość elementów stawia wysokie wymagania dotyczące precyzyjnej obróbki. Na nich muszą być wykonane otwory pasowe, frezowane kieszenie i rowki oraz szlifowane powierzchnie i fazy. Standardowe tolerancje wynoszą tutaj ±5 µm, a w obszarze półprzewodników nawet tylko ±2,5 µm.
W tym przypadku ważne jest odpowiednie narzędzie, ale kluczową rolę odgrywa maszyna: musi charakteryzować się wysoką sztywnością, zapewniać wymaganą dokładność dynamiczną, dysponować odpowiednio szybką wrzecionem i niezawodnie utrzymywać swoją precyzję przez długie okresy. Ponadto maszyna musi być oczywiście zaprojektowana w taki sposób, aby ścierne wody szlifierskie nie powodowały uszkodzeń.
Oprócz frezarek, takich jak te od Röders, omawiano również czystą maszynę do szlifowania współrzędnościowego. „Byłaby ona technicznie odpowiednia dla naszych wymagań – ale zbyt duża i zbyt droga. Ponadto rozwiązanie to nie oferowałoby pełnej funkcjonalności pięcioosiowej, która była niezbędna,” wyjaśnia René Mielke, starszy menedżer i m.in. odpowiedzialny za zakupy maszyn.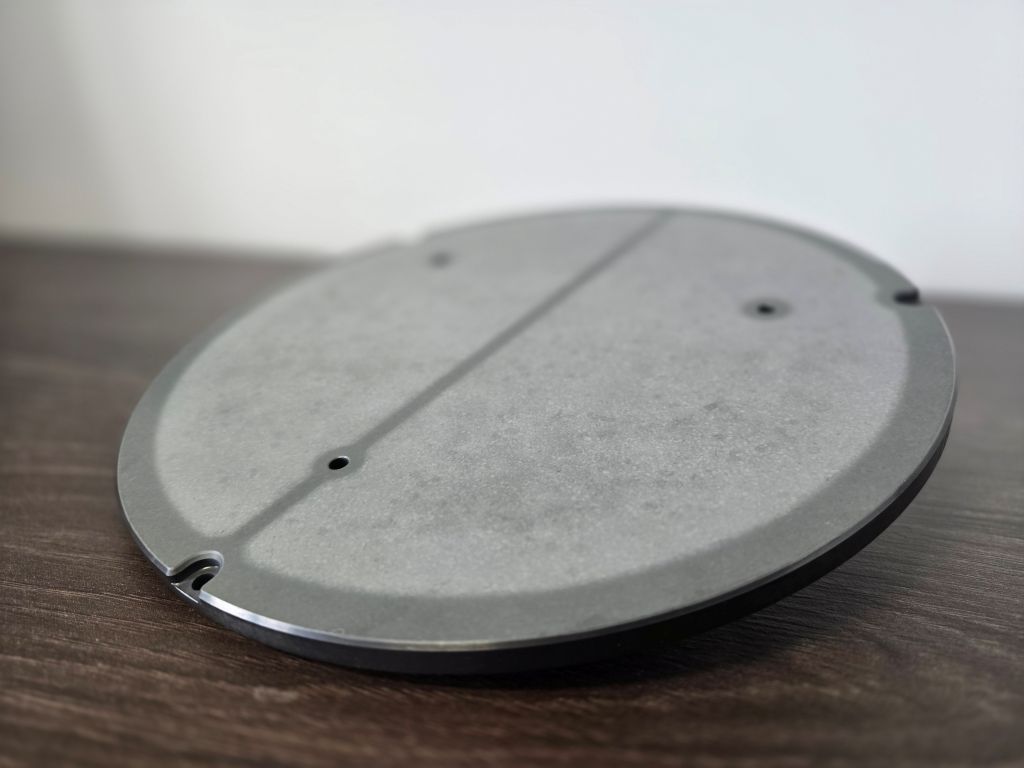
Dlaczego Röders otrzymał zlecenie
BACH RC zdecydował się w 2018 roku jako pierwszy na 5-osiowe centrum frezarsko-szlifarskie firmy Röders GmbH. Według Mielke'a, na korzyść maszyn tego producenta przemawiało szereg powodów, w tym duża sztywność, bardzo wysoka precyzja oraz bezwytwornikowe liniowe napędy bezpośrednie – niezbędne do interpolowanego szybkiego szlifowania ceramiki z prędkością skoku do 30.000 mm/min.
Przekonały go również szczegóły, takie jak beztarciowe wyrównanie wagi za pomocą próżni oraz sterowanie z dotychczas nieosiągalną częstotliwością regulacji wynoszącą 32 kHz.
Ważne były dla niego także skuteczne uszczelnienia, które niezawodnie zapobiegają przedostawaniu się emulsji chłodzącej do prowadnic i napędów. Do kolejnych zalet należały przyjazne dla użytkownika, oparte na systemie Windows sterowanie Röders oraz stabilność temperaturowa maszyn; osiągają one wymagane parametry jakościowe nawet bez kosztownego klimatyzowanego otoczenia.
Nie bez znaczenia była szybka obsługa i docenienie ze strony producenta maszyn, które przypadły do gustu Mielke: „Röders od początku miało otwarte uszy na nasze pomysły – zawsze mieliśmy bliski kontakt na równi z intensywnym doradztwem. To było przyjemne i nas przekonało.”
Czy to z trzema, czy pięcioma osiami: maszyny Röders przekonują.
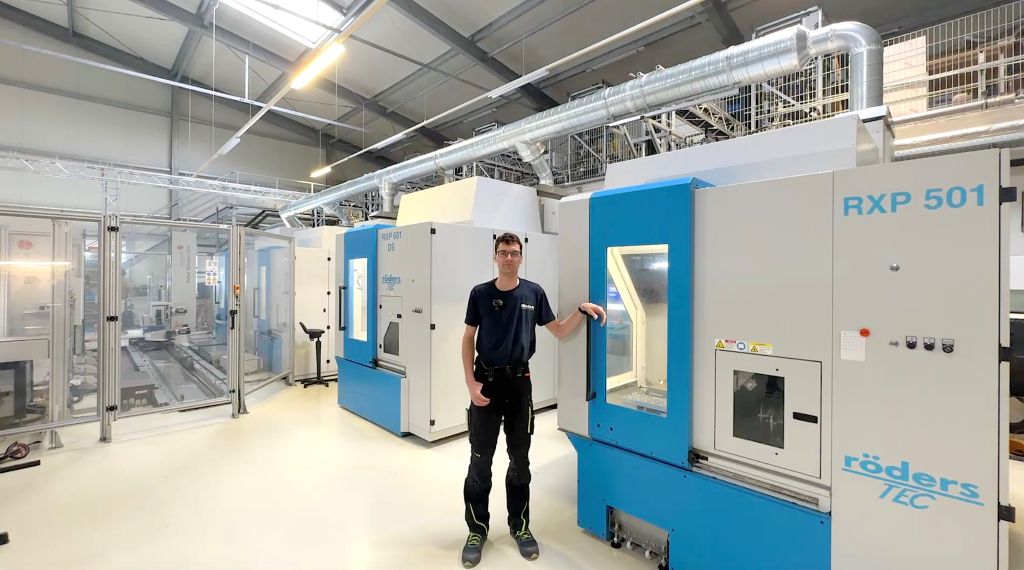
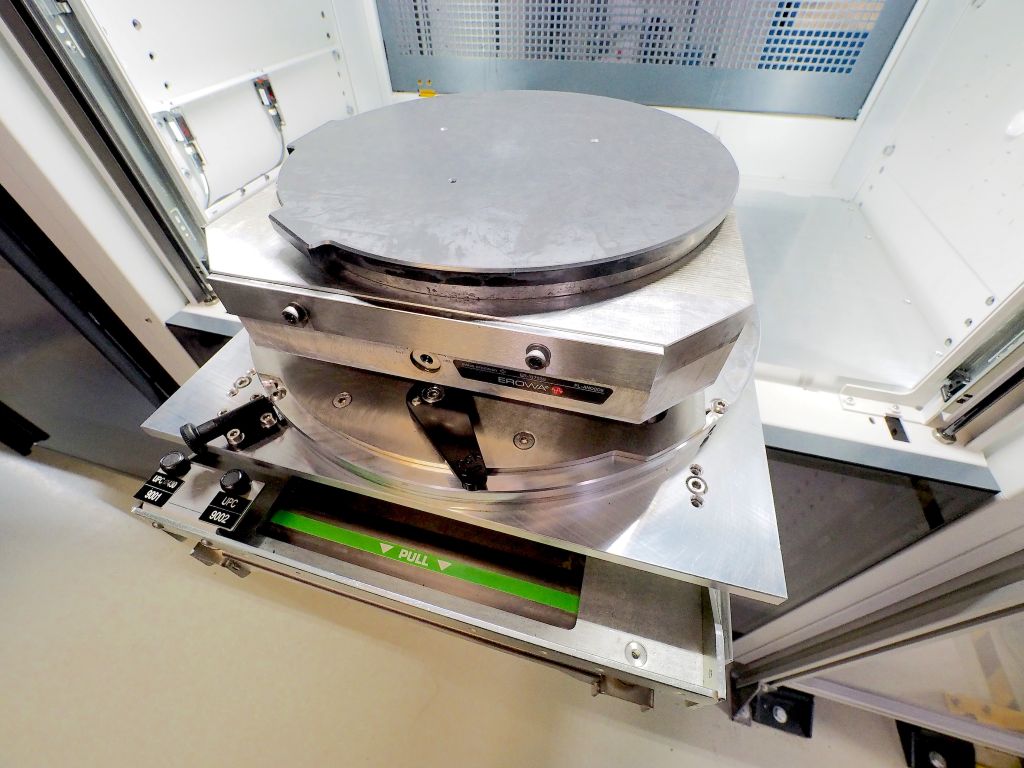
Już pierwsza maszyna 5-osiowa producenta z niedersaksońskiego Soltau zachwyciła użytkowników. Wkrótce potem BACH RC nabył centrum 3-osiowe. W 2024 roku na raz jeszcze zakupiono dwie takie same maszyny – tym razem z automatyzacją z systemem EROWA do obsługi liniowej.
Zarówno centra 3-osiowe typu RXP 501, jak i dwa centra 5-osiowe RXP 601 DS są wyposażone w wrzeciona HSK-40 i osiągają prędkości do 42.000 min⁻¹, a także posiadają kompletny pakiet szlifowania z wrzecionem do ostrzenia, czujnikami dźwięku ciała, cyklami szlifowania i bazą danych parametrów szlifowania.
„W obliczu rosnącej liczby zamówień musieliśmy zwiększyć nasze moce produkcyjne, a także chcemy utrzymać redundantną produkcję“ – wyjaśnia Mielke tło inwestycji.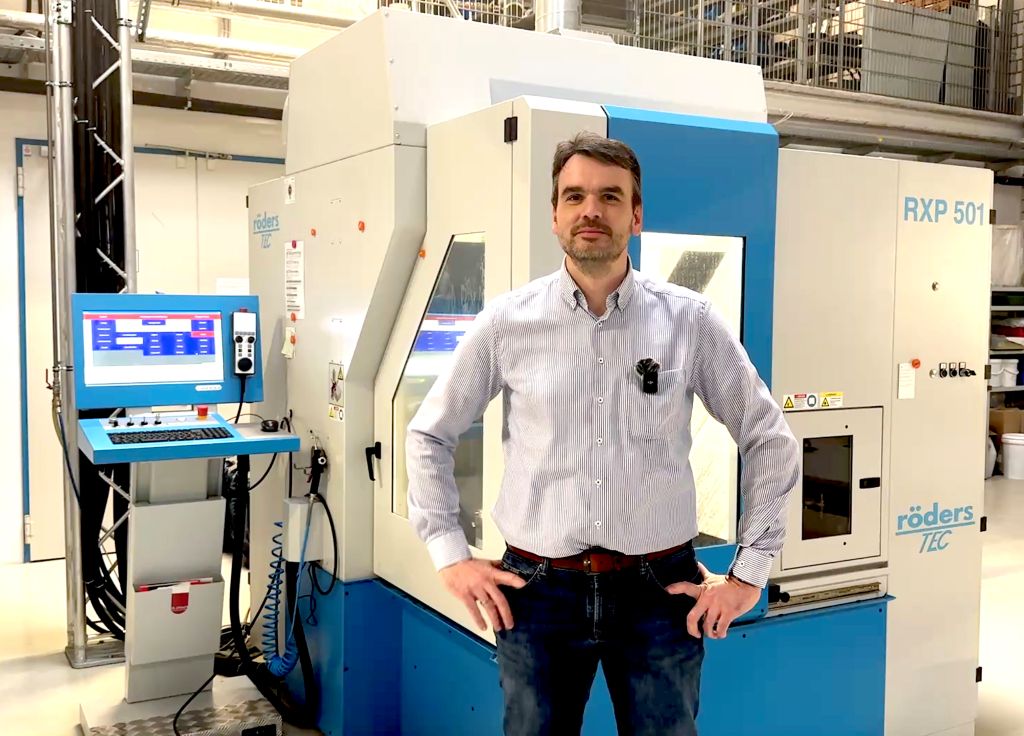
Automatyzacja wydłuża czas pracy maszyn
Automatyzacja liniowa ma cztery zalety dla BACH RC: Mimo że zakład pracuje w trybie jednozmianowym, automatyzacja umożliwia dalszą pracę maszyn po zakończeniu pracy. W przypadku ciężkich na kilka kilogramów grzałek do wafli krzemowych o średnicy 300 mm wymagane są równości poniżej jednego mikrometra; czasy obróbcze mogą wynosić nawet 14 godzin. Teraz działają również po godzinach pracy i w weekendy.
Jeśli w czasie bezobsługowym podczas obróbki wystąpi błąd, na przykład z powodu braku narzędzia lub maszyna wykryje uszkodzenie w ramach kontroli pęknięć, jest to przewidziane. Wtedy system samodzielnie odprowadza element i przetwarza następny detal. W ten sposób automatyzacja zapobiega przestojom.
Trzeci plus: Detale pozostają napięte na swojej palecie przez cały proces, co eliminuje czasy przestawiania, zwiększa dokładność i redukuje nakład pracy związany z przygotowaniem.
I na koniec, magazyn palet służy jako dodatkowy magazyn narzędzi, z którego maszyny mogą być centralnie zaopatrywane w narzędzia. To dodatkowy plus, który jeszcze bardziej upraszcza obsługę systemu.
Doświadczenia z automatyzacją są według Mielke'a bardzo dobre, dlatego wkrótce mają być włączone również dwa pierwsze zakupione "Röders", aby zwiększyć dostępne godziny obróbcze.
Programowanie, cykle i strategie obróbcze
Technik obróbczy Patrick Matzke, jako użytkownik, oprócz wysokiej i niezawodnej jakości obróbczej, ceni sobie również bardzo elastyczne i łatwe w obsłudze sterowanie Röders RMS6. Ważne parametryczne cykle szlifowania zespół opracował we współpracy z wsparciem Röders, bazując na cyklach samego sterowania. Najczęściej on i jego koledzy programują obróbkę detali, jak w klasycznym sterowaniu CNC, bezpośrednio przy maszynie. "Prosta obsługa i wysoka precyzja maszyn przynoszą mi decydujące korzyści przy obróbce wysoko wytrzymałej ceramiki azotku krzemu."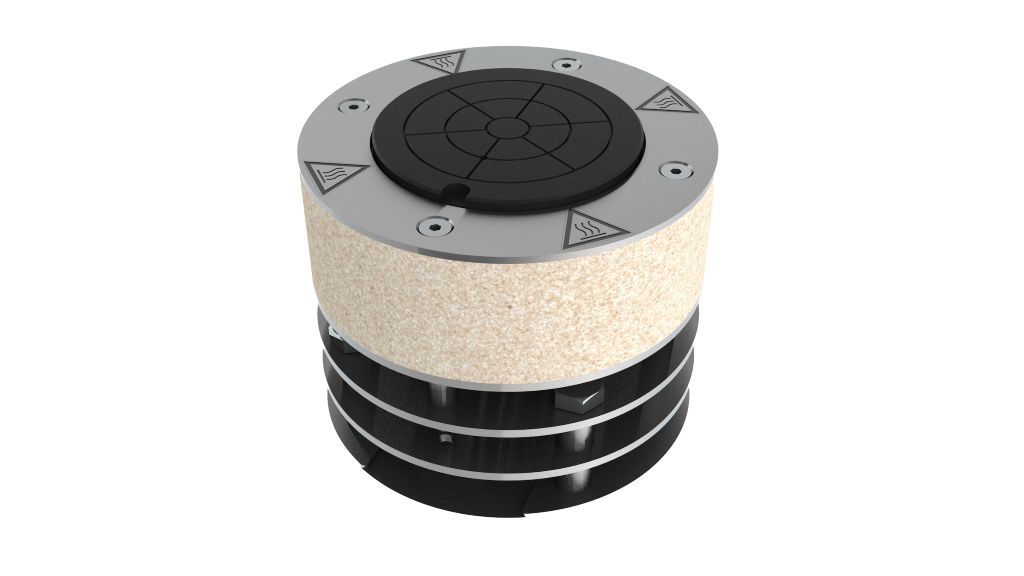
Pozytywnie oceniane jest również interpolowane szybkie szlifowanie na maszynach 5-osiowych. Dzięki liniowym napędom bezpośrednim można szlifować precyzyjne kontury 2D z wysokimi prędkościami skoku, które nie byłyby osiągalne w wymaganej dokładności przy czystym szlifowaniu helikalnym. Jakość powierzchni i czas eksploatacji narzędzi są również znacznie lepsze w porównaniu do konwencjonalnego szlifowania.
Do obróbki Matzke i jego koledzy stosują głównie narzędzia diamentowe producentów Schott i Schell z wewnętrznym chłodzeniem emulsją pod ciśnieniem 80 bar. Dzięki temu możliwe jest również bezpieczne procesowo wytwarzanie otworów o średnicy od 1,5 mm.
"Nasze oczekiwania wobec maszyn zostały w pełni spełnione," cieszy się Mielke. Jest również zadowolony z obciążenia, sytuacja zamówień w BACH RC jest na zdrowym poziomie.
Kontakt: