Silicid dusíku patří mezi nejtvrdší materiály technické keramiky. Jelikož je velmi dobrým vodičem tepla, vyrábí společnost Bach Resistor Ceramics (Bach RC) z tohoto materiálu podle vlastních receptur výkonné a vysoce dynamické topné prvky. Při tvrdém obrábění keramických dílů s tolerancemi několika mikrometrů spoléhají Brandenburčané na čtyři přesné frézky a brusky od společnosti Röders.
Součásti z nitridu křemíku nabízejí mnoho výhod: Díky kombinaci vysoké pevnosti, nízkého koeficientu tepelné roztažnosti a relativně velkého E-modulu lze je během několika sekund zahřát na teploty až 1 000 ºC. Díky integrovaným chladicím kanálům pro chlazení stlačeným vzduchem nebo dusíkem je možné je také rychle ochladit – aniž by došlo k poškození. Dosahují se rychlosti ohřevu až 150 K/min a rychlosti chlazení až 30 K/min.
Tato vlastnost je činí zajímavými pro mnoho oblastí použití, zejména pro polovodičový průmysl. U společnosti Bach Resistor Ceramics proto přichází přibližně polovina výnosů z topných elementů pro tento vysoce technologický sektor. Kromě toho se produkty používají v obalové technice – především pro potraviny – v medicínské a pecní technice, v 3D tisku kovů a při speciálních aplikacích.
Dnes zahrnuje spektrum dílů brandenburské rodinné firmy se sídlem v Seefeldu, nedaleko Berlína, více než 1.000 standardních komponentů. Vyrábějí se kusové a malé série – od několika gramů lehkých, poštovní známce velikých prvků až po několik kilogramů těžké topné desky a polovodičové topné čelisti o průměru až 400 mm. Zatímco malé topné elementy mimo jiné zajišťují, že kávové podložky nebo porce smetany na kávu pro gastronomii jsou pomocí tepla uzavřeny, větší díly přispívají k bezpečnému spojení brzdových destiček s jejich třmeny.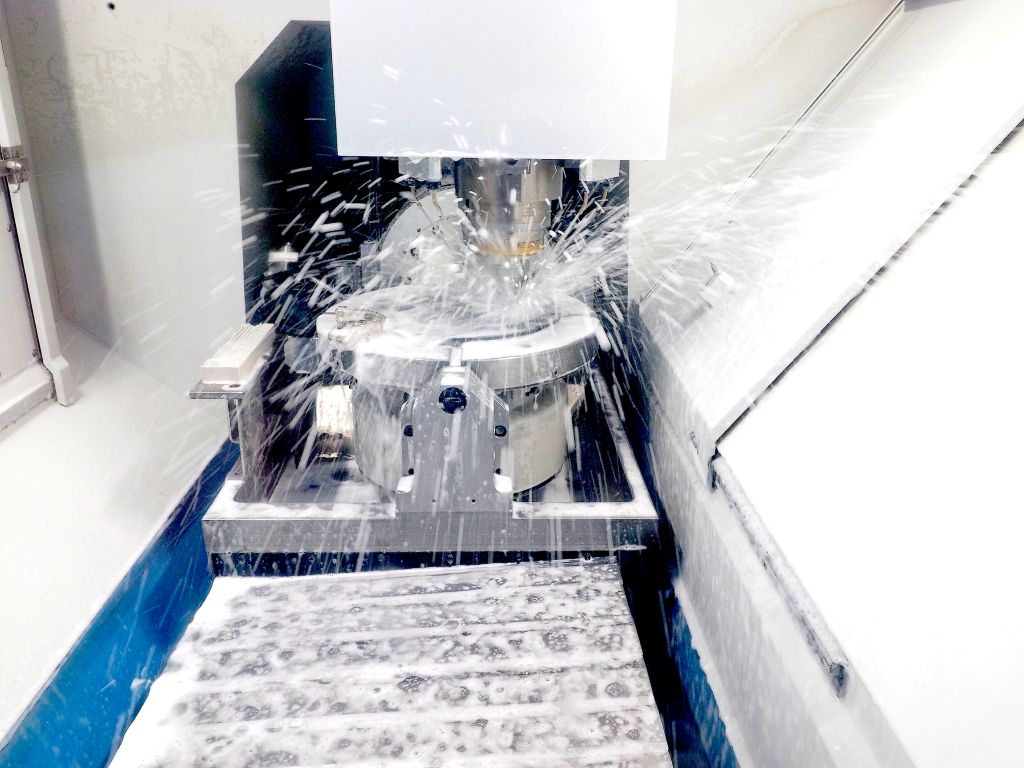
Monolitické sinterované díly jsou na celém světě jedinečné.
Společnost založená v Berlíně v roce 1994 tvrdí, že je jediným poskytovatelem na světě, který dokáže elektricky vodivé a izolační fáze silikonu nitridu vyrábět monoliticky v jednom sinterovacím procesu. Díky této výrobní technologii jsou topné prvky BACH RC ve srovnání s komponenty s tištěnými vodiči homogennější a výrazně výkonnější.
Výhody jsou oceňovány po celém světě: V roce 2025 dosáhlo 60 zaměstnanců obratu přibližně 10 milionů eur. Díky obchodním partnerům v Japonsku, Jižní Koreji, Tchaj-wanu, Číně, USA, Dánsku, Itálii, Rakousku a Švýcarsku je Bach RC blízko svým mezinárodním zákazníkům.
Výzva zpracování tvrdé keramiky
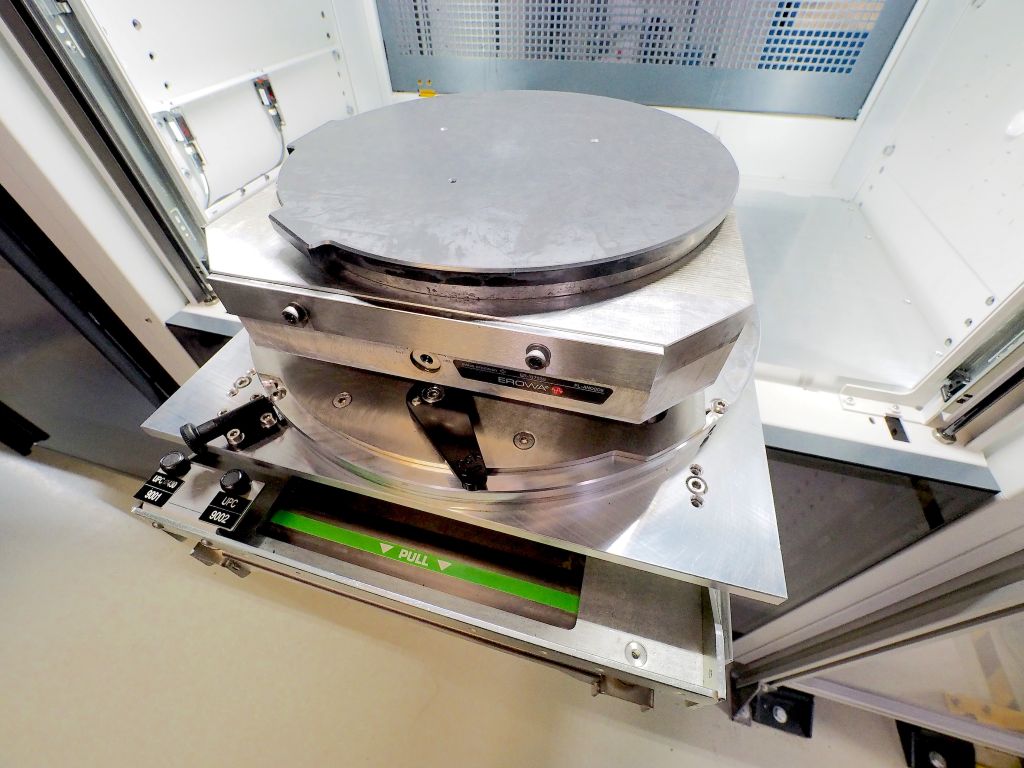
Výroba na jediném výrobním místě poblíž Berlína začíná mícháním prášku siliciumnitridu podle vlastních receptur. Následuje granulace, foliování, vysekávání a odstraňování vazeb. Poté jsou takto vzniklé zelené díly odeslány na lisování za horka při teplotách až 1.800 °C ve čtyřech sinterovacích zařízeních. Každé tři až pět kusů o průměru až 400 mm prochází sinterovacím procesem přibližně 24 hodin. Výsledné výrobky mají konečnou tvrdost až 2.000 HV a téměř žádný objem pórů.
Vysoká tvrdost součástí klade na přesné zpracování vysoké nároky. Na těchto součástích je třeba vytvářet montážní otvory, frézovat kapsy a drážky a brousit plochy a fazety. Standardní tolerance činí ±5 µm, v oblasti polovodičů dokonce pouze ±2,5 µm.
Přitom je důležité správné nářadí, ale především hraje klíčovou roli stroj: musí mít vysokou tuhost, zajišťovat požadovanou dynamickou přesnost, disponovat odpovídající rychlou vřetenem a spolehlivě udržovat svou přesnost po dlouhou dobu. Kromě toho musí být stroj samozřejmě navržen tak, aby abrazivní brusná voda nezpůsobovala žádné škody.
Kromě frézovacích strojů, jako jsou ty od Röders, byla také diskutována čistě koordinátní bruska. „Ta by sice byla technicky vhodná pro naše požadavky – ale byla by nadměrná a příliš drahá. Kromě toho by řešení také nenabídlo plnou pětiosou funkčnost, která byla nezbytná,“ vysvětluje René Mielke, senior manažer a mimo jiné zodpovědný za nákup strojů.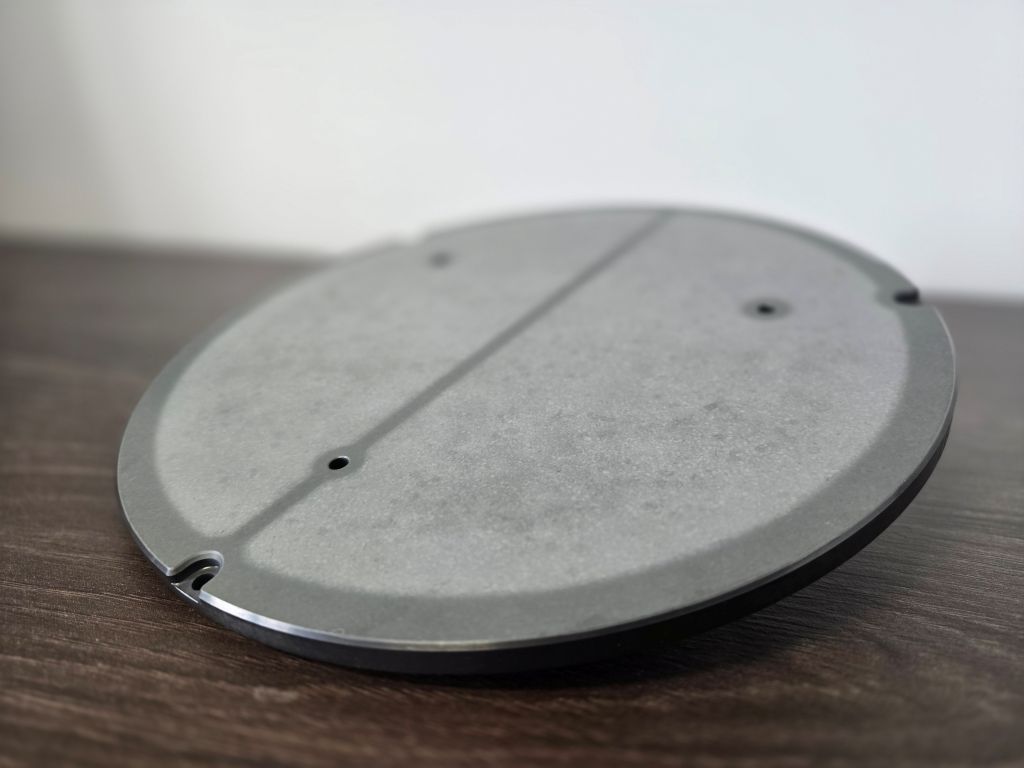
Proč získal Röders zakázku
BACH RC se v roce 2018 jako první rozhodl pro 5-osé frézovací a brusné centrum od společnosti Röders GmbH. Podle Mielkeho hovořilo pro stroje výrobce řada důvodů, včetně vysoké tuhosti, velmi vysoké přesnosti a bezopotřebitelných lineárních přímých pohonů – nezbytných pro interpolované rychlé zdvihové broušení keramiky s rychlostí zdvihu až 30 000 mm/min.
Přesvědčily ho také detaily, jako je bezfrikční vyvážení hmotnosti pomocí vakua a řízení s jinak nedosažitelným regulačním taktem 32 kHz.
Důležité pro něj byly také účinné těsnění, která spolehlivě brání pronikání chladicí emulze do vedení a pohonů. Mezi dalšími výhodami byla uživatelsky přívětivá, na Windows založená Röders řízení a teplotní stabilita strojů; dosahují požadovaných kvalit i bez náročně klimatizovaného prostředí.
Nejvíce se Mielkemu líbil rychlý servis a ocenění ze strany strojírenského výrobce: „Röders měl od začátku otevřené uši pro naše nápady – vždy jsme měli úzkou výměnu na úrovni s intenzivním poradenstvím. Bylo to zábavné a přesvědčivé.“
Ať už s třemi nebo pěti osami: stroje Röders přesvědčují.
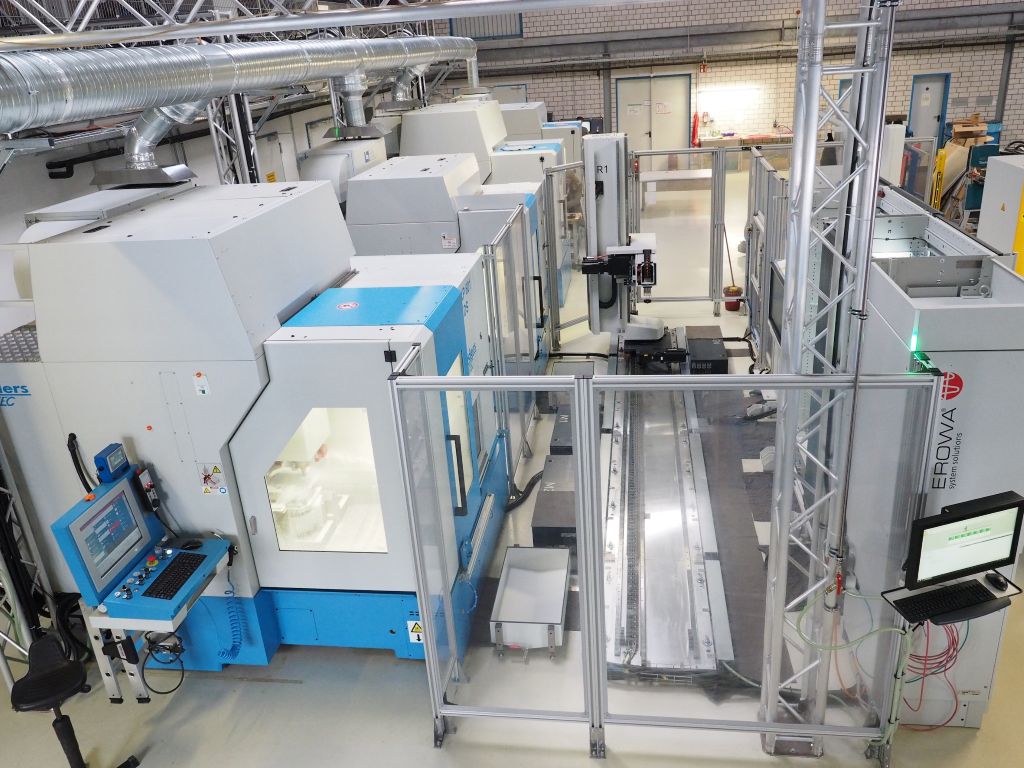
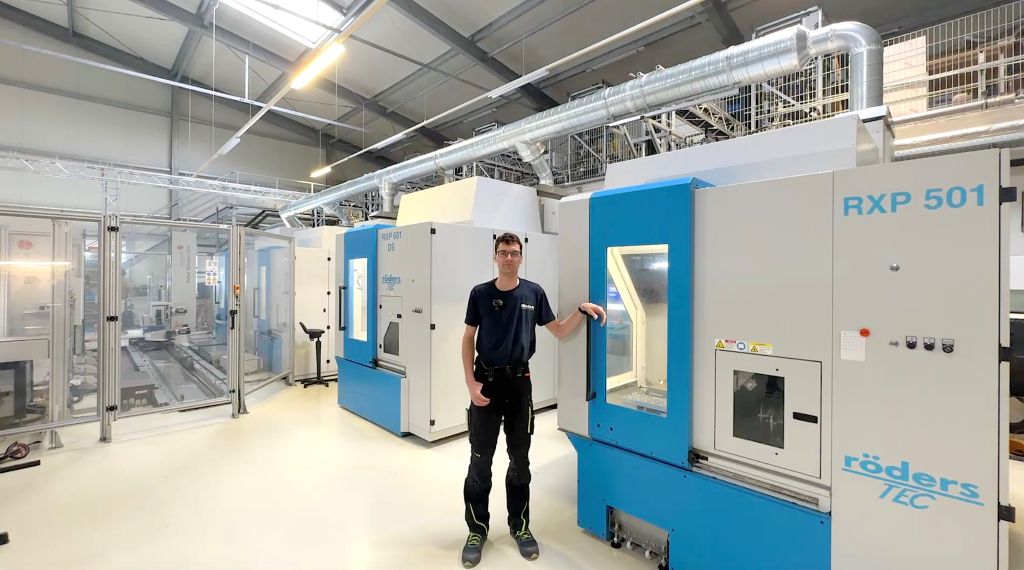
Již první 5osý stroj výrobce z dolnosaského Soltau nadchl uživatele. Brzy poté zakoupil BACH RC 3osé centrum. V roce 2024 následně najednou zakoupili ještě dva stejné stroje – tentokrát včetně automatizace s EROWA lineárním manipulátorem.
Jak 3-osá centra typu RXP 501, tak dvě 5-osá centra RXP 601 DS jsou vybavena vřeteny HSK-40 a až 42.000 min⁻¹, disponují kompletním balíčkem pro broušení s vřetenem pro úpravu, senzory tělesného hluku, brousícími cykly a databází parametrů broušení.
„Vzhledem k rostoucímu počtu zakázek jsme museli rozšířit naše kapacity, navíc chceme mít k dispozici redundantní výrobu,“ vysvětluje Mielke pozadí investice.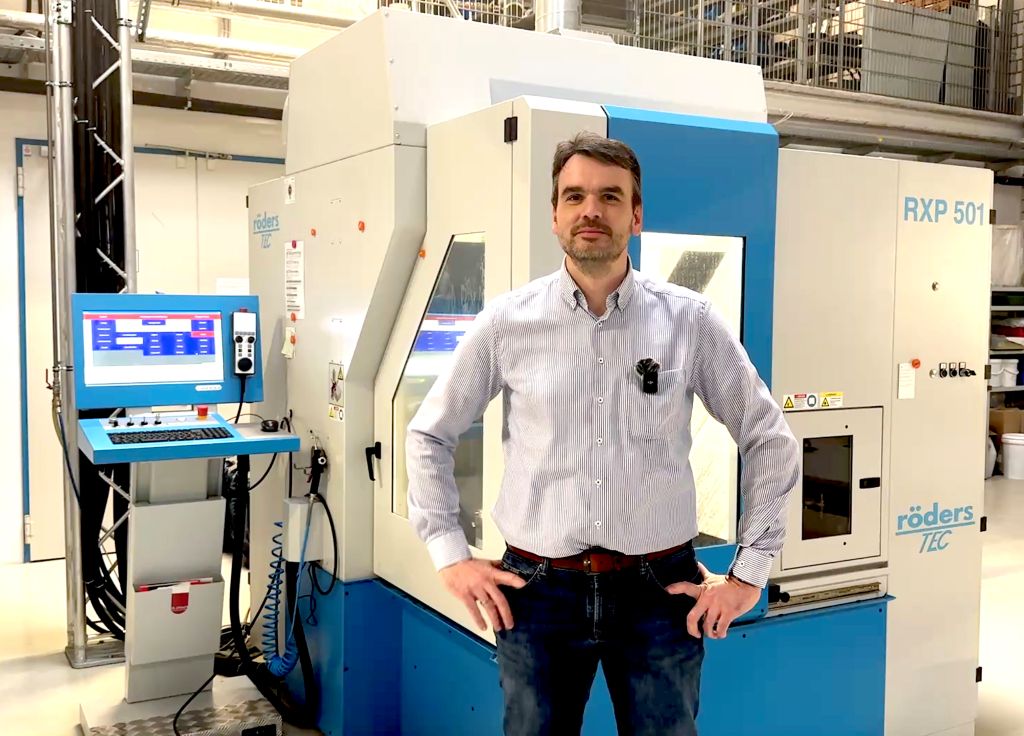
Automatizace prodlužuje provozní časy strojů.
Linearizace má pro BACH RC čtyři výhody: Ačkoli provoz pracuje jednosměnně, automatizace umožňuje pokračování chodu strojů po pracovní době. U více než několik kilogramů těžkých topných čelistí pro křemíkové wafery s průměrem 300 mm jsou požadovány rovinnosti pod jedním mikrometrem; doba zpracování může trvat až 14 hodin. Nyní běží i po pracovní době a o víkendech.
Pokud během doby bez obsluhy dojde k chybě při obrábění, například protože chybí nástroj nebo stroj zjistí poškození prostřednictvím své kontroly zlomu, je to ošetřeno. Pak zařízení samo vyřadí díl a zpracovává další kus. Tímto způsobem automatizace zabraňuje prostojům.
Třetí výhoda: Dílce zůstávají během celého procesu na své paletě, doba přestavby odpadá, přesnost se zvyšuje a náklady na přípravu se snižují.
A nakonec slouží paletový sklad jako další úložiště nástrojů, ze kterého mohou být stroje centrálně zásobovány nástroji. To je výhoda, která dále zjednodušuje obsluhu zařízení.
Zkušenosti s automatizací jsou podle Mielke velmi dobré, proto by měly být brzy zahrnuty i dva první zakoupené "Röders", aby se zvýšil dostupný čas zpracování.
Programování, cykly a strategie zpracování
Obráběcí technik Patrick Matzke oceňuje jako uživatel vedle vysoké a spolehlivé kvality zpracování také velmi flexibilní a snadno ovladatelný Röders řídicí systém RMS6. Důležité parametrické brusné cykly vyvinul tým ve úzké spolupráci s podporou Röders na základě cyklů samotného řízení. Většinou programují on a jeho kolegové zpracování dílů jako při klasickém CNC řízení přímo na stroji. "Jednoduché ovládání a vysoká přesnost strojů přinášejí pro mě rozhodující výhody při zpracování vysoce pevných křemíkových nitridových keramik."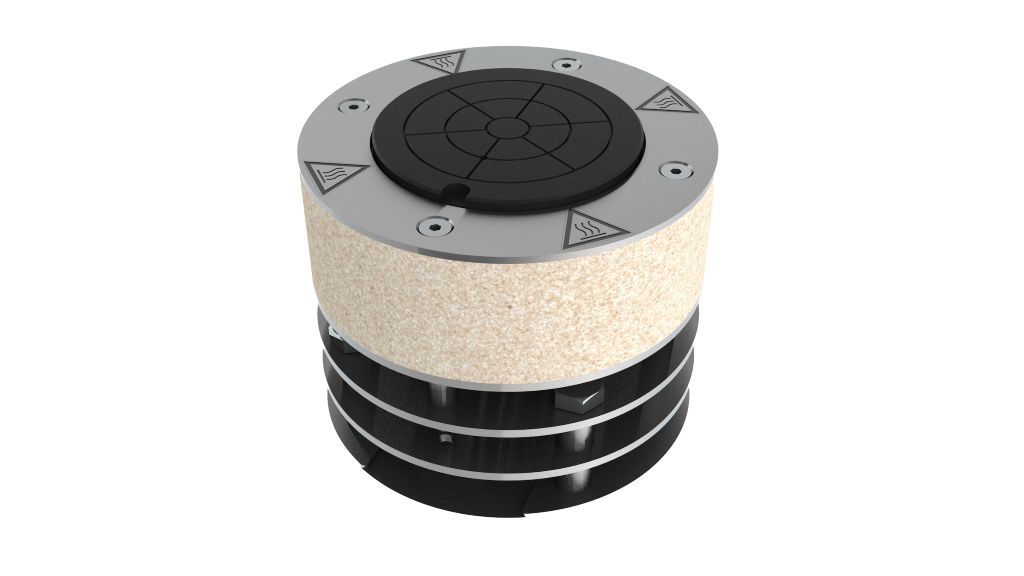
Pozitivní je také interpolované rychlé broušení na 5-osých strojích. Díky lineárním přímým pohonům lze s vysokými rychlostmi zdvihu přesně brousit 2D kontury, které by s čistým šroubovým broušením geometricky nebyly dosažitelné v požadované přesnosti. Kvalita povrchu a životnost nástrojů jsou navíc ve srovnání s konvenčním broušením výrazně zlepšeny.
Pro zpracování používají Matzke a jeho kolegové především diamantové nástroje výrobců Schott a Schell s vnitřním chlazením emulzí při 80 barech. Díky tomu jsou také otvory od průměru 1,5 mm bezpečně vyráběny.
"Naše očekávání od strojů byla zcela splněna," raduje se Mielke. S vytížením je také spokojen, zakázková situace BACH RC je na zdravé úrovni.
Kontakt: