Силіконні нітриди належать до найтвердіших матеріалів технічної кераміки. Оскільки це дуже хороший теплопровідник, компанія Bach Resistor Ceramics (Bach RC) виготовляє з нього за власними рецептами потужні та високо динамічні нагрівальні елементи. При обробці керамічних деталей з допусками в кілька мікрометрів бранденбурзька компанія використовує вже чотири прецизійні фрезерні та шліфувальні верстати від Röders.
Компоненти з силіконового нітриду мають багато переваг: завдяки поєднанню високої міцності, низького коефіцієнта теплового розширення та відносно великого модуля Юнга їх можна нагрівати до температури до 1.000 ºC всього за кілька секунд. Завдяки вбудованим охолоджувальним каналам для охолодження стисненим повітрям або азотом їх також можна швидко охолоджувати – без шкоди. Досягаються швидкості нагріву до 150 K/хв та швидкості охолодження до 30 K/хв.
Ця властивість робить їх цікавими для багатьох сфер застосування, зокрема для напівпровідникової промисловості. Тому близько половини доходів компанії Bach Resistor Ceramics припадає на нагрівальні елементи для цієї високотехнологічної галузі. Крім того, продукція використовується в упаковочній техніці – переважно для продуктів харчування, в медичній та печеній техніці, у 3D-друку металів та в спеціальних застосуваннях.
Сьогодні асортимент деталей бранденбурзької сімейної компанії, що розташована в Сефельді, неподалік від Берліна, налічує понад 1.000 стандартних компонентів. Виготовляються одиничні екземпляри та малосерійні партії – від елементів вагою кілька грамів і розміром з марку до нагрівальних плит і напівпровідникових нагрівальних чоків вагою кілька кілограмів і діаметром до 400 мм. Під час роботи маленькі нагрівальні елементи, зокрема, забезпечують герметизацію кавових подушок або порцій вершків для гастрономії за допомогою тепла, тоді як більші деталі допомагають надійно з'єднувати гальмівні колодки з їхніми супортами.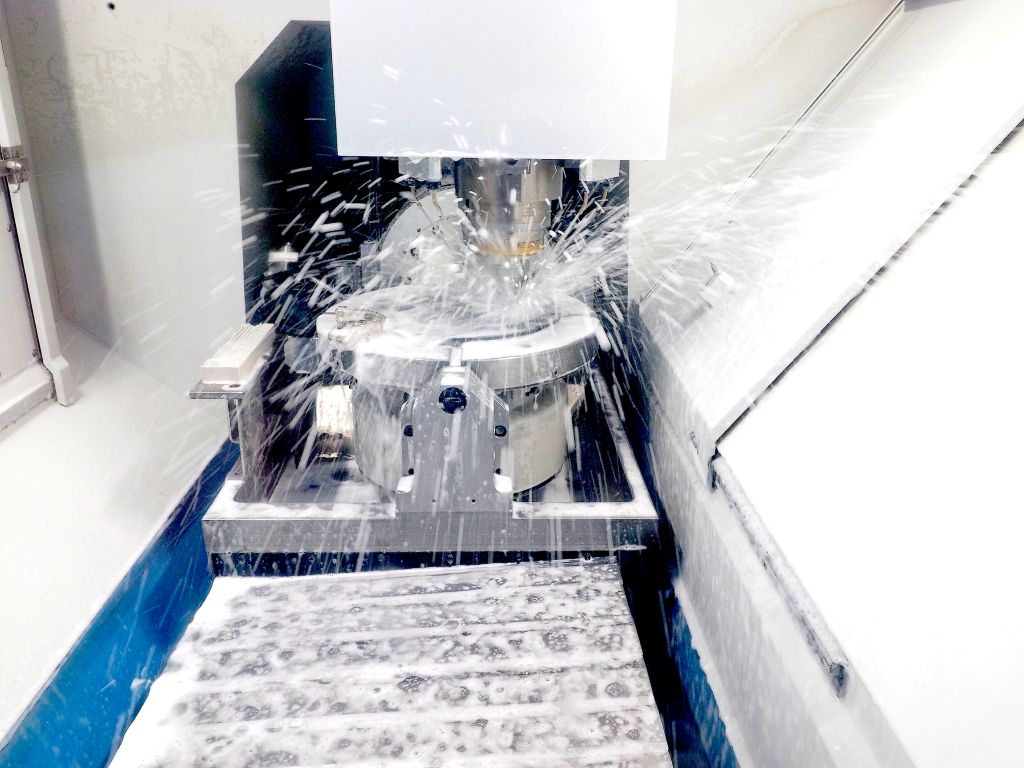
Монолітні спечені деталі є унікальними у всьому світі.
Компанія, заснована в Берліні в 1994 році, стверджує, що є єдиним постачальником у світі, який здатний монолітно виготовляти електропровідні та ізолюючі фази силіконнітрид у єдиному процесі спікання. Завдяки цій технології виробництва, нагрівальні елементи BACH RC є більш однорідними та значно потужнішими в порівнянні з компонентами з нанесеними проводниками.
Переваги цінуються у всьому світі: у 2025 році 60 співробітників отримали близько 10 млн євро доходу. Завдяки партнерам з продажу в Японії, Південній Кореї, Тайвані, Китаї, США, Данії, Італії, Австрії та Швейцарії компанія Bach RC близька до своїх міжнародних клієнтів.
Виклик обробки твердокераміки
Виробництво на єдиному виробничому майданчику поблизу Берліна починається зі змішування порошку силіконнітрид за власними рецептами. Далі йдуть гранулювання, обгортання, штампування та зняття зв'язуючого. Потім отримані зелені вироби відправляються на гаряче пресування при температурі до 1.800°C у чотирьох синтерувальних установках. Кожні три-п’ять частин діаметром до 400 мм проходять синтеризацію приблизно за 24 години. Вироблені деталі отримують остаточну твердість до 2.000 HV і майже не мають обсягу пор.
Велика твердість компонентів ставить високі вимоги до точної обробки. Адже на них потрібно виконувати посадкові отвори, фрезерувати кишені та канавки, а також шліфувати поверхні та фаски. Стандартні допуски становлять ±5 мкм, в напівпровідниковій галузі навіть лише ±2,5 мкм.
При цьому важливим є правильний інструмент, але ще більш важливу роль відіграє машина: вона повинна мати високу жорсткість, забезпечувати необхідну динамічну точність, мати відповідно швидкий шпиндель і надійно зберігати свою точність протягом тривалих періодів часу. Крім того, машина, звичайно, повинна бути спроектована так, щоб абразивна шліфувальна вода не завдавала шкоди.
Окрім фрезерних верстатів, таких як від Röders, також обговорювалася чиста координатна шліфувальна машина. «Вона була б технічно придатною для наших вимог, але надмірною та занадто дорогою. Крім того, це рішення не забезпечувало б повну п'ятиосьову функціональність, яка була необхідною», - пояснює Рене Мілке, старший менеджер і, зокрема, відповідальний за закупівлю машин.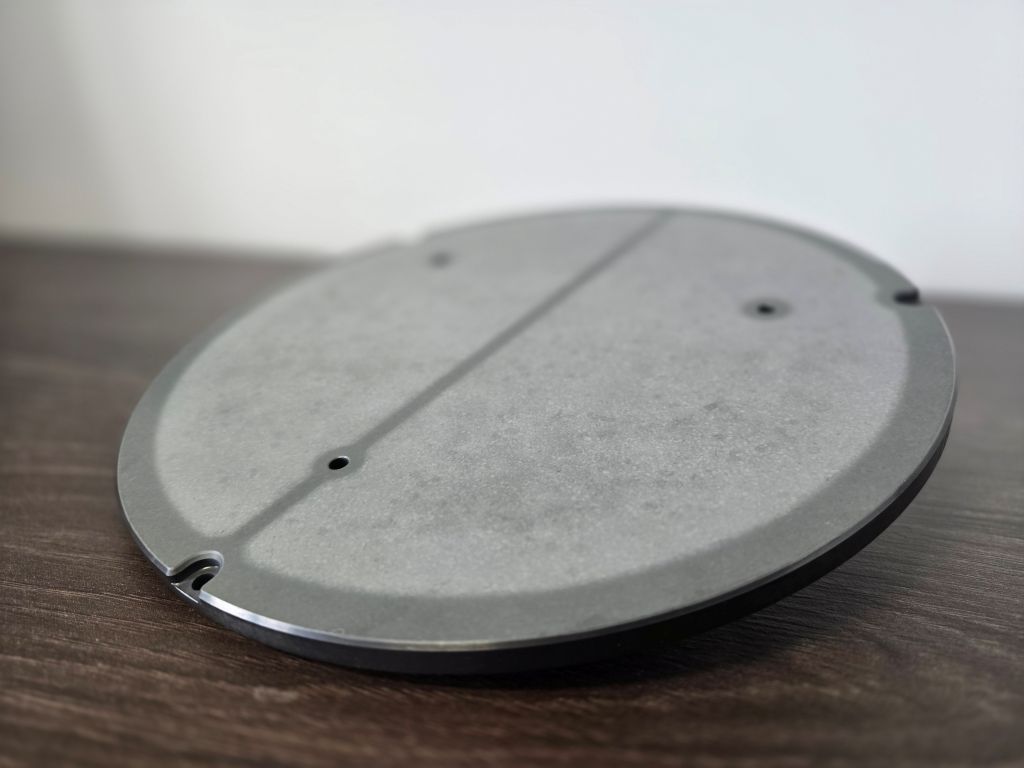
Чому Röders отримав підряд
BACH RC вирішила у 2018 році першою придбати 5-осьовий фрезерно-шліфувальний центр компанії Röders GmbH. За словами Мільке, на користь машин виробника свідчить ряд причин, зокрема велика жорсткість, дуже висока точність та беззносні лінійні прямі приводи – незамінні для інтерпольованого швидкісного шліфування кераміки зі швидкістю підйому до 30 000 мм/хв.
Його переконали також деталі, такі як безтертяний баланс ваги за допомогою вакууму та керування з безпрецедентною частотою регулювання 32 кГц.
Важливими для нього також були ефективні ущільнення, які надійно запобігають проникненню охолоджувальної емульсії в напрямні та приводи. До інших переваг належали зручне у використанні, базоване на Windows управління Röders, а також температурна стабільність машин; вони досягають необхідних якостей навіть без складного кліматизованого середовища.
Не в останню чергу швидкий сервіс і визнання з боку машинобудівника сподобали Мільке: «Röders з самого початку мав відкриті вуха для наших ідей – у нас завжди був тісний обмін на рівних з інтенсивним консультуванням. Це було приємно і нас переконало.»
Чи з трьома, чи з п'ятьма осями: машини Röders вражають.
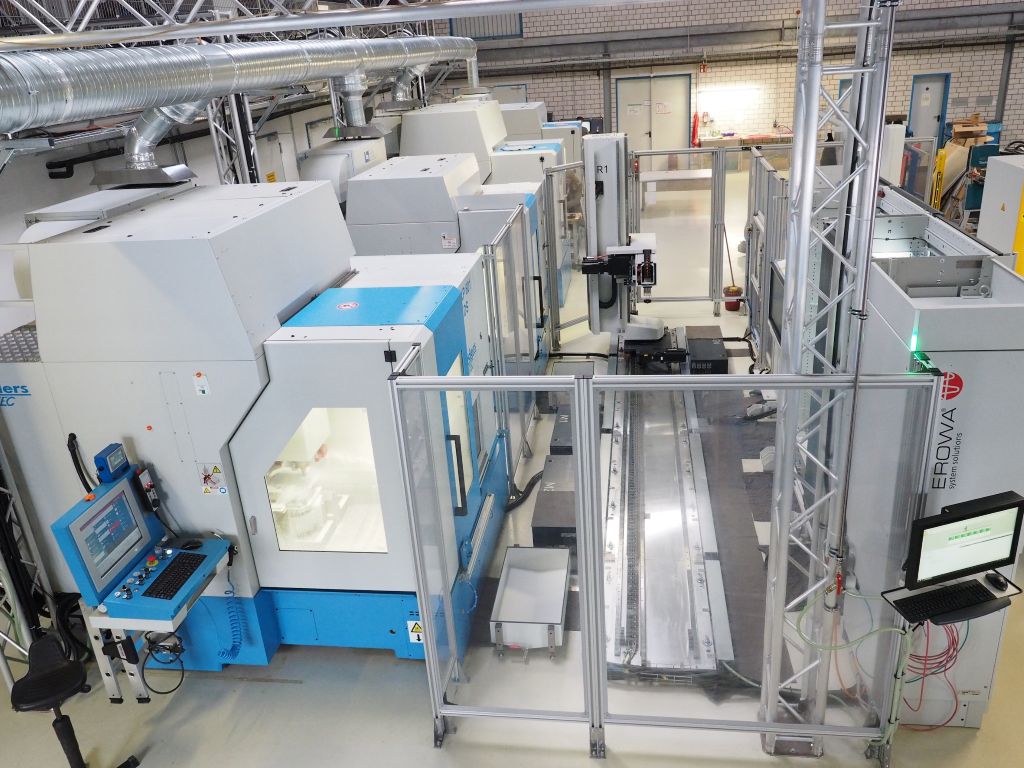
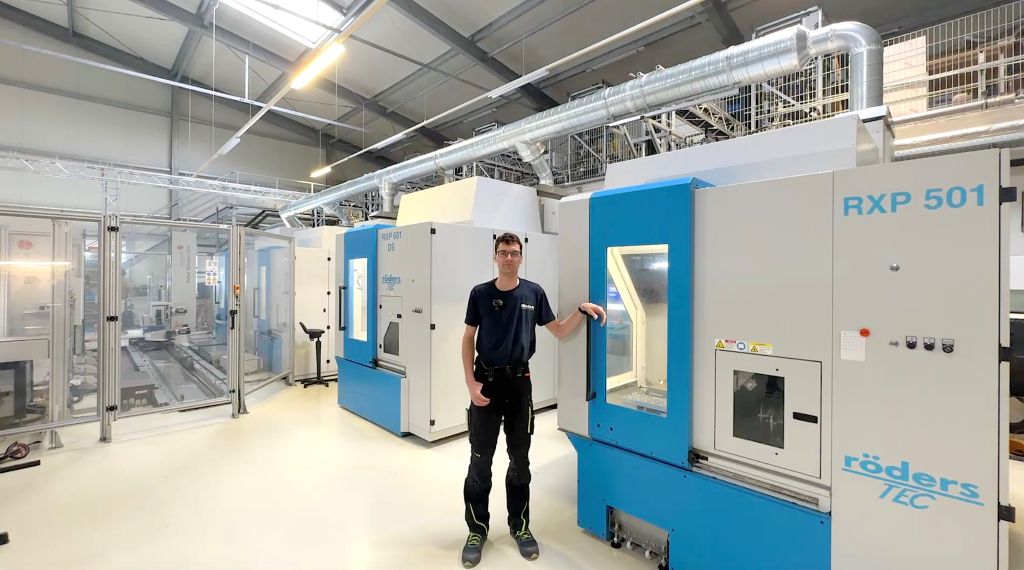
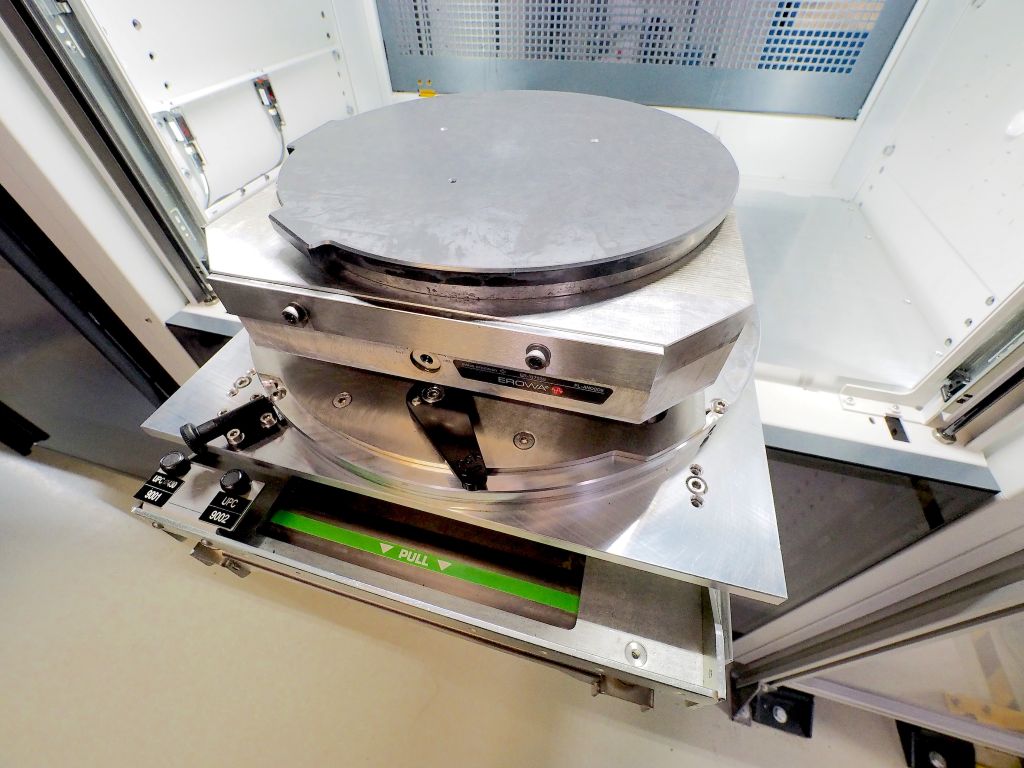
Вже перша 5-осна машина виробника з нижньосаксонського Зольтау вразила користувачів. Незабаром BACH RC придбала 3-осний центр. У 2024 році одразу ж були придбані ще дві такі ж машини – цього разу з автоматизацією за допомогою лінійного оброблення EROWA.
Як 3-осеві центри типу RXP 501, так і два 5-осеві центри RXP 601 DS оснащені шпинделями HSK-40 і можуть працювати зі швидкістю до 42 000 об/хв, мають повний комплект шліфувального обладнання з шліфувальним шпинделем, датчиками тілесного шуму, шліфувальними циклами та базою даних параметрів шліфування.
„У зв'язку зі зростанням обсягів замовлень нам довелося розширити наші потужності, а також ми хочемо мати резервне виробництво“, пояснює Мільке причини інвестицій.
Автоматизація подовжує час роботи машин.
Лінійна автоматизація має для BACH RC чотири переваги: хоча виробництво працює в одній зміні, автоматизація дозволяє машинам продовжувати роботу після закінчення робочого часу. Для важких нагрівальних чіпсів для кремнієвих пластин діаметром 300 мм вимагається точність менше одного мікрометра; час обробки може становити до 14 годин. Тепер вони також працюють після закінчення робочого дня та у вихідні.
Якщо під час безлюдного часу обробки виникає помилка, наприклад, через відсутність інструмента або якщо машина виявляє пошкодження через контроль зламу, це вже передбачено. Тоді система самостійно виводить деталь і обробляє наступну деталь. Таким чином, автоматизація запобігає простою.
Третя перевага: деталі залишаються закріпленими на своїй піддоні протягом усього процесу, час перенастроювання відпадає, точність зростає, а витрати на налаштування зменшуються.
І наостанок, склад піддонів служить додатковим сховищем інструментів, з якого машини можуть централізовано постачатися інструментами. Це плюс, який ще більше спрощує обслуговування системи.
Досвід з автоматизацією, за словами Мільке, дуже хороший, тому незабаром планується також включити дві перші придбані "Рьодерс", щоб ще більше збільшити доступні години обробки.
Програмування, цикли та стратегії обробки
Технолог обробки металів Патрік Мацке, як користувач, окрім високої та надійної якості обробки, також цінує дуже гнучке та просте у використанні управління Рьодерс RMS6. Важливі параметричні цикли шліфування команда розробила у тісній співпраці з підтримкою Рьодерс на основі циклів самого управління. Зазвичай він і його колеги програмують обробку деталей, як у класичному CNC-управлінні, безпосередньо на машині. "Просте управління та висока точність машин дають мені вирішальні переваги при обробці високоміцної кераміки з кремнієвого нітриту."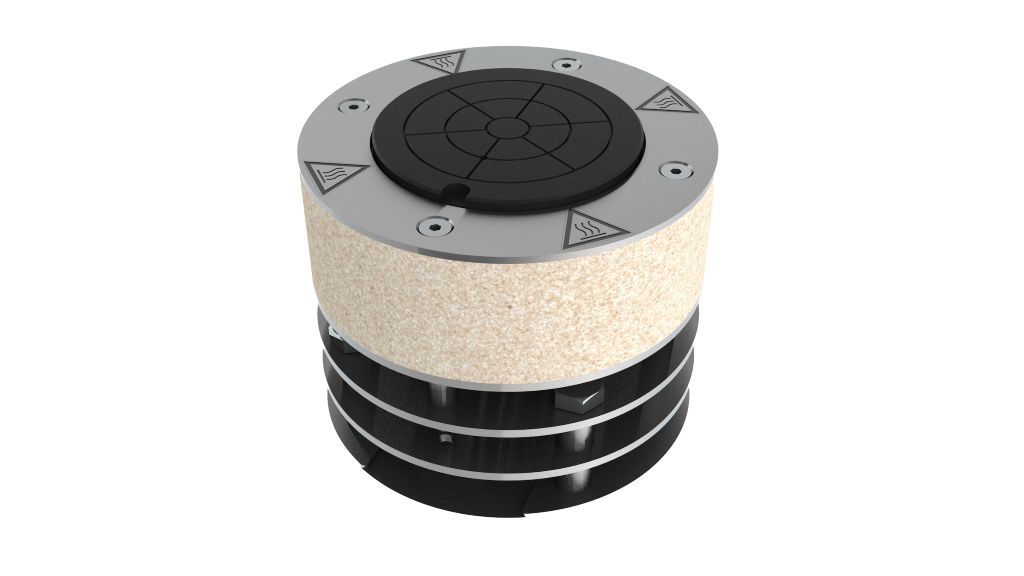
Позитивним є також інтерпольоване швидкісне шліфування на 5-осевих машинах. Завдяки лінійним прямим приводам можна з високими швидкостями підйому точно шліфувати 2D-контури, які з чистим гвинтовим шліфуванням геометрично не досягають необхідної точності. Якість поверхні та терміни служби інструментів значно покращені в порівнянні з традиційним шліфуванням.
Для обробки Мацке та його колеги в основному використовують алмазні інструменти виробників Schott і Schell з внутрішнім охолодженням через емульсію під тиском 80 бар. Таким чином, також можна безпечно виготовляти отвори від 1,5 мм в діаметрі.
"Наші очікування від машин повністю виправдалися", - радіє Мільке. Він також задоволений завантаженням, замовлення BACH RC знаходиться на здоровому рівні.
Контакт: