Silicijev nitrid spada med najtrše materiale tehnične keramike. Ker je zelo dober toplotni prevodnik, podjetje Bach Resistor Ceramics (Bach RC) iz njega po svojih recepturah izdeluje zmogljive in visoko dinamične grelne elemente. Pri trdem obdelovanju keramičnih delov s tolerancami le nekaj mikrometrov se Brandenburžani zanašajo na štiri natančne freze in brusilne stroje podjetja Röders.
Komponente iz silikonskega nitrida ponujajo številne prednosti: zaradi kombinacije visoke trdnosti, nizkega koeficienta toplotne razširljivosti in relativno velikega E-modula jih je mogoče v nekaj sekundah segreti na temperature do 1.000 ºC. Zahvaljujoč vgrajenim hladilnim kanalom za stisnjen zrak ali dušikovo hlajenje jih je mogoče tudi hitro ohladiti – brez poškodb. Dosežejo se hitrosti segrevanja do 150 K/min in hitrosti hlajenja do 30 K/min.
Ta lastnost jo naredi zanimivo za številna področja uporabe, zlasti za industrijo polprevodnikov. Pri podjetju Bach Resistor Ceramics tako približno polovica prihodkov izhaja iz grelnih elementov za to visokotehnološko panogo. Poleg tega se izdelki uporabljajo v embalažni tehniki – predvsem za živila – v medicinski in pečarski tehniki, pri 3D-tiskanju kovin in pri posebnih aplikacijah.
Danes obsega spekter delov družinskega podjetja iz Brandenburg, ki ima sedež v Seefeldu, blizu Berlina, več kot 1.000 standardnih komponent. Izdelujejo se enojni kosi in majhne serije – od elementov, težkih le nekaj gramov in velikih kot znamka do več kilogramov težkih grelnih plošč in polprevodniških grelnih čepov premera do 400 mm. Medtem ko majhni grelni elementi med drugim zagotavljajo, da so kave v kapsulah ali porcije smetane za kavo za gostinstvo zatesnjene s toploto, večji deli prispevajo k varnemu povezovanju zavornih oblog z njihovimi nosilci.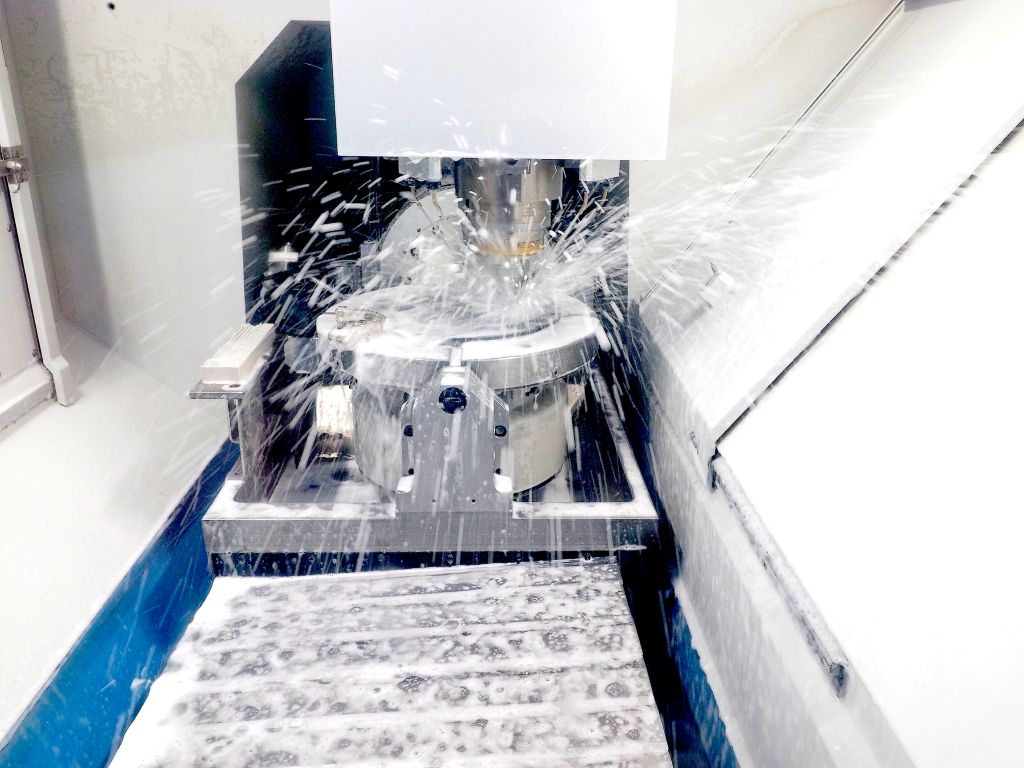
Monolitni sintrani deli so edinstveni po vsem svetu.
Podjetje, ustanovljeno leta 1994 v Berlinu, trdi, da je edini ponudnik na svetu, ki lahko električno prevodne in izolativne faze silikonskega nitrida monolitno proizvaja v enem samem sintranju. Zahvaljujoč tej proizvodni tehnologiji so grelni elementi BACH RC v primerjavi s komponentami z natisnjenimi vodniki bolj homogeni in znatno zmogljivejši.
Prednosti so cenjene po vsem svetu: leta 2025 je 60 zaposlenih ustvarilo okoli 10 milijonov evrov prihodkov. Svojim mednarodnim strankam je Bach RC blizu zahvaljujoč prodajnim partnerjem na Japonskem, v Južni Koreji, Tajvanu, Kitajski, ZDA, Danskem, Italiji, Avstriji in Švici.
Izziv obdelave trdne keramike
Proizvodnja na edinem proizvodnem mestu v bližini Berlina se začne z mešanjem prahu silikonskega nitrida po lastnih recepturah. Sledijo granulacija, foliranje, stiskanje in razvezovanje. Nato grejo tako nastali zeleni izdelki na vroče stiskanje pri temperaturah do 1.800 °C v štirih sintrnih napravah. Vsakih tri do pet delov s premerom do 400 mm preide skozi sintrni postopek v približno 24 urah. Tako nastali obdelovanci dosežejo končno trdoto do 2.000 HV in skoraj nimajo poroznosti.
Velika trdota komponent postavlja visoke zahteve za natančno obdelavo. Na njih je treba izvrtati prirezne luknje, frezati žepke in utore ter brusiti površine in faze. Standardne tolerance znašajo ±5 µm, v polprevodniški industriji pa celo le ±2,5 µm.
Pri tem je pomembno pravo orodje, predvsem pa ima stroj odločilno vlogo: mora imeti visoko togost, zagotavljati potrebno dinamično natančnost, imeti ustrezno hitro vreteno in zanesljivo ohranjati svojo natančnost skozi dolga časovna obdobja. Poleg tega mora biti stroj seveda zasnovan tako, da abrazivna brusna voda ne povzroča poškodb.
Poleg frezarskih strojev, kot so tisti podjetja Röders, je bila v razpravi tudi čista koordinatna brusilna naprava. „Ta bi bila za naše zahteve sicer tehnično primerna – vendar prevelika in predraga. Poleg tega rešitev ne bi nudila polne petosne funkcionalnosti, kar je bilo nujno potrebno,“ pojasnjuje René Mielke, višji vodja in med drugim odgovoren za nakup strojev.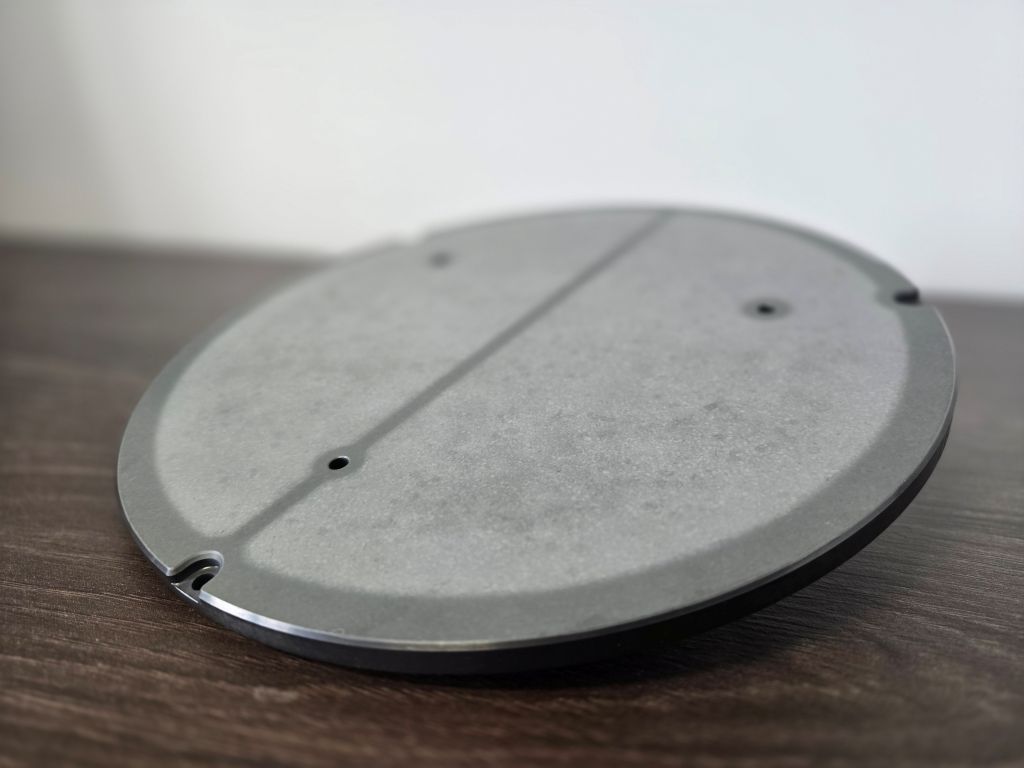
Zakaj je Röders prejel naročilo
BACH RC se je leta 2018 kot prvi odločil za 5-osni frezarski in brusilni center podjetja Röders GmbH. Po Mielkejevih besedah je za stroje proizvajalca govorilo več razlogov, med katerimi so velika togost, zelo visoka natančnost in brezstopenjski linearni direktni pogoni – kar je nepogrešljivo za interpolirano hitro brušenje keramike s hitrostjo dviga do 30.000 mm/min.
Prepričali so ga tudi detajli, kot sta breztrenjski uravnoteženje teže s pomočjo vakuuma in krmiljenje z doslej nedosegljivim regulatorjem s frekvenco 32 kHz.
Pomembne so mu bile tudi učinkovite tesnitve, ki zanesljivo preprečujejo vdor hladilne emulzije v vodila in pogone. Med drugimi prednostmi so bile tudi uporabniku prijazna, windows-based Röders krmilna enota ter temperaturna stabilnost strojev; ti dosegajo zahtevane kakovosti tudi brez zahtevnega klimatiziranega okolja.
Ne nazadnje sta Mielkeju bila všeč hitra storitev in cenjenje s strani proizvajalca strojev: „Röders je od začetka odprto prisluhnil našim idejam – vedno smo imeli tesno izmenjavo na enaki ravni z intenzivnim svetovanjem. To je bilo zabavno in nas prepričalo.“
Ne glede na to, ali z tremi ali petimi osi: stroji Röders prepričajo.
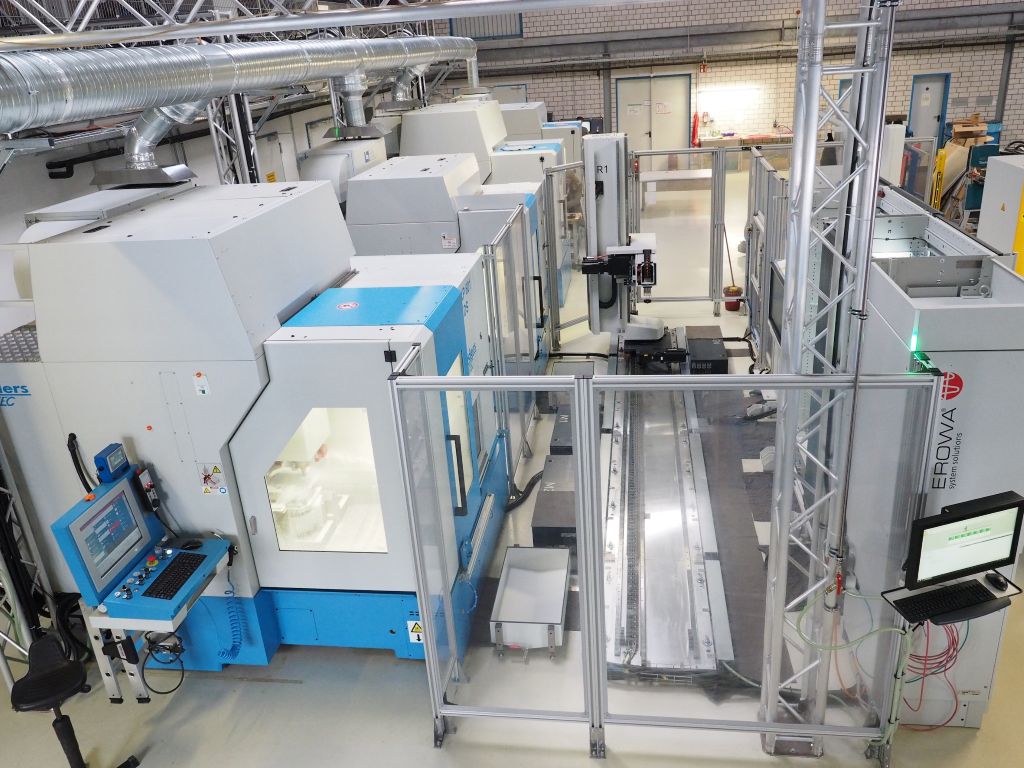
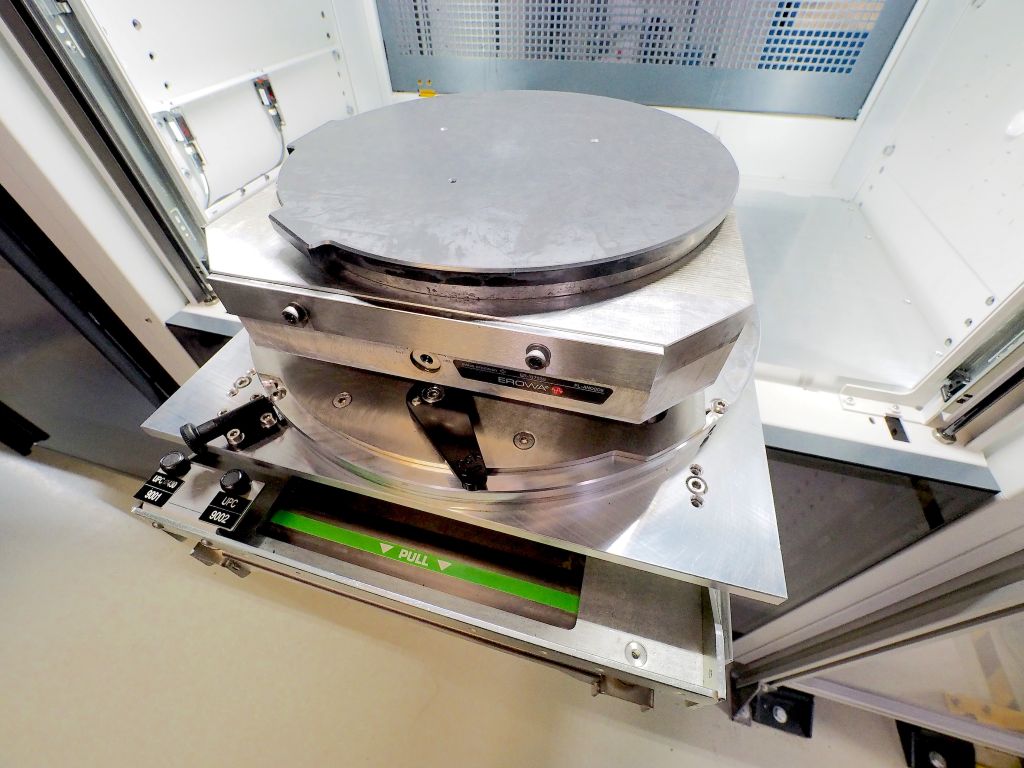
Že prva 5-osna naprava proizvajalca iz soltau v Spodnji Saški je navdušila uporabnike. Kmalu zatem je BACH RC pridobil 3-osni center. Leta 2024 so nato naenkrat sledile še dve enaki napravi – tokrat vključno z avtomatizacijo z EROWA linearno obdelavo.
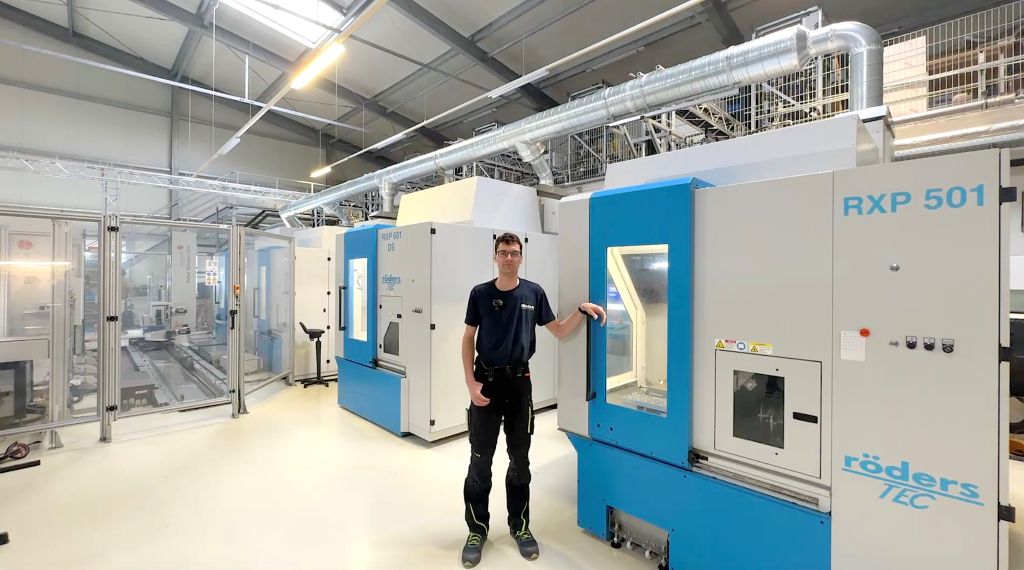
Tako 3-osi centri tipa RXP 501 kot tudi dva 5-osi centra RXP 601 DS so opremljeni z HSK-40 vretenom in do 42.000 min⁻¹, ter imajo celoten paket za brušenje z brusnim vretenom, senzoriko telesnega zvoka, brušenjske cikle in podatkovno bazo parametrov brušenja.
„Ob upoštevanju naraščajočih naročil smo morali razširiti naše kapacitete, poleg tega želimo imeti tudi redundantno proizvodnjo,“ pojasnjuje Mielke ozadje naložbe.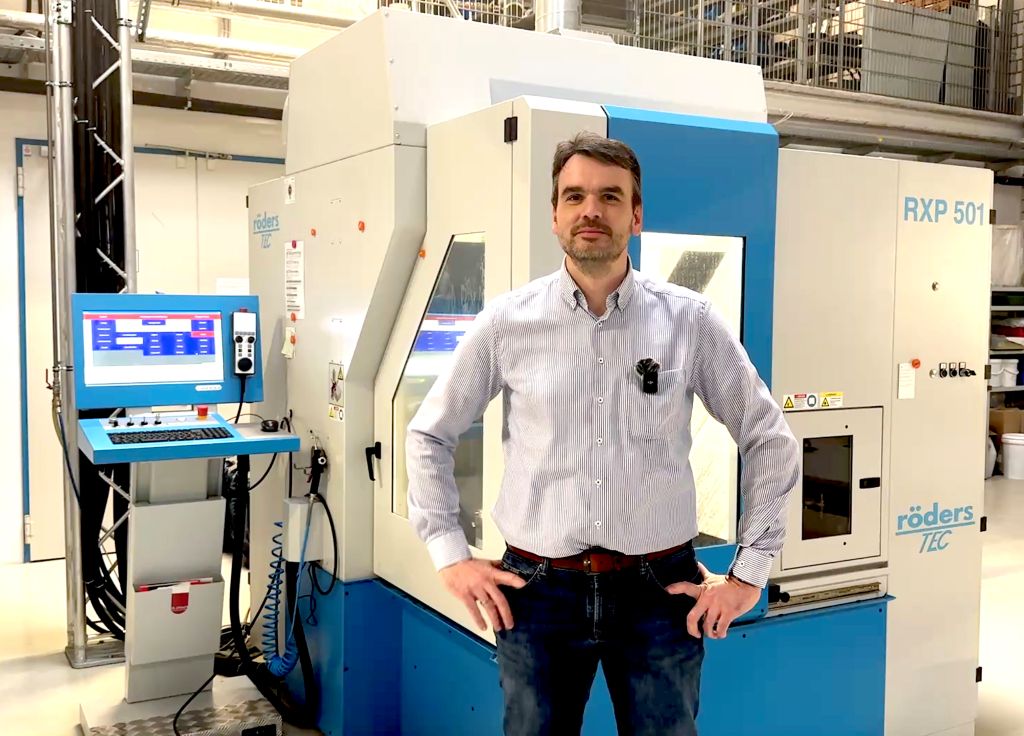
Avtomatizacija podaljšuje čas delovanja strojev.
Linearna avtomatizacija prinaša za BACH RC štiri prednosti: čeprav obrat deluje enoslojno, avtomatizacija omogoča nadaljevanje delovanja strojev po koncu delovnega časa. Pri večkilogramskih grelnih čeljustih za silicijeve waferje s premerom 300 mm so zahtevane ravnosti pod enim mikrometrom; obdelovalni časi lahko trajajo do 14 ur. Zdaj delujejo tudi po delovnem času in ob koncu tedna.
Če v času brez človeške prisotnosti pri obdelavi pride do napake, na primer, ker orodje manjka ali stroj zazna poškodbo preko svoje kontrole napak, je poskrbljeno. Takrat sistem samodejno izloči del in obdeluje naslednji del. Na ta način avtomatizacija preprečuje zastoje.
Tretja prednost: deli ostanejo med celotnim procesom pritrjeni na svoji paleti, čas preklapljanja odpade, natančnost se povečuje in stroški priprave se zmanjšujejo.
In na koncu služi skladišče palet kot dodatni shranjevalnik orodij, iz katerega se lahko stroji centralno oskrbujejo z orodji. Prednost, ki dodatno poenostavi upravljanje sistema.
Izkušnje z avtomatizacijo so po Mielkeju zelo dobre, zato naj bi kmalu vključili tudi dva prvotno kupljena 'Röders', da bi še povečali razpoložljive obdelovalne ure.
Programiranje, cikli in obdelovalne strategije
Obdelovalni tehnik Patrick Matzke kot uporabnik poleg visoke in zanesljive kakovosti obdelave cenijo tudi zelo fleksibilno in enostavno za uporabo Röders krmiljenje RMS6. Pomembne parametrične brusne cikle je ekipa razvila v tesnem sodelovanju s podporo Röders na podlagi ciklov samega krmiljenja. Večinoma on in njegovi kolegi programirajo obdelavo delov, kot pri klasičnem CNC krmiljenju, neposredno na stroju. 'Enostavno krmiljenje in visoka natančnost strojev prinašata zame odločilne prednosti pri obdelavi visoko trdne silicijeve nitride keramike.'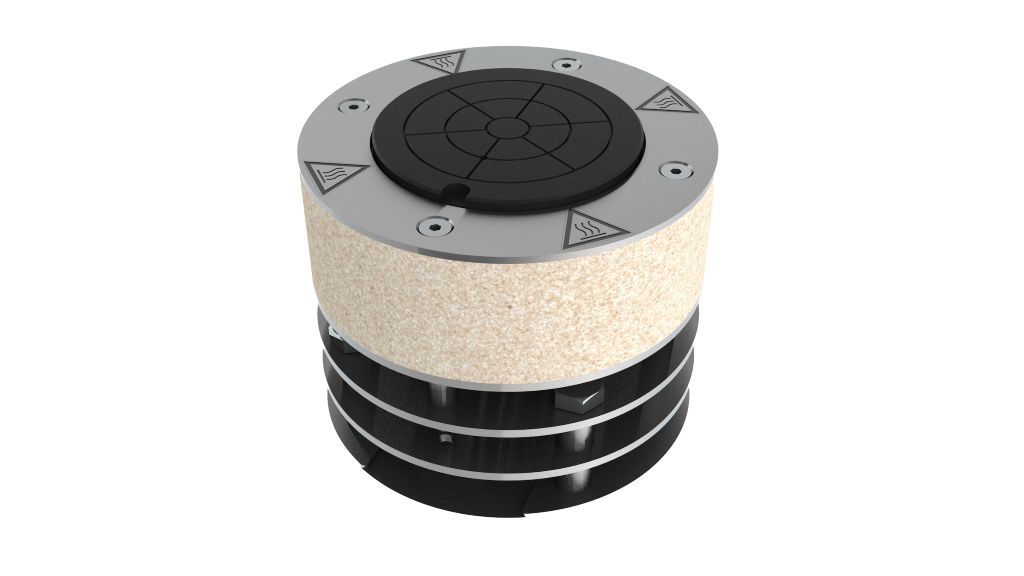
Pozitivno je tudi interpolirano hitro brušenje na 5-osnih strojih. Zaradi linearnih direktnih pogonov je mogoče z visokimi hitrostmi dviga natančno brusiti 2D konture, ki jih z čistim heliksnim brušenjem geometrically ni mogoče doseči v zahtevani natančnosti. Kakovost površine in življenjska doba orodij sta poleg tega v primerjavi s konvencionalnim brušenjem bistveno izboljšani.
Za obdelavo Matzke in njegovi kolegi predvsem uporabljajo diamantna orodja proizvajalcev Schott in Schell z notranjim hlajenjem preko emulzije pri 80 bar. Tako so tudi vrtine s premerom od 1,5 mm procesno varno izdelane.
'Naša pričakovanja glede strojev so bila popolnoma izpolnjena', se veseli Mielke. Z obremenitvijo je prav tako zadovoljen, naročila BACH RC so na zdravem nivoju.
Kontakt: