Verbundwerkstoffe verändern die Industrie, doch ihre Bearbeitung ist nach wie vor sehr herausfordernd. Selbst mit fortschrittlichen Maschinen und Steuerungsprozessen stellt das Zerspanen von Fasern und Harz für Ingenieure und Bediener eine große Herausforderung dar. Liam Haglington, Produktmanager für Vollhartmetallfräser bei Sandvik Coromant, erläutert, wie ein fortschrittliches Werkzeugdesign und moderne Werkstofftechnik Fertigungsunternehmen dabei unterstützen, die Grenzen der Bearbeitung abrasiver Verbundwerkstoffe zu überwinden.
Leichte, hochfeste Verbundwerkstoffe wie kohlenstofffaserverstärkte Kunststoffe (CFK) ermöglichen eine unübertroffene Leistung und überzeugen durch ein ausgezeichnetes Verhältnis von Steifigkeit zu Gewicht sowie durch Korrosionsbeständigkeit und Designflexibilität. All dies sind entscheidende Faktoren für eine erfolgreiche Leichtbauweise.
Nach wie vor ist die Luft- und Raumfahrt der anspruchsvollste Anwendungsbereich für Verbundwerkstoffe. Bauteile wie das Rumpfgerüst, die Tragflächen, die Stabilisatoren, die Holme, die Rippen und die Bodenbalken sind für die strukturelle Integrität von entscheidender Bedeutung – sie werden oft in Großserien mit hoher Präzision bearbeitet. Verbundwerkstoffe eignen sich hierfür besonders gut, da sie ein hohes Steifigkeits-Gewichts-Verhältnis sowie eine hervorragende Widerstandsfähigkeit gegen Werkstoffermüdung bieten. Durch die Faserausrichtung können sie so angepasst werden, dass sie genau dort Festigkeit liefern, wo diese benötigt wird. All dies sind Eigenschaften, die für leichtgewichtige, leistungsstarke Flugzeugkomponenten unerlässlich sind.
Aber auch andere Branchen profitieren davon. So nutzen Automobilhersteller CFK, um das Gewicht zu reduzieren und die Effizienz zu steigern. Laut JEC sind Verbundwerkstoffe „entscheidend für Anwendungen, bei denen eine Gewichtsreduzierung von zentraler Bedeutung ist, um die Kraftstoffeffizienz zu verbessern und die Emission von Treibhausgasen zu begrenzen“. Sie machen mittlerweile rund 17 Prozent der in der Luft- und Raumfahrt verwendeten Materialien sowie 8 Prozent der im Transportsektor eingesetzten Werkstoffe aus. In all diesen Bereichen führen eine stabile Prozesssteuerung und zuverlässige Werkzeuge direkt zu Kosteneinsparungen und mehr Produktionssicherheit.
Warum die Bearbeitung von Verbundwerkstoffen so anspruchsvoll ist
Die Bearbeitung von Verbundwerkstoffen unterscheidet sich stark von der von Metallen, da bei ihnen steife, abrasive Fasern mit einer weicheren Harzmatrix kombiniert werden. Bereits eine geringfügige Änderung der Faserausrichtung kann das Materialverhalten beim Zerspanen maßgeblich verändern. Was an der Oberfläche einheitlich erscheint, ist für das Werkzeug eine sich ständig verändernde Umgebung.
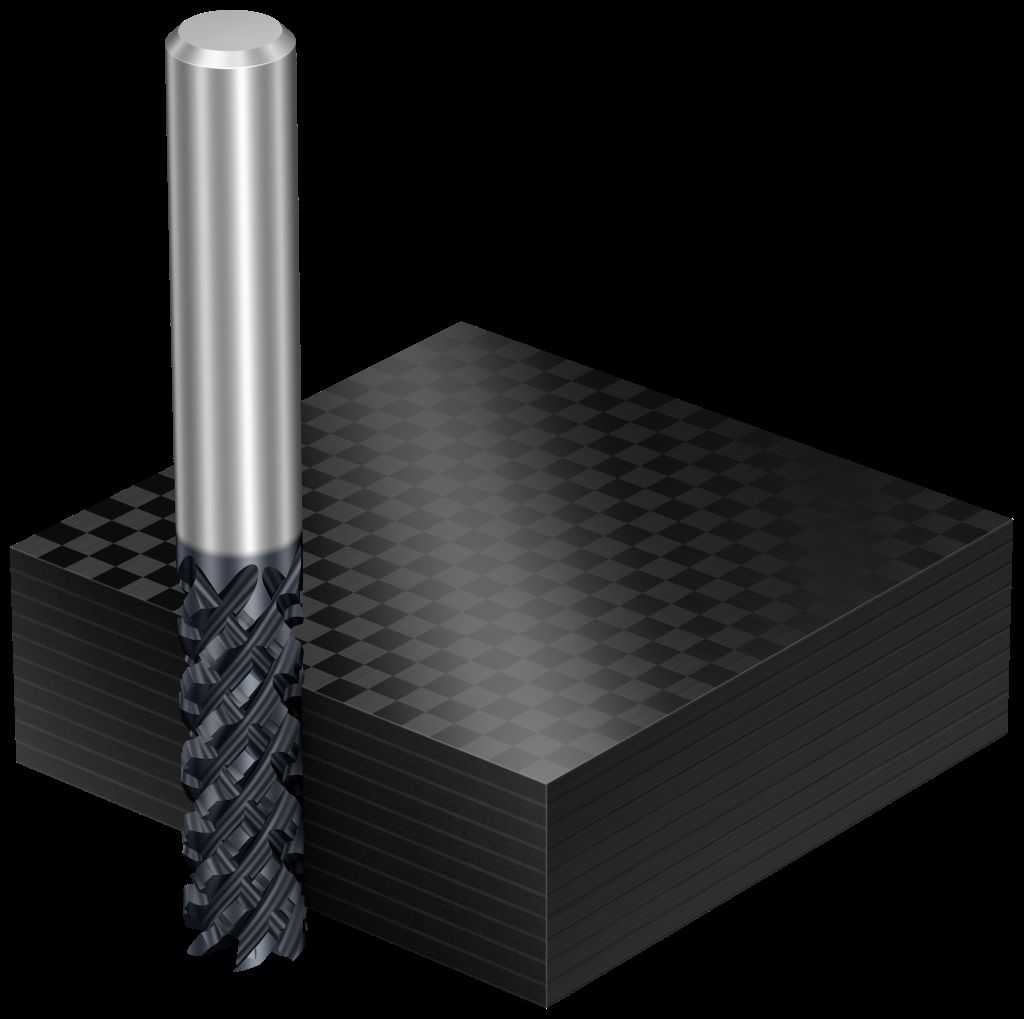
Dieses wechselnde Verhalten führt bei Fertigungsunternehmen, die Verbundwerkstoffe bearbeiten, zu den bekannten Defekten:
• Delamination: Die Schichten trennen sich unter übermäßigen Kräften voneinander.
• Es können ungeschnittene oder herausgezogene Fasern auftreten, wenn das Werkzeug die Verstärkung nicht sauber durchtrennen kann.
• Die Oberflächenqualität kann ungleichmäßig werden, wenn Fasern und Harz unterschiedlich auf Hitze und Druck reagieren.
All diese Probleme haben dieselbe zugrunde liegende Ursache. Das Material verhält sich nicht konsistent, weshalb seine Fehlermöglichkeiten unvorhersehbar sind.
Die Auswirkungen auf die Produktion können erheblich sein. Denn Fehler führen zu Ausschuss, zu mehr Kontrollen, zu Nacharbeit und zu Produktionsstillständen – insbesondere in hochpräzisen Umgebungen der Luft- und Raumfahrt, in denen Abweichungen nicht zulässig sind.
Hinzu kommt die erhöhte Wärmeempfindlichkeit, die die Sache zusätzlich erschwert. Bei steigenden Temperaturen wird das Harz weich, während die Fasern starr bleiben. Dadurch erhöht sich das Risiko von Delamination oder Ausfransungen. Ist der Schnitt zu kalt, bleibt das Harz spröde und der Werkzeugverschleiß beschleunigt sich. Die Schnittparameter müssen daher sehr präzise gesteuert werden, doch herkömmliche Werkzeuge haben oft Schwierigkeiten, das richtige Gleichgewicht zu finden. Die Folge sind schneller Verschleiß, ungewisse Standzeiten und eine verminderte Bauteilqualität.
Eine zuverlässige Bearbeitung hängt von Werkzeugen ab, die den Prozess stabilisieren, Vibrationen kontrollieren und die Wärmeentwicklung bewältigen. Ohne diese Kontrolle bleibt die Bearbeitung von Verbundwerkstoffen eine herausfordernde und unvorhersehbare Aufgabe.
Lösung: CoroMill Plura Composite 2P350
Um diese Anforderungen zu erfüllen, ist ein Werkzeug erforderlich, das das Material nicht nur schneidet, sondern auch steuert, wie sich die Fasern trennen und wie sich der Verschleiß mit der Zeit entwickelt. Auf Basis dieser Kriterien wurde der CoroMill Plura Composite 2P350 entwickelt.
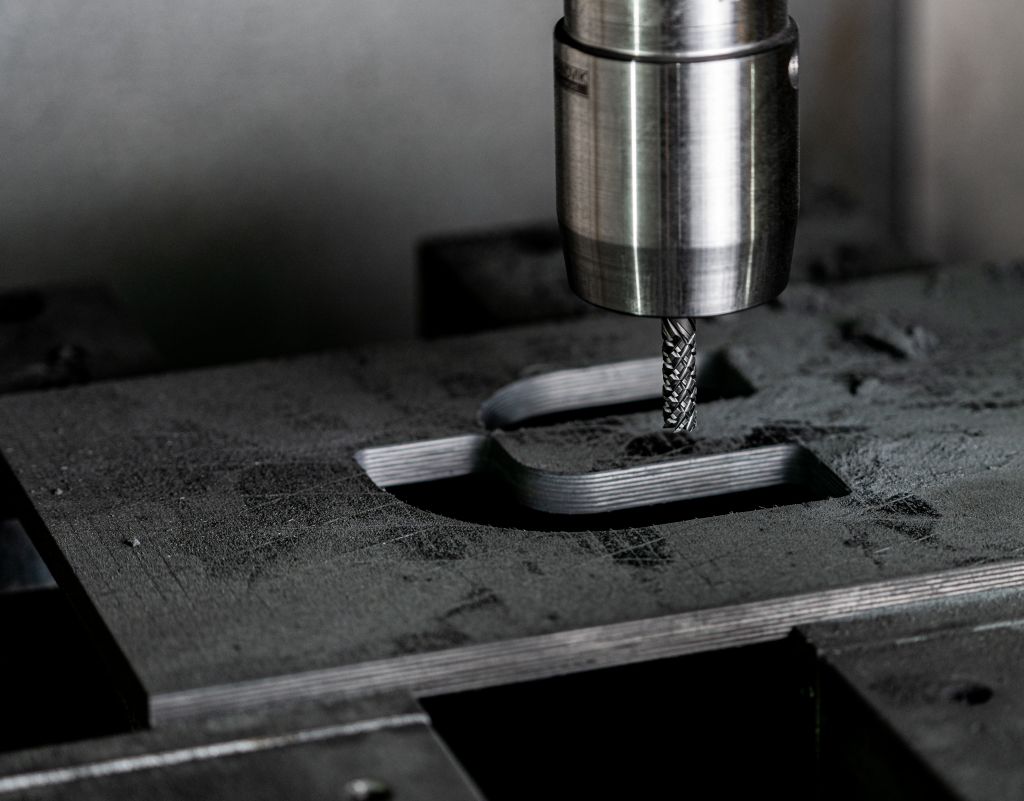
Das Kernstück des 2P350 ist sein einzigartiger Doppelschneidmechanismus. Im Gegensatz zu herkömmlichen Schaftfräsern schneidet er die Fasern sauber durch, anstatt sie zu zerreißen. Der Mechanismus funktioniert nach dem Scherenprinzip: Zwei Schneidkanten werden zusammengeführt, um die Fasern kontrolliert anzuheben und zu schneiden. Dabei führt eine Schneide die Fasern, während die andere sie schneidet. Dies hält das Laminat stabil und beugt einer Delaminierung vor. Durch diese koordinierte Bewegung wird zudem die Schnittbelastung ausgeglichen, was Vibrationen reduziert und einen gleichmäßigeren sowie besser vorhersehbaren Bearbeitungsprozess ermöglicht.
Die Geometrie des Werkzeugs ist auf eine hohe Produktivität ausgelegt. Große Spankanäle sorgen für eine effektive Absaugung von Staub und losen Fasern, die während des Bearbeitungsprozesses entstehen. Durch deren schnelle Beseitigung wird das Risiko von Nachschneiden verringert und der Schnitt bleibt stabil und sauber. Egal ob Nutenfräsen, Schrägeintauchen oder Kantenfräsen – der 2P350 erledigt alle Arbeitsschritte von der Schrupp- bis zur Schlichtbearbeitung in nur einer Aufspannung. Geringere Vibrationen und ein gleichmäßiger Schnitt sorgen zudem für eine ruhigere und angenehmere Arbeitsumgebung in der Fertigung.
Der CoroMill Plura Composite 2P350 behält sein Schneidverhalten unter einer Vielzahl von Bedingungen bei. Dadurch können Fertigungsunternehmen unabhängig von Abweichungen bei Werkstücken oder Werkzeughaltern eine gleichbleibend hohe Qualität sicherstellen. Der kontrollierte Schneidmechanismus verbessert zudem die Leistung bei komplexen Bearbeitungen. Dies ist insbesondere in der unbemannten oder automatisierten Fertigung von Bedeutung, da in diesen Fällen keine manuellen Eingriffe möglich sind. Das vorhersehbare Werkzeugverhalten und die geringeren Vibrationen verringern die Wahrscheinlichkeit eines plötzlichen Werkzeugverschleißes, ermöglichen eine kontinuierliche Produktion und reduzieren die Abhängigkeit von der Erfahrung des Bedieners.
Die Leistungsfähigkeit von O2AD
Bei Anwendungen mit abrasiven Verbundwerkstoffen ist die Geometrie allein jedoch nicht ausreichend. Die Schneidkanten müssen außerdem der ständigen Einwirkung von Verstärkungsfasern standhalten, wofür sich die O2AD-Sorte ideal eignet.
Die O2AD-Sorte verbindet fortschrittliche Werkstofftechnik mit einer dicken, stark haftenden CVD-Beschichtung. Das maßgeschneiderte Substrat gewährleistet eine optimale Verbindung zwischen Diamantschicht und Werkzeugkörper, verhindert ein vorzeitiges Ablösen der Beschichtung und verlängert somit die Standzeit des Werkzeugs.
Tests haben bereits gezeigt, dass sich die Standzeit im Vergleich zur bisherigen Sorte O12M etwa verdoppelt. In einem konkreten Anwendungsfall in der Luftfahrtindustrie, bei dem ein Bauteil eines Flugzeugflügels unter Vakuum auf einer 5-Achs-Portalmaschine trocken bearbeitet wurde, konnte mit der Sorte O2AD unter denselben Schnittbedingungen eine Steigerung der Standzeit um 100 Prozent im Vergleich zu O12M erzielt werden. Das Verschleißverhalten ist vorhersehbar und erfolgt schrittweise, sodass das Vertrauen wächst, die Schnittparameter zu erhöhen und gleichzeitig Ausschuss zu reduzieren und die Anzahl der Werkzeugwechsel zu verringern. Dies führt zu spürbaren Kosteneinsparungen durch längere Bearbeitungsfenster, einen reduzierten Werkzeugbestand und weniger Stillstandzeiten.
Die O2AD-Sorte kombiniert die Festigkeit der Diamantbeschichtung mit einem stabilen Substrat. Damit werden die Hauptherausforderungen beim Fräsen von Verbundwerkstoffen direkt adressiert. Eine gleichbleibende Schneidkantenqualität sorgt für konstante Schnittkräfte, reduziert Vibrationen und ermöglicht eine bessere Vorhersagbarkeit des Bearbeitungsprozesses. Fertigungsunternehmen können damit bei abrasiven Verbundwerkstoffen sauberere Schnitte, eine gleichmäßigere Standzeit und zuverlässigere Ergebnisse erzielen.
Fazit
Der CoroMill Plura Composite 2P350 mit der O2AD-Sorte bewältigt abrasiven Verschleiß, Delaminierungsrisiko, Wärmeempfindlichkeit sowie Vibrationen. Er ermöglicht damit die Herstellung hochwertiger Bauteile mit gleichbleibender Leistung – unabhängig von deren Komplexität oder Variabilität. So hilft der 2P350 Unternehmen aus der Luft- und Raumfahrt, der Automobilindustrie sowie den Bereichen Verteidigung, Weltraum- und Schifffahrtanwendungen, ihre Produktivität zu steigern, die Bauteilintegrität zu schützen und ihre Kosten zu kontrollieren. Er eröffnet allen, die vor der Herausforderung der Unbearbeitbarkeit stehen, neue Möglichkeiten im Bereich des zuverlässigen Hochleistungsfräsens von Verbundwerkstoffen.
Im größeren Zusammenhang betrachtet zeigen diese Fortschritte, wie Entwicklungen in der Geometrie und der Werkstofftechnik die Möglichkeiten der Verbundwerkstoffbearbeitung neu definieren. Delaminierung, Faservariabilität und Wärmeempfindlichkeit sind bei der Arbeit mit diesen Materialien stets zu berücksichtigende Faktoren, doch die richtige Technologie kann diese Herausforderungen meistern und einen stabilen und vorhersehbaren Betrieb gewährleisten.
Kontakt: