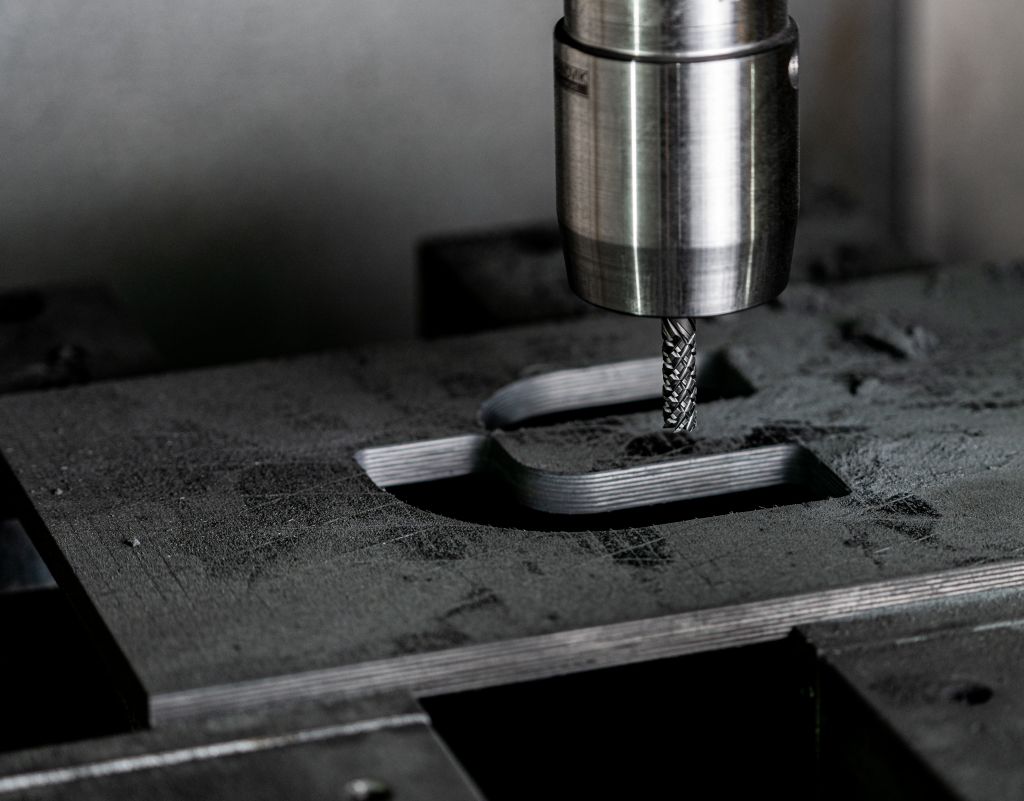
Kompozyty zmieniają przemysł, ale ich obróbka wciąż stanowi duże wyzwanie. Nawet przy zaawansowanych maszynach i procesach sterowania, obróbka włókien i żywic jest dużym wyzwaniem dla inżynierów i operatorów. Liam Haglington, menedżer produktu w zakresie narzędzi skrawających z pełnego węglika w Sandvik Coromant, wyjaśnia, jak zaawansowany design narzędzi i nowoczesna inżynieria materiałowa wspierają firmy produkcyjne w pokonywaniu granic obróbki ściernych kompozytów.
Lekkie, wysokowytrzymałe materiały kompozytowe, takie jak tworzywa sztuczne wzmocnione włóknem węglowym (CFK), zapewniają niezrównaną wydajność i wyróżniają się doskonałym stosunkiem sztywności do wagi, a także odpornością na korozję i elastycznością w projektowaniu. Wszystkie te czynniki są kluczowe dla udanej budowy lekkiej.
Wciąż lotnictwo i kosmonautyka są najbardziej wymagającym obszarem zastosowań dla kompozytów. Elementy takie jak szkielet kadłuba, skrzydła, stabilizatory, dźwigary, żebra i belki podłogowe są kluczowe dla integralności strukturalnej – często są one obrabiane w dużych seriach z wysoką precyzją. Kompozyty nadają się do tego szczególnie dobrze, ponieważ oferują wysoką sztywność w stosunku do wagi oraz doskonałą odporność na zmęczenie materiału. Dzięki orientacji włókien mogą być dostosowywane tak, aby dostarczały wytrzymałość dokładnie tam, gdzie jest to potrzebne. Wszystkie te cechy są niezbędne dla lekkich, wydajnych komponentów samolotów.
Ale także inne branże zyskują na tym. Producenci samochodów wykorzystują CFRP, aby zmniejszyć wagę i zwiększyć efektywność. Według JEC materiały kompozytowe są „kluczowe dla zastosowań, w których redukcja wagi jest kluczowa dla poprawy efektywności paliwowej i ograniczenia emisji gazów cieplarnianych”. Stanowią obecnie około 17 procent materiałów używanych w lotnictwie i kosmonautyce oraz 8 procent materiałów stosowanych w sektorze transportowym. We wszystkich tych obszarach stabilne sterowanie procesami i niezawodne narzędzia prowadzą bezpośrednio do oszczędności kosztów i większego bezpieczeństwa produkcji.
Dlaczego obróbka materiałów kompozytowych jest tak wymagająca?
Obróbka kompozytów różni się znacznie od obróbki metali, ponieważ łączy sztywne, ścierne włókna z miękką matrycą żywiczną. Już niewielka zmiana w orientacji włókien może znacząco wpłynąć na zachowanie materiału podczas obróbki skrawaniem. To, co na powierzchni wydaje się jednorodne, dla narzędzia jest ciągle zmieniającym się środowiskiem.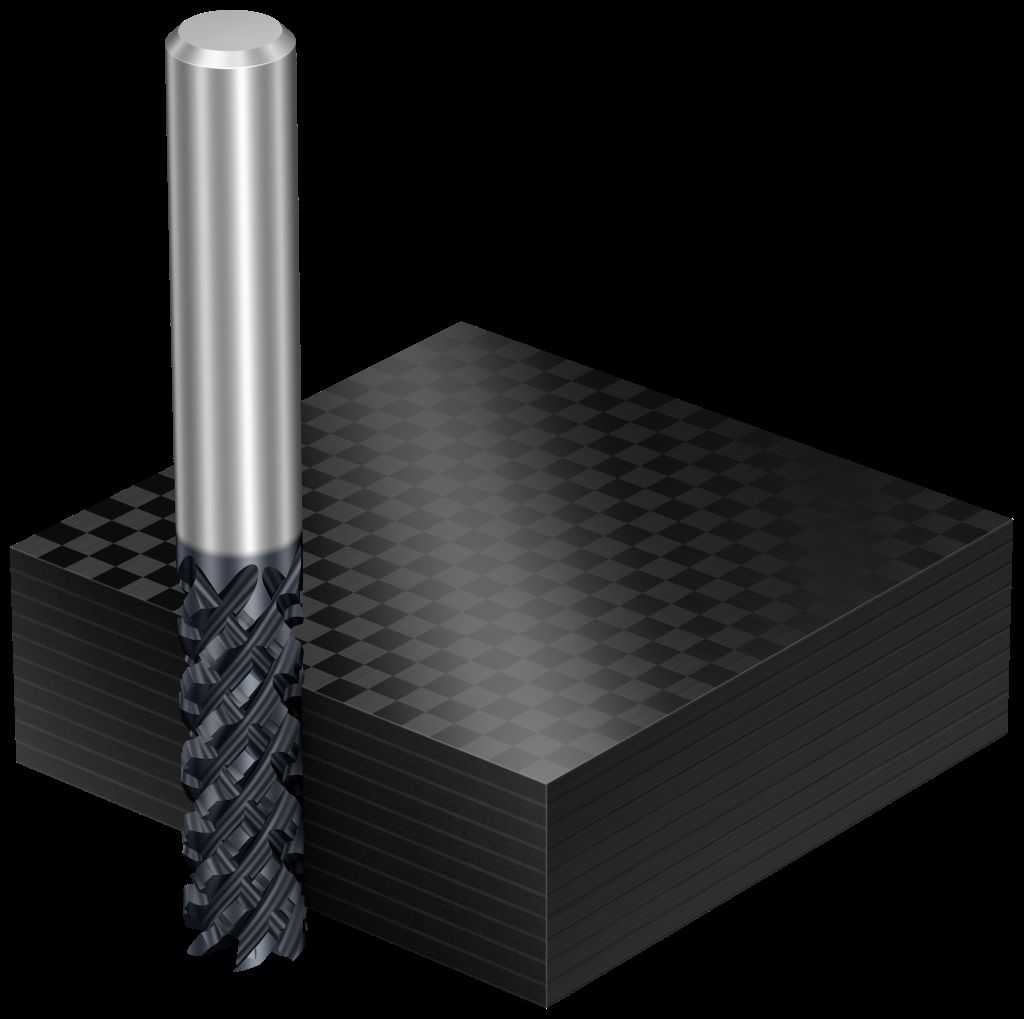
To zmienne zachowanie prowadzi w przedsiębiorstwach produkcyjnych zajmujących się obróbką kompozytów do znanych defektów:
• Delaminacja: Warstwy oddzielają się od siebie pod wpływem nadmiernych sił.
• Mogą wystąpić nieprzycięte lub wyciągnięte włókna, jeśli narzędzie nie jest w stanie dokładnie przeciąć wzmocnienia.
• Jakość powierzchni może być nierównomierna, gdy włókna i żywica różnie reagują na ciepło i ciśnienie.
Wszystkie te problemy mają tę samą podstawową przyczynę. Materiał nie zachowuje się w sposób spójny, co sprawia, że jego możliwości błędów są nieprzewidywalne.
Wpływ na produkcję może być znaczny. Błędy prowadzą do odpadów, do większej liczby kontroli, do poprawek i do przestojów w produkcji – szczególnie w wysoko precyzyjnych środowiskach lotniczych i kosmicznych, gdzie odchylenia są niedopuszczalne.
Dodatkowo występuje zwiększona wrażliwość na ciepło, co dodatkowo utrudnia sprawę. Wraz ze wzrostem temperatury żywica staje się miękka, podczas gdy włókna pozostają sztywne. W rezultacie zwiększa się ryzyko delaminacji lub strzępienia. Jeśli cięcie jest zbyt zimne, żywica pozostaje krucha, a zużycie narzędzi przyspiesza. Parametry cięcia muszą być zatem bardzo precyzyjnie kontrolowane, jednak tradycyjne narzędzia często mają trudności z osiągnięciem odpowiedniej równowagi. Skutkiem tego jest szybsze zużycie, niepewne czasy pracy oraz obniżona jakość komponentów.
Niezawodne przetwarzanie zależy od narzędzi, które stabilizują proces, kontrolują wibracje i radzą sobie z rozwojem ciepła. Bez tej kontroli obróbka materiałów kompozytowych pozostaje wyzwaniem i nieprzewidywalnym zadaniem.
Rozwiązanie: CoroMill Plura Composite 2P350
Aby spełnić te wymagania, potrzebne jest narzędzie, które nie tylko tnie materiał, ale także kontroluje, jak oddzielają się włókna i jak rozwija się zużycie z upływem czasu. Na podstawie tych kryteriów opracowano CoroMill Plura Composite 2P350.
Rdzeniem 2P350 jest jego unikalny mechanizm podwójnego cięcia. W przeciwieństwie do tradycyjnych frezów trzpieniowych, przecina on włókna czysto, zamiast je rwać. Mechanizm działa na zasadzie nożyc: dwie krawędzie tnące są zbliżane do siebie, aby kontrolować podnoszenie i cięcie włókien. Przy tym jedna krawędź prowadzi włókna, podczas gdy druga je tnie. To utrzymuje laminat stabilnym i zapobiega delaminacji. Dzięki temu skoordynowanemu ruchowi równoważone są również obciążenia cięcia, co redukuje wibracje i umożliwia bardziej równomierny oraz lepiej przewidywalny proces obróbczy.
Geometria narzędzia została zaprojektowana z myślą o wysokiej wydajności. Duże kanały wiórowe zapewniają skuteczne odsysanie pyłu i luźnych włókien, które powstają podczas procesu obróbcze. Szybkie usunięcie tych zanieczyszczeń zmniejsza ryzyko ponownego cięcia, a cięcie pozostaje stabilne i czyste. Niezależnie od tego, czy chodzi o frezowanie rowków, ukośne zanurzenie czy frezowanie krawędzi – 2P350 wykonuje wszystkie etapy pracy, od obróbki wstępnej po wykończeniową, w zaledwie jednym mocowaniu. Mniejsze wibracje i równomierne cięcie zapewniają również spokojniejsze i przyjemniejsze środowisko pracy w produkcji.
CoroMill Plura Composite 2P350 zachowuje swoje właściwości skrawające w różnych warunkach. Dzięki temu firmy produkcyjne mogą zapewnić niezmiennie wysoką jakość, niezależnie od odchyleń w obrabianych przedmiotach czy uchwytach narzędziowych. Kontrolowany mechanizm skrawania poprawia również wydajność w przypadku skomplikowanych obróbek. Ma to szczególne znaczenie w produkcji bezobsługowej lub zautomatyzowanej, gdzie nie są możliwe manualne interwencje. Przewidywalne zachowanie narzędzia oraz mniejsze wibracje zmniejszają prawdopodobieństwo nagłego zużycia narzędzia, umożliwiają ciągłą produkcję i redukują zależność od doświadczenia operatora.
Wydajność O2AD
W przypadku zastosowań z materiałami kompozytowymi o właściwościach abrazyjnych sama geometria nie wystarcza. Krawędzie tnące muszą również wytrzymać stałe działanie włókien wzmacniających, do czego idealnie nadaje się gatunek O2AD.
Rodzaj O2AD łączy zaawansowaną technologię materiałową z grubą, mocno przylegającą powłoką CVD. Dostosowane podłoże zapewnia optymalne połączenie między warstwą diamentową a korpusem narzędzia, zapobiega przedwczesnemu odklejaniu się powłoki, a tym samym wydłuża żywotność narzędzia.
Testy już wykazały, że czas eksploatacji w porównaniu do dotychczasowego gatunku O12M wzrasta około dwukrotnie. W konkretnym przypadku zastosowania w przemyśle lotniczym, w którym element skrzydła samolotu był obrabiany na sucho pod próżnią na maszynie portalowej 5-osiowej, udało się uzyskać wzrost czasu eksploatacji o 100 procent w porównaniu do O12M przy tych samych warunkach skrawania. Zachowanie się materiału ściernego jest przewidywalne i przebiega stopniowo, co zwiększa zaufanie do podnoszenia parametrów skrawania, jednocześnie redukując odpady i zmniejszając liczbę wymian narzędzi. Prowadzi to do odczuwalnych oszczędności kosztów dzięki dłuższym oknom obróbczych, zmniejszonemu zapasowi narzędzi i krótszym czasom przestojów.
Gatunek O2AD łączy wytrzymałość powłoki diamentowej z stabilnym podłożem. Dzięki temu bezpośrednio adresowane są główne wyzwania związane z frezowaniem kompozytów. Stała jakość krawędzi skrawających zapewnia stałe siły skrawania, redukuje wibracje i umożliwia lepsze przewidywanie procesu obróbczy. Firmy produkcyjne mogą dzięki temu uzyskiwać czystsze cięcia, bardziej równomierny czas eksploatacji i bardziej niezawodne wyniki przy obróbce materiałów kompozytowych.
Podsumowanie
Frez CoroMill Plura Composite 2P350 z gatunkiem O2AD radzi sobie z ściernym zużyciem, ryzykiem delaminacji, wrażliwością na ciepło oraz wibracjami. Umożliwia to produkcję wysokiej jakości komponentów o stałej wydajności - niezależnie od ich złożoności czy zmienności. Dzięki temu 2P350 pomaga firmom z branży lotniczej, motoryzacyjnej oraz w obszarach obrony, kosmosu i żeglugi zwiększać swoją wydajność, chronić integralność komponentów i kontrolować koszty. Otwiera to nowe możliwości dla wszystkich, którzy stają przed wyzwaniem obróbki trudnych materiałów w obszarze niezawodnego frezowania kompozytów o wysokiej wydajności.
W szerszym kontekście te postępy pokazują, jak rozwój geometrii i inżynierii materiałowej redefiniuje możliwości obróbki kompozytów. Delaminacja, zmienność włókien i wrażliwość na ciepło to czynniki, które zawsze należy brać pod uwagę przy pracy z tymi materiałami, ale odpowiednia technologia może sprostać tym wyzwaniom i zapewnić stabilną i przewidywalną pracę.
Kontakt: