Renowacja maszyn narzędziowych staje się coraz bardziej opłacalną i technicznie atrakcyjną alternatywą dla zakupu nowych. Szczególnie w przypadku wysokiej jakości maszyn bazowych, całościowe podejście do retrofitu otwiera możliwość znacznego zwiększenia wydajności, bezpieczeństwa procesów i elastyczności w porównaniu do pierwotnego stanu dostawy.
Aktualnym przykładem jest modernizacja centrum obróbczo-frezarskiego INDEX G300 z osią Y dla Woodward L'Orange GmbH w Glatten, wiodącego na świecie producenta systemów wtryskowych dla dużych silników diesla.
Projekt został zrealizowany przez BCS Maschinenbau GmbH w Kirchheim unter Teck we współpracy z EWS Weigele GmbH & Co. KG w Uhingen.
Całościowy retrofit jako czynnik sukcesu
BCS stosuje w projektach retrofitu kompleksowe podejście, które oprócz mechanicznej obróbki obejmuje również modernizację sterowania, technologii napędowej i automatyzacji.
„Świadomie specjalizujemy się w maszynach INDEX z serii G i V, ponieważ ich podstawowa konstrukcja jest niezwykle solidna” - wyjaśnia Robert Eber, COO BCS Maschinenbau. „Naszym celem jest nie tylko renowacja lub wymiana zespołów, ale całościowa modernizacja maszyn oraz dostosowanie mechanicznego sprzętu, technologii sterowania i rozwiązań automatyzacyjnych do najnowszych standardów technologicznych.”
W tym przypadku istniejące sterowanie Siemens 840C zostało zastąpione aktualną generacją Siemens SINUMERIK ONE. Równolegle zmodernizowano układ napędowy, co pozwoliło na poprawę dynamiki, precyzji i efektywności energetycznej.
Również na prostotę obsługi retrofitter kładzie duży nacisk i w tym celu zintegrowano specjalnie zaprojektowany interfejs HMI BCS z przyciskami szybkiego wyboru, aby jak najbardziej ułatwić przejście dla operatora.
Optymalizacja obróbki frezarskiej dzięki technologii rewolwerowej
Głównym wyzwaniem projektu była optymalizacja istniejącej obróbki frezarskiej. Oryginalna maszyna miała zintegrowaną wrzeciono frezarskie z interfejsem HSK50, które było używane do ciężkich obróbek. Jednak konieczność przechylania wrzeciona prowadziła do wydłużonych czasów cyklu. Dodatkowo brakowało wymiennika narzędzi, co dodatkowo ograniczało elastyczność. W związku z tym trzeba było skupić się na najbardziej wymagających pracach frezarskich z użyciem wrzeciona HSK.
Wspólnie z EWS opracowano nowe koncepcje obróbcze: celem było całkowite zintegrowanie wydajności wrzeciona frezarskiego w obróbkę rewolwerową.
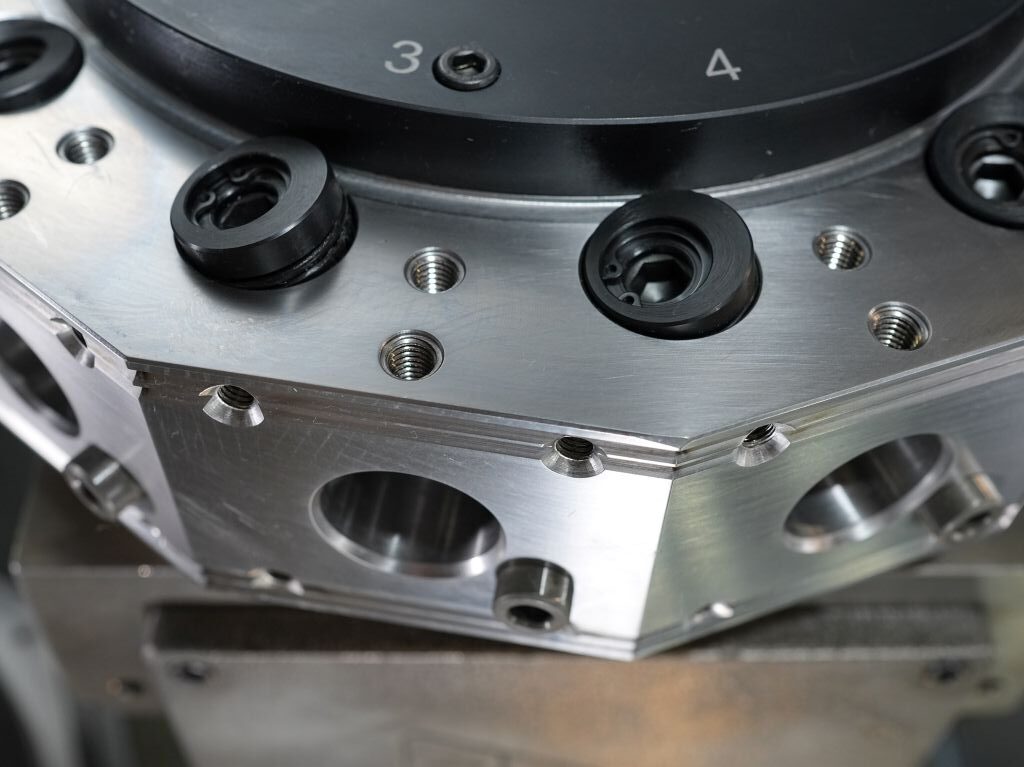
Rdzeniem rozwiązania jest system ProLine od EWS. Łączy on klasyczny interfejs VDI z dodatkową koncepcją mocowania w postaci podejścia Base-Mounted-Tool (BMT). Uchwyt narzędziowy jest mocowany nie tylko za pomocą klasycznego bolca VDI, ale również dodatkowo połączony z tarczą rewolwerową za pomocą czterech śrub.
„Połączenie VDI i mocowanych śrubowo bloków łączy elastyczność z maksymalną stabilnością” - wyjaśnia Matthias Weigele, CEO EWS. „Podczas gdy proste obróbki mogą nadal odbywać się za pomocą mocowania VDI, dla wymagających operacji frezarskich można bezpiecznie przenosić znacznie wyższe siły za pomocą 4 śrub.”
Dodatkowo napędzane narzędzia zostały wyposażone w wydajne łożyskowanie.
Odnowienie systemu wyrównawczego maszyny z V-rowka na W-zębatkę
Kolejnym istotnym elementem modernizacji była zmiana wyrównania narzędzi z V-rowków na W-zębatkę. Zapewnia to całkowicie formowalne pozycjonowanie uchwytów narzędziowych i zapobiega ich obracaniu nawet pod dużym obciążeniem.
Dodatkowo zintegrowano system szybkiej wymiany EWS Varia VX. Pomimo początkowych obaw dotyczących stabilności w obszarze ciężkiej obróbki, system okazał się skuteczny w praktyce.
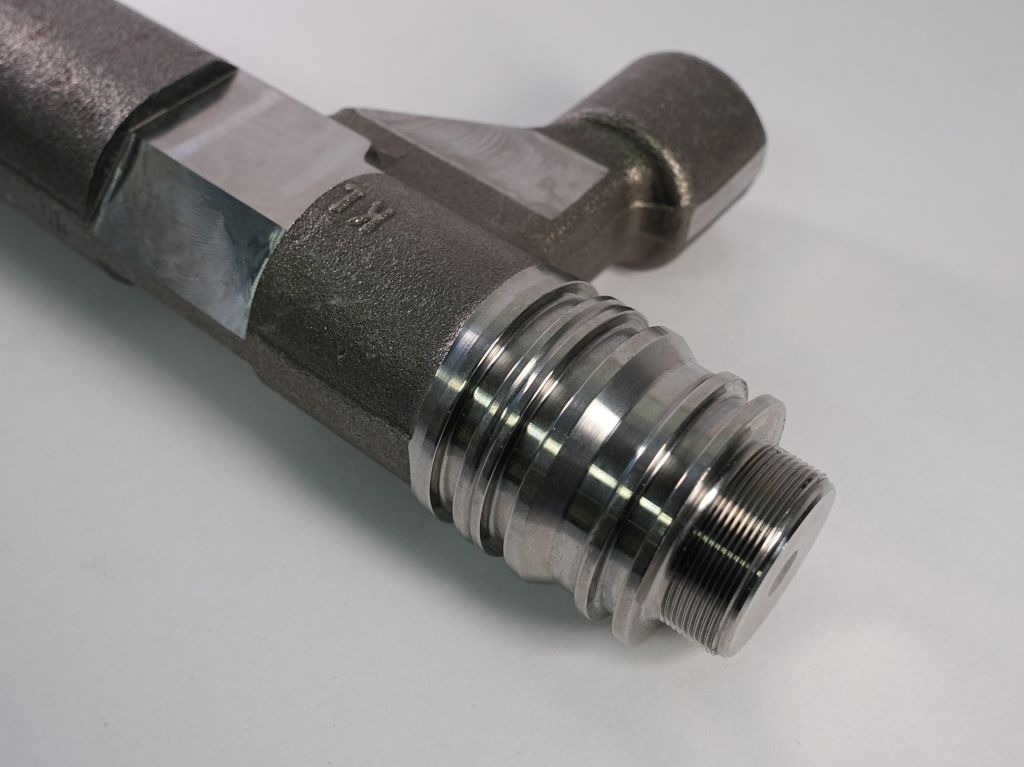
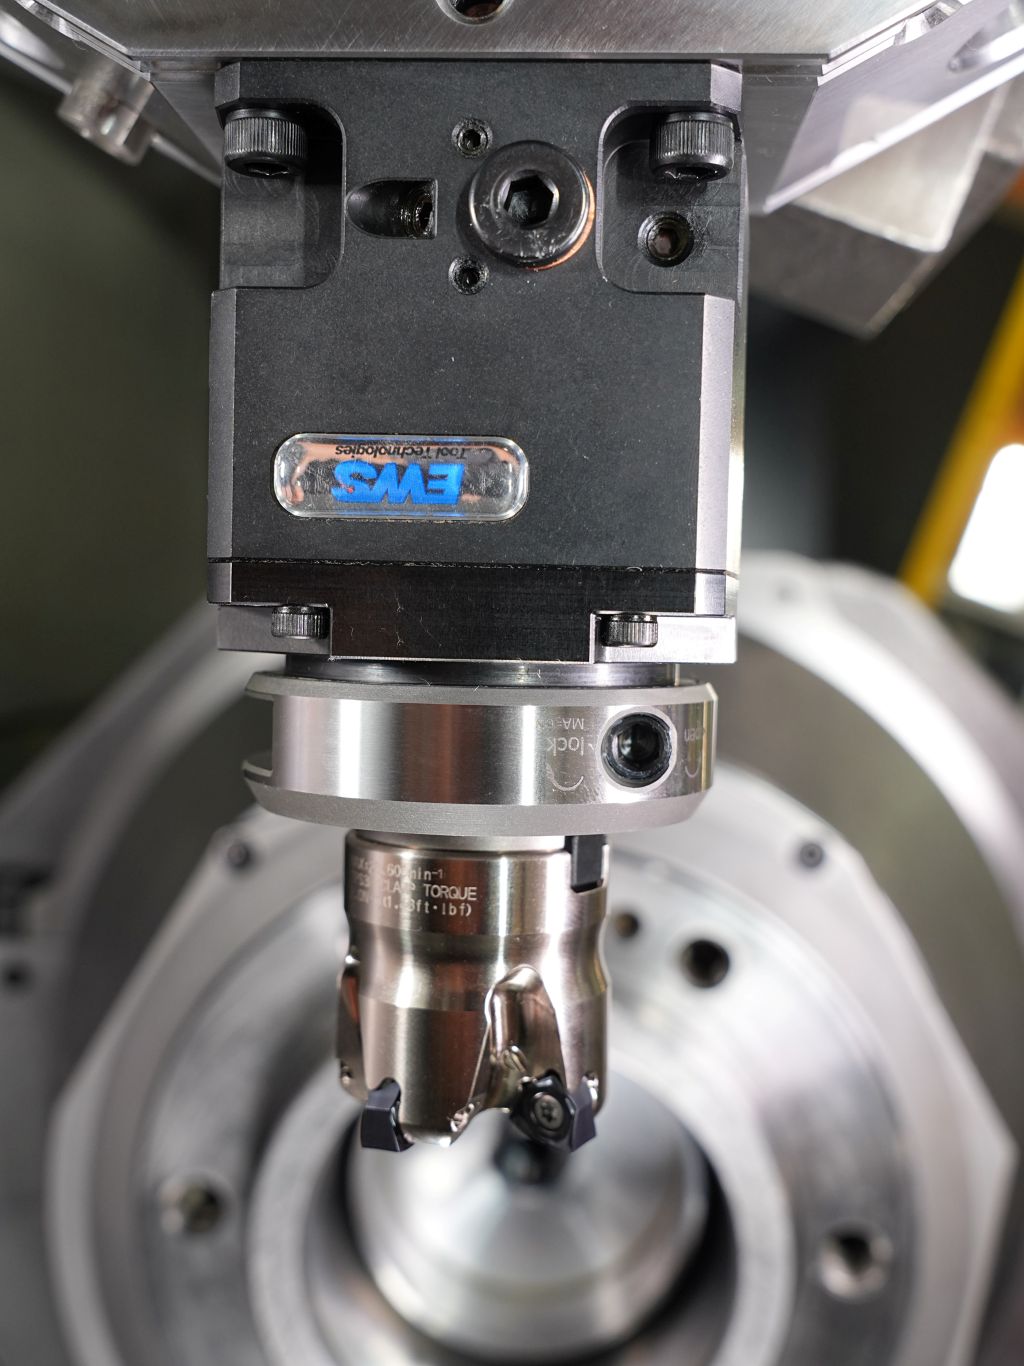 „Wymiana narzędzi zajmuje około 20 sekund – ponieważ wymieniamy przygotowane narzędzia siostrzane” - relacjonuje Tobias Mangold z działu rozwoju procesów w Woodward. „Szczególnie ważna jest powtarzalność: wstępnie ustawione narzędzia pasują od razu i umożliwiają nieprzerwaną pracę.” Przy tym potencjał błędów jest znacznie zredukowany, ponieważ długości narzędzi są zapewnione przez wstępne ustawienie narzędzi. Wynik frezowania jest imponujący, nawet przy trudnym do obróbki materiale, takim jak 42CrMo4 utwardzony do 1.000 N/mm².
Narzędzie i dane skrawania:
• Głowica narzędziowa: Ø 40 mm, 4 ostrza
• Prędkość obrotowa: 1.400 1/min
• Posuw: 0,15/ząb; 0,6 mm/obr.
• Wrzeciono: 2,5 mm
Zwiększenie wydajności i zredukowane czasy przestoju
Dzięki eliminacji przechylania wrzeciona frezarskiego uzyskuje się znaczne oszczędności czasu w procesie obróbczy. Równocześnie zwiększona sztywność mocowania narzędzi zapewnia lepsze parametry skrawania i dłuższe czasy eksploatacji w porównaniu do konwencjonalnych narzędzi napędzanych.
„Narzędzia w systemie ProLine są znacznie stabilniej mocowane” - kontynuuje Mangold. „Ma to bezpośredni wpływ na bezpieczeństwo procesów i opłacalność. Jakość obrazu frezarskiego również nas przekonała.”
Oprócz kompleksowego rozwiązania retrofit BCS oferuje również modułowe koncepcje modernizacji. Już sama wymiana tarczy rewolwerowej może znacznie zwiększyć powtarzalność i odczuwalnie skrócić czasy przestojów.
Wynik
Projekt pokazuje przykładowo, jakie możliwości tkwią w modernizacji istniejących maszyn narzędziowych. Dzięki inteligentnemu połączeniu nowoczesnej technologii sterowania, zoptymalizowanej mechaniki i innowacyjnej technologii narzędziowej można nie tylko zaoszczędzić koszty w porównaniu do zakupu nowych, ale także zrealizować znaczące zwiększenie wydajności.
Retrofit staje się zatem coraz bardziej strategicznym narzędziem, aby utrzymać istniejące systemy produkcyjne w sposób zrównoważony konkurencyjnie.
Kontakt: