Recondiționarea mașinilor-unelte devine din ce în ce mai mult o alternativă economică și tehnologică atractivă la achiziția de noi echipamente. În special pentru mașinile de bază de înaltă calitate, o abordare holistică a retrofit-ului deschide posibilitatea de a crește semnificativ performanța, siguranța procesului și flexibilitatea dincolo de starea inițială de livrare.
Un exemplu actual în acest sens este modernizarea unui centru de prelucrare INDEX G300, cu axa Y, pentru Woodward L'Orange GmbH în Glatten, un producător de frunte la nivel mondial în domeniul sistemelor de injecție pentru motoare diesel mari.
Proiectul a fost realizat de BCS Maschinenbau GmbH în Kirchheim unter Teck în colaborare cu EWS Weigele GmbH & Co. KG în Uhingen.
Retrofit holistic ca factor de succes
BCS adoptă o abordare cuprinzătoare în proiectele de retrofit, care include, pe lângă prelucrarea mecanică, și modernizarea controlului, tehnologiei de acționare și automatizării.
„Ne-am specializat în mod conștient pe mașinile INDEX din seria G și V, deoarece structura lor de bază este extrem de solidă”, explică Robert Eber, COO al BCS-Maschinenbau. „Obiectivul nostru este nu doar să recondiționăm sau să înlocuim module, ci să modernizăm complet mașinile și să le aducem în conformitate cu cele mai recente standarde tehnologice în domeniile hardware-ului mecanic, tehnologiei de control și soluțiilor de automatizare personalizate.”
În acest caz, controlul existent Siemens 840C a fost înlocuit cu actuala generație Siemens SINUMERIK ONE. În paralel, a avut loc reînnoirea sistemului de acționare, ceea ce a îmbunătățit dinamica, precizia și eficiența energetică.
De asemenea, retrofitter-ul pune un mare accent pe ușurința de utilizare și a integrat o interfață de operare BCS-HMI cu butoane de selecție rapidă, pentru a face tranziția pentru operator cât mai simplă posibil.
Optimizarea prelucrării prin tehnologia revolver
O provocare centrală a proiectului a fost optimizarea prelucrării existente. Mașina inițială avea un mandrină de frezare integrată cu interfață HSK50, utilizată pentru prelucrări grele. Cu toate acestea, necesitatea de a înclina mandrina a dus la timp de ciclu prelungit. În plus, nu era disponibil un schimbător de unelte, ceea ce a restricționat și mai mult flexibilitatea. Astfel, a fost necesar să ne concentrăm pe cele mai exigente lucrări de frezare cu mandrina HSK.
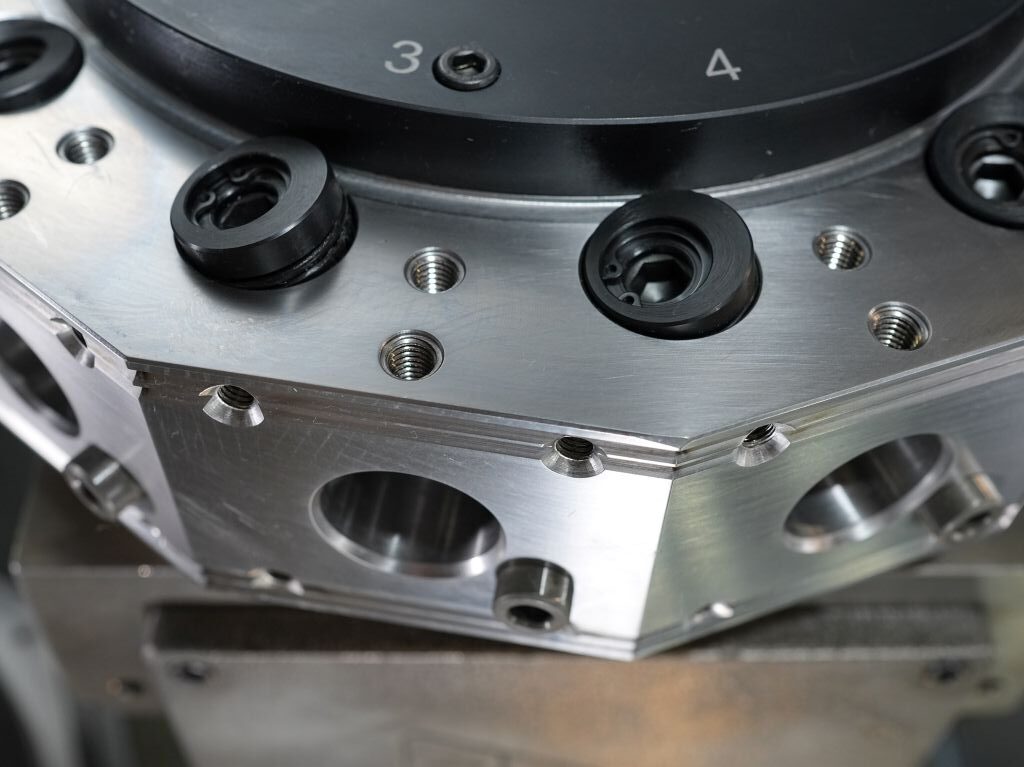
Împreună cu EWS, a fost dezvoltat un nou concept de prelucrare: scopul a fost de a integra complet performanța mandrinei de frezare în prelucrarea revolver.
Nucleul soluției este sistemul ProLine de la EWS. Acesta combină interfața clasică VDI cu un concept suplimentar de fixare prin șuruburi în sensul unei abordări de tip Base-Mounted-Tool (BMT). Clemele pentru unelte nu sunt doar fixate prin șurubul clasic VDI, ci sunt de asemenea conectate prin patru șuruburi cu discul revolver.
„Combinația dintre VDI și clemele fixate prin șuruburi îmbină flexibilitatea și stabilitatea maximă”, explică Matthias Weigele, CEO al EWS. „În timp ce prelucrările simple pot continua să fie efectuate prin fixarea VDI, pentru operațiuni de frezare mai exigente, forțele mult mai mari pot fi transmise în siguranță prin cele 4 șuruburi.”
De asemenea, uneltele acționate au fost echipate cu lagăre puternice.
Reînnoirea sistemului de aliniere a mașinii de la șină V la dinte W
O altă componentă esențială a modernizării a fost trecerea de la alinierea uneltelor de la șine V la un dinte W. Aceasta asigură o poziționare completă a suporturilor pentru unelte și împiedică răsucirea chiar și sub sarcini mari.
În plus, a fost integrat sistemul de schimb rapid EWS Varia VX. În ciuda îngrijorărilor inițiale cu privire la stabilitatea în domeniul prelucrării grele, sistemul a reușit să convingă în practică.
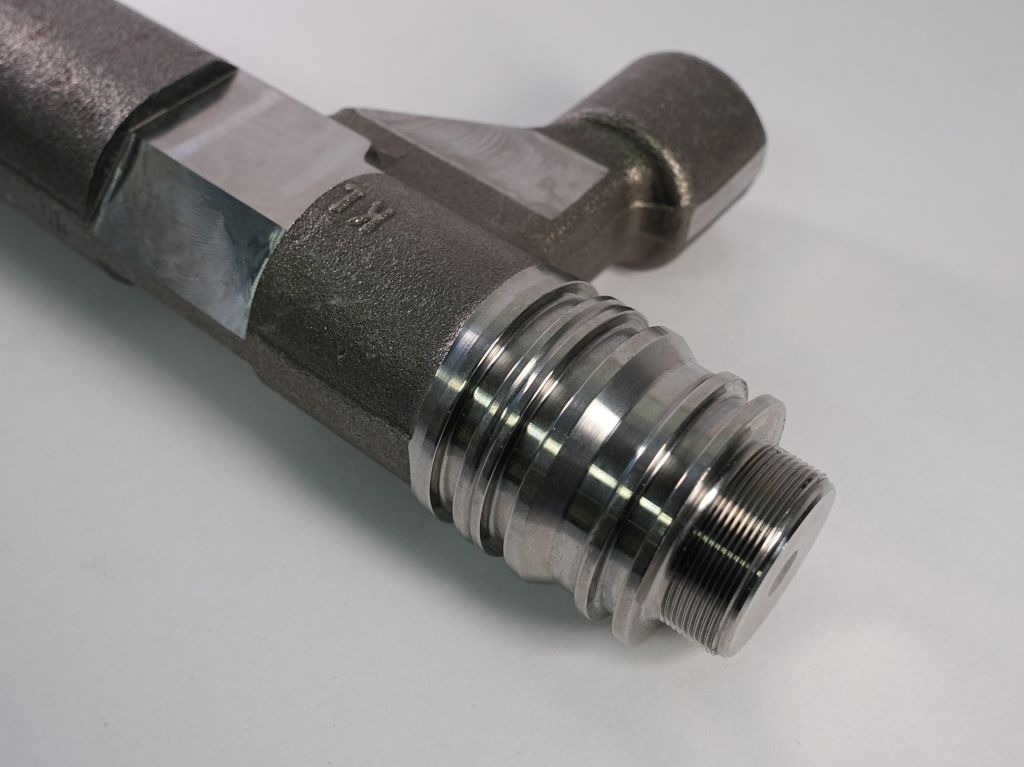
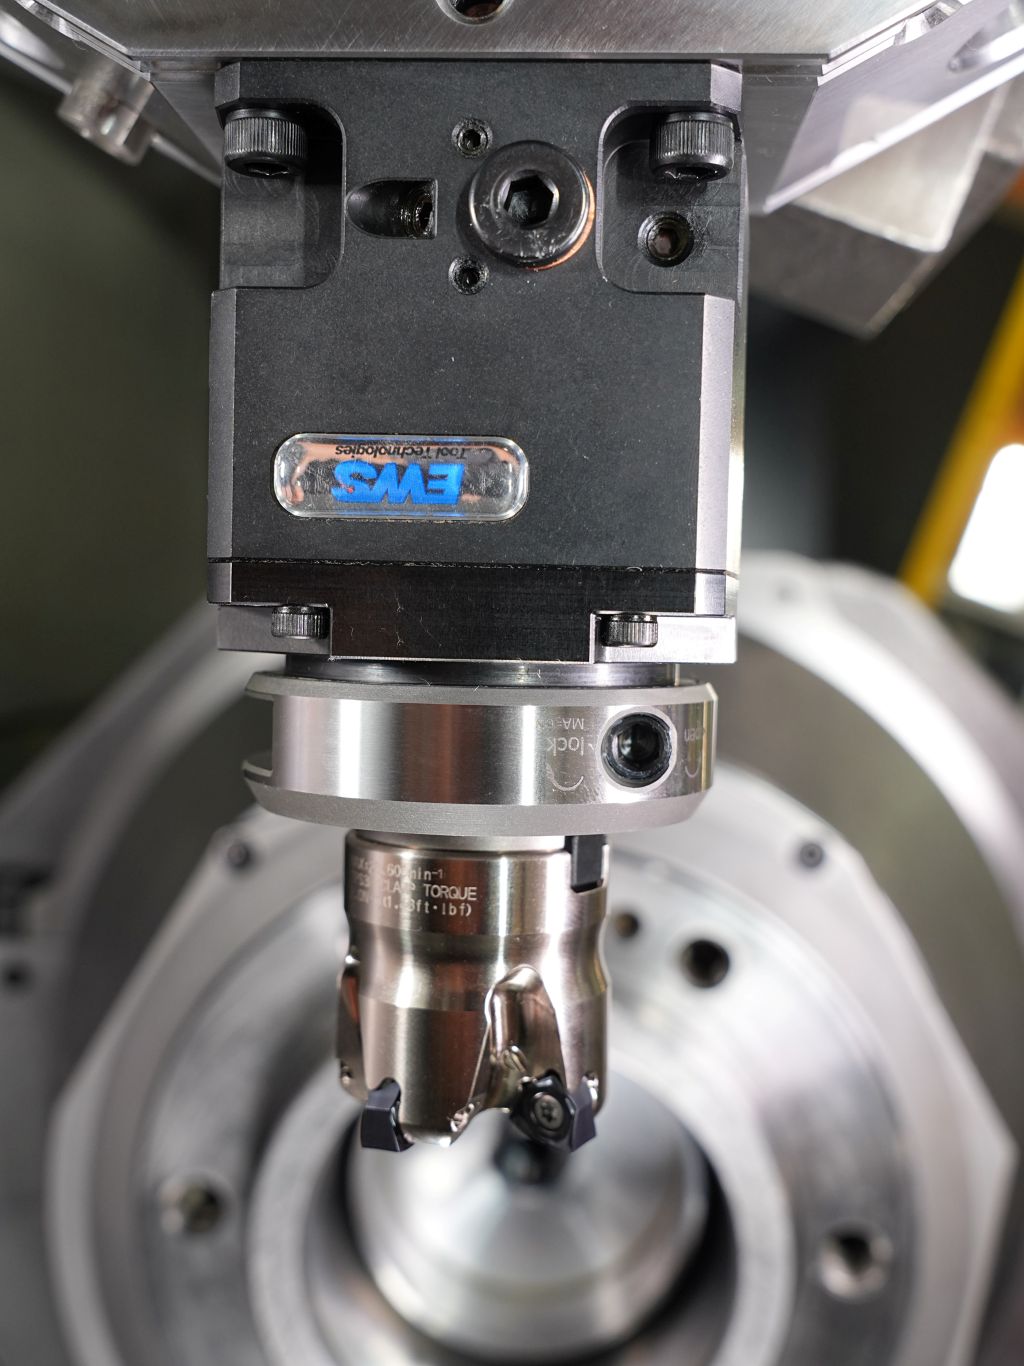 „Schimbul de unelte se face în aproximativ 20 de secunde - deoarece schimbăm unelte pregătite”, raportează Tobias Mangold din dezvoltarea proceselor la Woodward. „Este foarte importantă precizia de repetare: uneltele presetate se potrivesc imediat și permit o operare fără întreruperi.”. De asemenea, potențialul de eroare este semnificativ redus, deoarece lungimile uneltelor sunt asigurate prin presetarea uneltelor. Rezultatul frezării este remarcabil, chiar și pentru un material greu de prelucrat, cum ar fi 42CrMo4 tratat la 1.000 N/mm².
Unelte și date de tăiere:
• Cap de frezare: Ø 40 mm, 4 tăișuri
• Viteză de rotație: 1.400 1/min
• Avans: 0,15/zâmbet; 0,6 mm/u
• Adâncime de tăiere: 2,5 mm
Creșterea productivității și reducerea timpilor neproductivi
Prin eliminarea necesității de a înclina mandrina de frezare, se obțin economii semnificative de timp în procesul de prelucrare. În același timp, rigiditatea crescută a suportului pentru unelte asigură valori de tăiere mai bune și durate de viață mai lungi comparativ cu uneltele acționate convenționale.
„Uneltele sunt fixate semnificativ mai stabil în sistemul ProLine”, continuă Mangold. „Acest lucru se reflectă direct asupra siguranței procesului și a rentabilității. De asemenea, calitatea imaginii de frezare ne-a convins.”
Pe lângă soluția completă de retrofit, BCS oferă și concepte de modernizare modulare. Chiar și înlocuirea discului revolver poate crește semnificativ precizia de repetare și reduce vizibil timpii de pregătire.
Rezultatul
Proiectul ilustrează exemplificativ potențialul modernizării mașinilor-unelte existente. Prin combinația inteligentă dintre tehnologia modernă de control, mecanica optimizată și tehnologia inovatoare a uneltelor, nu doar că se pot economisi costuri în comparație cu achiziția de noi echipamente, ci se pot realiza și creșteri semnificative ale performanței.
Retrofit devine astfel din ce în ce mai mult un instrument strategic pentru a menține sistemele de producție existente competitiv pe termen lung.
Contact: