A szerszámgépek felújítása egyre inkább gazdaságilag és technológiailag vonzó alternatívává válik az új beszerzésekkel szemben. Különösen a magas minőségű alapgépek esetében egy átfogó retrofit megközelítés lehetőséget teremt a teljesítmény, a folyamatbiztonság és a rugalmasság jelentős növelésére az eredeti szállítási állapothoz képest.
Egy aktuális példa erre az INDEX G300 eszterga-fúró központ modernizálása, Y-tengellyel, a Woodward L'Orange GmbH számára Glattenben, amely a nagydízel motorok befecskendező rendszereinek világvezető gyártója.
A projektet a BCS Maschinenbau GmbH valósította meg Kirchheim unter Teckben, az EWS Weigele GmbH & Co. KG-vel együttműködve Uhingenben.
Teljeskörű retrofitting mint sikerfaktor
A BCS a retrofit projekteknél átfogó megközelítést alkalmaz, amely a mechanikai felújításon kívül a vezérlés, a hajtástechnika és az automatizálás modernizálását is magában foglalja.
„Tudatosan az INDEX G- és V-sorozatú gépekre specializálódtunk, mivel azok alapfelépítése rendkívül masszív“ – magyarázza Robert Eber, a BCS-Maschinenbau ügyvezető igazgatója. „Célunk nem csupán a gépelemek felújítása vagy cseréje, hanem a gépek átfogó modernizálása, valamint a mechanikai hardver, a vezérléstechnika és az ügyfélspecifikus automatizálási megoldások legújabb technológiai szintre emelése.”
Ebben az esetben a meglévő Siemens 840C vezérlést a legújabb Siemens SINUMERIK ONE generációra cserélték. Ezzel párhuzamosan megújították a hajtásláncot, aminek következtében javult a dinamika, a precizitás és az energiahatékonyság.
A retrofitter a kezelhetőség egyszerűségére is nagy hangsúlyt fektetett, és kifejezetten ehhez egy BCS-HMI kezelőfelületet integrált gyorsválasztógombokkal, hogy a kezelő számára a váltás a lehető legegyszerűbb legyen.
A marási folyamat optimalizálása revolvertechnológia segítségével
A projekt egyik központi kihívása az volt, hogy optimalizálják a meglévő marási folyamatot. Az eredeti gép egy integrált marószárat tartalmazott HSK50 csatlakozóval, amelyet nehéz megmunkálásokhoz használtak. Azonban a szár szükséges elforgatása meghosszabbította a ciklusidőket. Ezenkívül nem volt szerszámváltó, ami tovább korlátozta a rugalmasságot. Így a legigényesebb marási munkákra kellett összpontosítani a HSK szár használatával.
Ezért az EWS-sel közösen egy új megmunkálási koncepciót dolgoztak ki: a cél az volt, hogy a marószár teljes teljesítményét integrálják a revolveres megmunkálásba.
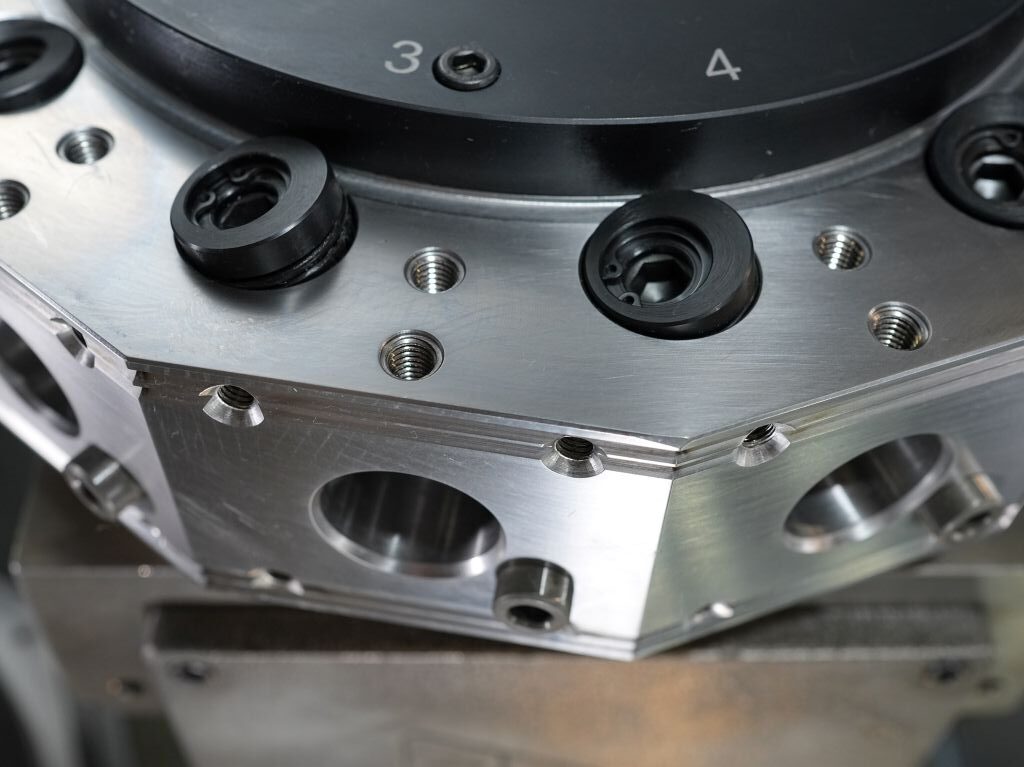
A megoldás lényege az EWS ProLine rendszere. Ez ötvözi a klasszikus VDI interfészt egy további csavarozási koncepcióval, amely a Base-Mounted-Tool (BMT) megközelítést követi. A szerszámtartók nemcsak a klasszikus VDI rögzítőcsavarral vannak rögzítve, hanem emellett négy csavarral is kapcsolódnak a revolver tárcsához.
„A VDI és a csavarozott blokk tartók kombinációja ötvözi a rugalmasságot és a maximális stabilitást“ – magyarázza Matthias Weigele, az EWS vezérigazgatója. „Míg az egyszerű megmunkálások továbbra is a VDI-rögzítéssel végezhetők, a 4 csavaron keresztül lényegesen nagyobb erők biztonságosan átvihetők a követelményes marási műveletekhez.“
Továbbá a hajtott szerszámokat nagy teljesítményű csapágyakkal látták el.
A gépoldali beállító rendszer megújítása V-sínről W-fogazásra.
A modernizálás egy másik lényeges eleme a szerszámorientáció átváltása V-hornyokról W-fogazásra. Ez teljesen formálisan illeszkedő pozicionálást biztosít a szerszámtartók számára, és megakadályozza a forgást még nagy terhelés alatt is.
Ehhez kiegészítésként integrálták az EWS Varia VX gyorscsererendszert. A nehéz forgácsolási területen a stabilitással kapcsolatos kezdeti aggályok ellenére a rendszer a gyakorlatban meggyőzőnek bizonyult.
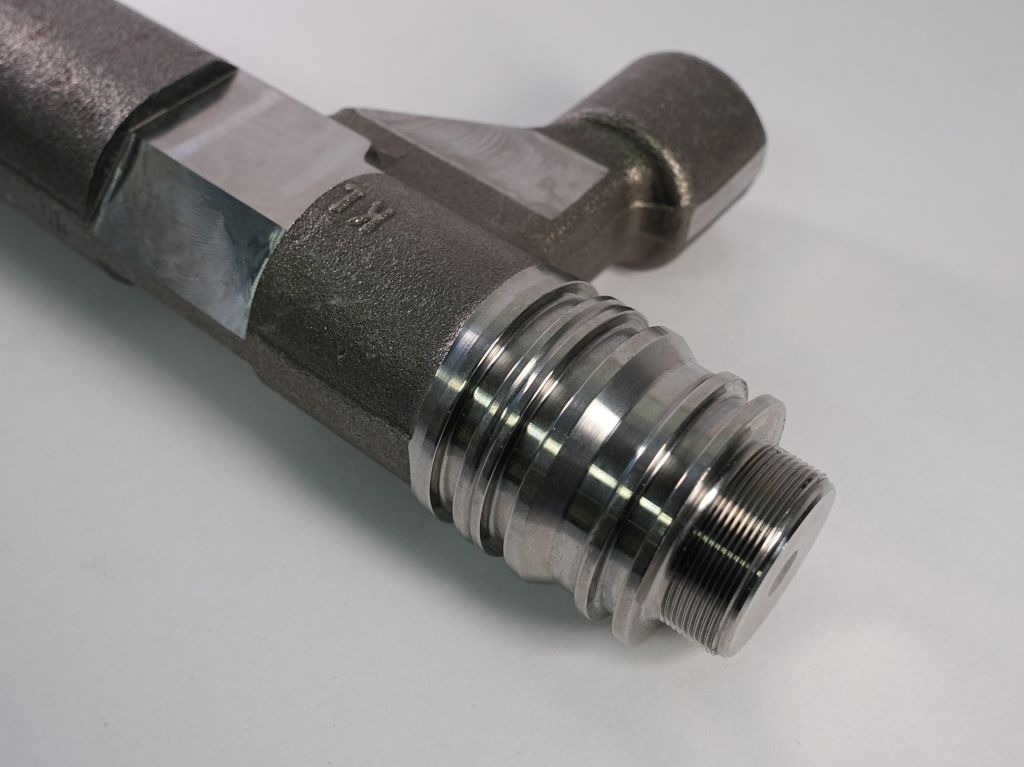
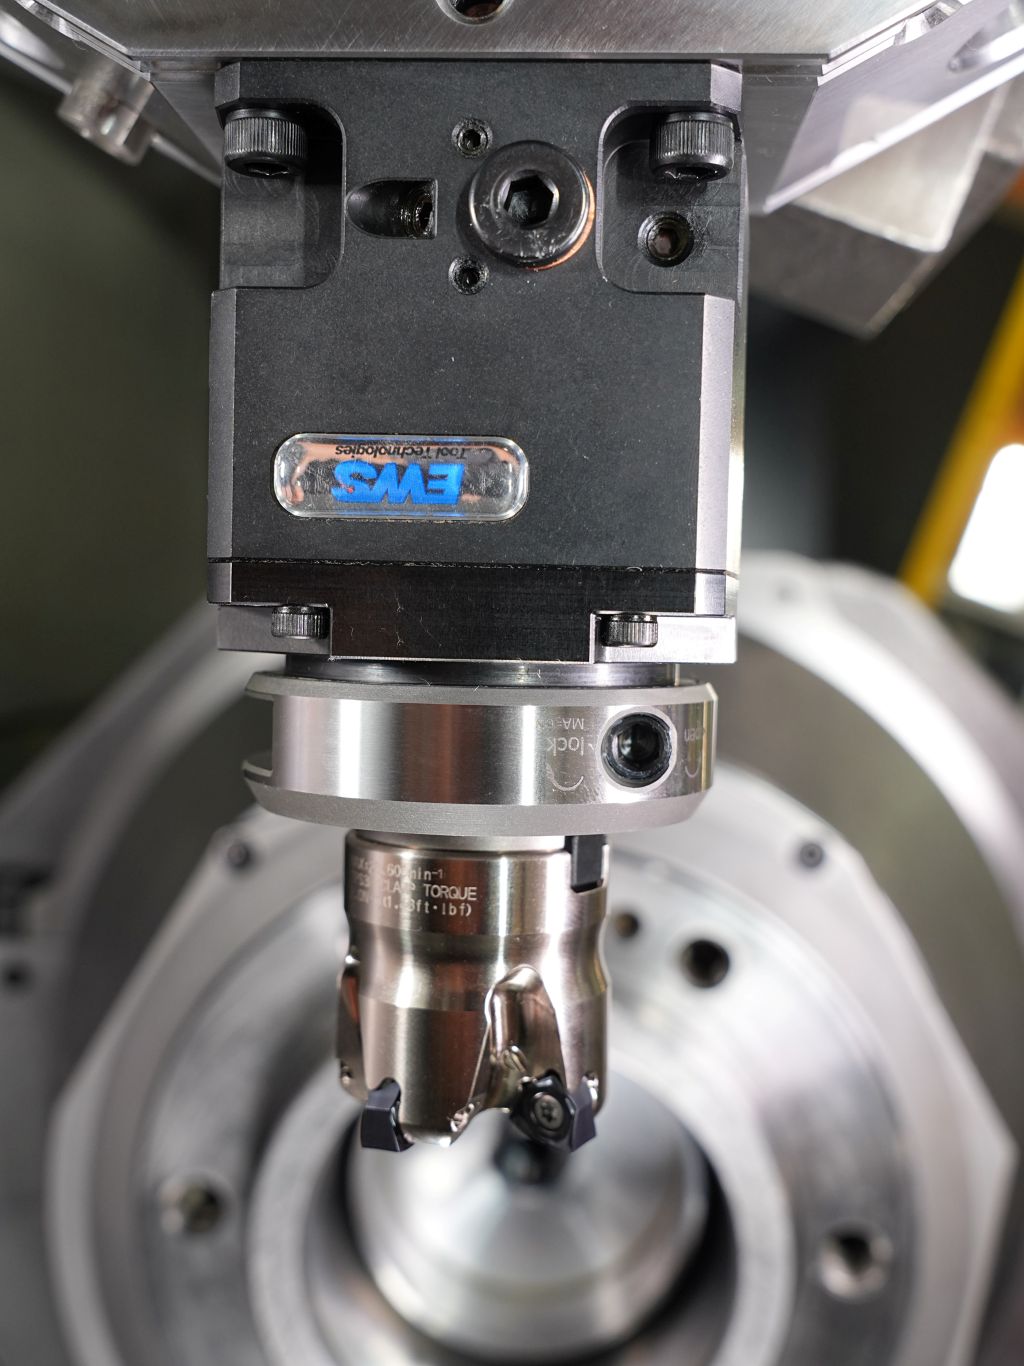 „A szerszámcsere körülbelül 20 másodperc alatt történik – mivel előkészített testvérszerszámokat cserélünk“, mondja Tobias Mangold a Woodward folyamatfejlesztési részlegéről. „Különösen fontos a megismételhetőség: a előre beállított szerszámok azonnal illeszkednek, és lehetővé teszik a megszakítás nélküli működést.“ Ezenkívül a hibalehetőség is jelentősen csökkent, mivel a szerszámhosszak a szerszámelőbeállítás révén biztosítottak. A marási eredmény látványos, és ez egy nehezen megmunkálható anyagnál, mint amilyen a 42CrMo4 edzett 1.000 N/mm²-en.
Szerszám és vágási adatok:
• Késfej: Ø 40 mm, 4 él
• Fordulatszám: 1.400 1/perc
• Előtolás: 0,15/fog; 0,6 mm/fordulat
• Beállítás: 2,5 mm
Termelékenység növelése és csökkentett mellékidők
A marószár forgatásának elhagyásával jelentős időmegtakarítás érhető el a megmunkálási folyamatban. Ugyanakkor a szerszámrögzítés megnövekedett merevsége jobb vágási értékeket és hosszabb élettartamot biztosít a hagyományos hajtott szerszámokkal szemben.
„A szerszámok a ProLine rendszerben lényegesen stabilabban vannak rögzítve“ – folytatta Mangold. „Ez közvetlen hatással van a folyamatbiztonságra és a gazdaságosságra. A marási kép minősége is meggyőzött minket.“
A teljes körű retrofit megoldás mellett a BCS moduláris korszerűsítési koncepciókat is kínál. Már csak a revolverszelep cseréje is jelentősen növelheti a megismételhetőségi pontosságot és érezhetően csökkentheti az állásidőt.
Eredmény
A projekt példázza, hogy milyen potenciál rejlik a meglévő szerszámgépek modernizálásában. A modern vezérléstechnika, az optimalizált mechanika és az innovatív szerszámtechnológia intelligens kombinációjával nemcsak a költségek csökkenthetők az új beszerzésekkel szemben, hanem jelentős teljesítménynövekedések is elérhetők.
A retrofit egyre inkább stratégiai eszközzé fejlődik, hogy a meglévő termelési rendszereket fenntarthatóan versenyképesen tartsák.
Kapcsolat: