Obnova obráběcích strojů se stále více vyvíjí v ekonomicky a technologicky atraktivní alternativu k novému pořízení. Zejména u vysoce kvalitních základních strojů otevírá komplexní přístup k retrofitu možnost výrazně zvýšit výkonnost, procesní bezpečnost a flexibilitu nad rámec původního stavu dodání.
Aktuálním příkladem je modernizace soustružnicko-frézovacího centra INDEX G300 s Y-osou pro Woodward L'Orange GmbH v Glatten, celosvětově vedoucího výrobce v oblasti vstřikovacích systémů pro velké dieselové motory.
Projekt realizovala společnost BCS Maschinenbau GmbH v Kirchheim unter Teck ve spolupráci se společností EWS Weigele GmbH & Co. KG v Uhingen.
Komplexní retrofit jako faktor úspěchu
BCS při projektech retrofitu sleduje komplexní přístup, který kromě mechanického zpracování zahrnuje také modernizaci řízení, pohonné techniky a automatizace.
„Záměrně jsme se specializovali na stroje INDEX řady G a V, protože jejich základní konstrukce je mimořádně robustní,“ vysvětluje Robert Eber, COO společnosti BCS-Maschinenbau. „Naším cílem není pouze obnovit nebo vyměnit jednotlivé komponenty, ale komplexně modernizovat stroje a přivést oblasti mechanického hardwaru, řízení a zákaznických automatizačních řešení na nejnovější technologickou úroveň.“
V tomto případě byla stávající řídicí jednotka Siemens 840C nahrazena aktuální generací Siemens SINUMERIK ONE. Současně došlo k obnově pohonného ústrojí, což vedlo ke zlepšení dynamiky, přesnosti a energetické účinnosti.
Retrofitter také klade velký důraz na jednoduchost obsluhy a integroval speciálně navržené BCS-HMI ovládací rozhraní s rychlými volbami, aby přechod pro obsluhu byl co nejjednodušší.
Optimalizace frézování pomocí revolverové technologie
Hlavní výzvou projektu bylo optimalizovat stávající frézování. Původní stroj měl integrovanou frézovací vřeteno s rozhraním HSK50, které bylo určeno pro těžké obrábění. Nicméně nutnost naklápění vřetena vedla k prodloužení cyklů. Kromě toho nebyl k dispozici žádný měnič nástrojů, což dále omezovalo flexibilitu. Bylo tedy nutné se soustředit na nejnáročnější frézovací práce s HSK vřetenem.
Společně s EWS bylo proto vyvinuto nové zpracovatelské koncept: cílem bylo plně integrovat výkonnost frézovacího vřetena do revolverového obrábění.
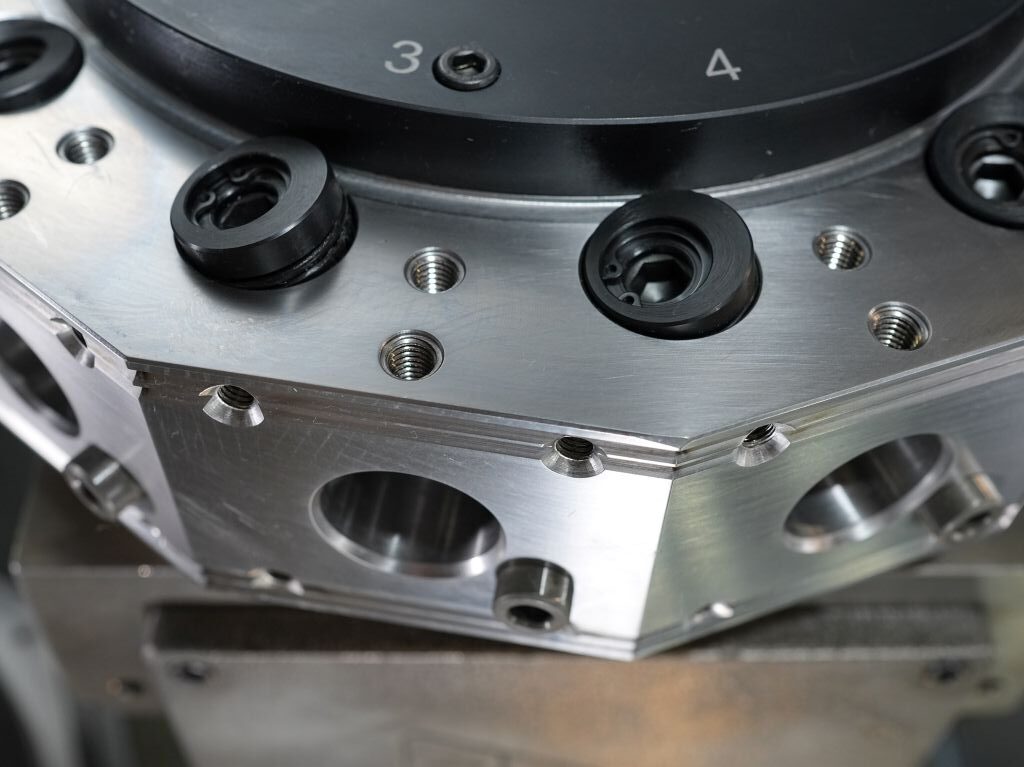
Jádrem řešení je systém ProLine od EWS. Ten kombinuje klasické rozhraní VDI s dodatečným šroubovým konceptem v duchu přístupu Base-Mounted-Tool (BMT). Držáky nástrojů nejsou upevněny pouze pomocí klasického VDI upínacího kolíku, ale navíc jsou spojeny čtyřmi šrouby s revolverovým diskem.
„Kombinace VDI a šroubovaných blokových držáků spojuje flexibilitu a maximální stabilitu,“ vysvětluje Matthias Weigele, CEO společnosti EWS. „Zatímco jednoduché obrábění může i nadále probíhat přes VDI upínání, pro náročné frézovací operace lze bezpečně přenášet výrazně vyšší síly pomocí čtyř šroubů.“
Dále byly poháněné nástroje vybaveny výkonnými ložisky.
Obnova systému vyrovnání stroje z V-tyče na W-zubování
Další zásadní součástí modernizace bylo přechod na vyrovnání nástrojů z V-tyčí na W-zubování. To zajišťuje plně tvarově přesné umístění držáků nástrojů a zabraňuje jejich otáčení i při vysokém zatížení.
Doplňkově byl integrován rychloupínací systém EWS Varia VX. I přes počáteční obavy o stabilitu v oblasti těžkého obrábění se systém v praxi osvědčil.
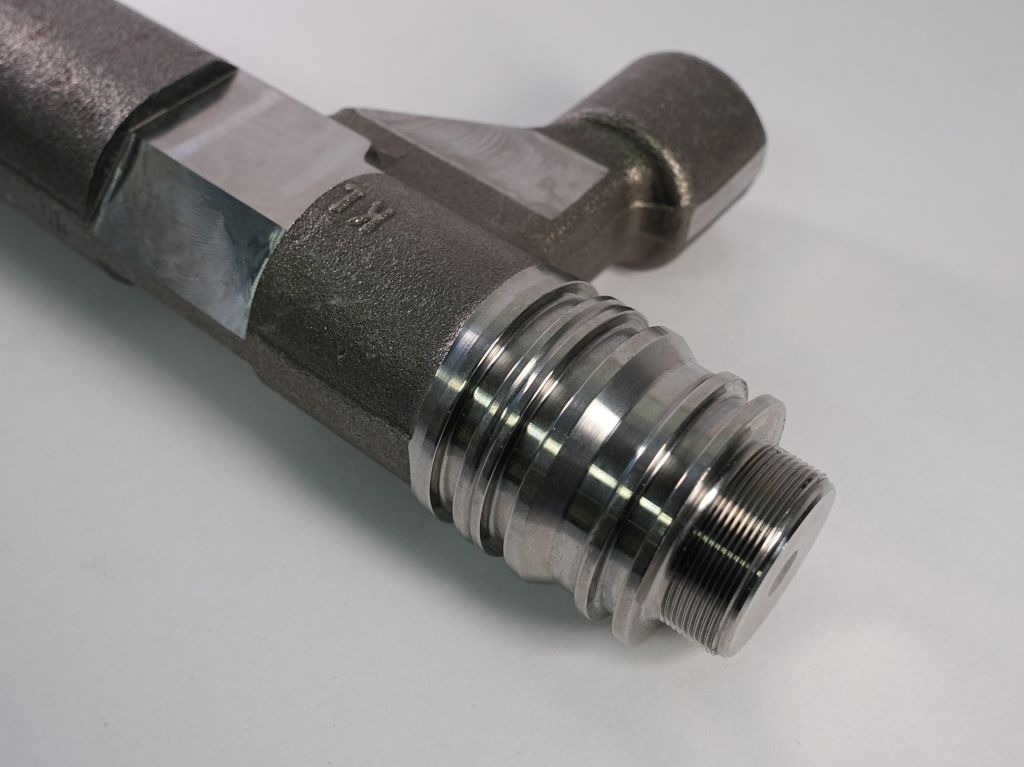
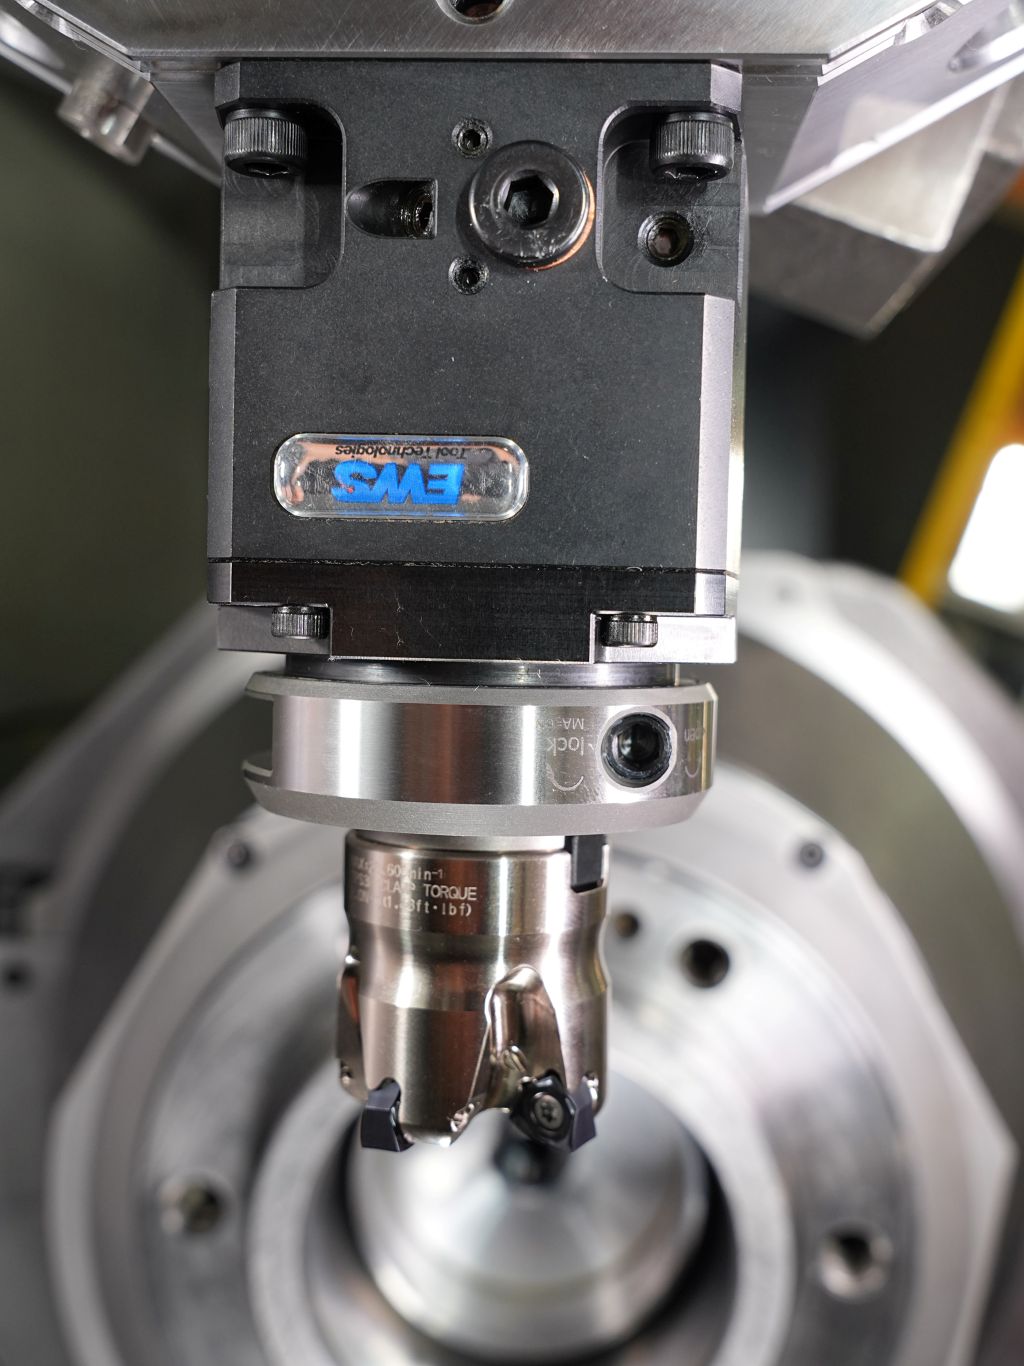 „Výměna nástroje probíhá během přibližně 20 sekund – protože vyměňujeme připravené sesterské nástroje,“ hlásí Tobias Mangold z procesního vývoje ve Woodwardu. „Zvlášť důležitá je přitom opakovací přesnost: přednastavené nástroje okamžitě pasují a umožňují bezproblémový provoz.“ Potenciál chyb je také výrazně snížen, protože délky nástrojů jsou zajištěny pomocí přednastavení nástrojů. Výsledek frézování je obdivuhodný, a to i při těžko obráběném materiálu, jako je 42CrMo4 kalený na 1.000 N/mm².
Nástroj a řezné údaje:
• Řezný hlava: Ø 40 mm, 4 břity
• Otáčky: 1.400 1/min
• Posuv: 0,15/zub; 0,6 mm/ot.
• Zápich: 2,5 mm
Zvýšení produktivity a snížení vedlejších časů
Zrušením naklápění frézovacího vřetena vznikají výrazné úspory času v procesu obrábění. Současně zvýšená tuhost upínání nástrojů zajišťuje lepší řezné hodnoty a delší životnost ve srovnání s běžnými poháněnými nástroji.
„Nástroje jsou v systému ProLine výrazně stabilněji upnuté,“ dodává Mangold. „To se přímo odráží na procesní bezpečnosti a ekonomičnosti. Také kvalita frézovacího obrazu nás přesvědčila.“
Kromě kompletního retrofitu nabízí BCS také modulární modernizační koncepty. Už jen výměna revolverového disku může výrazně zvýšit opakovací přesnost a znatelně snížit časy přípravy.
Výsledek
Projekt ukazuje exemplárně, jaký potenciál spočívá v modernizaci stávajících obráběcích strojů. Díky inteligentní kombinaci moderní řídicí techniky, optimalizované mechaniky a inovativní technologie nástrojů lze nejen ušetřit náklady oproti novému pořízení, ale také realizovat výrazná zvýšení výkonu.
Retrofit se tak stále více vyvíjí v strategický nástroj pro udržení stávajících výrobních systémů konkurenceschopnými udržitelným způsobem.
Kontakt: