Оновлення верстатів стає все більш економічно і технологічно привабливою альтернативою новим закупівлям. Особливо для високоякісних основних верстатів цілісний підхід до ретрофіту відкриває можливість значно підвищити продуктивність, процесну безпеку та гнучкість порівняно з початковим станом.
Актуальним прикладом цього є модернізація токарно-фрезерного центру INDEX G300 з віссю Y для компанії Woodward L'Orange GmbH у Глаттені, одного з провідних світових виробників у сфері систем впорскування для великих дизельних двигунів.
Проект реалізовано компанією BCS Maschinenbau GmbH у Кірхгайм-унтер-Текк у співпраці з EWS Weigele GmbH & Co. KG в Угінгені.
Цілісний ретрофіт як фактор успіху
BCS дотримується комплексного підходу до проектів ретрофіту, який, крім механічної обробки, також включає модернізацію управління, приводу та автоматизації.
«Ми свідомо спеціалізувалися на верстатах INDEX серії G і V, оскільки їх основна конструкція надзвичайно міцна», - пояснює Роберт Ебер, COO BCS Maschinenbau. «Наша мета полягає не лише в оновленні або заміні компонентів, а в цілісній модернізації верстатів та приведенні механічного обладнання, технології управління та індивідуальних рішень автоматизації до останнього технологічного рівня».
У цьому випадку існуюче управління Siemens 840C було замінено на актуальне покоління Siemens SINUMERIK ONE. Паралельно було оновлено привідний механізм, що дозволило покращити динаміку, точність та енергоефективність.
Також ретрофіттер надає великого значення простоті експлуатації та інтегрував спеціально розроблений інтерфейс BCS-HMI з кнопками швидкого вибору, щоб зробити перехід для оператора якомога простішим.
Оптимізація фрезерної обробки за допомогою ротаційної технології
Центральним викликом проекту було оптимізувати існуючу фрезерну обробку. Початковий верстат мав інтегровану фрезерну шпиндель з інтерфейсом HSK50, яка використовувалася для важких обробок. Однак необхідність повороту шпинделя призводила до подовження тактових часів. Крім того, не було змінника інструментів, що додатково обмежувало гнучкість. Таким чином, доводилося зосереджуватися на найскладніших фрезерних роботах з шпинделем HSK.
Разом з EWS було розроблено нову концепцію обробки: метою було повністю інтегрувати продуктивність фрезерної шпинделі в ротаційну обробку.
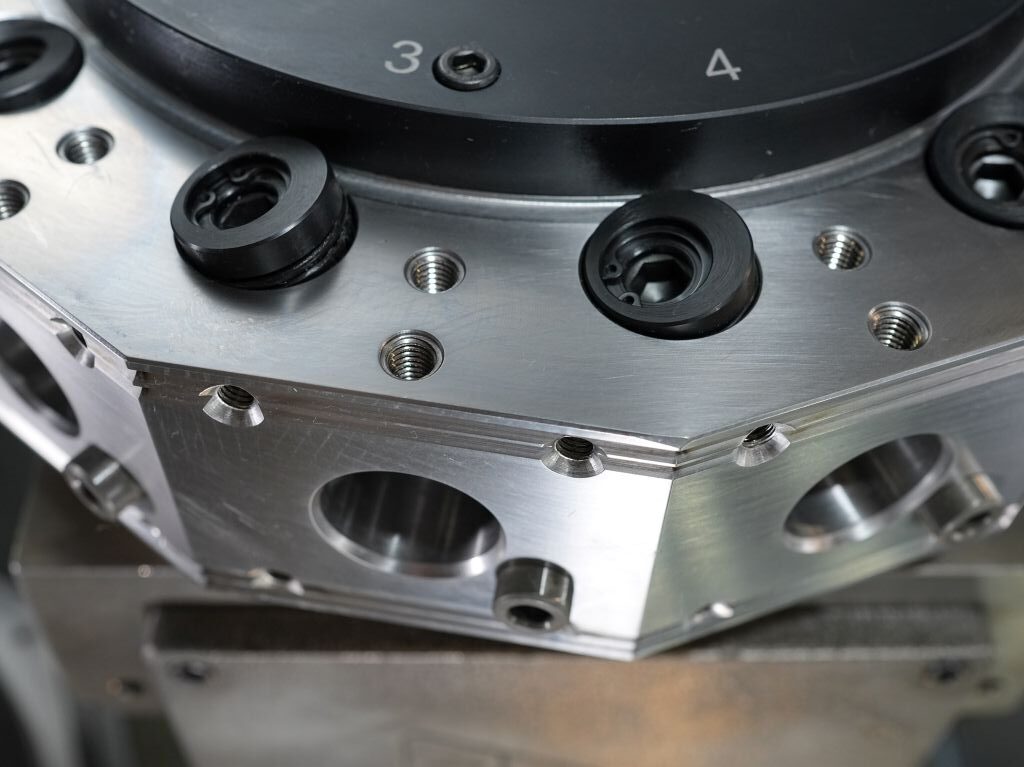
Ключовим елементом рішення є система ProLine від EWS. Вона поєднує класичний інтерфейс VDI з додатковою концепцією кріплення у вигляді базового інструмента (BMT). Інструментальні тримачі не лише закріплюються класичним VDI-клемним болтом, але й додатково з'єднуються з ротаційним диском за допомогою чотирьох гвинтів.
«Комбінація VDI та закріплених блокових тримачів об'єднує гнучкість і максимальну стабільність», - пояснює Маттіас Вайгеле, CEO EWS. «Під час простих обробок можна продовжувати використовувати VDI-кріплення, тоді як для складних фрезерних операцій через 4 гвинти можна безпечно передавати значно більші сили».
Додатково, обертові інструменти були оснащені потужними підшипниками.
Оновлення системи вирівнювання верстата з V-рейки на W-зубчасту передачу
Ще одним важливим елементом модернізації стало перехід на вирівнювання інструментів з V-рейок на W-зубчасту передачу. Це забезпечує повністю формозамкнуту позиціювання інструментальних тримачів і запобігає їх обертанню навіть під високим навантаженням.
Додатково було інтегровано систему швидкої зміни EWS Varia VX. Незважаючи на початкові побоювання щодо стабільності в важкій обробці, система змогла переконати на практиці.
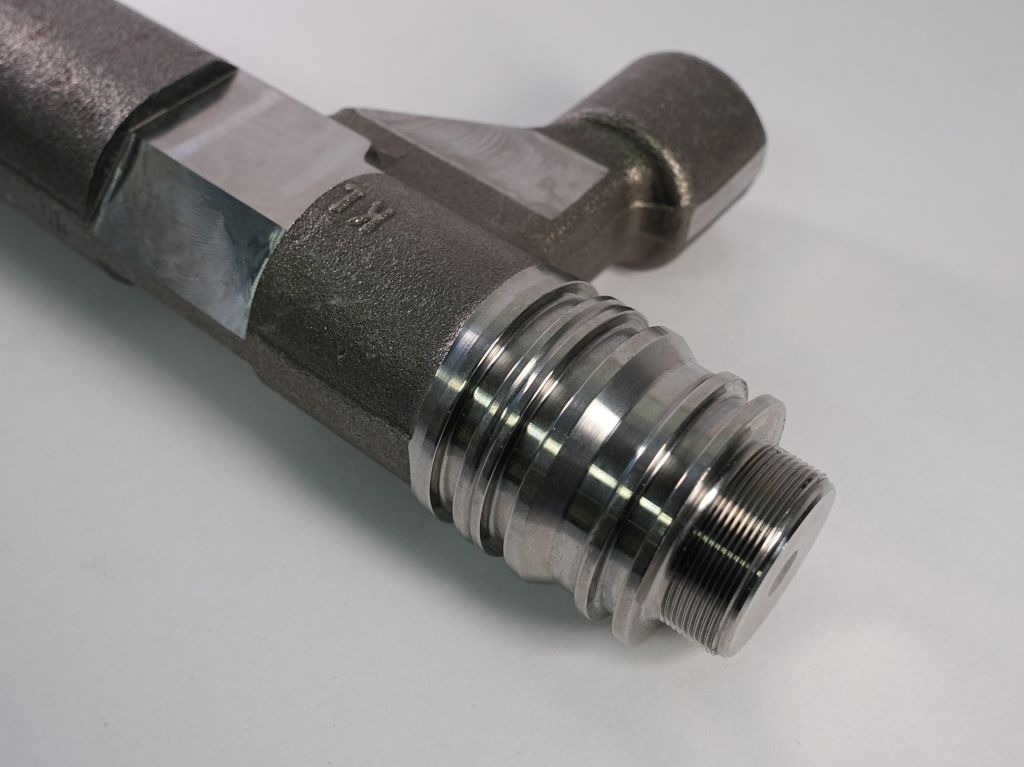
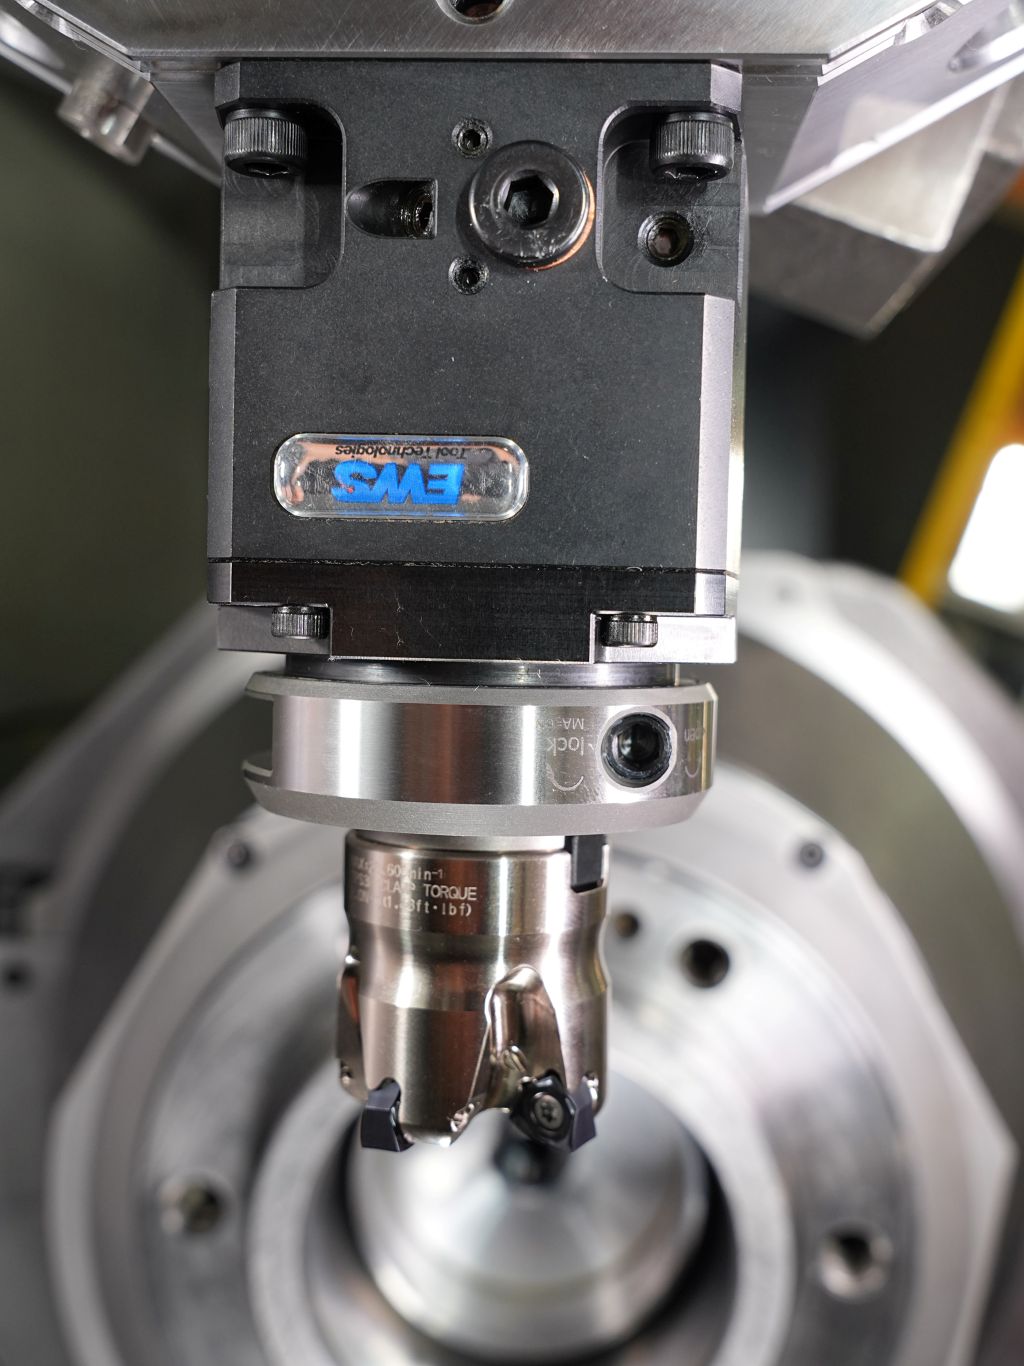 «Зміна інструменту відбувається приблизно за 20 секунд – адже ми замінюємо підготовлені сестринські інструменти», - повідомляє Тобіас Мангольд з процесуального розвитку в Woodward. «Особливо важливою є повторна точність: попередньо налаштовані інструменти підходять відразу і забезпечують безперебійну роботу». При цьому потенціал помилок значно зменшено, оскільки довжини інструментів забезпечуються за допомогою попереднього налаштування інструментів. Результат фрезерування вражає, навіть при важкооброблювальному матеріалі, як 42CrMo4 загартоване до 1.000 N/mm².
Інструмент та дані різання:
• Ріжуча головка: Ø 40 мм, 4 ріжучі грані
• Оберти: 1.400 об/хв
• Подавання: 0,15/зуб ; 0,6 мм/об
• Занурення: 2,5 мм
Підвищення продуктивності та зменшення додаткових витрат часу
Внаслідок відмови від повороту фрезерної шпинделі виникають значні заощадження часу в процесі обробки. Одночасно підвищена жорсткість інструментального кріплення забезпечує кращі різальні показники та довший термін служби в порівнянні з традиційними обертовими інструментами.
«Інструменти в системі ProLine значно стабільніше закріплені», - продовжує Мангольд. «Це безпосередньо впливає на процесну безпеку та економічність. Також якість фрезерного зображення нас переконала».
Окрім повного рішення для ретрофіту, BCS також пропонує модульні концепції модернізації. Лише заміна ротаційного диска може значно підвищити повторну точність і відчутно зменшити час налаштування.
Результат
Проект наочно демонструє, який потенціал міститься в модернізації існуючих верстатів. Завдяки розумному поєднанню сучасної технології управління, оптимізованої механіки та інноваційної інструментальної технології можна не лише заощадити кошти в порівнянні з новими закупівлями, але й досягти значного підвищення продуктивності.
Ретрофіт стає все більш стратегічним інструментом для підтримки існуючих виробничих систем у конкурентоспроможному стані.
Контакт: