Obnova orodnih strojev postaja vse bolj gospodarsko in tehnološko privlačna alternativa nakupu novih. Še posebej pri visokokakovostnih osnovnih strojih celovit pristop k retrofitu odpira možnost, da se zmogljivost, procesna varnost in fleksibilnost znatno povečajo nad prvotno stanje ob dostavi.
Aktualen primer za to je modernizacija obdelovalnega centra INDEX G300 s Y-osjo za Woodward L'Orange GmbH v Glatten, vodilnem svetovnem proizvajalcu v področju sistemov za vbrizgavanje za velike dizelske motorje.
Projekt je izvedla BCS Maschinenbau GmbH v Kirchheimu unter Teck v sodelovanju z EWS Weigele GmbH & Co. KG v Uhingen.
Celovit retrofit kot dejavnik uspeha
BCS pri projektih retrofita sledi celovitemu pristopu, ki poleg mehanske predelave vključuje tudi modernizacijo krmiljenja, pogonske tehnike in avtomatizacije.
»Osredotočili smo se na INDEX stroje serij G in V, ker je njihova osnovna konstrukcija izjemno trdna,« pojasnjuje Robert Eber, COO BCS Maschinenbau. »Naš cilj ni le obnavljati ali zamenjati sklope, temveč celovito modernizirati stroje in jih pripeljati na najnovejši tehnološki nivo na področju mehanske strojne opreme, krmilne tehnike ter rešitev za avtomatizacijo po meri.«
V tem primeru je bilo obstoječe krmiljenje Siemens 840C zamenjano z aktualno generacijo Siemens SINUMERIK ONE. Hkrati je potekala obnova pogonskega sklopa, kar je omogočilo izboljšanje dinamike, natančnosti in energetske učinkovitosti.
Retrofitter daje velik poudarek tudi enostavnosti uporabe in je posebej za to integriral BCS-HMI uporabniški vmesnik s hitrimi izbirnimi gumbi, da bi prehod za operaterja naredil čim bolj enostaven.
Optimizacija obdelave s frezami z revolversko tehnologijo
Osrednja izziv projekta je bila optimizacija obstoječe obdelave s frezami. Prvotni stroj je imel integrirano frezarsko vreteno z HSK50 vmesnikom, ki je bil uporabljen za težke obdelave. Vendar pa je bilo potrebno zasukanje vretena, kar je podaljšalo čas cikla. Poleg tega ni bilo na voljo menjavalnika orodij, kar je dodatno omejevalo fleksibilnost. Tako se je bilo treba osredotočiti na najzahtevnejše frezarske naloge z HSK vretenom.
Skupaj z EWS je bilo zato razvito novo obdelovalno koncept: cilj je bil popolnoma integrirati zmogljivost frezarskega vretena v revolversko obdelavo.
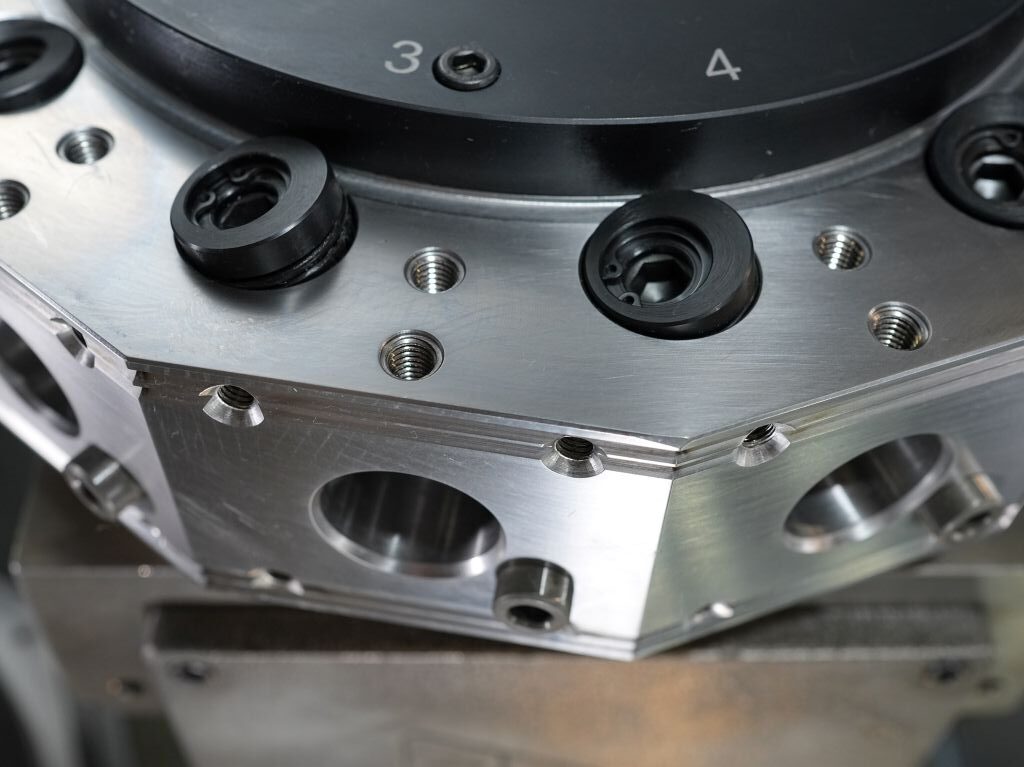
Osnova rešitve je sistem ProLine podjetja EWS. Ta kombinira klasični VDI vmesnik z dodatnim konceptom vijakov v smislu pristopa Base-Mounted-Tool (BMT). Nosilci orodij niso le pritrjeni preko klasičnega VDI pritrdilnega čepa, temveč so dodatno povezani z revolversko ploščo preko štirih vijakov.
»Kombinacija VDI in vijakastih blokov združuje fleksibilnost in maksimalno stabilnost,« pojasnjuje Matthias Weigele, CEO EWS. »Medtem ko se lahko preproste obdelave še naprej izvajajo preko VDI pritrditve, se za zahtevne frezarske operacije preko 4 vijakov lahko prenesejo znatno višje sile.«
Poleg tega so bila pogonska orodja opremljena z zmogljivimi ležaji.
Obnova sistema usklajevanja orodij s V-rešetke na W-zobčasto.
Še en pomemben del modernizacije je bila preusmeritev usklajevanja orodij z V-rešetk na W-zobčasto. To zagotavlja popolno oblikovno usklajenost pozicioniranja nosilcev orodij in preprečuje vrtenje tudi pod visokim obremenitvami.
Dodatno je bilo integrirano hitro menjavanje orodij EWS Varia VX. Kljub začetnim pomislekom glede stabilnosti v težki obdelavi je sistem v praksi prepričal.
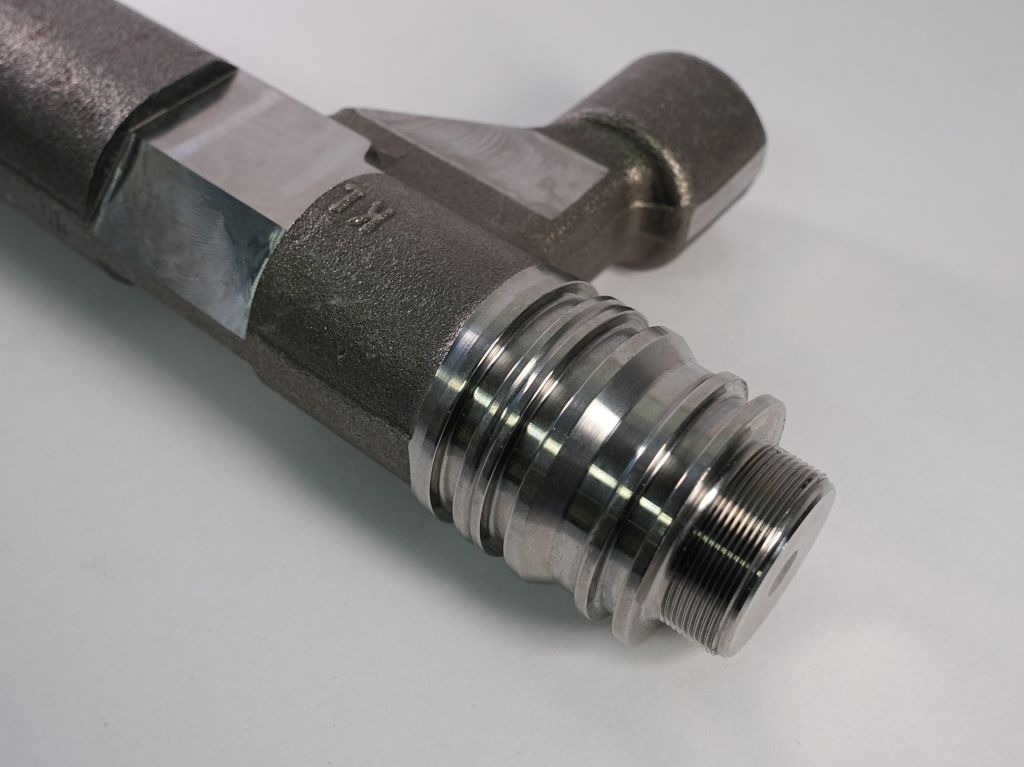
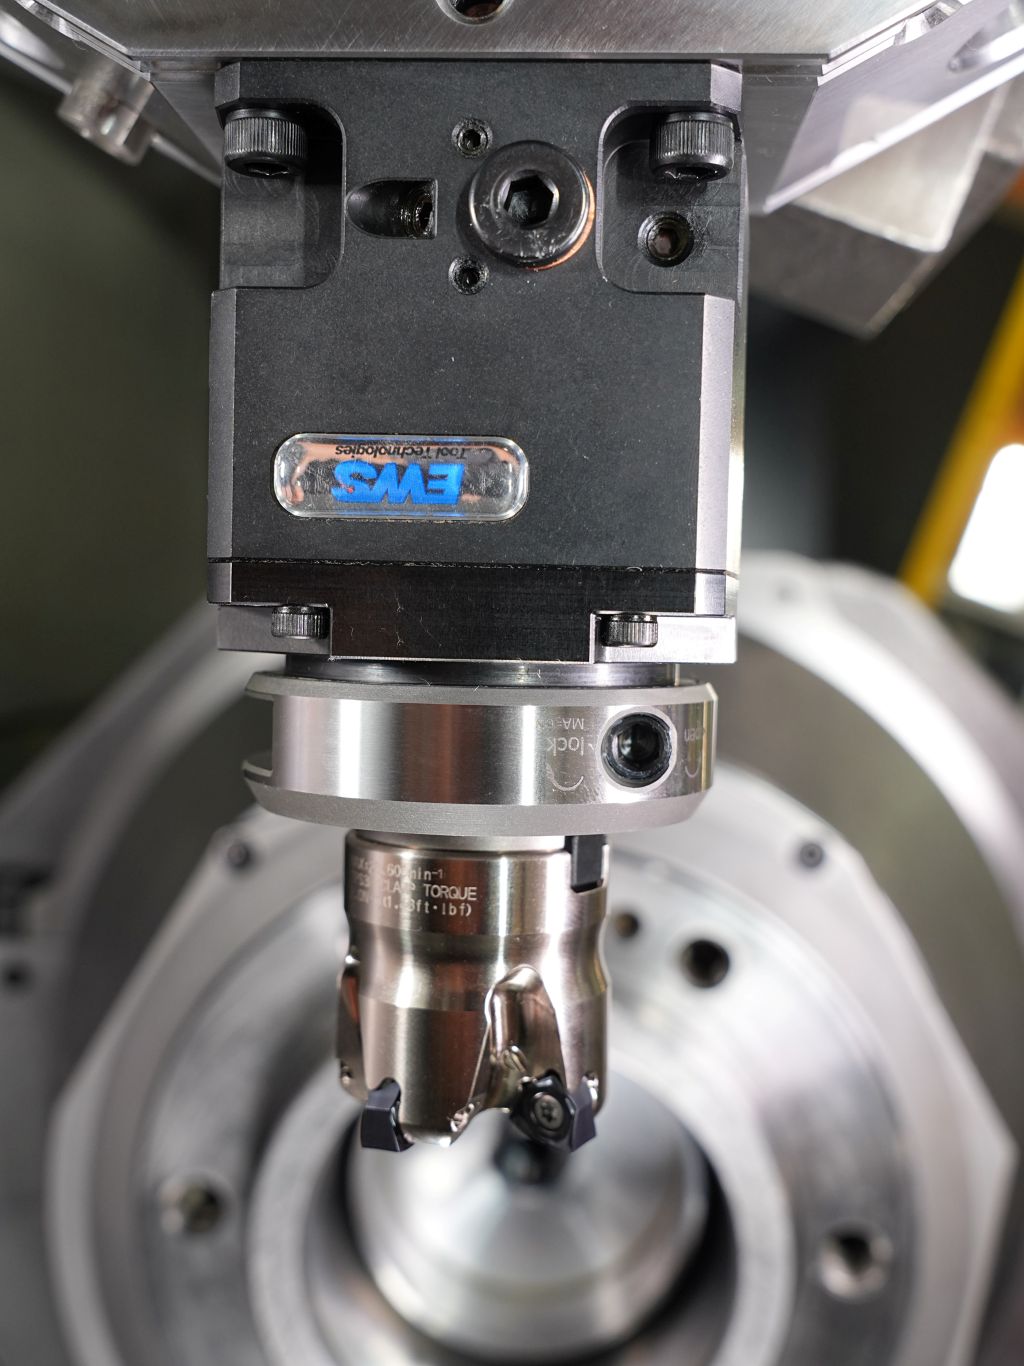 »Menjava orodij poteka v približno 20 sekundah – saj menjamo pripravljena sestrska orodja,« poroča Tobias Mangold iz procesnega razvoja pri Woodward. »Zelo pomembna je ponovljivost: vnaprej nastavljena orodja se takoj prilegajo in omogočajo nemoteno delovanje.« Pri tem je tudi potencial napak znatno zmanjšano, saj so dolžine orodij zagotovljene preko prednastavitve orodij. Rezultat frezanja je impresiven, in to pri težko obdelovalnem materialu, kot je 42CrMo4 kaljen na 1.000 N/mm².
Orodje in podatki o rezanju:
• Glava rezila: Ø 40 mm, 4 rezila
• Število obratov: 1.400 1/min
• Napredovanje: 0,15/zob; 0,6 mm/U
• Zajem: 2,5 mm
Povečanje produktivnosti in zmanjšanje stranskih časov
Z odpravo zasukanja frezarskega vretena se dosežejo znatne časovne prihranke v obdelovalnem procesu. Hkrati povečan trdnost nosilca orodij zagotavlja boljše vrednosti rezanja in daljše življenjske dobe v primerjavi s konvencionalnimi pogonskimi orodji.
»Orodja so v sistemu ProLine znatno stabilnejša,« nadaljuje Mangold. »To se neposredno odraža na varnosti procesov in ekonomičnosti. Tudi kakovost frezarskega rezultata nas je prepričala.«
Poleg celovite rešitve retrofita ponuja BCS tudi modularne koncepte modernizacije. Že samo zamenjava revolverske plošče lahko znatno poveča ponovljivost in opazno zmanjša čase nastavitve.
Rezultat
Projekt prikazuje, kakšen potencial se skriva v modernizaciji obstoječih orodnih strojev. Z inteligentno kombinacijo sodobne krmilne tehnike, optimizirane mehanike in inovativne tehnologije orodij je mogoče ne le prihraniti stroške v primerjavi z nakupom novih, temveč tudi doseči znatne povečave zmogljivosti.
Retrofit se tako vse bolj razvija v strateško orodje za ohranjanje obstoječih proizvodnih sistemov trajno konkurenčnih.
Kontakt: